FDM 3D Baskı Nasıl Çalışır? Bambu Lab ile Parçanın Üretim Yolculuğu
Tümü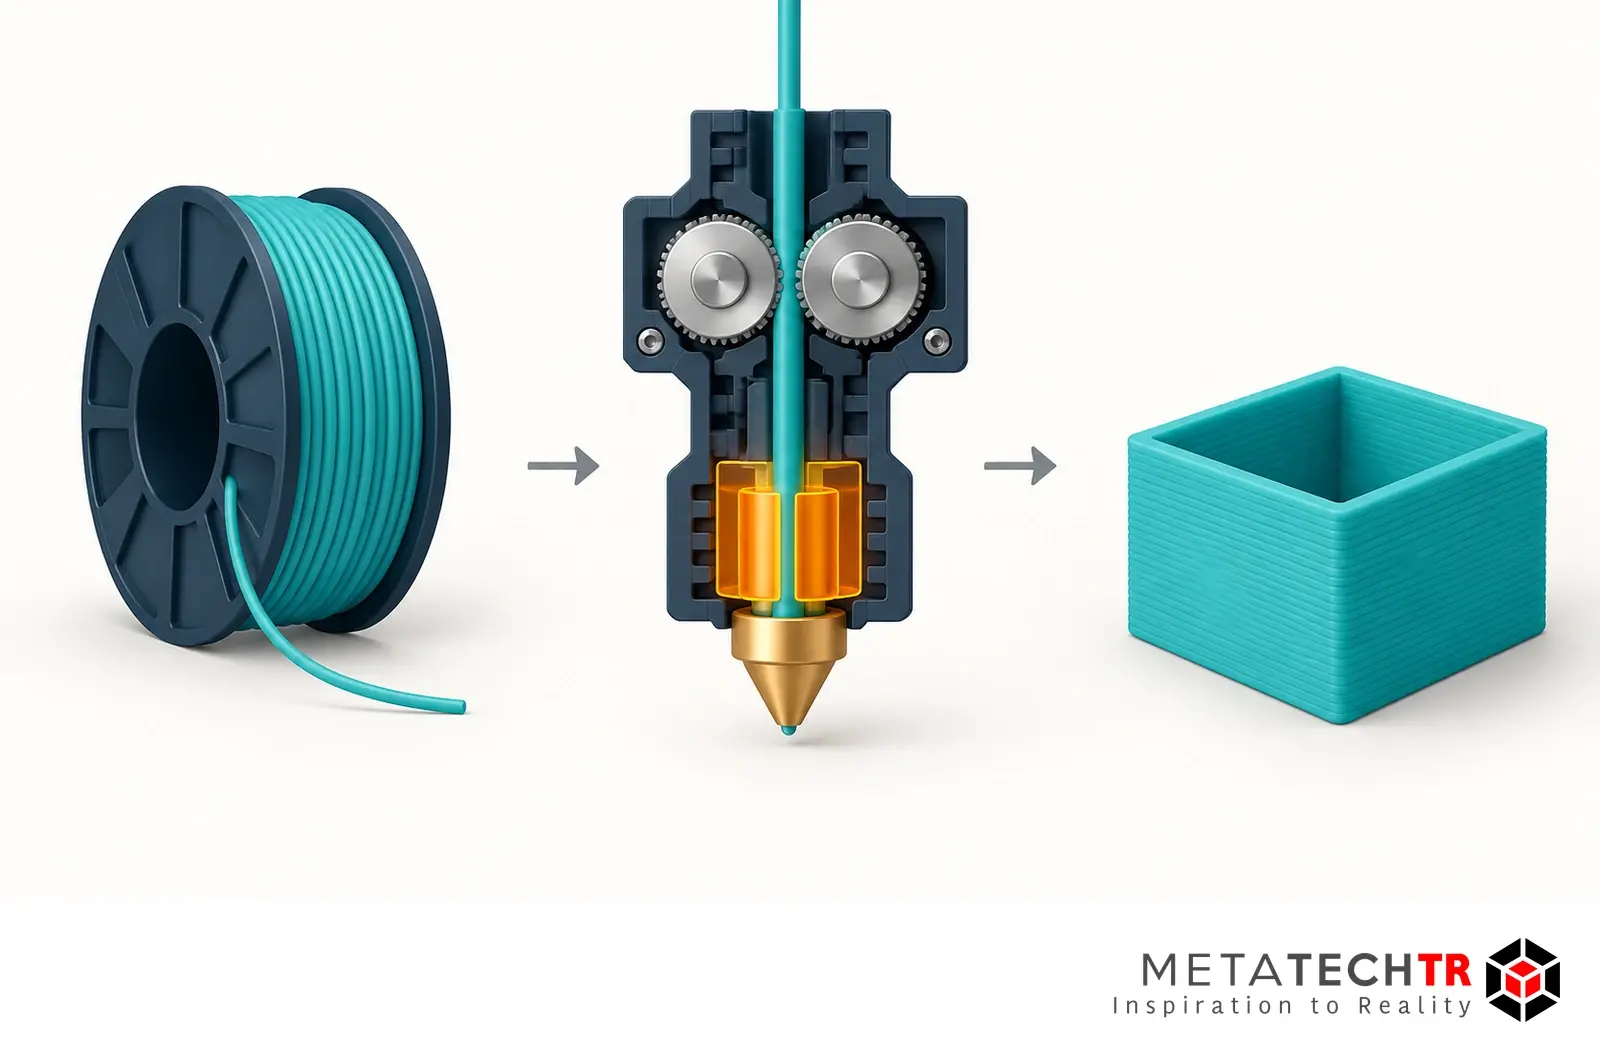
Kısa cevap: FDM 3D baskıda filament, besleme mekanizmasıyla sıcak uca ilerletilir; nozuldan çıkan plastik, yazılımın hazırladığı yollar boyunca katmanlar halinde yerleştirilir. Parça, bu yolların üst üste ve yan yana birleşmesiyle oluşur. Bambu Lab iş akışında modeli bulma, Bambu Studio’da hazırlama, üretimi izleme ve parçayı kullanıma tamamlama aşamaları birbirine bağlanabilir. Sonuç, geometri kadar malzeme, yön, sıcaklık yönetimi ve montaj kararlarından da etkilenir.
Bu rehberde kapaklı küçük bir masa kutusunu örnek alarak dijital modelin fiziksel nesneye dönüşmesini izleyeceğiz. Kutunun neden farklı yönlerde farklı hazırlanabileceğini, içinin neden her zaman tamamen dolu olmadığını ve yazıcının hızından başka hangi süreçlerin sonucu belirlediğini açıklayacağız. Örnek kutu ve hesaplar, üretim aşamalarını birbirine bağlayan öğretici bir senaryo oluşturur.
1. FDM ve FFF terimleri hangi üretim fikrini anlatır?
FDM, “Fused Deposition Modeling”; FFF ise “Fused Filament Fabrication” açılımıyla kullanılır. Masaüstü filament baskısını araştırırken iki terimle de karşılaşabilirsiniz. Ortak temel, termoplastik malzemenin ısıtılmış bir uçtan geçirilip planlanan konumlara katmanlar halinde bırakılmasıdır. Terimler, filamentin kontrollü ilerlemesiyle oluşan katmanlı üretim fikrini anlamanız için ortak bir başlangıç sunar.
Burada eklemeli üretim söz konusudur: malzeme, parçanın oluşması gereken bölgelere eklenir. Bir bloktan talaş kaldırarak şekil üretmek farklı bir yaklaşımdır. Bu fark, FDM’nin bütün parçalar için daha iyi olduğu anlamına gelmez; tasarım ve üretim kararlarının farklılaştığını gösterir. Bir parçayı tek seferde basabilmek, başka yöntemle daha uygun yapılabileceği ihtimalini ortadan kaldırmaz.
3D baskının tamamı filamentten oluşmaz. Reçineyi ışıkla sertleştiren veya toz malzemeyi kullanan başka yöntemler de vardır. Bu rehberin odağı filamentle üretimdir; farklı teknolojilerin hazırlık ve son işlem kuralları doğrudan birbirine taşınmamalıdır. Aynı “3D model” başka bir üretim yöntemine aktarılırken farklı destek, malzeme ve boyut değerlendirmesi gerektirebilir.
FDM’yi anlamanın iyi yolu, yazıcıyı yalnız hareketli bir kutu olarak izlemek yerine üç akışı birlikte düşünmektir: geometri bilgisi, malzemenin ilerleyişi ve makinenin hareketi. Geometri ne yapılacağını, üretim planı nerede ve nasıl yapılacağını, fiziksel sistem ise bu planın uygulanmasını belirler. Bu üçünden biri yanlış eşleşirse dışarıdan benzer görünen sorunlar farklı nedenlerle ortaya çıkabilir.
2. Örnek parçayı tanımlayın: kutu, kapak ve gerçek kullanım
Masa üzerindeki küçük adaptörleri saklayan bir kutu düşünelim. Kutunun gövdesi ve kapağı ayrı basılacak, önünde çıkarılabilir bir etiket bulunacak. Modelin güzel görünmesi yeterli değildir. Adaptörlerin içine sığması, kapağın açılması, etiketin okunması ve kutunun raftaki alana oturması gerekir. Bu işlevler, üretimden önce belirlenmesi gereken somut ilişkilerdir.
İlk karar dış boyut olmayabilir. İçeride tutulacak nesnelerin yerleşimi, gerekli iç hacmi belirler. Duvar ve taban bu hacmin çevresine eklenir. Kapak ise gövdeyle belirli yüzeylerden ilişki kurar. Tasarım yalnız dış kabuğun çizilmesi olarak düşünülürse iç alan ve montaj boşluğu sonradan sorun yaratabilir. FDM üretim bilgisi, bu nedenle CAD aşamasından itibaren değerlidir.
Kutunun kullanımını daraltmak da önemlidir. Bu örnek masa düzeni içindir; sıcak ortam, dış mekân veya güvenlik açısından kritik yük taşıma görevi için doğrulanmış bir tasarım değildir. Aynı şekli başka kullanımda düşünürseniz malzeme ve yapı kararları yeniden ele alınır. Bir baskının günlük bir işi yapabilmesi, bütün ortamlarda aynı davranacağı anlamına gelmez.
Modeli hazır kaynaktan alabilir veya kendiniz oluşturabilirsiniz. Hazır modelde parça listesi, ölçüler ve baskı açıklaması bulunmalıdır. Kendi tasarımınızda ise bu bilgileri siz tanımlarsınız. Hazır dosyanın ölçülerini, parça listesini ve montaj açıklamasını indirmeden önce değerlendirin. İki yaklaşımın ortak noktası, üretime geçmeden önce modelin hangi soruya cevap verdiğini bilmektir.
3. Geometri dosyası yazıcının hareket planı değildir
Bir STL dosyası nesnenin yüzeyini temsil eder; yazıcının her hareketini veya sizin kullandığınız filament koşulunu tek başına tanımlamaz. 3MF dosyası ise oluşturulduğu uygulama ve amaç doğrultusunda daha geniş proje bilgisi taşıyabilir. Dosyanın uzantısını bütün ayarların eksiksiz ve uyumlu geldiğinin kanıtı saymayın. Ne açtığınızı model ve ayar görünümünde inceleyin.
Dilimleyici, modelin üretileceği düzeni hesaplar. Kutunun dış çevresinde duvar yolları, iç bölgelerinde dolgu, üst ve alt yüzeylerinde farklı yollar oluşturabilir. Geometride tek bir düz yüzey gördüğünüz yerde önizleme çok sayıda çizgi gösterir. Bu çizgiler fotoğrafın süsü değildir; yazıcının malzemeyi yerleştireceği planın görsel temsilidir.
Bambu Studio’da yazıcı, nozul, filament ve süreç seçimi bu planın bağlamını kurar. Aynı kutu geometrisi başka bir nozul veya malzeme için farklı yollarla hazırlanabilir. Geometri değişmeden üretim planının değişebilmesi, dilimleyicinin temel rolüdür. STL geometrisi, 3MF proje bilgisi ve G-code makine talimatı arasındaki ayrım, özellikle başka kişiden alınmış hazır projelerde önem kazanır.
MakerWorld iş akışında model, baskı profili ve filament parametreleri farklı katkılardır. Hazır profil, tekrar eden hazırlığın bir bölümünü kolaylaştırabilir. Buna rağmen seçilen yazıcı ve fiziksel donanımın eşleşmesi gerekir. Hazır bir projeyi gönderirken profilin hedeflediği cihazı ve fiziksel makinenizin donanımını karşılaştırın.
4. Filamentin makaradan parçaya giden yolu
Filament, makara üzerinde bulunan sürekli malzemedir. Baskı sırasında kontrollü biçimde ilerletilmesi gerekir. Besleme yolundaki sürtünme, makaranın hareketi ve malzemenin kendi davranışı bu akışın parçasıdır. Yazıcının yalnız nozul ucuna bakmak, malzemenin oraya nasıl ulaştığını gözden kaçırabilir. Bir akış sorunu bazen erime bölgesinden önce başlar.
Malzeme adını doğru okumak önemlidir. “Beyaz filament” yalnız görünüşü anlatır; polimer türünü veya katkılarını açıklamaz. Aynı renkteki iki ürün farklı sıcaklık, besleme veya saklama koşulu isteyebilir. Üretici profilini doğru ürün bağlamıyla eşleştirmek, rastgele sıcaklık denemelerine göre daha anlaşılır başlangıç sağlar. Elinizdeki makaranın tam adını bilmek basit ama temel bir adımdır.
Bazı filamentler nem koşullarından daha fazla etkilenebilir. Kurutma ve saklama gereksinimleri malzemeye göre değerlendirilmelidir; bütün makaralara aynı işlem uygulanmaz. Filamentin nemli olduğunu yalnız tek bir yüzey belirtisinden kesinleştirmek doğru değildir. Ürün belgesi, kullanılan kurutucu ve gözlenen belirtiler birlikte ele alınır. Isı uygulamak da kendi sınırları olan bir işlemdir; rastgele sıcaklık önerisi izlenmemelidir.
Örnek kutu için malzeme seçerken yalnız basılabilirliği düşünmeyin. Kullanımda sertlik, esneklik, görünüş veya çevresel koşul önemli olabilir. Bambu Lab filament seçeneklerini incelerken ürün ailesini kullanım amacınızla karşılaştırın. Bir malzemenin başka projede iyi sonuç vermesi, kutunuzun ihtiyaçlarını otomatik olarak karşıladığını göstermez. Malzeme, tasarımın sonradan seçilen rengi değildir.

5. Ekstrüder ve sıcak uç aynı görevi yapmaz
Ekstrüder, filamentin ilerlemesini sağlayan besleme mekanizmasıdır. Sıcak uç, malzemenin işlenebilecek hâle gelmesi için ısıtıldığı bölgeyi içerir. Nozul ise çıkışın geometrisini belirleyen uçtur. Gündelik konuşmada bu parçaların adları birbirine karışabilir; fakat sorun incelerken farkları önemlidir. Filament ilerlemiyorsa besleme ve erime tarafları ayrı sorular doğurur.
Besleme mekanizmasının malzemeyi hareket ettirmesi, nozuldan her koşulda doğru miktarda çıkış olacağını göstermez. Malzemenin ısıtılması, akış direnci ve hareket planı birlikte çalışır. Benzer biçimde sıcaklığın artırılması bütün besleme sorunlarını çözmez. Bir makaranın yolu zorlanıyorsa veya yanlış malzeme bağlamı seçilmişse önce bu ilişkiyi anlamak gerekir.
Kutunun uzun duvarını oluştururken nozul bir çizgi boyunca ilerler. Bu sırada malzeme miktarıyla hareketin uyumlu olması beklenir. Nozul ilerleyip yeterli malzeme bırakmazsa yol beklenenden ince veya kesintili görünebilir. Gereğinden fazla malzeme bırakılması da istenmeyen birikim oluşturabilir. Bunlar genel süreç açıklamalarıdır; gerçek bir parçanın görünüşünden tek başına kesin arıza nedeni çıkarılmaz.
Donanım bakımını modelinizin resmî talimatıyla yürütün. Bu rehber ekstrüder sökme, sıcak uç değiştirme veya çalışan makineye müdahale kılavuzu değildir. Mekanizmanın görevini anlamak, bakımın ne zaman ve neden gerekli olabileceğini daha doğru sormanızı sağlar. Parçaların adını bilmek, destek talebinde de “yazıcı basmıyor” ifadesinden daha açıklayıcı bir başlangıç oluşturur.
6. Hız, yalnız nozulun ne kadar hızlı hareket ettiği değildir
Bir hız değerinin yüksek olması, bütün baskının o hızda tamamlandığı anlamına gelmez. Kısa yollar, köşeler, farklı çizgi türleri ve malzeme akışı üretim planını etkiler. Kutunun uzun düz duvarıyla küçük etiket harfi aynı hareket koşuluna sahip değildir. Yazıcının tanıtımındaki üst sınır, belirli projenizin toplam süresini tek başına hesaplamaz.
Hacimsel akış, birim zamanda ne kadar malzemenin işlendiğini düşünmeye yardımcı olur. Sıcak ucun işleyebildiği malzeme miktarı, üretim planının akış sınırlarından biridir. Bu sınırı kendi Bambu Studio profiliniz ve kullandığınız filamentle birlikte değerlendirin; başka yazılımdaki bir ayar adı veya değerini doğrudan kopyalamayın.
Basitleştirilmiş bir örnekte çizgi genişliği ile katman yüksekliği çarpımı, yolun kesit alanına yaklaşım verir; bunu hareket hızıyla çarparsanız hacimsel akışın ölçeğini düşünürsünüz. Gerçek dilimleyiciler kesit ve diğer sınırlarda daha ayrıntılı hesap kullanabilir. Bu nedenle basit çarpımı makinenize uygulanacak kesin sınır olarak değil, değişkenlerin birbirine bağlı olduğunu gösteren açıklama olarak kullanın.
Daha kalın katman veya daha geniş çizgi seçtiğinizde aynı hareket hızında daha fazla malzeme işlenmesi gerekebilir. Bu, “katmanı büyüttüm, her şey aynı kaldı” varsayımının neden eksik olduğunu gösterir. Hazır profiller bu ilişkilerin bir bölümünü birlikte yönetir. Bambu Studio dilimleme rehberi, ayarların nasıl okunacağını ayrıntılandırır; burada temel amaç bir sayıyı diğerlerinden koparmamaktır.
Aynı hareket hızında iki farklı malzeme ihtiyacı
Yalnız ilişkiyi göstermek için çizgi kesitini dikdörtgen kabul eden bir hesap yapalım. Birinci örnekte çizgi genişliği 0,40 mm, katman yüksekliği 0,20 mm ve yol hızı 50 mm/s olsun. Basit çarpım 0,40 × 0,20 × 50 = 4 mm³/s verir. İkinci örnekte genişlik 0,60 mm’ye, katman yüksekliği 0,30 mm’ye çıkarken hız aynı kalırsa çarpım 9 mm³/s olur. Bunlar önerilen baskı ayarı veya sıcak uç kapasitesi değildir; varsayımsal kesit hesabıdır.
İki örnekte hareket hızı aynı görünür, fakat işlenmesi gereken malzemenin ölçeği farklıdır. Bu yüzden bir hız değerini başka nozul veya katman düzenine kopyalamak, aynı fiziksel işi tanımlamaz. Gerçek çizginin kesiti bu basitleştirilmiş dikdörtgenden farklı olabilir; profil ve dilimleyici hesapları esas alınır. Hesap yalnız hangi değişkenin neden dikkate alındığını görmenize yardım eder.
Bu ilişkinin kullanıcı açısından sonucu açıktır: bir ayarı değiştirirken üretimin başka bölümüne yük bindirebilirsiniz. Daha geniş çizgi, daha az yol sayısı oluşturabilir; aynı zamanda birim zamanda daha çok malzeme gerektirebilir. Daha küçük katman ise ayrıntıyı farklı temsil ederken daha çok katman üretir. Tek bir sayıya bakarak “daha hızlı” veya “daha iyi” demek yerine, bütün planı yeniden dilimleyip incelemek gerekir.
7. Hareket sistemi katman yollarını gerçek konumlara taşır
Yazıcıda nozul ve tabla, modeline göre farklı düzenlerde hareket eder. Bazı sistemlerde tabla yatay yönde hareket ederken, başka sistemlerde baskı kafası yatay hareketin daha büyük bölümünü üstlenir. Dış görünüşleri farklı olsa da amaç, malzemenin planlanan göreli konuma bırakılmasıdır. Bir düzenin tek başına bütün kalite sonucunu belirlediğini varsaymak doğru olmaz.
Yükseklik yönündeki ilerleme, yeni üretim düzeyine geçilmesini sağlar. Bu hareket her cihazda aynı parçanın yukarı çıkması şeklinde gerçekleşmeyebilir. Öğrenirken kendi makinenizde hangi bileşenin hareket ettiğini gözlemleyin, fakat çalışan bölgeye müdahale etmeyin. Ekranda görülen eksenlerle fiziksel hareketi ilişkilendirmek, model yönünü anlamayı kolaylaştırır.
Uzun ve ince bir parça ile alçak ve geniş bir kutu aynı geometrik davranışı göstermez. Tabla teması ve yükseklik, üretim sırasında kararlılığı etkileyebilir. Hazırlıkta yön ve yerleşim bu yüzden yalnız estetik karar değildir. Bir parçayı dik çevirmek, daha az tabla alanı kullanırken başka bir üretim zorluğu oluşturabilir. Her değişiklik kendi bağlamıyla düşünülmelidir.
Masaüstü FDM sistemlerinin bütününü tek bir makine örneğiyle açıklamak yanıltıcı olabilir. Bambu Lab ailesinde de cihazlar aynı donanım düzenine veya aynı malzeme kapsamına sahip değildir. Yazıcı seçim rehberi, bu farkları ihtiyaç üzerinden değerlendirmeye yardımcı olur. Önce üretmek istediğiniz nesneleri belirlemek, yalnız hareket mimarisi adına göre seçim yapmaktan daha somut bir başlangıçtır.
8. İlk katman, modelin tabla ile kurduğu ilişkidir
Kutunun ilk katmanı, sonraki üretimin altında kalacak başlangıç yüzeyidir. Modelin taban biçimi, tabla yüzeyi, malzeme ve hazırlık burada birlikte etkili olur. İlk katmanın iyi görünmesi bütün baskının sorunsuz biteceğini garanti etmez; fakat başlangıçtaki belirgin sorunlar sonraki katmanlara taşınabilir. Bu aşamayı üretim planının doğal bir parçası olarak izleyin.
Tabla seçimini yalnız yazılım listesindeki bir isim olarak düşünmeyin. Gerçek yüzeyin bakım ve kullanım talimatı vardır. Yüzey hazırlığı, çıkarma yöntemi veya yapıştırıcı ihtiyacı ürün ve malzeme bağlamında değerlendirilir. Bir başkasının farklı tablaya uyguladığı yöntemi doğrudan kopyalamak, kendi koşulunuzu açıklamaz. En anlaşılır başlangıç, kullandığınız yüzeyin resmî talimatıdır.
Modelin tabanında çok küçük temas noktaları varsa, geniş bir kutuyla aynı yaklaşım yeterli olmayabilir. Brim gibi yardımcı yapılar temas alanına katkıda bulunabilir; fakat bunların sonradan çıkarılması gerekir. Yardımcı yapıyı eklemek, yön seçiminin nedenini düşünmenin yerine geçmez. Başka bir yüzeyi tabana almak bazı projelerde daha uygun olabilir.
Otomatik ölçüm ve kalibrasyon özellikleri bulunan cihazlarda bunların hangi işi yaptığını öğrenin. Otomasyon, fiziksel ortamın ve doğru profil seçiminin bütün sorumluluğunu ortadan kaldırmaz. Sistem uygun hazırlığı kolaylaştırabilir; kullanıcı da model, malzeme ve gerçek donanımı eşleştirir. İş bölümünü böyle anlamak, otomasyonu hem daha doğru hem daha faydalı kullanmanızı sağlar.

9. Katman yüksekliğiyle nozul çapını karıştırmayın
Katman yüksekliği, üretimin yükseklik yönündeki adımını anlatır. Nozul çapı ise malzemenin çıkış geometrisiyle ilgilidir. Yatay ayrıntı, çizgi genişliği ve modelin şekli başka ilişkiler de içerir. Katman yüksekliğini düşürmek bütün küçük yazıları veya ince duvarları otomatik olarak görünür yapmaz. Dikey basamak yüksekliğiyle yatayda oluşacak ayrıntı, aynı değişkenin iki adı değildir; ikisini ayrı incelemek gerekir.
Örnek kutunun üst kenarı eğimli olsun. Daha küçük yükseklik adımları, eğimdeki basamakları farklı temsil edebilir. Fakat kutunun tabanına paralel duran çok ince bir yazı çizgisinin sorunu aynı olmayabilir. Bu yüzden “daha kaliteli olsun” demeden önce hangi yüzey veya ayrıntının iyileştirileceğini belirleyin. Aynı ayar farklı bölgelerde farklı sonuçlar doğurabilir.
Basit bir düşünme hesabında 20 mm yüksekliğinde bir parça, eşit 0,20 mm adımlarla yaklaşık 100 katman içerir. Adım 0,10 mm olursa yaklaşık 200 katman olur. Bunlar ilk katman, değişken katman veya modelin özel yapısı hesaba katılmadan verilen aritmetik örneklerdir; belirli profil tavsiyesi değildir. Katman sayısının artması, üretim yollarının da yeniden hesaplanacağını gösterir.
Baskı süresi yalnız katman sayısıyla birebir orantılı değildir. Her katmanın alanı ve yol türleri farklı olabilir; hız ve soğuma sınırları da değişebilir. Yine de bu basit hesap, neden daha küçük adımın çoğu durumda daha çok işlem gerektirdiğini anlamayı sağlar. Son karar için gerçek dilimleme önizlemesine ve profilin uygunluğuna bakın.
Yolun başlangıcı ve boşta hareketler yüzeyde neden iz bırakabilir?
Kapalı bir çevre yolu bir noktada başlar ve tamamlanır. Katmanlar boyunca bu başlangıç ve bitiş bölgeleri, yüzeyde dikiş benzeri bir iz oluşturabilir. Çevre yollarının başlangıç noktalarının bir yüz boyunca hizalanması, bu izin konumunu etkileyebilir. Kutunun ön yüzünde küçük bir iz gördüğünüzde bunun geometriye ait bir çıkıntı mı, yoksa üretim yoluyla ilişkili bir bölge mi olduğunu önizlemeyle karşılaştırabilirsiniz.
Bu bilgi, görünür yüzeyin tasarlanmasına da yardımcı olur. Bir yüz her zaman duvara bakacaksa, üretim izi için görsel olarak daha az önemli bir alan olabilir. Ancak bütün izlerin yalnız yer değiştirerek tamamen kaybolacağını varsaymayın. Yüzey sonucu akış ve profil koşullarıyla da ilişkilidir. İlk adım izi doğru adlandırmak, sonra kendi yazılımınızın uygun seçeneklerini araştırmaktır.
Nozulun her hareketinde malzeme bırakılması gerekmez. Bir duvardan diğerine veya ayrı nesneye geçerken boşta hareket yolları bulunabilir. Bu sırada istenmeyen ince iplikler oluşması, planlanan modelin bir parçası değildir. İpliklenmede geçiş sırasında malzeme akışı ve geri çekme davranışı birlikte değerlendirilir. Geri çekme için makineye ve besleme düzenine uygun profil kullanın.
Örnek kutunun içinde iki yüksek bölücü varsa, aralarındaki ince telleri basılmış duvarla karıştırmamak gerekir. Önizlemede o alanda gerçek üretim yolu var mı, yoksa yalnız geçiş mi gerçekleşiyor? Bu soru, yanlış model seçimiyle fiziksel akış belirtisini ayırır. Gözlenen her çizgi aynı nedenin sonucu değildir; üretim planını okumak, parçanın yüzeyini daha anlamlı incelemenizi sağlar.
10. Kutunun duvarı, iç dolgusu ve üst yüzeyi neden farklıdır?
Bir FDM parçanın içi her zaman tamamen dolu plastik olmak zorunda değildir. Dış duvarlar şekli sınırlar; iç dolgu, yapının içinde farklı amaçlar üstlenir; üst ve alt katmanlar yüzeyleri oluşturur. Kutunun açık iç hacmiyle, basılı duvarın içindeki dolgu da aynı şey değildir. Birincisi tasarım boşluğu, ikincisi üretim planındaki iç yapıdır.
İç dolgu, üst yüzeylerin oluşacağı yapıya destek sağlayabilir. Bu nedenle dolguyu yalnız “daha sağlam olsun” diye artırılan bir yüzde olarak değerlendirmeyin. Görünüş, malzeme miktarı ve üretim süresi de etkilenebilir. Bir deseni her parça için en iyi saymak yerine, hangi görevi üstlendiğine bakın.
Kutunun kapağında geniş bir üst yüzey varsa, altındaki yapı bu yüzeyin oluşumuna katkıda bulunur. Açık kutunun duvarında ise durum farklı olabilir. Aynı dolgu değişikliğinin gövde ve kapakta aynı önemde olacağını beklemeyin. Nesneleri ayrı düşünmek, tek genel ayarı bütün projeye uygulamaktan daha anlaşılır kararlar verebilir.
Duvar sayısı, dolgu ve malzeme değişikliklerini gerçek kullanım amacıyla ilişkilendirin. Masa üzerinde duran hafif bir kutu ile yük taşıyan bağlantı elemanı aynı görev değildir. Bir parçayı elle sıkıp “sağlam” bulmak, farklı yöndeki yükü veya uzun süreli davranışı doğrulamaz. Yapının nasıl üretildiğini anlamak, hangi ek değerlendirmelerin gerektiğini sormanın başlangıcıdır.
Kutunun bir katmanını zihninizde kesit olarak açın
Örnek kutunun orta yüksekliğinde yatay bir kesit aldığınızı düşünün. Ortadaki büyük boşluk, kutunun içine eşya koyacağınız alandır. Çevredeki duvar ise basılacak malzemedir. Eğer duvar yeterince kalın tasarlanmışsa, dilimleyici onun içinde farklı yollar veya iç yapı oluşturabilir. “Kutunun içi boş” cümlesi bu iki alanı karıştırabilir; kullanım boşluğu ile basılan duvarın iç düzeni ayrı şeylerdir.
Şimdi aynı kutunun tabanına yakın kesite bakın. Burada ortadaki alanın bir bölümü veya tamamı tabanı oluşturmak için basılır. Orta yüksekliğe çıkınca bu alan boş kalır. Kapağın kesitinde ise yeniden geniş bir yüzey oluşabilir. Parça boyunca değişen bu kesitler, yazıcının neden her yükseklikte aynı şekli çizmediğini gösterir. Geometri tek nesne olsa bile üretim yolları katmanlar arasında farklılaşır.
Bu düşünce, önizlemede beklenmeyen bir alanı anlamak için kullanılabilir. Modelin ortası boş olmalıydı ama dolu görünüyorsa doğru yükseklikte misiniz, seçili nesne kapak mı, dosya gerçekten açık kutu mu? Önce geometrik soruları yanıtlayın. Ayar değiştirmekten önce hangi kesiti gördüğünüzü anlamak, yeni başlayan için oldukça güçlü bir inceleme aracıdır.
11. Destek, havada başlayan geometriye geçici bir zemin sağlar
Modelin bir bölümü altında yeterli yapı olmadan başlıyorsa üretim desteği gerekebilir. Fakat her çıkıntı veya boşluk aynı değildir. Birbirine yakın iki nokta arasında köprü kuran yol ile tamamen havada başlayan ada farklı durumlar oluşturur. Genel bir açı sayısını bütün yazıcı ve malzemelere uygulamak yerine, projenin dilimlenmiş yapısını inceleyin.
Baskı yönünü değiştirmek veya modeli parçalara ayırmak, destek ihtiyacını azaltabilir. Bu, destek düğmesini açmadan önce tasarımın nasıl yerleştiğine bakmak için iyi bir nedendir. Kutunun kapağını ayrı basmak, tek parça kapalı gövdeye göre farklı bir üretim düzeni oluşturabilir.
Destek yalnız ek filament tüketmez. Temas ettiği yüzey, temizleme erişimi ve montaj boşluğu üzerinde de düşünmek gerekir. Dar bir iç kanalda oluşan destek çıkarılamıyorsa model ekranda basılabilir görünse bile son kullanım zorlaşabilir. Üretim sırasında bir yapının oluşmasıyla sonrasında işe yarar nesne elde etmek farklı aşamalardır.
Farklı destek malzemeleri veya çok malzemeli sistemler bazı projelerde kolaylık sağlayabilir. Ancak uygunluk, kullanılan malzemeler ve donanım düzeniyle birlikte değerlendirilir. Bir malzemenin destek olarak adı geçmesi, her ana malzemeyle aynı sonucu vereceğini göstermez. Bu rehber belirli destek karışımı reçetesi sunmaz; temel amaç destek kararının montaj ve yüzeyle ilişkisini kurmaktır.
12. Soğuma, katmanın şekliyle bir sonraki katmanın ilişkisini kurar
Nozuldan çıkan plastik yalnız bulunduğu yere bırakılmaz; şeklinin korunması ve sonraki yollarla birlikte çalışması gerekir. Soğutma, küçük ayrıntı veya köprü gibi bölgelerde önemli olabilir. Fakat daha fazla fan her malzeme için daha iyi sonuç demek değildir. Soğutma kararında küçük ayrıntının şeklini koruması kadar katman birleşimi ve malzemeye bağlı şekil değişimi de değerlendirilir.
Kutunun büyük gövdesiyle kapağın küçük tutamağını karşılaştırın. Büyük katmanda nozul bir bölgeye yeniden dönene kadar daha uzun yol izleyebilir. Küçük tutamakta ise aynı bölgeye kısa sürede geri dönebilir. Bu nedenle parçanın yüksek bölümü, alt geniş bölümle aynı zaman ve sıcaklık davranışına sahip olmayabilir. Toplam baskı süresi, her yerin aynı biçimde soğuduğunu açıklamaz.
Nozul sıcaklığı, tabla sıcaklığı ve ortam koşulları farklı görevler üstlenir. Hepsini “ısı” diye tek bir ayara indirgemeyin. Bir bölgenin daha iyi akması için yapılan değişiklik, başka bölgede görünüşü veya kararlılığı etkileyebilir. Profilin birbiriyle ilişkili değerleri bu nedenle anlamlıdır. Rastgele tek değeri artırmak yerine, gözlenen sorunun hangi fiziksel aşamayla ilişkili olduğunu araştırın.
Malzeme değiştirirken önceki bütün ayarların aynı kalacağını varsaymayın. Dış mekân veya farklı mekanik ihtiyaçlar için başka malzeme düşündüğünüzde donanım ve ortam koşulu da yeniden değerlendirilir. Örneğin ASA için çalışma ortamını, naylon için ürünün kurutma ve nem yönetimini ayrıca planlamak gerekir. Burada amaç bütün malzemeleri tek reçetede toplamak değil, neden ayrı bağlam gerektiğini anlamaktır.

13. Baskı yönü parçanın yük karşısındaki davranışını etkileyebilir
FDM parça, farklı zamanlarda yerleştirilen yollar ve katmanlardan oluşur. Bu yapı, bütün yönlerde aynı davranışı varsaymayı zorlaştırır. Yol yönü ve katmanlar arası bağ, parçanın kuvvete karşı davranışında farklı roller üstlenebilir. Bu ilişkiyi seçtiğiniz malzeme, geometri ve kullanım yönüyle değerlendirin; başka bir numunenin sayısal sonucunu kendi parçanıza doğrudan taşımayın.
Örnek kutunun kapağında tutmak için ince bir çıkıntı bulunsun. Bu çıkıntıya kullanımda hangi yönde kuvvet geldiği önemlidir. Aynı şekli farklı yönde basmak, katmanların bu kuvvetle ilişkisini değiştirir. En az destek gerektiren yön, yük açısından mutlaka en uygun yön olmayabilir. Seçim, görünüş, üretim ve kullanım önceliklerini birlikte tartmayı gerektirir.
Dolgu yüzdesini artırmak, yönü düşünmenin yerine geçmez. Daha sert malzeme seçmek de bütün kırılma olasılıklarını kendiliğinden çözmez. Geometri, geçiş bölgeleri, duvar ve üretim koşulları birlikte değerlendirilir. Özellikle gerçek yük taşıyan parçalar için basit bir masaüstü gözleminden geniş güvenlik sonucu çıkarmayın. Uygulamanın gerektirdiği doğrulama ayrı bir iştir.
Başlangıç seviyesinde küçük, düşük riskli örneklerle yön ilişkisini öğrenebilirsiniz. İki parçanın aynı şekle sahip olduğunu, fakat farklı katman düzeni gösterdiğini incelemek öğreticidir. Bu gözlem bir mühendislik sertifikası değildir; hangi soruların sorulacağını gösterir. İki farklı yönde hazırladığınız parçaları, aynı ölçü ve montaj sorusu üzerinden karşılaştıran bir alıştırma yapabilirsiniz.
14. Önizleme, makine çalışmadan önce üretimi düşünme alanıdır
Bambu Studio’da model görünüşüyle katman önizlemesini ayrı kullanın. Model görünüşü nesnenin konumunu, ölçeğini ve genel geometrisini anlamaya yardım eder. Önizleme ise dilimleyicinin oluşturduğu yolları gösterir. Bir dosyanın ekranda düzgün görünmesi, bütün ince ayrıntıların üretim yollarına dönüştüğünü tek başına göstermez. Özellikle küçük yazılar ve dar boşluklar burada incelenebilir.
Kutunun ilk katmanından başlayıp kapak üstüne kadar ilerlediğinizde üretimin mantığı ortaya çıkar. Duvarın ne zaman başladığını, dolgunun nerede bulunduğunu ve üst yüzeyin nasıl kapandığını görebilirsiniz. Gerekli olmayan bir bölge veya beklenmeyen destek varsa bunu makine çalışmadan fark etmek mümkündür. Önizleme, yalnız hata arama değil, üretimi öğrenme aracıdır.
Görüntü türleri farklı bilgileri vurgulayabilir. Renge, çizgi türüne veya hıza göre görünüm aynı soruyu cevaplamaz. Bir yüzey sorununu anlamak için hangi bilginin gerekli olduğunu seçin. Bütün renkleri tek bakışta yorumlamaya çalışmak yerine belirli bölgeye odaklanın. İlgili katman aralığını daraltıp çizgi türünü, destek temasını ve yüzeyin kapanış sırasını ayrı ayrı inceleyin.
Önizlemenin sınırı da bilinmelidir. Fiziksel tablanın o günkü durumunu, malzemenin gerçek koşulunu veya montajda oluşacak her sorunu ölçmez. Gösterilen şey planlanmış üretimdir. Planın doğru olması önemli bir adımdır; fiziksel sonucun değerlendirilmesi yine gereklidir. Bu ayrım, yazılım simülasyonunu gerçek test sonucu gibi yorumlamayı önler.
15. Çok renkli baskıda geometriye bir malzeme sırası eklenir
Tek renkli kutuda bütün yollar aynı filamentten oluşabilir. Renkli etiket veya farklı malzemeli destek eklendiğinde sistemin hangi bölgede hangi malzemeyi kullanacağı da belirlenir. Bu, yalnız modelin ekrandaki rengini değiştirmekten daha kapsamlıdır. Gerçek filament eşleştirmesi ve kullanılan donanımın desteklediği iş akışı önemlidir.
Renk değiştiren bir projede toplam süre yalnız kutunun geometrisine bağlı kalmaz. Değişim ve hazırlık adımları, ek yapı veya malzeme kullanımı olabilir. Bunların miktarı proje ve sistem düzenine göre değişir. İki aynı boyutlu kutudan birinin daha çok renk içermesi, hazırlık ve üretim bakımından farklı bir iş oluşturabilir. Tek bir renk sayısından kesin süre hesaplanamaz.
Renkleri ayrı basılan parçalara dağıtmak da bir tasarım seçeneğidir. Örneğin etiket gövdeye sonradan takılabilir. Bu yaklaşım montaj ekler, fakat bazı projelerde üretim planını sadeleştirebilir. Tek parça renkli çözümle çok parçalı çözümü karşılaştırırken yalnız makine süresine değil, birleştirme ve kullanımına da bakın. Daha az malzeme değişimi her zaman daha az toplam iş demek değildir.
Bambu Lab ekosisteminin gerçek değeri, model, profil, yazılım ve uygun donanım arasındaki hazırlık bilgisini bir araya getirebilmesidir. Bir modelin uygun profille açılması ve üretim aşamalarının aynı araçlar üzerinden izlenmesi, hazırlık sürecini daha anlaşılır kılar. Kullanıcı için yarar, hangi adımın kolaylaştığını ve hangi kararın kendisinde kaldığını bilmektir.
16. Baskının bitmesi, parçanın kullanıma hazır olduğu anlamına gelmeyebilir
Üretim tamamlandıktan sonra parçanın çıkarılması, yardımcı yapıların temizlenmesi ve montajı gerekebilir. Tabla ve malzeme için önerilen çıkarma yöntemini izleyin. Sıcak veya ince parçayı zorlamak istenmeyen şekil değişimine yol açabilir. Üretim planında görülen bir brim veya destek, son nesnenin kalıcı parçası değildir; nasıl ayrılacağı baştan düşünülmelidir.
Kutunun kapağı ve gövdesi ayrı üretildiyse, önce doğru sürümleri eşleştirin. Aynı dosya ailesindeki farklı boyut seçenekleri görünüşte benzer olabilir. Kapak oturmadığında bütün sorunu baskı hassasiyetine bağlamadan önce model sürümü, ölçek ve kenardaki artıklar gibi nedenleri inceleyin. Basit dosya karışıklığı, karmaşık ayar sorununa benzeyebilir.
Vida, mıknatıs veya hazır elektronik bileşen kullanan projelerde basılı gövde yalnız montajın bir bölümüdür. Maker’s Supply yaklaşımında basılı parçalar, hazır bileşenlerle bir parça listesinde bir araya gelir. Gereken her bileşenin işlevini, ölçüsünü ve montaj yerini açıkça tanımlayın. Tedarik edeceğiniz parçanın boyutlarını, modeli hazırlarken kullandığınız parçayla karşılaştırın.
Bitmiş kutuyu gerçek yerine koyup kullanın. Kapak rahat açılıyor mu, etiket okunuyor mu, içerideki nesneler alınabiliyor mu? Bunlar yüzey fotoğrafından farklı sorulardır. Montaj ve kullanım, tasarımın amacını sınar. Parça yalnız güzel görünmek için hazırlanmışsa ölçüt başka; belirli bir işi yapmak için hazırlanmışsa o işin gerçekleşmesi esastır.

17. Ölçü doğruluğu, uyum ve tekrar üretim aynı kavram değildir
Bir parçanın dış genişliğini ölçmek, kapakla uyumunu tamamen açıklamaz. Birleşen yüzeylerin şekli, boşluklar ve kullanım hareketi de önemlidir. Dış boyut doğru görünürken dar bir kanal sorunlu olabilir. Bu nedenle ölçüm planını parçanın gerçek görevinden çıkarın. Kutu kapağında yalnız toplam genişlik yerine geçme bölgesi de değerlendirilmelidir.
Tek bir parçanın iyi çıkmasıyla aynı sonucu yeniden üretmek arasında da fark vardır. Dosya, malzeme, hazırlık ve fiziksel koşul ilişkisinin anlaşılır olması tekrar çalışmayı kolaylaştırır. Proje dosyasını saklamak faydalıdır; fakat tek başına her fiziksel değişkeni kaydetmez. Yeni makara veya farklı nozul kullanıldığında aynı dosyanın yeni bağlamı oluşur.
Ölçekleme, uyum sorununun her zaman doğru çözümü değildir. Kutuyu yüzde olarak büyüttüğünüzde duvarlar, etiket kanalı ve varsa hazır bileşen yuvaları da değişebilir. Sorun yalnız kapak boşluğundaysa bütün geometriyi değiştirmek başka ilişkileri bozabilir. Gerekli ölçüyü CAD’de düzenlemek veya doğru alternatif dosyayı seçmek daha açıklayıcı bir yol olabilir.
Birbirine geçen parçalar için küçük bir kesit örneği hazırlamak bazı durumlarda yararlıdır. Ancak bu örnek, bütün kapağın düzlüğünü veya uzun kanalın davranışını tamamen göstermez. Ne öğrendiğinizi ve neyin hâlâ belirsiz kaldığını açık tutun. FDM sürecini iyi anlamak, tek testten her koşula sonuç çıkarmak yerine soruya uygun ölçekte değerlendirme yapabilmektir.
Kapak kapanmıyorsa problemi üç bölgeye ayırın
Kutunun kapağını takarken ilk giriş kolay, son bölüm zor olabilir. Bütün kapak çevresinin aynı ölçüde dar olduğunu varsaymadan önce hangi bölgede temas başladığını bulun. Giriş kenarında kalan bir artık, uzun yüzeydeki şekil farkı veya köşedeki geometri farklı nedenlerdir. Parçayı zorlayarak kapatmak, bu bilgiyi kaybetmenize ve yüzeyi değiştirmeye neden olabilir. Önce temasın yerini anlamak daha faydalıdır.
Kapağı bütünüyle küçültmek, bir bölgedeki sıkılığı azaltırken başka yerde gereksiz boşluk oluşturabilir. Bu yüzden ilişkiyi üç bölgeyle düşünün: giriş, kayma yüzeyi ve durma noktası. Giriş parçayı yönlendirir; kayma yüzeyi hareketi taşır; durma noktası son konumu belirler. Her tasarım bu bölgeleri belirgin biçimde içermeyebilir, fakat görevleri ayrı düşünmek hangi ölçüye dönüleceğini açıklığa kavuşturur.
Bu örnekte küçük bir pah veya yönlendirme yüzeyi düşünülebilir; ancak böyle bir değişikliğin her geçmeyi çözeceği söylenemez. Önce temel ölçünün ve sürümün doğru olduğundan emin olun. Sonra yeni tasarımın hangi görevi iyileştirdiğini değerlendirin. FDM’nin tasarıma katkısı, fiziksel parçadan öğrendiğiniz belirli bilgiyi bir sonraki geometriye taşıyabilmenizdir. “Daha hassas yazıcı lazım” düşüncesi bazen gerçek bir tasarım sorusunu gereksiz yere gizleyebilir.
18. Tasarımcı örneği: üretilebilirlik, fikirden sonra eklenen bir ayrıntı değildir
Kit Crafters tasarımcısı Mickey Hoang’ın modüler çalışmalarında geçmeler, baskı yönü ve farklı makinelerde deneme önemli yer tutar. Bu vaka, dijital görünüşün yanında parçaların bir araya gelmesinin de tasarım işi olduğunu gösterir. Örnekte dikkati tasarımın dış biçiminden, bağlantıların hazırlanmasına ve montajdaki hareketine çevirebilirsiniz.
Örnek kutumuzda da aynı yaklaşım küçük ölçekte geçerlidir. Önce estetik kabuk çizip sonra kapağı bir şekilde uydurmaya çalışmak yerine, açma hareketini baştan düşünürsünüz. Etiketin nasıl değiştirileceği, parmağın nereye erişeceği ve destek temizliğinin mümkün olup olmadığı tasarımın parçasıdır. Üretilebilirlik, yalnız dilimleyicide hata çıkmaması demek değildir.
Bazı durumlarda tek parça yerine birkaç parça daha iyi karar olabilir. Montaj adımı eklenir, fakat yönlendirme ve yüzey seçimi kolaylaşabilir. Başka durumda ise parçaları birleştirmek gereksiz iş yaratır. Doğru cevap projenin amacına bağlıdır. “3D yazıcı tek parça yapabiliyor” ifadesini, her tasarımı tek parçada yapma zorunluluğuna dönüştürmeyin.
Kendi tasarımınız ilerledikçe dış görünüş, üretim ve kullanıcı deneyimi arasında ilişki kurarsınız. Kapağın çok kolay açılması bazı kullanımlarda iyi, taşınacak kutuda istenmeyen olabilir. Sıkı geçme ise başka kullanıcı için zorlayıcı olabilir. Teknik kararların gerçek davranışa dönüşmesini izlemek, FDM’nin yalnız makine değil tasarım aracı olarak değerini gösterir.
19. Süre ve maliyeti bütün üretim işi üzerinden düşünün
Dilimleyicinin tahmini süre ve filament miktarı yararlı başlangıç bilgileri verir. Fakat bitmiş nesne için model hazırlama, makine hazırlığı, soğuma, temizleme ve montaj da gerekebilir. İlk kez yapılan kutuyla daha önce hazırlanmış aynı kutunun tekrar üretimi aynı iş yüküne sahip değildir. Tahmini makine süresini doğrudan toplam teslim süresi saymayın.
Malzeme hesabında yalnız kutunun içinde kalan plastiğe bakmak eksik olabilir. Destek, brim, renk değişimi veya başarısız deneme gibi kalemler proje bağlamında önem taşıyabilir. Bunların her biri her baskıda bulunmaz; gerçek işte hangileri varsa değerlendirilir. Tek bir gram fiyatıyla bütün üretim kararını açıklamak, özellikle montaj gerektiren projelerde yetersiz kalabilir.
Elektrik konusunda güç ile enerji birimlerini ayırın. Güç watt, kullanılan enerji ise süreyle ilişkili watt-saat veya kilowatt-saat olarak ifade edilir. Gerçek tüketim makine ve çalışma sürecine bağlıdır; burada bütün Bambu Lab cihazlarına tek enerji değeri verilmez. Maliyet hesaplanacaksa uygun ölçüm ve geçerli tarife kullanılır. Teknik birimi doğru yazmak, sonucu olduğundan kesin göstermemek kadar önemlidir.
Bir parçayı daha hızlı üretmek için yapılan değişikliğin başka işi artırıp artırmadığına bakın. Daha fazla destek temizliği veya daha zor montaj, makine süresindeki kazancı farklılaştırabilir. Aynı şekilde iyi belgelenmiş modüler tasarım, ilk hazırlıkta daha fazla emek isterken sonraki değişiklikleri kolaylaştırabilir. Üretim verimliliği tek bir hız yüzdesinden daha geniş bir sorudur.
Üretim yöntemini parçanın değişme ihtimaliyle birlikte seçin
Bir masa kutusunun iç bölmeleri her hafta değişecekse dijital modeli güncellemek ve yeni parça hazırlamak kullanışlı olabilir. Aynı biçimden çok sayıda, uzun süre değişmeden üretilecekse başka üretim yöntemleri de değerlendirmeye girer. Burada tek bir adet sınırı verilmez; geometri, malzeme, hazırlık, ekipman ve kalite gereksinimleri kararı etkiler. FDM’nin yararı, belirli işte sağladığı esneklikle birlikte anlaşılır.
Bir başka senaryoda düz levhadan kesilebilen basit bir ayırıcı gerekir. Bu parçayı 3D basmak mümkündür, fakat bütün hacmi katmanlar halinde oluşturmanın gerçekten gerekli olup olmadığını düşünebilirsiniz. Üç boyutlu geçme, özel eğri veya kişisel biçim eklendiğinde tercih değişebilir. Üretim yöntemi, yalnız elinizde hangi makinenin bulunduğuna göre değil, parçanın neye ihtiyaç duyduğuna göre seçilmelidir.
FDM bazen son parçayı üretir, bazen başka iş için örnek veya yardımcı parça hazırlar. Kağıt üzerinde anlaşılmayan bir yerleşimi fiziksel modelle görmek, nihai ürün başka yöntemle yapılsa bile değerli olabilir. Bu nedenle başarının ölçütü her zaman “son ürünün tamamı basıldı” değildir. Bir tasarım kararının daha erken ve daha açık verilmesini sağlayan prototip de gerçek bir üretim katkısıdır.
20. Sorunu sürecin hangi aşamasında aramalısınız?
Geometri eksikse: Model görünüşünü kaynak dosyayla karşılaştırın. Yanlış sürüm, eksik parça veya içe alma biçimi söz konusu olabilir. Dilimleyicide bulunmayan bir nesneyi yazıcıdan bekleyemezsiniz. Önce dosyanın ne içerdiğini anlamak, fiziksel ayarlara geçmeden önceki adımdır. Dosya adındaki küçük bir fark, bambaşka alternatif parçaya işaret edebilir.
Ayrıntı modelde var, önizlemede yoksa: Tasarım ayrıntısı ile seçili üretim planı arasındaki ilişkiye bakın. İnce çizgi, duvar veya boşluk beklediğiniz gibi temsil edilmiyor olabilir. Bu durumda yalnız makine sıcaklığını değiştirmek sorunun doğru düzeyine yaklaşmaz. Önizlemenin neyi üreteceğini anlamak gerekir; gerekirse geometri veya uygun profil değerlendirilir.
Önizleme uygun, fiziksel sonuç farklıysa: Malzeme, hazırlık, besleme, tabla ve üretim sırasında gözlenen belirtiler gündeme gelir. Tek bir fotoğrafla kesin neden söylemek yerine farkın nerede ve ne zaman oluştuğunu tarif edin. Beklenmeyen durumda makinenin kendi güvenli durdurma ve inceleme yöntemlerini kullanın. Çalışan sıcak veya hareketli bölgeye müdahale ederek teşhis yapmayın.
Parça iyi görünüyor, kullanıma uymuyorsa: İhtiyaç ve tasarım ölçülerine dönün. Kapağın erişimi, iç hacim veya gerçek nesnenin yerleşimi yanlış tanımlanmış olabilir. Yüzey kalitesini artırmak, kullanım problemini çözmeyebilir. FDM sürecinin son sınaması, parçanın amaçlandığı bağlamda ne yaptığıdır. Bu noktada yeni tasarım kararı, yeni yazıcı ayarından daha değerli olabilir.
21. İlk projenizi bütün zinciri görecek kadar basit seçin
Başlangıç için açık görevi olan, az parçalı ve açıklaması anlaşılır bir model seçin. Küçük bir kutu, isimlik veya sergileme ayağı üretim ilişkilerini görmek için yeterli olabilir. İlk hedef bütün malzemeleri veya gelişmiş özellikleri denemek değildir. Modelin hangi bilgiyle hazırlandığını, katmanlarda nasıl oluştuğunu ve kullanıma nasıl geçtiğini açıklayabilmektir.
Projeyi tamamladıktan sonra üç görüntüyü yan yana düşünün: geometri, katman planı ve gerçek nesne. Aralarındaki farklar size ne öğretiyor? Ekrandaki ideal köşe, fiziksel yüzeyde farklı görünebilir; hazırlanmış bir boşluk kullanımda dar kalabilir. Her fark arıza değildir, fakat her farkın bağlamı anlaşılmalıdır. Bu karşılaştırma, sonraki modelde daha bilinçli karar vermenizi sağlar.
METATECHTR’de Bambu Lab ürünlerini değerlendirirken ilk proje listenizi paylaşmanız yararlıdır. İstenen boyut, malzeme ve montaj türü açık olduğunda donanım konuşması daha somut ilerler. Ürün ailesinin tek adı, bütün projelerin aynı koşullarda üretileceği anlamına gelmez. Gerçek ihtiyaç, yazıcının özellikleriyle birlikte düşünülmelidir.
MakerWorld’de üretime hazırlanmış bir örnek seçerken model açıklamasını, baskı profilini ve gereken montaj parçalarını birlikte inceleyin. Bir projeyi kendi değişikliğinizle ilerletmek istiyorsanız önce değişen şeyin geometri, profil veya montaj olduğunu belirleyin. Bu ayrım oturduğunda FDM, ezberlenecek ayarlardan oluşan bir liste yerine neden-sonuç ilişkisi kurulabilen bir üretim yöntemine dönüşür.

22. FDM hakkında sık sorulan sorular
Yazıcı bir fotoğrafı doğrudan üç boyutlu nesneye çevirir mi?
Normal bir fotoğraf, nesnenin bütün geometrisini içermez. Fotoğraftan kabartma, litofan veya yapay zekâ destekli görsel model üretmek farklı işlemlerdir. Yazıcı, kendisine uygun biçimde hazırlanan üretim planını uygular. Fotoğrafın varlığı, ölçülü ve işlevsel bir 3D modelin hazır olduğu anlamına gelmez; önce hangi temsilin istendiği belirlenmelidir.
Bir STL dosyası her yazıcıda aynı sonucu verir mi?
Aynı geometri farklı yazıcı ve malzemelerde farklı üretim planlarıyla hazırlanabilir. Nozul, profil, yön ve fiziksel koşullar sonucu etkiler. Dosyanın açılması, her ince ayrıntının aynı biçimde üretileceğini göstermez. Özellikle hazır komut dosyaları kendi hedef kurulumuyla ilişkilidir; yalnız nesne aynı diye başka sisteme uygun sayılmaz.
Daha yüksek dolgu her zaman daha iyi midir?
Hayır. Dolgunun görevi, duvar ve diğer yapı kararlarıyla birlikte değerlendirilir. Daha fazla dolgu malzeme ve süreyi artırabilir; amaçlanan sorunu mutlaka çözmeyebilir. Görünüş, montaj ve yük yönü farklı ihtiyaçlar doğurur. Hangi özelliği iyileştirmek istediğinizi belirlemeden yalnız yüzdeyi artırmak açıklayıcı bir tasarım kararı değildir.
Her çıkıntı için destek gerekir mi?
Geometri ve üretim koşulları önemlidir. Köprü, kademeli çıkıntı ve havada başlayan bölge aynı durum değildir. Yön değiştirmek veya parçayı bölmek bazı projelerde destek ihtiyacını değiştirebilir. Bir örnekte desteksiz basılan açı, bütün malzeme ve makineler için sınır olarak kullanılmamalıdır. Katman önizlemesini kendi proje bağlamınızla okuyun.
Katman izleri baskının başarısız olduğu anlamına gelir mi?
Katmanlı üretimin yüzeyde görünür izleri olabilir. Bunların kabul edilebilirliği parçanın amacına bağlıdır. Bir dekoratif yüzeyde görünüş öncelikliyken, bir iç aparatın işlevi farklı ölçütlerle değerlendirilir. Beklenmeyen düzensizlikle normal üretim dokusunu ayırmak gerekir. Tek bir yüzey görüntüsünden mekanik uygunluk sonucu da çıkarılamaz.
Otomatik kalibrasyon bütün hazırlığı yapar mı?
Otomasyon, cihazın tasarlandığı belirli ölçüm ve ayar görevlerini kolaylaştırabilir. Kullanıcının doğru model, malzeme, fiziksel nozul ve tabla eşleştirmesi yine önemlidir. Otomatik işlemin kapsamını kendi ürün belgesinden öğrenin. Bir özelliğin bulunması, bütün kullanım ortamları ve bütün geometri sorunları için genel sonuç garantisi değildir.
Baskı bittiğinde parçayı hemen kullanabilir miyim?
Parçanın ve tablanın önerilen çıkarma koşulları, destek temizliği ve montaj gereksinimleri değerlendirilmelidir. Bazı nesneler az işlemle hazır olur, bazıları ek bileşen veya son işlem ister. “Bitti” bildirimi makinenin üretim aşamasını anlatır; parçanın kendi kullanım amacını karşıladığı ayrıca görülmelidir. İnce veya geçmeli parçalarda bu ayrım özellikle önemlidir.
FDM öğrenmek için bütün mekanik ayrıntıları bilmek gerekir mi?
Başlamak için bütün donanımı söküp incelemek gerekmez. Model, dilimleme, malzeme ve fiziksel sonuç arasındaki temel ilişki yeterli bir başlangıçtır. İhtiyaç arttıkça belirli konular derinleşir. Ne bildiğinizi ve hangi noktada resmî belge veya uzman desteği gerektiğini ayırmak, her ayarı ezberlemekten daha kullanışlı bir beceridir.


