Dental Laboratuvarda Form 4B: Dosya, İş Kuyruğu ve Kalite Yönetimi
3D Yazıcı Hakkında
Dental laboratuvarda bir yazıcının değeri, yalnız bir platformu kaç dakikada tamamladığıyla ölçülmez. Doğru dosyanın doğru malzemeyle üretilmesi, işin diğer vakalarla karışmadan son işlemden geçmesi ve kabul edilmiş çıktının zamanında teslim edilmesi gerekir. Form 4B bu zincirin üretim adımında yer alır. Zincirin başındaki eksik bilgiyi veya sonunda atlanan kontrolü kendiliğinden düzeltemez.
Başlangıçta en yararlı ayrım, basılan nesnenin bir çalışma modeli mi, başka bir üretim işleminin aracı mı, yoksa belirli bir kullanım için hazırlanmış nihai parça mı olduğudur. Benzer renkte görünen iki nesne farklı malzeme ve işlem koşulları gerektirebilir. Bir model üzerinde yapılan şekillendirme ile doğrudan basılmış dental parça aynı süreç değildir; kayıtları ve kabul soruları da aynı olmamalıdır.
Bu rehber dental laboratuvarın dosya kabulü, üretim planı ve kalite düzenine odaklanır. Klinik endikasyon seçimi veya tedavi talimatı vermez. Ürüne özgü kullanım, tasarım ve son işlem koşullarında güncel üretici belgeleri ve yetkili dental profesyonellerin değerlendirmesi esas alınır. Bir yazıcıya veya reçineye sahip olmak, laboratuvarın bütün uygulamalar için doğrulanmış bir sürece sahip olduğunu göstermez.
1. İş portföyünü model, üretim aracı ve nihai parça olarak okumak
Laboratuvara gelen bütün işleri “reçine baskı” başlığı altında toplamak planlamayı kolaylaştırıyor gibi görünebilir. Fakat bu yaklaşım önemli farkları saklar. Restoratif çalışma modeli, termoform işlemi için hazırlanmış model ve doğrudan üretilen bir dental parça farklı amaçlara hizmet eder. İş kaydı ilk olarak basılan nesnenin zincirdeki rolünü tanımlamalıdır. Sonraki malzeme, dosya ve kabul kararları bu tanımdan türetilir.
Çalışma modelinde kritik ayrıntı, üzerinde yürütülecek laboratuvar işlemine göre değişir. Marjinlerin okunabilirliği, çıkarılabilir parçaların yerleşimi veya seçilen bileşenle ilişki önemli olabilir. Termoform modelinde ise şekillendirme sırasında kullanılacak geometri ve sonradan uygulanacak işlem birlikte değerlendirilir. Modelin yüzeyini beğenmek, sonraki üretim adımına uygunluğunu tek başına göstermez. Kullanım amacı kabul sorusunu belirler.
Nihai dental parçanın doğrudan baskısı daha farklı bir belge düzeni gerektirir. Malzemenin ilgili kullanıma ait güncel talimatı, tasarım koşulları, uyumlu cihaz ve son işlem bileşenleri birlikte incelenir. “Dental reçine” ifadesi yeterince belirleyici değildir. Ürün adı, sürümü ve ilgili kullanım kapsamı açık olmalıdır. Model reçinesiyle nihai parça reçinesi, benzer şekilde basılabildikleri için birbirinin yerine kullanılamaz.
| İş ailesi | Basılan nesnenin rolü | Planlamada öne çıkan kontrol |
|---|---|---|
| Restoratif model | Laboratuvar çalışmasına referans | Kritik yüzey ve bileşen ilişkisi |
| Termoform modeli | Sonraki şekillendirme işlemine araç | Model kimliği ve işlem uyumu |
| Döküm veya pres modeli | Başka malzemeye aktarılacak desen | Desen ile nihai ürünün ayrımı |
| Doğrudan dental parça | Tanımlı kullanım için çıktı | Güncel talimat ve doğrulanmış süreç |
İlk yatırım değerlendirmesinde bu ailelerin aylık dağılımı çıkarılabilir. Sayıların yanında dosyaların ne zaman geldiği ve hangi günlerde yoğunlaştığı da önemlidir. Ayda aynı sayıda model üreten iki laboratuvarın iş yükü farklı olabilir: birinde düzenli günlük akış, diğerinde kısa sürede tamamlanması istenen büyük partiler bulunabilir. Yazıcı ve operatör ihtiyacı bu dağılıma göre değişir.
Kapsamı bir veya iki iş ailesiyle başlatmak, bütün seçenekleri aynı anda uygulamaktan daha yönetilebilir olabilir. Bu bir kapasite sınırı değil, süreç geliştirme kararıdır. Ekip dosya kabulünü, malzeme düzenini ve son kontrolü belirli bir uygulamada oturttuktan sonra yeni aile ekleyebilir. Yeni uygulama için önceki işlemlerin hangilerinin geçerli olduğu ayrıca değerlendirilir; yalnız aynı yazıcının kullanılması yeterli sayılmaz.
Basılmış model ile şekillendirilmiş apareyin farklılığı
Formlabs’ın 13 Nisan 2016 tarihli dijital retainer örneği, tarihsel bir Form 2 iş akışında önce model basılmasını, ardından bu model üzerinde ayrı bir şekillendirme işlemi yapılmasını anlatır. Bu örnek güncel reçine veya işlem tarifi olarak kullanılmamalıdır. Yararlı ayrım, basılan nesnenin her zaman ağızda kullanılacak nihai nesne olmadığıdır. Model başka bir üretim adımına araç olabilir.
Bu ayrım iş emrinde görünür olduğunda kayıt da daha doğru kurulabilir. Bir modelin üretimi tamamlandığında sonraki şekillendirme, kesim, bitirme veya uygulamaya özgü diğer adımlar hâlâ bekliyor olabilir. Yazıcının işi bitirmesi, bütün laboratuvar işinin bittiği anlamına gelmez. Teslim hedefi modelin kendisi için mi, sonraki işlemden çıkan nesne için mi verildiği açıkça anlaşılmalıdır.
Eski kaynakta belirtilen maliyet ve süreler farklı dönem, cihaz ve süreç koşullarına aittir. Bugünkü Form 4B akışına veya Türkiye koşullarına doğrudan taşınamaz. Laboratuvar aynı genel üretim zincirini kullanıyor olsa bile güncel malzeme, ekipman ve talimatlarıyla kendi sürecini değerlendirir. Böylece tarihsel örnek, yararlı yöntem bilgisini sağlar; güncel uygulama koşulları için yanlış bir kısa yol oluşturmaz.
2. Dijital dosya kabulü: taramadan onaylı üretim paketine
Dijital dosyanın laboratuvara ulaşması üretime hazır olduğu anlamına gelmez. Doğru vaka, doğru çene, istenen çalışma ve gerekli eşlik eden dosyaların bulunduğu kontrol edilmelidir. Üst ve alt model, kapanış ilişkisini içeren kayıtlar veya uygulamaya özgü başka girdiler gerekebilir. Bunların hangilerinin gerekli olduğuna yetkili süreç sahibi karar verir; operatör eksik veriyi tahmin ederek tamamlamamalıdır.
Dosya kalitesi değerlendirmesinde açık yüzeyler, istenmeyen parçalar ve eksik alanlar gibi teknik durumlar gözlenebilir. Ancak bir görüntünün veya taramanın klinik açıdan yeterliliği ayrı uzmanlık gerektirir. Laboratuvarın hangi durumda yeniden veri isteyeceği ve hangi durumda tasarım incelemesine geçeceği belirli olmalıdır. Aksi halde sorun ancak basılmış model üzerinde fark edilir ve gereksiz üretim tekrarı oluşur.
İş emrindeki tarif ile dosyanın içerdiği nesne uyuşmalıdır. Örneğin yalnız çalışma modeli beklenen bir işte nihai parça tasarımının geldiği veya eski sürümün yanlış klasöre konduğu durumlar olabilir. Dosyayı açan kişi yalnız biçimini değil, iş kaydıyla ilişkisini de kontrol eder. Eşleşme kurulamadığında dosya üretim kuyruğuna alınmaz; ilgili göndericiyle açıklık sağlanır.
Dosya adları insanın hızlı tanımasına yardımcı olur, ancak tek kontrol aracı değildir. Aynı adlı dosyanın yeniden gönderilmesi, eski dosyanın üzerine kaydedilmesi veya farklı sistemlerde adın kısalması mümkündür. İş kodu, revizyon ve teslim alınma kaydı birlikte tutulduğunda üretim paketi daha güvenilir tanımlanır. Hasta kimliği ve kişisel veriler kurumun yetkilendirdiği sistemlerde korunur; görünür üretim etiketlerine gereksiz bilgi taşınmaz.
Kabul bekleyen dosya nasıl gösterilmeli?
İş kuyruğunda “dosya geldi” ile “üretime onaylandı” durumları ayrı tutulabilir. Birinci durum yalnız teslim almayı, ikinci durum gerekli incelemenin tamamlandığını anlatır. Arada “eksik bilgi”, “tasarım incelemesi” veya “gönderici yanıtı bekleniyor” gibi anlaşılır durumlar bulunabilir. Bu düzen, yazıcı boşken neden bazı işlerin basılamadığını ekip içinde görünür kılar ve yanlış dosyanın aceleyle üretime alınmasını önler.
Kabul paketi tamamlandığında ilgili dosyalar tek bir iş kaydına bağlanır. Üretim operatörü hangi dosyanın esas olduğunu ve hangi eklerin yalnız referans olduğunu anlamalıdır. Bir ekran görüntüsü geometri yerine, bir eski model yeni tasarım yerine kullanılmamalıdır. Dijital revizyon yönetimi, bu ayrımı dosya adından daha güçlü bir kayıt düzenine dönüştürmek için yararlı bir devam konusudur.
3. Tasarım onayı ile baskı hazırlığı arasındaki sınır
Dental CAD aşamasında verilen kararlar ile baskı hazırlığında verilen kararlar birbirinden farklıdır. Tasarım aşaması istenen nesnenin geometrisini oluşturur; baskı hazırlığı bu geometriyi seçilen üretim sürecine yerleştirir. Operatörün yönlendirme veya destek eklemesi normal bir hazırlık adımı olabilir. Buna karşılık oturma yüzeyini, marjini veya işlevsel kalınlığı değiştirmesi aynı tür karar değildir; uygun onay gerektirir.
Onaylı modeldeki bir deliğin yazılım tarafından otomatik kapatılması veya ince bir bölümün silinmesi, yalnız dosya onarımı olarak görülmemelidir. Teknik işlem geometrinin amacını etkiliyorsa tasarım sorumlusu devreye girer. Yazılımın “onarım başarılı” mesajı, yeni geometrinin laboratuvar işi için doğru olduğunu kanıtlamaz. Düzeltme öncesi ve sonrası karşılaştırma, özellikle kritik bölgelerde anlamlıdır.
Ölçek ve birim kontrolü bu sınırdaki temel adımlardandır. Dosyanın beklenen boyutta açılması gözle kontrol edilebilir; ancak belirli özellikler için ölçü referansı kullanmak daha açık kanıt sağlar. Modeli platforma sığdırmak amacıyla ölçeklemek, tasarım onayını değiştiren bir işlemdir. Kapasite sorunu varsa uygun bölümleme veya başka üretim planı değerlendirilir; cihazın alanı tasarımın gereksinimini belirlemez.
Çıkarılabilir parçalar içeren modellerde dosyaların birbirine ait olduğu doğrulanmalıdır. Benzer görünümlü die parçaları, model gövdeleri veya ek bileşenler farklı revizyonlardan karışabilir. Dijital eşleştirme baskı öncesinde, fiziksel eşleştirme son işlem sonrasında devam eder. İş kodunun parçalarla ilişkisinin kaybolduğu bir süreçte son kontrol gereksiz zorlaşır. Etiketleme tasarım ve üretim ekibinin ortak konusudur.
| Değişiklik | Baskı hazırlığı kapsamında mı? | İncelenecek etki |
|---|---|---|
| Platformdaki konum | Genellikle üretim kararı | Yerleşim ve süreç tutarlılığı |
| Baskı yönü | Üretim kararı, kritik yüzeylerle ilişkili | Destekler ve son işlem |
| Destek temasları | Üretim kararı | İşlevsel yüzeyin korunması |
| Geometrik kalınlık | Tasarım değişikliği olabilir | Kullanım ve belge koşulları |
| Ölçek veya işlevsel yüzey | Tasarım değişikliği | Yeniden inceleme ve onay |
Tablodaki ayrım kurumun prosedürünü tarif etmek için başlangıçtır; her uygulamanın özel koşulları bulunabilir. Amaç, değişikliğin etkisini görünür kılmaktır. Birkaç saniyede yapılan dijital işlem de önemli bir tasarım kararını değiştirebilir. Onaylanan dosya ile gerçekten basılan geometri arasındaki ilişki açık tutulduğunda, tekrar üretimde aynı kararların bilinçli olarak korunması mümkün olur.
4. Malzeme ve uygulama eşleşmesini belge üzerinden kurmak
Malzeme seçiminde önce uygulama tanımlanır, sonra ilgili ürünün güncel belgesi incelenir. Ticari isimde “model”, “clear” veya “dental” bulunması tek başına karar vermeye yetmez. Aynı renk veya benzer sertlik farklı kullanım amaçlarına sahip ürünlerde görülebilir. Reçine seçimi yalnız baskı kolaylığına göre yapılırsa işin asıl kullanım koşulları gözden kaçabilir.
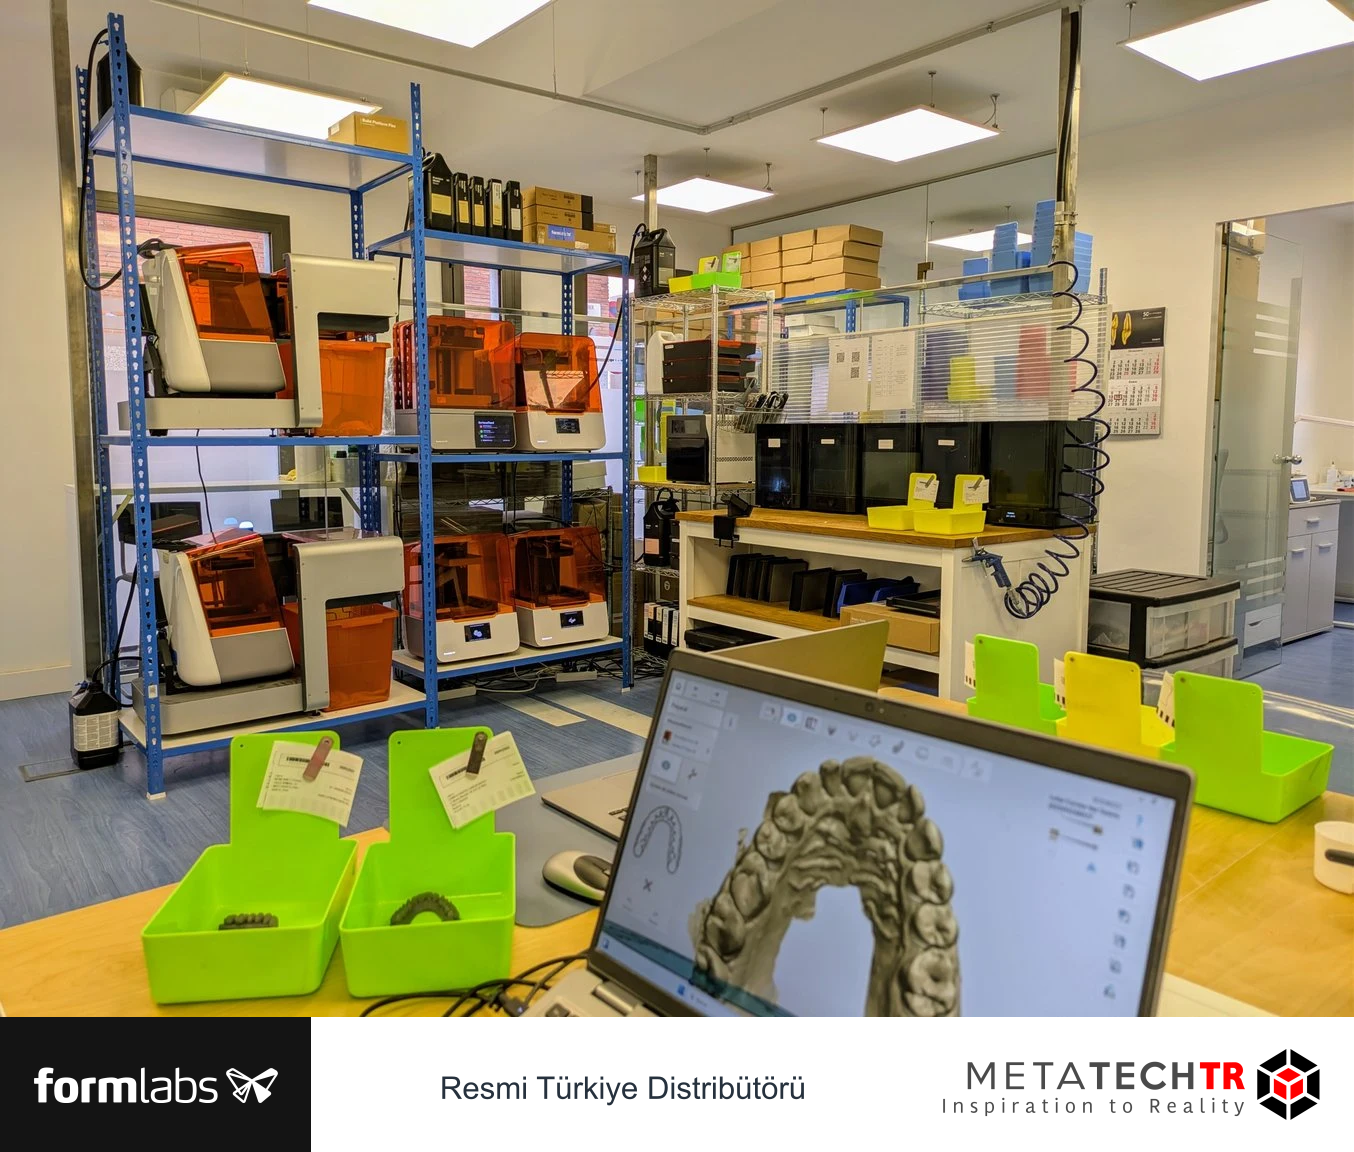
Formlabs Dental malzeme kütüphanesi, model malzemeleriyle ağız içi uygulamalar için sunulan ürünleri ayrı başlıklarda ele alır ve ilgili teknik belge, üretim kılavuzu veya kullanım talimatlarına yönlendirir. Kütüphane, belgeye ulaşmak için başlangıç noktasıdır. Laboratuvarın kararında ilgili ürün sürümü, ülkesel uygunluk ve uygulamaya özel güncel talimat birlikte değerlendirilmelidir; bütün ürünlere tek reçete uygulanmaz.
Teknik veri sayfası, güvenlik bilgi formu ve kullanım talimatı farklı soruları yanıtlar. Teknik veri sayfası malzemenin belirli test koşullarındaki özelliklerini açıklayabilir. Güvenlik bilgi formu malzemenin ele alınmasına ilişkin bilgileri içerir. Kullanım veya üretim talimatı ise ilgili uygulamanın koşullarını tanımlar. Bir belgenin mevcut olması diğerinin yerine geçmez; gerekli belge seti uygulamaya göre belirlenir.
Laboratuvarda küçük bir malzeme kartı hazırlanabilir. Kartta ticari ad, sürüm, parti, uyumlu üretim sistemi, belge sürümü ve onaylı iş ailesi bulunur. Kart, üretici talimatını kısaltarak değiştirmek için kullanılmaz; doğru talimata ulaşmayı ve yanlış malzemeyi önlemeyi sağlar. Özellikle birden fazla reçinenin benzer ambalajda bulunduğu ortamda görsel ayrım kadar kayıt ilişkisi de önemlidir.
Üçüncü taraf malzemeyle baskı yapılabilmesi, o malzemenin her dental uygulama için doğrulanmış olduğu anlamına gelmez. Açık ayar veya açık malzeme olanağı teknik erişim sağlar; kullanım uygunluğu ve süreç doğrulaması ayrı konulardır. Bir profilin yazılımda görünmesiyle bitmiş parçanın amaçlanan kullanıma kabul edilmesi aynı karar olarak değerlendirilmemelidir. Kurum bu sınırı prosedüründe açıkça tanımlamalıdır.
Yeni reçineye geçişte önceki işin yalnız baskı profilini değiştirmek yeterli olmayabilir. Son işlem ekipmanı, yıkama düzeni, kurutma, kür koşulları ve kabul adımları yeniden incelenir. Yeni ürünün eski ürünle benzer ad taşıması eşdeğerlik kanıtı değildir. Geçiş planı ilk denemeden başlayarak belge, eğitim ve kabul kaydını kapsadığında malzeme değişimi daha kontrollü yürütülür.
5. Form 4B hızını gerçek iş karışımıyla değerlendirmek
Form 4B için sunulan hız örnekleri belirli geometri, malzeme ve katman ayarlarına bağlıdır. Bir model grubunun süresini bütün dental işler için kullanmak doğru olmaz. İnce ayrıntılı restoratif model, başka bir iş ailesinden farklı hazırlık ve son işlem gerektirebilir. Değerlendirmede yalnız tek bir kısa baskıyı seçmek yerine laboratuvarın gerçek iş karışımını temsil eden örnekler kullanılır.
Güncel resmî Form 4B sayfası, farklı uygulamalar için ayrı malzeme ve katman koşullarıyla baskı örnekleri gösterir. Buradan alınacak temel ilke, performansın koşullarıyla birlikte okunmasıdır. Laboratuvar kendi dosyalarıyla hazırlık tahminini, gerçekleşen baskı süresini ve sonraki işçilik süresini ayrı kaydetmelidir. Kaynakta verilen örnek süreler yerel teslim taahhüdü değildir.
Toplam teslim süresi şu bileşenlere ayrılabilir: dosya bekleme, tasarım ve onay, baskı hazırlığı, kuyrukta bekleme, baskı, son işlem, kabul ve paketleme. Bunların bazıları paralel yürütülebilir; bazıları önceki adımın bitmesini bekler. Örneğin bir iş kürlenirken başka bir dosya hazırlanabilir. Buna karşılık kabul edilmemiş bir tasarımın üretim süresi başlatılmış sayılamaz.
Kapasite görüşmesinde “günde kaç model?” sorusunun yanında “hangi modeller, hangi iş saatlerinde ve hangi kabul koşullarıyla?” soruları sorulur. Bir platforma sığan parça sayısı, işin teslim edilebilir çıktısını tek başına göstermez. Son işlemde karışıklık veya kalite kontrol kuyruğu varsa yüksek baskı kapasitesi daha büyük bir yarım iş birikimine dönüşebilir. Darboğazı belirlemek yatırım kararını netleştirir.
Üç örnek iş paketiyle deneme
Bir laboratuvar düzenli gelen restoratif modelleri, kısa sürede tamamlanması istenen küçük bir işi ve yoğun bir termoform model partisini ayrı örnekler olarak seçebilir. Her paket için aynı veri toplama düzeni kullanılır. Baskıdan sonra operatörün ne kadar aktif iş yaptığı, hangi ekipmanın beklendiği ve kabul edilen parça sayısı gözlenir. Bu deneme klinik doğrulamanın yerine geçmez; operasyon kapasitesini anlamaya yardım eder.
Sonuçlar değerlendirildiğinde en hızlı işin ortalaması bütün laboratuvara uygulanmaz. İş aileleri ayrı incelenir, ardından gerçek talep dağılımıyla bir araya getirilir. Böylece bir uygulamadaki yüksek hacim potansiyeli, başka bir uygulamanın dikkat isteyen aşamalarını görünmez kılmaz. SLA yazıcı seçimi, kapasiteyi parça ve iş akışıyla birlikte değerlendirme yaklaşımını genel mühendislik bağlamında açıklar.
Kapasite hesabında kabul edilen çıktı
Varsayımsal bir denemede aynı iş ailesinden yirmi model üretildiğini ve ikisinin yeniden incelemeye ayrıldığını düşünelim. Bu durumda yirmi baskı tamamlanmış olabilir, ancak o anda teslime hazır çıktı sayısı on sekizdir. İncelemedeki modellerin neden beklediği belirtilmeden yalnız baskı sayısını raporlamak kapasiteyi olduğundan farklı gösterebilir. Bu örnek sayılar herhangi bir cihazın başarı oranını temsil etmez.
Benzer biçimde operatörün aktif işçiliği ile cihazın çalıştığı süre ayrı tutulur. Model yıkanırken operatör başka bir onaylı işi hazırlayabilir; fakat aynı zaman aralığını iki farklı iş için iki kez toplam işçilik saymak hatalı bir maliyet hesabı oluşturur. Zaman kaydında yapılan iş ve bekleme ayrımı, toplam süreyle insan emeğini doğru ilişkilendirmeyi sağlar.
Birim maliyet hesaplanırken yalnız kullanılan reçine hacmine bakmak da yeterli değildir. Uygulamaya göre destek malzemesi, son işlem girdileri, işçilik, ekipman kullanımı ve yeniden üretim etkisi değerlendirilebilir. Bunların tutarları laboratuvarın kendi güncel verilerinden alınır. Başka ülkedeki vaka maliyeti yerel teklif gibi kullanılamaz; karşılaştırmanın amacı hangi adımın maliyeti belirlediğini anlamaktır.
6. PreForm'da yerleşim, yön ve kimlik bağlantısı
PreForm hazırlığına geçildiğinde operatörün önünde onaylanmış üretim paketi bulunmalıdır. Doğru cihaz ve malzeme profili seçilir; modelin yönü, destekleri ve yerleşimi uygulamaya uygun güncel kılavuzla birlikte incelenir. Yazılımın otomatik araçları hazırlığı kolaylaştırabilir. Bununla birlikte otomatik yerleşim sonucu, kritik yüzeylerin korunmasını veya iş kimliğinin doğru olmasını kendiliğinden garanti etmez.
Dental modelde kritik yüzeyin neresi olduğu iş ailesine göre değişebilir. Model tabanı, marjin bölgesi, çıkarılabilir parçanın oturma yüzeyi veya başka bir bileşenle ilişki kuran alan farklı öncelikler taşır. Destek izi veya sonradan yapılacak temizlik bu yüzeyleri etkiliyorsa hazırlık kararı yeniden değerlendirilir. Geometriyi tanımayan bir operatörün yalnız ekranın yeşil uyarısına güvenmesi yeterli bir kontrol değildir.
Platform doluluğu artırılırken parçaların son işlemde nasıl ayrılacağı düşünülür. Aynı görünümlü birçok modelin tek işte bulunması kapasite açısından uygun olabilir; fakat kimlik eşleştirmesi kaybolursa tüm kazanç boşa çıkabilir. Platform haritası, okunabilir iş kodları veya kontrollü taşıma bölmeleri gibi yöntemler değerlendirilebilir. Seçilen yöntem kullanılan reçine ve son işlem boyunca işlevini korumalıdır.
Bir işte farklı vaka parçaları bulunacaksa ortak üretim koşullarını gerçekten paylaşmaları gerekir. Aynı renk veya aynı boyut, aynı reçete anlamına gelmez. Profil, malzeme ve ilgili işlem gereklilikleri uyuşmayan parçaları yalnız yer tasarrufu için birleştirmek uygun bir plan değildir. Uyumlu işler bir araya getirildiğinde bile her parçanın ayrı kabul ve teslim ilişkisi korunur.
Katman görünümü ve geometrik kontroller, beklenmeyen boşlukları veya basılamayan özellikleri belirlemek için kullanılır. Bir değişiklik gerektiğinde bunun baskı hazırlığı mı, tasarım değişikliği mi olduğu tekrar sorulur. Dijital düzeltmelerin kaydı üretim dosyasına bağlanır. PreForm dosyası, üretim sırasında neyin planlandığını gösterebilir; kaynak CAD ve iş emrinin yerini bütünüyle almaz.
PreForm hazırlık rehberi, dosya kontrolü, yön, destek ve iş kaydı arasındaki ilişkiyi ayrıntılandırır. Dental laboratuvarda bu ortak yaklaşım uygulamaya özgü talimatlarla tamamlanır. Yazılım sürümü değiştiğinde veya yeni özellik kullanıldığında, önceden doğrulanmış iş akışının hangi adımlarının etkilendiği değerlendirilir. Yeni bir araç kullanmak, geçmişteki onayları otomatik olarak yeni ayarlara taşımak değildir.
7. İş kuyruğu: teslim önceliği ile malzeme düzenini uzlaştırmak
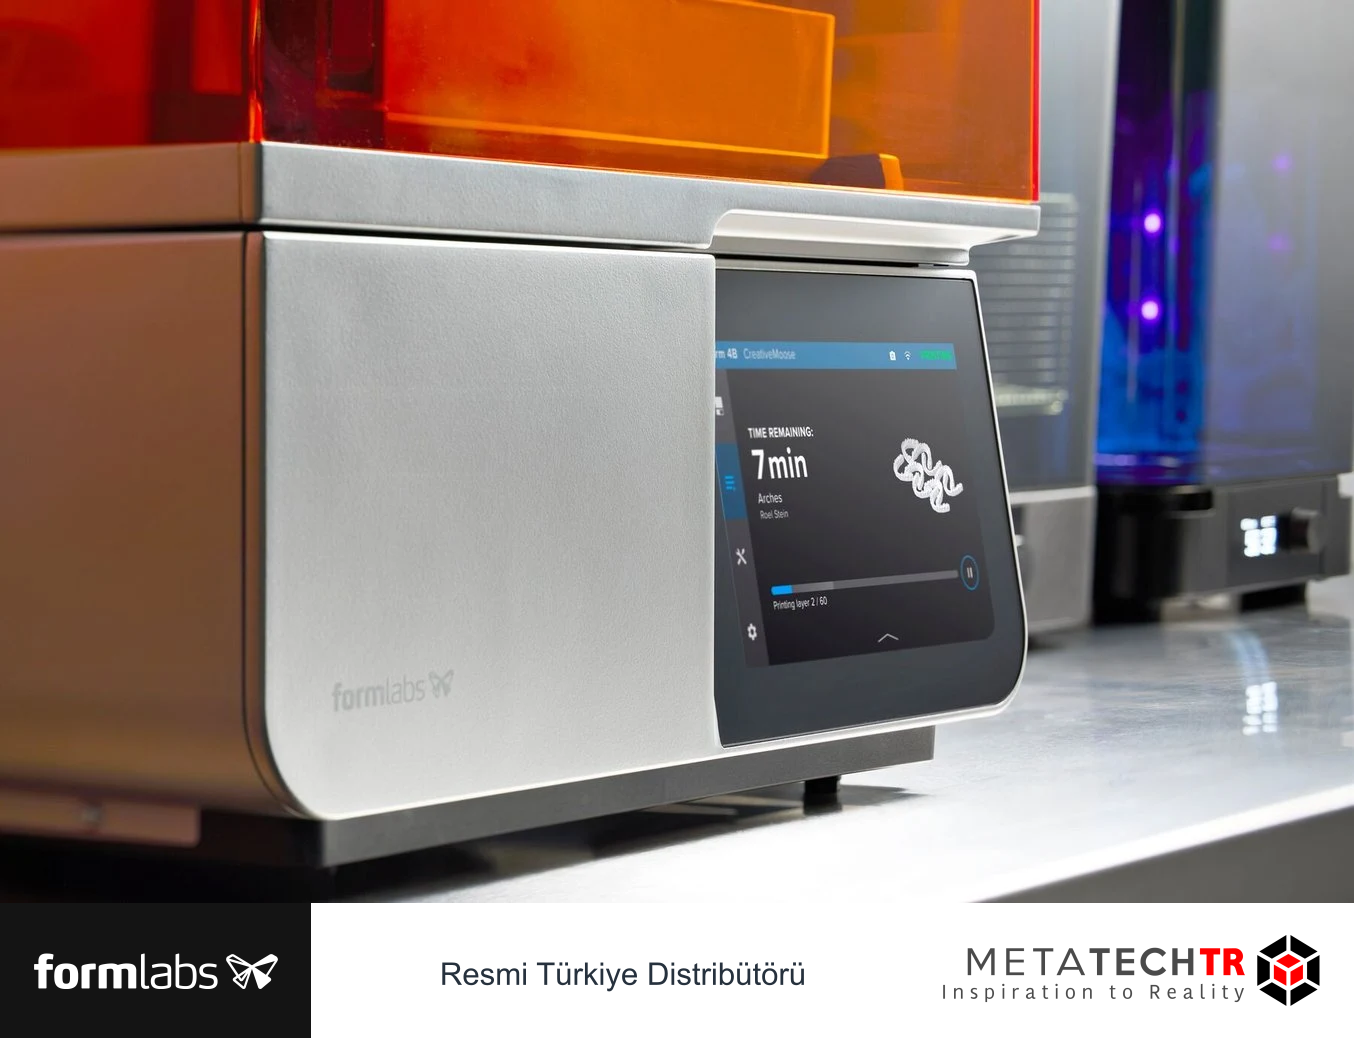
Bir laboratuvar kuyruğu yalnız gelen dosyaları sıraya dizmekten oluşmaz. İşin teslim zamanı, onay durumu, malzemesi, son işlem gereksinimi ve ilgili ekipmanın uygunluğu birlikte değerlendirilir. Aynı gün teslim edilecek iki işten biri dosya onayı bekliyor olabilir; diğeri hemen üretilebilir. Kuyruk bu farkı göstermediğinde operatör sık sık sözlü bilgi aramak zorunda kalır.
Kuyruk tablosunda iş kodu, iş ailesi, onaylı sürüm, malzeme, hedef teslim, üretim durumu ve sorumlu rol bulunabilir. Bunlara kritik notlar eklenebilir, ancak tablo klinik dosyanın tamamına dönüşmemelidir. Amaç, operatörün üretim kararını vermesi için gerekli bilgiyi görünür kılmaktır. Kişisel ve hassas bilgiler ilgili yetkili kayıt sisteminde korunur.
| Durum | Ne anlama gelir? | Sonraki geçiş için gereken |
|---|---|---|
| Veri bekleniyor | Üretim paketi tamamlanmamış | Eksik bilgi veya dosya |
| Onay bekleniyor | Tasarım incelemesi sürüyor | Yetkili onay |
| Üretime hazır | Girdi ve koşullar tanımlı | Uygun cihaz ve zaman |
| Son işlemde | Baskı tamamlandı, süreç sürüyor | İlgili adımların tamamlanması |
| Kabul bekliyor | Fiziksel çıktı incelenecek | Kontrol ve karar |
| Teslime hazır | Gerekli kabul tamamlandı | Eşleştirme ve paketleme |
Malzemeye göre iş gruplamak değişim sayısını azaltabilir, ancak teslim önceliğiyle çelişebilir. Burada tek bir doğru sıralama kuralı yoktur. Laboratuvar, acil işi ne zaman araya alacağını ve bunun diğer teslimleri nasıl etkileyeceğini açıkça belirler. Aciliyet, malzeme veya kabul koşullarından vazgeçmek için gerekçe olmaz; üretim sırasını ve iletişimi yönetmek için kullanılır.
Kuyruk değiştiğinde eski işin durumu kaybolmamalıdır. Başka bir iş öne alındığı için bekleyen model, yanlışlıkla tamamlandı sayılabilir veya operatör değişiminde unutulabilir. Güncel durumun tek yerde tutulması ve fiziksel parçanın konumuyla eşleşmesi bu sorunu azaltır. Sözlü devir yapılabilir, ancak temel kayıt yalnız kişilerin hafızasına bırakılmamalıdır.
Gün sonu kontrolünde ertesi sabah başlayabilecek onaylı işler ile inceleme bekleyenler ayrı görülür. Bu ayrım, gece baskısı veya erken vardiya planını daha gerçekçi yapar. Cihazın uzun süre boş kalması her zaman kapasite fazlası anlamına gelmez; dosya akışı veya onay erişimi sınırlayıcı olabilir. Kuyruk verisi, sorunun hangi aşamada bulunduğunu tartışmak için ortak bir dil sağlar.
8. Malzeme değişimi, ekipman ayrımı ve çalışma alanı
Birden fazla iş ailesini aynı cihazda yürütmek esneklik sağlar, ancak malzeme değişimindeki kontrol ihtiyacını artırır. Kullanılan tank, platform, yıkama ekipmanı ve diğer temas eden parçaların hangi süreçte kullanılabileceği güncel üretici talimatına ve laboratuvarın doğrulanmış düzenine göre belirlenir. Her ekipmanın ortak kullanılabileceği veya her malzeme için mutlaka ayrı cihaz gerektiği yönünde genel bir kural koymak doğru değildir.
Önemli olan geçişin tanımlı olmasıdır. Hangi malzemenin çıkarıldığı, hangi malzemenin takıldığı ve ilgili ekipmanın hazır olduğu anlaşılır biçimde kontrol edilir. Benzer ambalajlar veya yakın ürün adları karışıklık yaratabilir. Operatör yalnız renge bakarak karar vermemelidir. Reçinenin adı, sürümü, parti bilgisi ve iş kaydındaki malzeme eşleşmesi birlikte değerlendirilir.
Çalışma alanında işlem durumu görünür olmalıdır. Baskıdan yeni çıkmış parça, yıkanmış ama sonraki adımı bekleyen parça ve kabul edilmiş çıktı aynı tepside tutulduğunda işlem atlama riski oluşur. Ayrılmış alanlar, durum etiketleri veya uygun kaplar kullanılabilir. Yöntem laboratuvarın yerleşimine göre değişir; temel amaç parçanın geçmişini görünüşünden tahmin etmek zorunda kalmamaktır.
Malzeme saklama ve kullanım güvenliğinde güncel güvenlik bilgi formları esas alınır. Genel bir blog yazısındaki havalandırma, eldiven veya atık önerisi bütün ürünler ve bütün odalar için yeterli değerlendirme sayılmaz. Kurumun iş sağlığı ve çevre düzeni, kullanılan malzeme ve ekipmanla birlikte ele alınır. Özellikle bir uygulamanın kimyasalına alışık olmak, yeni ürünün koşullarını incelemeyi gereksiz kılmaz.
Ayrılmış cihaz ne zaman anlamlı olabilir?
Belirli bir malzemede sürekli yüksek iş yükü varsa o işe ayrılmış bir cihaz veya son işlem düzeni değişim yükünü azaltabilir. Buna karşılık seyrek gelen uygulama için ayrı cihaz, kullanım oranı düşük bir yatırım olabilir. Karar verirken değişim işçiliği, ekipmanın kullanılabilirliği, süreç gereklilikleri ve teslim öncelikleri birlikte değerlendirilir. Yalnız cihaz fiyatı veya aylık parça sayısı yeterli karşılaştırma sağlamaz.
Yerleşim planında operatörün hareketi de izlenebilir. Dosya kontrolü için başka odaya gitmek, parça kimliğini ayrı masada aramak veya son işlem ekipmanına ulaşmak için işleri taşımak gereksiz kesintiler oluşturabilir. Küçük düzenlemeler, yeni bir yazıcı almadan önce akışı iyileştirebilir. Ancak hız için yapılan yerleşim değişikliği malzeme ayrımını veya gerekli çalışma koşullarını zayıflatmamalıdır.
9. Yıkama, kurutma ve kürlemede uygulamaya özgü disiplin
Son işlem, dental üretimde baskının ardından yapılan yardımcı bir temizlik olarak görülmemelidir. Bitmiş çıktının özellikleri kullanılan malzeme ve uygulamaya uygun işlemlerle ilişkilidir. Yıkama, kurutma ve gerekli kürleme koşulları ürün belgesinden alınır. Başka bir reçine için kullanılan sürenin yeni ürüne taşınması veya benzer görünüşe göre işlem kısaltılması kabul edilebilir bir yöntem değildir.
Yıkama işleminin tamamlandığına ilişkin kontrol, parçanın yapısına göre planlanır. Girintiler, ince alanlar ve iç yüzeyler farklı dikkat gerektirebilir. Dış yüzeyin parlak veya mat görünmesi tek başına işlem geçmişini kanıtlamaz. Kullanılan ekipmanın durumu, yıkama ortamının yönetimi ve ilgili talimatta belirtilen koşullar kayıt düzenine bağlanır. Burada bütün reçineler için tek bir süre veya sıvı önerilmez.
Kurutma aşamasını atlamak, sıradaki işlemin koşullarını değiştirebilir. İş kuyruğunda baskı bittiğinde parça hemen “teslime yakın” sayılırsa kurutma veya inceleme için gereken zaman görünmezleşir. Laboratuvarın planı bu adımı da içerir. Bir malzemenin talimatında belirli bir yöntem varsa başka işte alışılmış yöntemle değiştirilmeden önce ilgili kapsam değerlendirilir.
Kürleme ekipmanında seçilen programın doğru ürün ve uygulamayla eşleşmesi kontrol edilir. Aynı cihazda farklı programların bulunması, operatörün her işi hafızasından seçmesi gerektiği anlamına gelmez. İş kaydı ve açık talimat, doğru programı belirlemeyi kolaylaştırır. Parçaların ekipmana yerleştirilme biçimi veya aynı anda işlenebilecek düzen gibi ayrıntılar da güncel üretici yönergesine göre değerlendirilir.
Destek ayırma ve yüzey bitirme, işlevsel bölgeleri etkileyebilir. Bir modelde gözden kaçan küçük destek kalıntısı, sonraki laboratuvar işleminde sorun oluşturabilir. Nihai parçada yapılacak bitirme ise ilgili kullanım ve üretim talimatının kapsamındadır. Operatörün “biraz düzelttim” demesi yerine hangi bölgede hangi işlem yapıldığını anlamak gerekir; tasarımı değiştiren müdahaleler ayrıca incelenir.
SLA son işlem rehberi, yıkama, kurutma ve kürleme zincirinin genel prensiplerini açıklar. Dental uygulamada bu prensipler ürünün güncel belgeleriyle tamamlanır. Kullanılan reçinenin talimatı bir süreç adımını farklı tanımlıyorsa genel alışkanlık yerine ilgili talimat izlenir. İşlemler tamamlanmadan parça yalnız görünüşü iyi olduğu için kabul aşamasını geçmiş sayılmaz.
10. Model kontrolü ile nihai parça kabulünü ayırmak
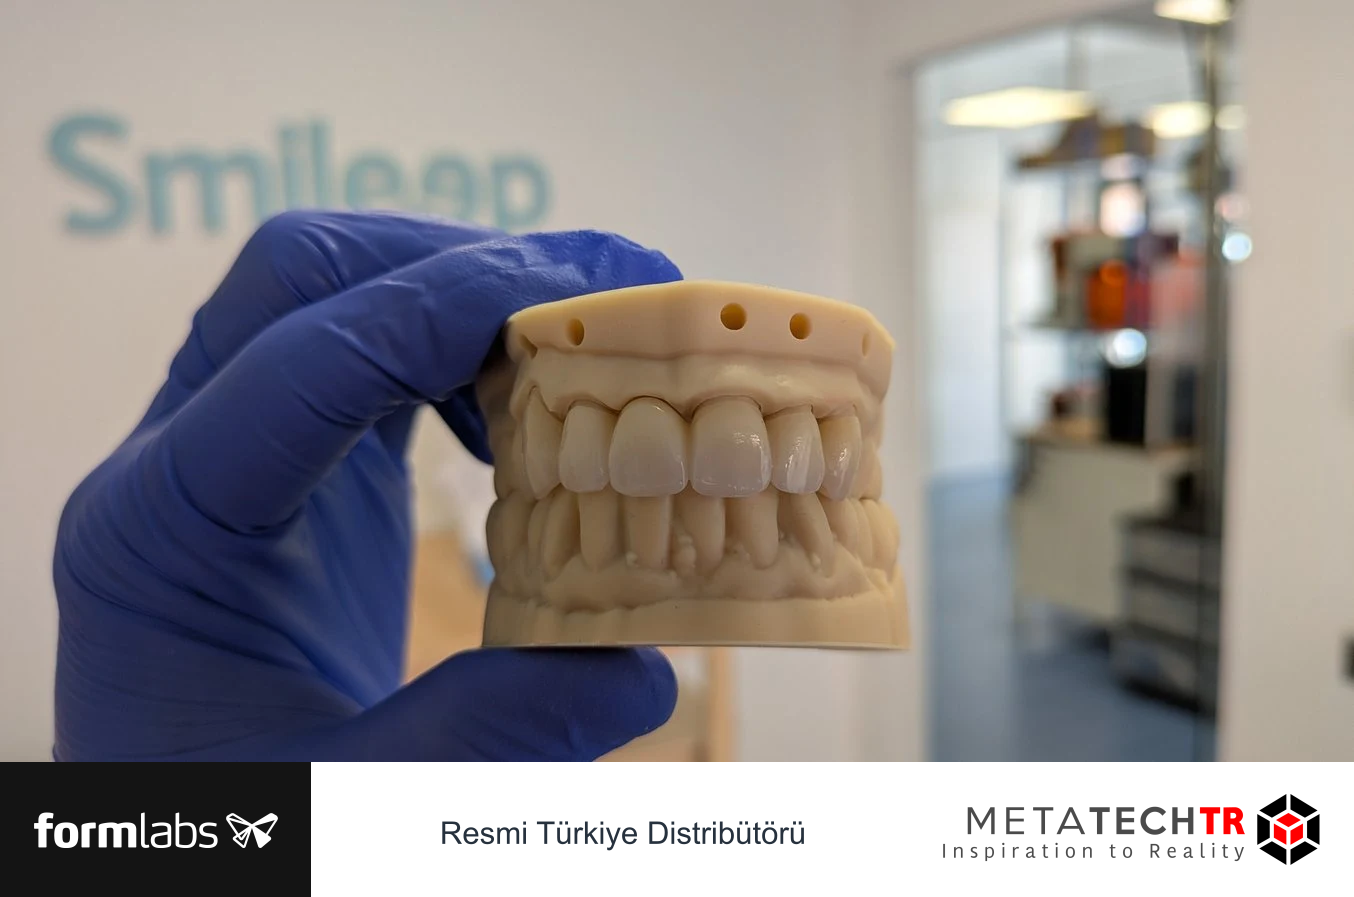
Laboratuvarın kabul kontrolü, basılan nesnenin görevine göre düzenlenir. Çalışma modelinde kritik yüzeylerin korunması, parçaların doğru eşleşmesi ve sonraki işlem için gerekli özellikler incelenebilir. Nihai dental parçada ise ilgili uygulamanın üretim ve kabul koşulları esas alınır. İki nesnenin aynı yazıcıdan çıkması aynı kontrol listesinin yeterli olduğu anlamına gelmez.
Doğru işin üretildiğinin doğrulanması bütün ailelerde ortak bir başlangıçtır. İş kodu, revizyon ve parça bileşenleri eşleştirilir. Daha sonra fiziksel bütünlük, istenmeyen destek kalıntıları ve belirlenmiş geometrik özellikler incelenir. Bir parçanın başka vaka modeliyle yanlışlıkla eşleştirilmesi, yüksek baskı kalitesiyle düzeltilemez. Bu nedenle kimlik kontrolü son paketleme öncesine kadar korunur.
Boyutsal değerlendirmede anlamlı referanslar kullanılır. Rastgele ölçülen birkaç noktanın uygun bulunması, bütün işlevsel yüzeylerin kabul edildiğini göstermez. Kabul kriteri tasarım ve uygulama sorumlularıyla birlikte belirlenir. Ölçüm aracının neyi ve hangi belirsizlikle değerlendirdiği anlaşılmalıdır. Özellikle yüzey ilişkisi önemli olan bir modelde tek bir doğrusal ölçü yetersiz kalabilir; yöntem seçimi de kalite kararının parçasıdır.
| Kontrol | Model için örnek soru | Nihai parça için yaklaşım |
|---|---|---|
| Kimlik | Doğru vaka ve doğru sürüm mü? | Aynı izlenebilirlik korunur |
| Geometri | Kritik yüzey ve bileşen ilişkisi doğru mu? | Uygulamaya özgü kriter değerlendirilir |
| Fiziksel bütünlük | Eksik veya kırık özellik var mı? | İlgili üretim kabulü uygulanır |
| İşlem kaydı | Sonraki işlem için hazır mı? | Gerekli tüm süreç adımları doğrulanır |
| Teslim | Doğru parçalar birlikte mi? | Uygun açıklama ve teslim koşulu sağlanır |
Kabul sonucunda düzeltme gerekiyorsa bunun kapsamı belirlenir. Bir yüzeyin aşındırılmasıyla sorunun çözüldüğü varsayılmadan önce tasarımın ve uygulamanın etkilenip etkilenmediği değerlendirilir. Bazı durumlarda tekrar üretim, bazılarında dosya incelemesi gerekebilir. Her uygunsuzluğu aynı şekilde “yeniden bas” olarak ele almak kök nedeni gizler ve aynı sorunun tekrarlanmasına yol açabilir.
Kontrol formu kısa fakat işlevsel olmalıdır. Her işte aynı uzun metni onaylatmak yerine iş ailesine özgü sorular seçilebilir. Formun amacı kimseyi ezberlenmiş kutulara yöneltmek değil, kritik kararları görünür kılmaktır. Ölçü, geçme ve kabul kontrolü, fiziksel çıktının dijital tasarımla ilişkisini açıklamak için tamamlayıcı bir mühendislik çerçevesi sunar.
11. Smileep vakası: büyümenin cihaz dışındaki bileşenleri
Formlabs’ın 29 Ocak 2025 tarihli Smileep vakası, dijital üretimi laboratuvarın merkezine yerleştiren bir örnek sunar. Barselona merkezli laboratuvarın tarama verisi, CAD/CAM ve reçine baskıyı birlikte kullandığı; Form 2 ve Form 3B geçmişinin ardından Form 4B'yi eklediği anlatılır. Kaynak, cihazın deneyimli teknik ekip ve yerleşmiş süreçlerle birlikte değerlendirildiğini gösterir.
Vaka başlığındaki verimlilik yüzdeleri laboratuvar yöneticisinin değerlendirmesidir. Bunlar her laboratuvarın aynı artışı elde edeceği anlamına gelmez. Başlangıçtaki çalışma biçimi, iş aileleri, personelin yetkinliği ve dosya akışı sonucu etkiler. METATECHTR tarafından gerçekleştirilmiş ölçüm veya yerel hizmet taahhüdü olarak kullanılamaz. Kaynakta belirtilen üretim kapasitesiyle gerçekleşen aylık üretim de birbirinden ayrı kavramlardır.
Kaynak, farklı ürün ve modeller için ayrı iş akışları anlatır. Restoratif modellerde belirli bir model reçinesine geçiş, diğer işlerde farklı malzeme seçimi ve birden fazla cihazla çalışma düzeni bulunur. Bu çeşitlilik, tek yazıcının bütün uygulamaları aynı reçeteyle yürüttüğü şeklinde okunmamalıdır. Aynı ekosistem içinde dahi malzeme ve uygulamaya özgü koşullar korunur.
Smileep örneğinde dijital dosya akışının yüksek payı, üretim planlamasının önemini artırır. Daha çok dosyanın hızlı gelmesi, daha çok işin doğru tanımlanmasını gerektirir. Tarama sisteminden laboratuvara geçişte eksik bilgi veya revizyon karışıklığı varsa cihazın hızlı olması tek başına sorunu çözmez. Bu nedenle vaka, yalnız yazıcı yatırımı olarak değil, dijital girdi ve yetkin ekip birlikteliği olarak değerlendirilmelidir.
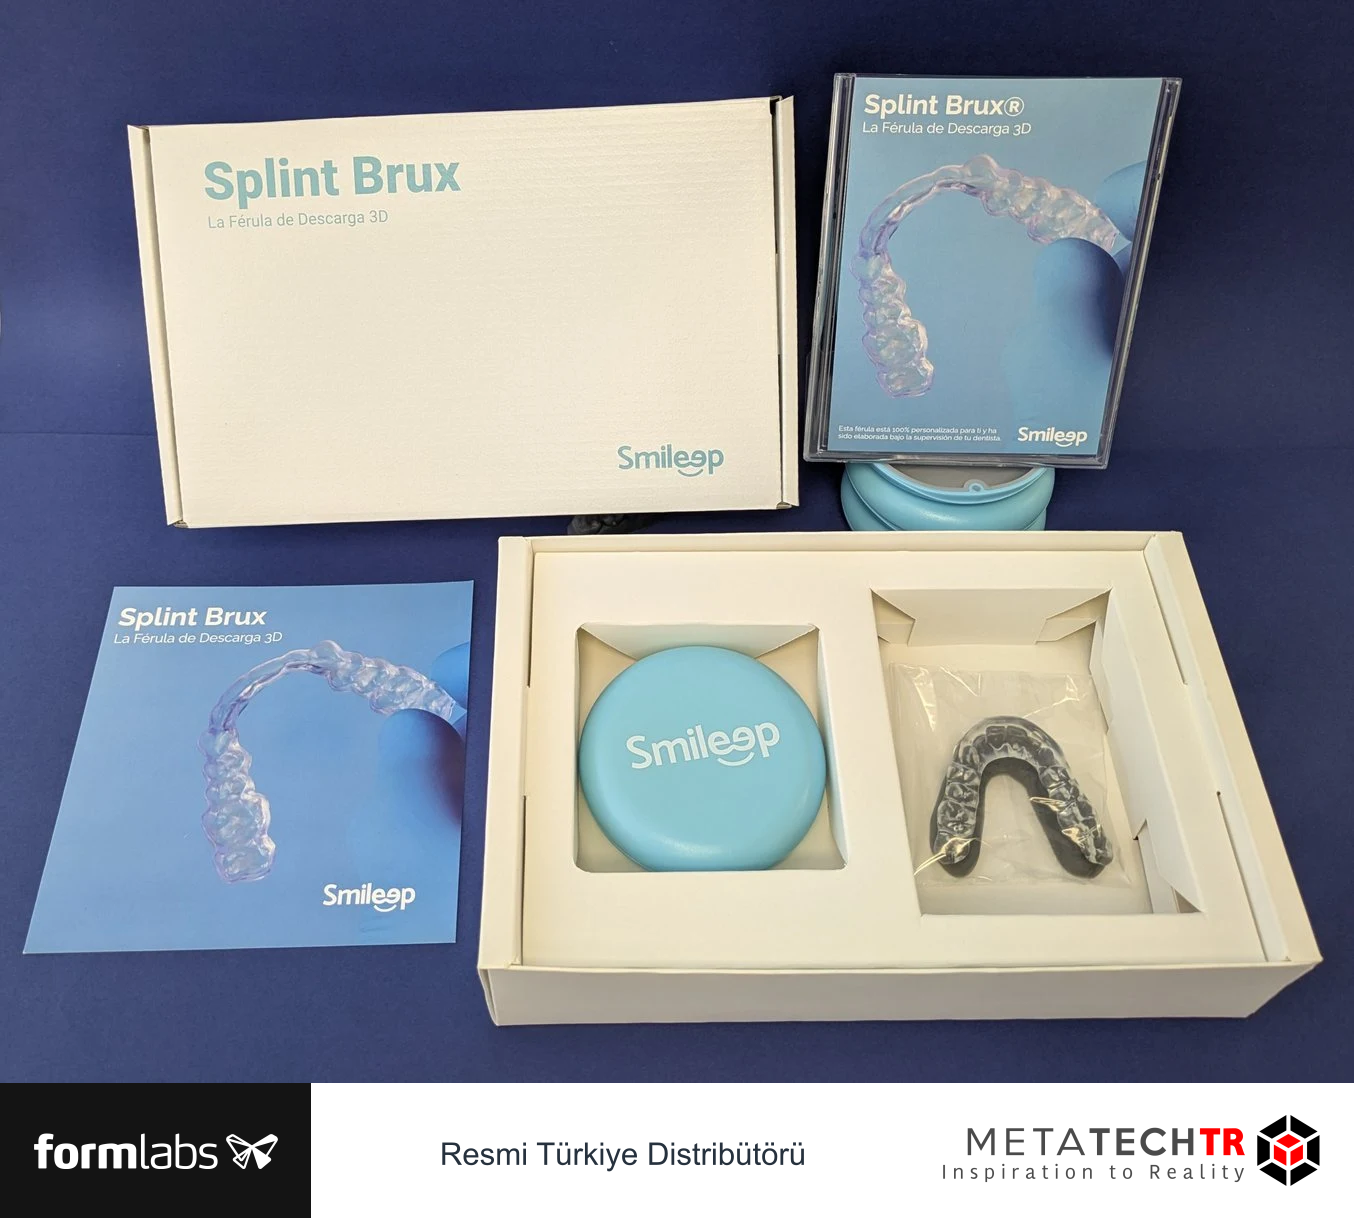
Kaynakta paketleme ve kullanıcıya iletilen materyallerin de görünmesi dikkat çekicidir. Üretim çıktısı, model veya ilgili yardımcı parçalarla birlikte düzenli bir teslim paketine dönüşür. Buradan çıkarılacak genel ders, son işlemin bitmesinin iş emrinin tamamlanmasıyla aynı olmadığıdır. Doğru parçanın doğru alıcıya doğru açıklamayla ulaşması operasyonun son halkasıdır; içerik uygulama ve kurum koşullarına göre belirlenir.
Laboratuvarın büyüme beklentileri ve gelecek hakkındaki tahminleri, yayımlandıkları tarihin görüşleridir. Bu rehber onları gerçekleşmiş sonuç olarak kabul etmez. Kendi kapasitesini geliştirmek isteyen bir ekip, kaynak vakadan kopyalanmış hedefler yerine mevcut süresini, yeniden üretim nedenlerini ve teslim performansını ölçebilir. Böylece yatırımın hangi somut sorunu çözeceği daha açık anlaşılır.
12. Örnek bir günün planı: iş karışımı ve son işlem kuyruğu
Bir laboratuvarda sabah onaylı restoratif modeller, öğleye doğru gelen termoform modelleri ve gün içinde tasarım düzeltmesi bekleyen bir iş bulunduğunu düşünelim. Bu örnek operasyon senaryosudur; gerçek bir kurumun üretim verisi değildir. Amaç belirli bir baskı süresi vaat etmek değil, farklı işlerin aynı gün içinde nasıl ele alınacağını görünür kılmaktır.
Sabah ilk kontrol, bütün işlerin durumunu netleştirmektir. Onaylı dosyalar üretime hazır olarak işaretlenir. Düzeltme bekleyen iş için gereken bilgi ve sorumlu kişi belirlenir. Platform planı yapılırken yalnız gelen sıraya bakılmaz; malzeme ve son işlem koşulları dikkate alınır. Tasarım yanıtı geciken işin diğer uygun işleri durdurması gerekmeyebilir. Ancak eksik işin tamamlandığı varsayılarak üretime alınması da doğru değildir.
İlk baskı sürerken operatör sonraki onaylı paketi hazırlayabilir. Bu paralellik verim sağlar, fakat çalışan işin kimliğiyle hazırlanan işin dosyası karıştırılmamalıdır. Ekranda açık duran dosyanın hangisine ait olduğu, fiziksel tepsinin hangi işi taşıdığı ve ekipmanın hangi malzemeyle hazır olduğu anlaşılır tutulur. Küçük görsel düzenlemeler, yoğun saatlerde önemli bir yükü azaltabilir.
Baskı bitiminde son işlem ekipmanı uygun değilse yeni baskının hemen başlaması toplam akışı iyileştirmeyebilir. Biriken platformlar veya yarım işler takip gerektirir. Bu noktada son işlem kapasitesinin sınırı görünür olur. İşin nerede beklediği kaydedilirse çözüm, gereksiz yere yazıcı ayarı değiştirmek yerine ekipman düzeni, operatör zamanı veya iş sıralaması üzerinden aranabilir.
Öğleden sonra gelen yeni bir dosya, henüz onaylanmamışsa yalnız acil etiketiyle hazır kuyruğa geçmez. Laboratuvar gerekli incelemenin ne zaman tamamlanabileceğini konuşur ve teslim planını buna göre günceller. Bu iletişim, gerçekte mümkün olmayan bir saate söz verilmesini önler. Hızlı üretim kapasitesi değerli olsa da veri ve kabul sorumluluklarını ortadan kaldırmaz.
Gün sonundaki kısa değerlendirme
Gün sonunda yalnız biten iş sayısı değil, kalan işlerin neden kaldığı incelenebilir. Veri bekleyenler, baskı kuyruğundakiler, son işlemde olanlar ve kabul bekleyenler ayrılır. Ertesi günün ilk üretim paketi onaylı dosyalardan seçilir. Böylece sabahın ilk saatleri hangi dosyanın doğru olduğunu aramakla geçmez. Bekleyen işlerin durumunun tek yerde tutulması, personel değişiminde de devamlılık sağlar.
Aynı senaryo birkaç hafta izlendiğinde tekrar eden bir desen görülebilir. Belirli günlerde dosya yoğunluğu artıyor veya her gün aynı saatte son işlem kuyruğu oluşuyor olabilir. Düzenleme bu gözleme göre yapılır. Kendi verisiyle çalışan bir laboratuvar, başka bir kurumun platform kapasitesini kopyalamak yerine gerçekten sınırlayıcı olan aşamaya yatırım yapabilir.
13. Sorunları üretim zincirinde doğru yere bağlamak
Bir modelin beklenen sonucu vermemesi her zaman yazıcı arızası değildir. Kaynak dosya, tasarım, malzeme, baskı hazırlığı, son işlem veya teslim eşleştirmesi etkili olabilir. Sorun giderme ilk olarak gözlenen durumu açık tarif etmekle başlar. “Kalite kötü” yerine hangi yüzeyin, hangi özelliğin veya hangi montajın beklentiyi karşılamadığı yazılır. Böylece ekip aynı sorundan söz ettiğinden emin olur.
Örneğin çıkarılabilir parça modelde beklenmedik biçimde oturuyorsa önce doğru eşleştirme ve sürüm kontrol edilir. Ardından ilgili geometri, destek yerleri, son işlem ve ölçüm yöntemi incelenebilir. Hemen genel ölçek değiştirmek, başka özellikleri bozabilir ve kök nedeni gizleyebilir. Değişkenler kontrollü ele alınır; aynı anda birçok ayar değiştirilirse hangi müdahalenin etkili olduğu anlaşılamaz.
Yüzeyde görülen bir iz, destek temasıyla veya başka bir süreç adımıyla ilişkili olabilir. İz kritik bölgede değilse kabul kriteri farklı, kritik bölgede ise farklı olabilir. Her görsel farklılık otomatik olarak ret değildir; her küçük iz de önemsiz değildir. Kabul kararı işlev ve uygulama koşullarıyla ilişkilendirilmelidir. Bu yaklaşım hem gereksiz yeniden üretimi hem de yetersiz çıktının kabulünü azaltmaya yardımcı olur.
| Gözlenen durum | Önce kontrol edilecek kayıt | Aceleyle yapılmaması gereken |
|---|---|---|
| Yanlış parça eşleşmesi | İş kodu ve revizyon | Geometriyi rastgele değiştirmek |
| Tekrarlanan yüzey sorunu | Yön, destek ve işlem kaydı | Bütün ayarları aynı anda değiştirmek |
| Beklenmedik boyut ilişkisi | Dosya birimi ve ölçüm yöntemi | Genel ölçek düzeltmesini varsaymak |
| Teslim gecikmesi | Aşama bazında bekleme | Yalnız baskı süresini suçlamak |
| Malzeme karışıklığı | Ürün, sürüm ve ekipman kaydı | Renge bakarak karar vermek |
Uygunsuzluk kaydı daha sonra eğitimde kullanılabilir. Aynı sorun farklı operatörlerde tekrarlanıyorsa kişisel dikkatsizlik açıklaması yeterli olmayabilir. İşaretlerin anlaşılmaz olması, dosya düzeni veya süreçteki belirsiz geçişler incelenir. İyileştirme, çalışanların daha dikkatli olması yönünde genel bir uyarıdan daha somut olmalıdır. Gözlenen soruna karşı hangi kontrolün değiştirildiği açık yazılır.
Tekrar üretim gerektiğinde önceki işin kaydı korunur. Yeni üretim, eski başarısız sonucu silen bir işlem değildir; neden ve düzeltmeyle ilişkilendirilir. Böylece üretim sayıları kabul edilen çıktıyla karıştırılmaz. SLA sorun giderme yaklaşımı, belirtileri olası nedenlerle ilişkilendirirken tek değişkenli denemelerin nasıl planlanabileceğini ayrıntılandırır.
Değişiklikten sonra ilk seri kontrolü
Bir yazılım güncellemesi, yeni reçine partisi veya ekipman değişimi sonrasında aynı modelin görünüşü benzer kalabilir. Bu, bütün süreç koşullarının değişmediğini göstermez. Laboratuvar hangi değişikliklerin inceleme gerektirdiğini kendi prosedüründe tanımlar. Kontrolün kapsamı değişikliğin etkisine göre seçilir; her küçük olay için aynı büyük denemeyi yapmak da, hiçbir olayı kaydetmemek de iyi bir izleme yöntemi değildir.
Örneğin destek düzeni değiştiğinde öncelikle etkilenen yüzeyler, destek ayırma ve parça bütünlüğü incelenebilir. Dosya dışa aktarma yöntemi değiştiğinde birim, geometri ve bileşen eşleşmesi öne çıkabilir. Son işlem ekipmanı değiştiğinde ilgili talimat ve doğrulama kapsamı yeniden ele alınır. Kontrolün neden seçildiği açık olduğunda sonuç daha anlamlı yorumlanır.
İlk seri değerlendirmesi kabul edilirse yeni düzenin hangi tarihten itibaren geçerli olduğu kaydedilir. Eski ve yeni işlerin aynı gün üretildiği durumlarda hangi parçanın hangi koşullara ait olduğu anlaşılır kalmalıdır. Böyle bir kayıt, ileride geri bildirim geldiğinde tahmin yürütmek yerine doğru üretim bilgisine ulaşmayı sağlar; değişiklik yönetimini günlük iş akışının doğal bir parçası yapar.
14. Laboratuvarı büyütmek için izlenebilir göstergeler
Büyüme kararı, yalnız yazıcının ne kadar süre çalıştığına bakılarak verilmemelidir. Gelen dosya sayısı, üretime onaylanan iş sayısı, kabul edilen çıktı ve zamanında teslim farklı göstergelerdir. Bunların arasındaki fark, sürecin nerede zorlandığını gösterir. Çok sayıda baskı yapılması, aynı ölçüde çok kabul edilmiş iş teslim edildiği anlamına gelmez; tekrarlar ve bekleyen parçalar ayrı görülmelidir.
Operatör işçiliği de iş ailesine göre izlenebilir. Bazı modeller az hazırlık ama yoğun son işlem gerektirebilir; bazı işler daha uzun tasarım incelemesiyle üretime geçer. Ortalama tek bir süre kullanmak bu farkları saklar. Uygun örneklemle toplanan basit zaman kayıtları, hangi adımda eğitim veya ekipman düzenlemesi gerektiğini daha açık gösterir. Bu ölçümler klinik performans değerlendirmesi olarak sunulmaz.
Yeni cihaz düşünülürken son işlem ve kabul kapasitesi birlikte incelenir. Yazıcı sayısı iki katına çıktığında teknik personelin zamanı, ekipmanın kullanılabilirliği ve dosya onay hızı aynı kalabilir. Bu durumda yeni kapasitenin yalnız bir bölümü kullanılabilir. Yatırım planı, üretim aşamalarını dengeli büyütmeyi hedeflemelidir. Dış hizmet kullanımı da belirli dönemlerde seçenek olabilir; veri ve kabul koşulları ayrıca yönetilir.
Sık sorulan bir konu, eski bir dosyanın yeniden basılmasının yeni iş sayılıp sayılmayacağıdır. Fiziksel üretim açısından yeni bir iş kaydı gerekir; hangi dosya sürümünün tekrarlandığı açık olmalıdır. Malzeme, yazılım veya süreç değişmişse eski kabulün kapsamı gözden geçirilir. Dijital arşivin bulunması, geçmişteki bütün koşulların bugün aynı olduğu anlamına gelmez. Yeniden üretim, izlenebilirlik avantajını koruyarak yürütülür.
Bir diğer konu, başka teknolojilerin laboratuvarda nasıl konumlanacağıdır. Bambu Lab FDM/FFF sistemleri uygun durumlarda klinik kullanım dışındaki düzenleyici, sunum veya erken biçim kontrolü yardımcıları için değerlendirilebilir. Bu rol, Form 4B ile ilgili kaynak dental sonuçların Bambu Lab sistemlerine taşınması anlamına gelmez. Nihai dental işin yöntemi, malzemesi ve süreci kendi gereksinimleriyle seçilir.
METATECHTR ile Form 4B seçeneklerini değerlendirmek için aylık iş dağılımı, örnek dosyalar, mevcut son işlem düzeni ve hedeflenen uygulama kapsamı hazırlanabilir. Böylece görüşme yalnız cihaz özellikleri etrafında kalmaz. Yerel stok, teslim süresi veya belirli uygulama uygunluğu bu rehberde varsayılmaz; ilgili bilgiler ayrıca ve güncel koşullarla değerlendirilir.
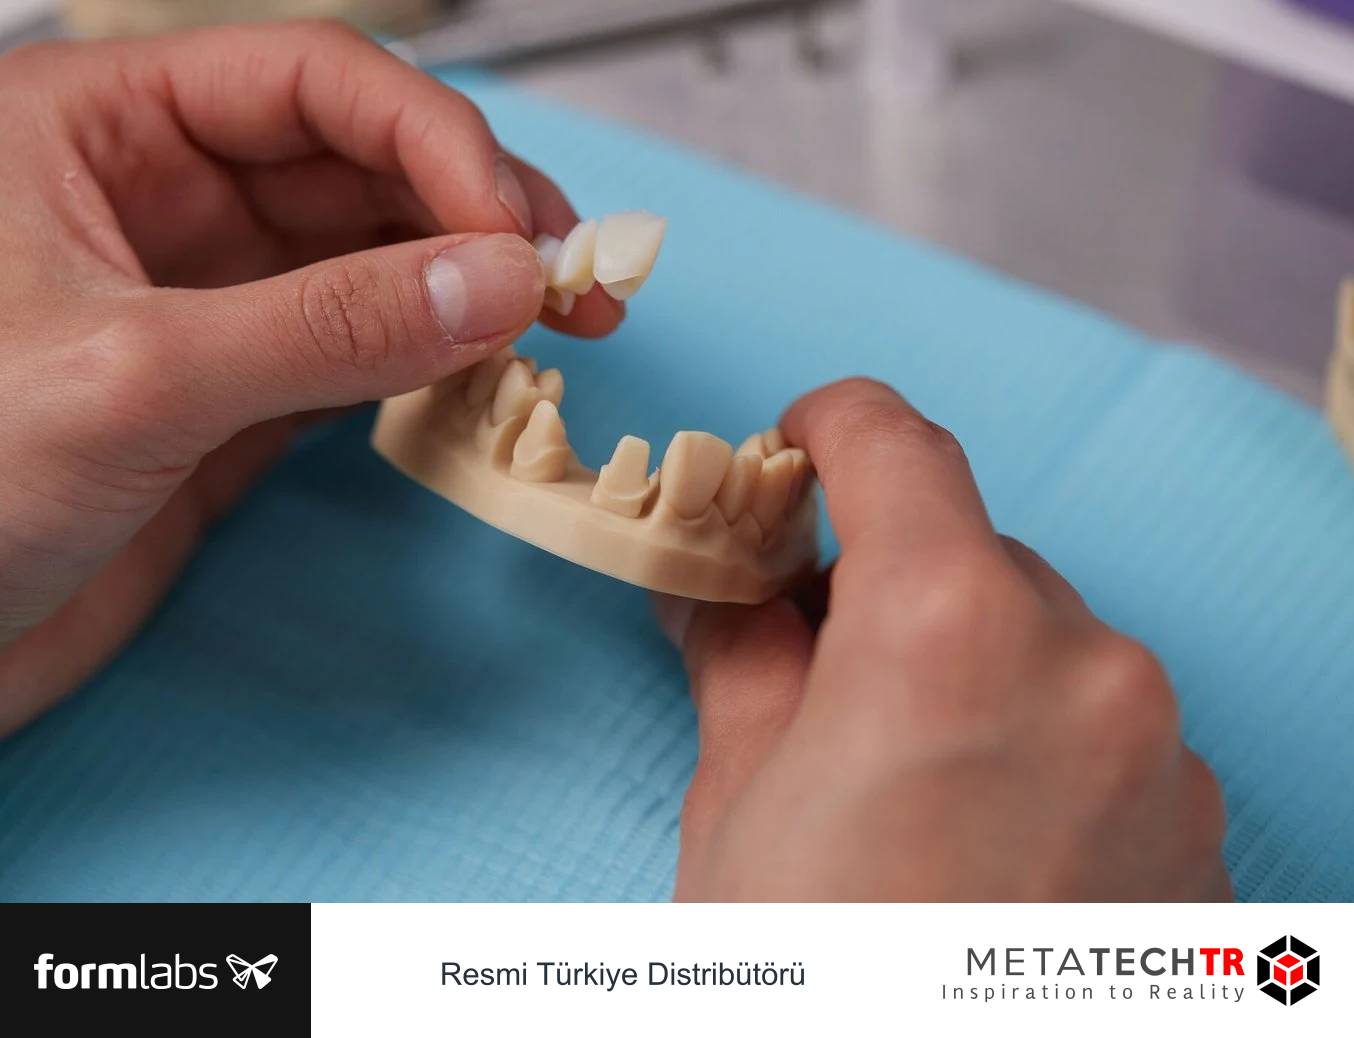
Başarılı bir dental üretim düzeninde dosya, parça ve kayıt aynı işi anlatır. Onaylı girdiler, uygulamaya uygun malzeme ve işlem koşulları, kontrollü kuyruk ve açık kabul noktaları birlikte kurulduğunda Form 4B'nin üretim kapasitesi daha anlamlı hale gelir. Laboratuvarın hedefi yalnız daha çok baskı yapmak değil, hangi koşullarda kabul edildiği bilinen işleri tutarlı biçimde teslim etmektir.
Teslim sonrasındaki geri bildirim de iş kaydına bağlanmalıdır. Sorunun hangi parça ve sürümle ilişkili olduğu açık olduğunda laboratuvar doğru dosyayı, malzemeyi ve işlem geçmişini inceleyebilir. Bu bilgi, sonraki işlerde düzeltmenin gerçekten uygulanıp uygulanmadığını değerlendirmek için kullanılabilir ve ekip eğitimine somut örnek sağlar.