Küçük Seri Üretimde SLS mi Enjeksiyon mu? Parça Bazında Karar Rehberi
3D Yazıcı Hakkında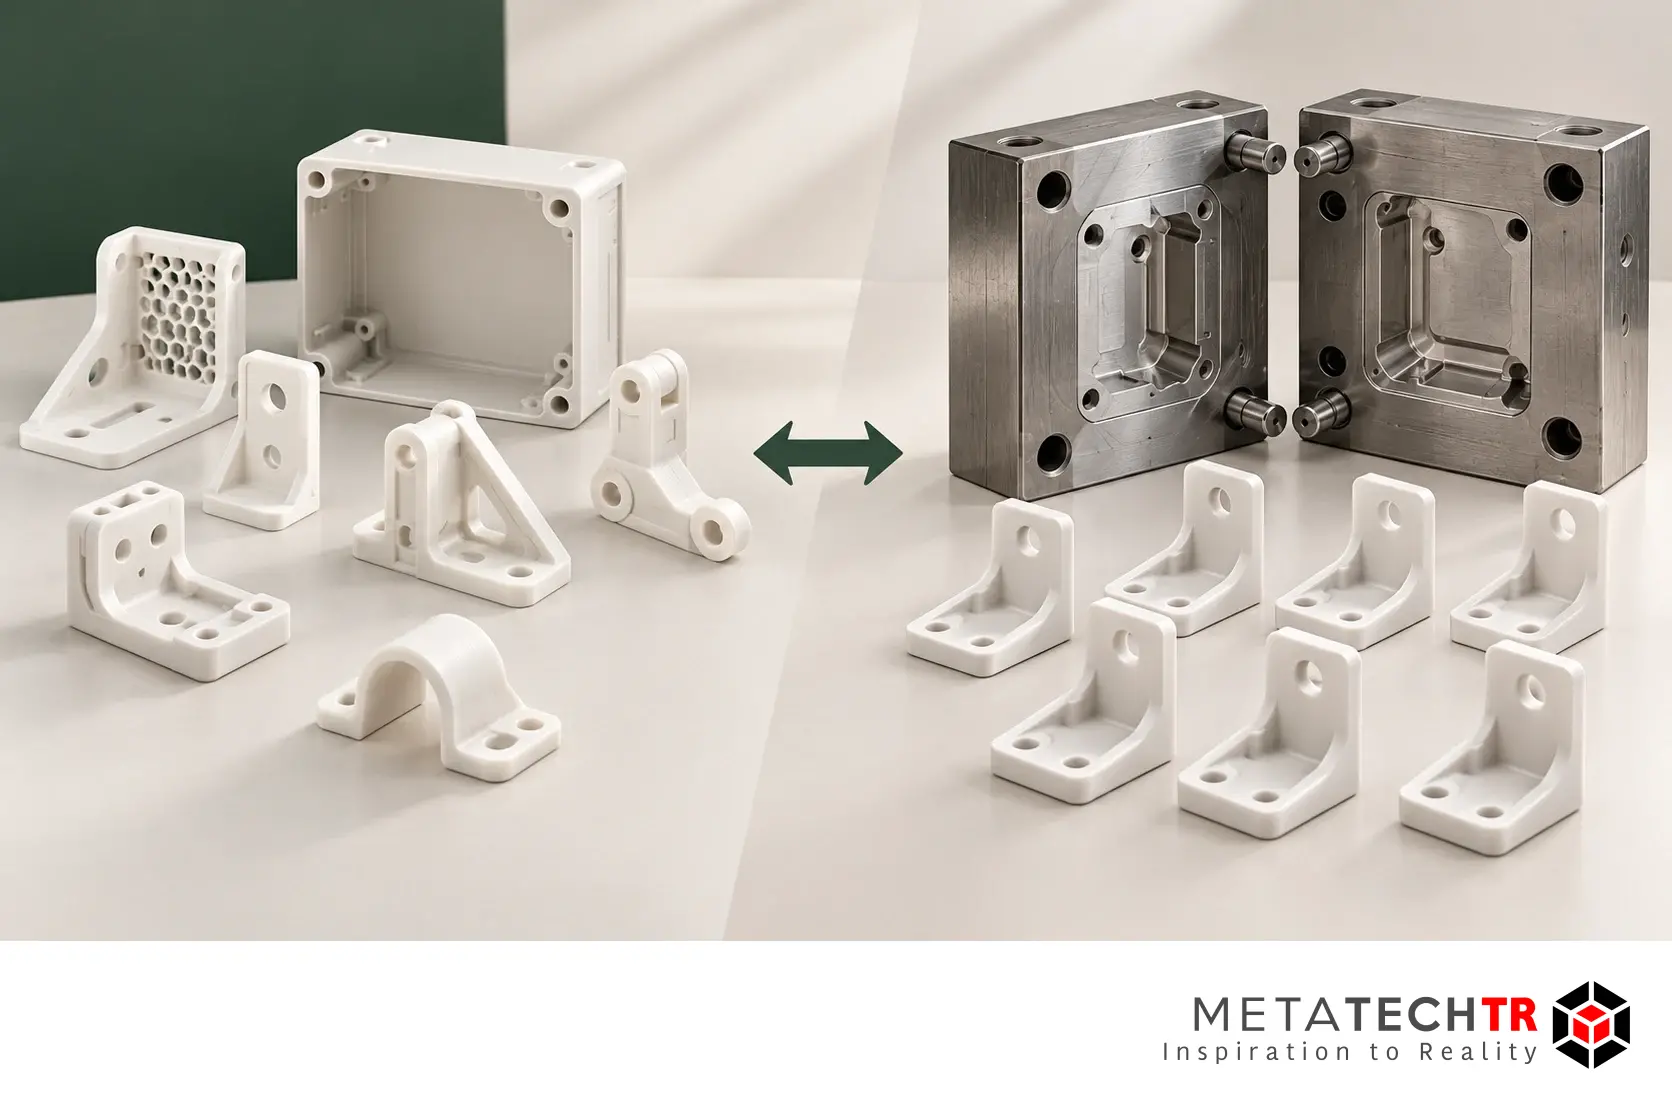
“Küçük seride SLS, büyük seride enjeksiyon” cümlesi bir başlangıç fikri verir; fakat üretim kararı için fazla kabadır. Aynı miktardaki iki parçanın geometrisi, malzemesi, görünüm beklentisi ve değişiklik ihtimali farklıysa ekonomik sonuç da farklı olabilir. Üstelik sipariş miktarı ile gerçekten satılacak veya kullanılacak miktar her zaman aynı değildir.
Doğru karşılaştırmanın birimi yazıcı veya enjeksiyon makinesi değil, kabul edilmiş ve ihtiyaç duyulan parçadır. SLS tarafında baskı, toz yönetimi, son işlem ve kontrol; enjeksiyon tarafında kalıp, numune, üretim, ayıklama ve teslim kapsamı birlikte düşünülür. Bir yöntemin yalnız ham üretim bedelini diğerinin bitmiş parça teklifiyle karşılaştırmak kararın temelini bozar.
Kısa cevap şudur: Geometri sık değişiyor, talep belirsiz veya varyant sayısı yüksekse SLS’nin kalıpsız yapısı değer kazanabilir. Tasarım sabit, malzeme ve yüzey beklentisi uygun, miktar yeterli ve kalıp yatırımı anlamlıysa enjeksiyon güçlü bir seçenek olabilir. Bu koşulların hiçbiri tek başına karar verdirmez; teknik uygunluk ve toplam teslim maliyeti birlikte değerlendirilir.
Bu rehber belirli bir parça veya ürün ailesi için yöntem seçimini ele alır. Tesis ölçeğinde yazıcı yatırımı, ekip ve kapasite kararı için işletme içi SLS değerlendirmesi ayrı bir çalışmadır. Buradaki amaç, iki yöntemin hangi varsayımlar altında karşılaştırılacağını ve hesabın nerede değişebileceğini göstermektir.
1. Önce hangi parçayı ve hangi miktarı karşılaştırdığınızı belirleyin
Bir yöntem karşılaştırmasının ilk satırında parça adı bulunması yeterli değildir. Revizyon, kullanım görevi, teslim durumu ve miktar aralığı birlikte tanımlanmalıdır. Aynı geometriyi farklı malzemelerle üretmek mümkün olabilir; fakat bu parçalar aynı işlevi karşılamıyorsa fiyat karşılaştırması eksik kalır. Teknik eşdeğerlik, ekonomik tablodan önce gelir.
Miktarın zaman içindeki dağılımı önemlidir. Tek seferde gerekli olan bir parti ile yıl boyunca küçük siparişlerle çağrılacak toplam miktar aynı üretim problemine sahip değildir. Enjeksiyon teklifinde asgari sipariş, stok ve yeniden kurulum koşulları bulunabilir. SLS tarafında ise farklı siparişlerin aynı işe alınması kapasite ve teslim planını etkileyebilir.
Talebin kesinliği de yazılmalıdır. Onaylanmış sipariş, satış tahmini ve iyimser büyüme hedefi farklı veri türleridir. Hepsini tek bir toplam adet altında toplamak, özellikle kalıp maliyetinin dağıtımını yanıltır. Henüz satılacağı belli olmayan parçalar, yalnız birim maliyeti düşürmek için üretilmiş stok haline gelebilir.
Teslim birimini netleştirin. Müşterinin istediği şey tek bir parça mı, sağ ve sol takımı mı, bağlantı elemanlarıyla montajlı bir ürün mü? SLS ile birkaç bileşen birleştirilebiliyorsa karşılaştırma yalnız parça adedine değil aynı görevi yapan düzeneğe göre kurulmalıdır. Enjeksiyon çözümü farklı sayıda bileşen kullanıyorsa montaj ve kontrol etkisi de hesaba katılır.
| Karşılaştırma girdisi | Kayda geçmesi gereken bilgi |
|---|---|
| Geometri | Onaylı revizyon ve değişebilecek bölgeler |
| İşlev | Yük, ortam, montaj ve görünüm beklentisi |
| Miktar | Kesin sipariş ve ayrı tahmin aralığı |
| Zaman | İlk ihtiyaç tarihi ve tekrar sipariş düzeni |
| Teslim kapsamı | Ham, temizlenmiş, boyanmış veya montajlı |
| Kabul | Kritik ölçüler, yüzey örneği ve işlev kontrolü |
Bu tabloyu doldurmak bazen yöntemi seçmekten daha fazla zaman alır. Buna rağmen gereksiz bir ön çalışma değildir. Eksik bırakılan her bilgi daha sonra fiyat farkı, teslim gecikmesi veya yeniden numune ihtiyacı olarak geri dönebilir. İki sağlayıcı aynı girdilerle çalıştığında tekliflerin neden farklı olduğu daha anlaşılır hale gelir.
Karar dosyasında tarih de bulunmalıdır. Fiyat, kapasite ve talep varsayımları zamanla değişebilir. Geçen yıl belirli miktarda uygun görülen yöntem, yeni ürün revizyonu veya yeni sipariş düzeninde aynı sonucu vermeyebilir. Karar, değişmeyen bir teknoloji sıralaması değil, belirli koşullardaki seçimdir.
2. Aynı şekil, aynı malzeme ve aynı işlev birbirinden farklıdır
SLS ile basılan bir PA12 parçayı, enjeksiyonla üretilen başka bir polimerle karşılaştırırken yalnız geometriye bakmak yeterli değildir. Malzeme özellikleri, üretim yöntemi ve yüzey durumu ürünün davranışını etkiler. “İkisi de plastik” veya “ikisi de nylon” ifadeleri teknik eşdeğerlik kurmaz. Gerçek gereksinimler üzerinden adayların uygunluğu değerlendirilir.
Bazı uygulamalarda iki yöntem de gereksinimleri rahatlıkla karşılayabilir. Bu durumda ekonomik ve lojistik karşılaştırma anlamlı biçimde ilerler. Başka bir uygulamada ise belirli bir malzeme, yüzey veya üretim özelliği zorunlu olabilir. Bir seçenek teknik olarak uygun değilse düşük fiyatı onu uygun hale getirmez. Hesap yalnız uygulanabilir seçenekler arasında yapılır.
Görünüm eşdeğerliği de ayrı bir sorudur. Enjeksiyon kalıbından gelen yüzey ile doğal SLS dokusu aynı olmayabilir. SLS tarafında ek yüzey işlemi gerekiyorsa bunun maliyeti, süresi ve kabulü dahil edilir. Enjeksiyon tarafında da kapı izi, birleşim çizgisi veya başka görünüm ayrıntılarının nasıl değerlendirileceği belirlenir. Her iki yöntemin yüzeyi gerçek numuneyle görülmelidir.
Montaj özellikleri için yalnız ölçü aralığına bakmak yetmeyebilir. Bir klipsin esnemesi, bir vidalı bağlantının davranışı veya bir yüzeyin sürtünmesi malzeme ve geometriyle birlikte değişir. Aynı nominal ölçüde iki parça farklı kullanım hissi verebilir. Bu yüzden arayüz denemesi, fiyat tablosundaki eşdeğerlik varsayımını destekleyen bir kanıt olmalıdır.
Parça birleştirme, karşılaştırmayı daha da değiştirebilir. SLS çözümü iki bağlantı parçasını ve bir kanalı tek gövdede toplayabilir. Enjeksiyon çözümü farklı bir montaj gerektirebilir veya tersine enjeksiyon tasarımı standart bileşenlerle daha kolay kurulabilir. Karar, aynı CAD dosyasını iki yönteme zorla uygulamak yerine aynı işlevi karşılayan tasarımlar üzerinden verilir.
Bu noktada SLS nihai parça doğrulama rehberi yararlı olur. Gereksinim, numune ve kabul arasındaki ilişki kurulmadan yapılan ekonomik karşılaştırma, yalnız varsayımsal iki şeklin fiyatını gösterir. Gerçek ürün kararında uygunluk kanıtı, en az maliyet kalemleri kadar önemlidir.
Teknik eşdeğerliği değerlendiren ekip ile fiyat toplayan ekip aynı bilgiyi kullanmalıdır. Satın alma tarafı daha ucuz bir malzeme alternatifini kabul ederken tasarım ekibi önceki ürünle aynı davranışı bekliyorsa sorun oluşur. Alternatif tekliflerin hangi gereksinimleri değiştirdiği açık biçimde belirtilmelidir.
3. Geometri her yöntem için yeniden düşünülür
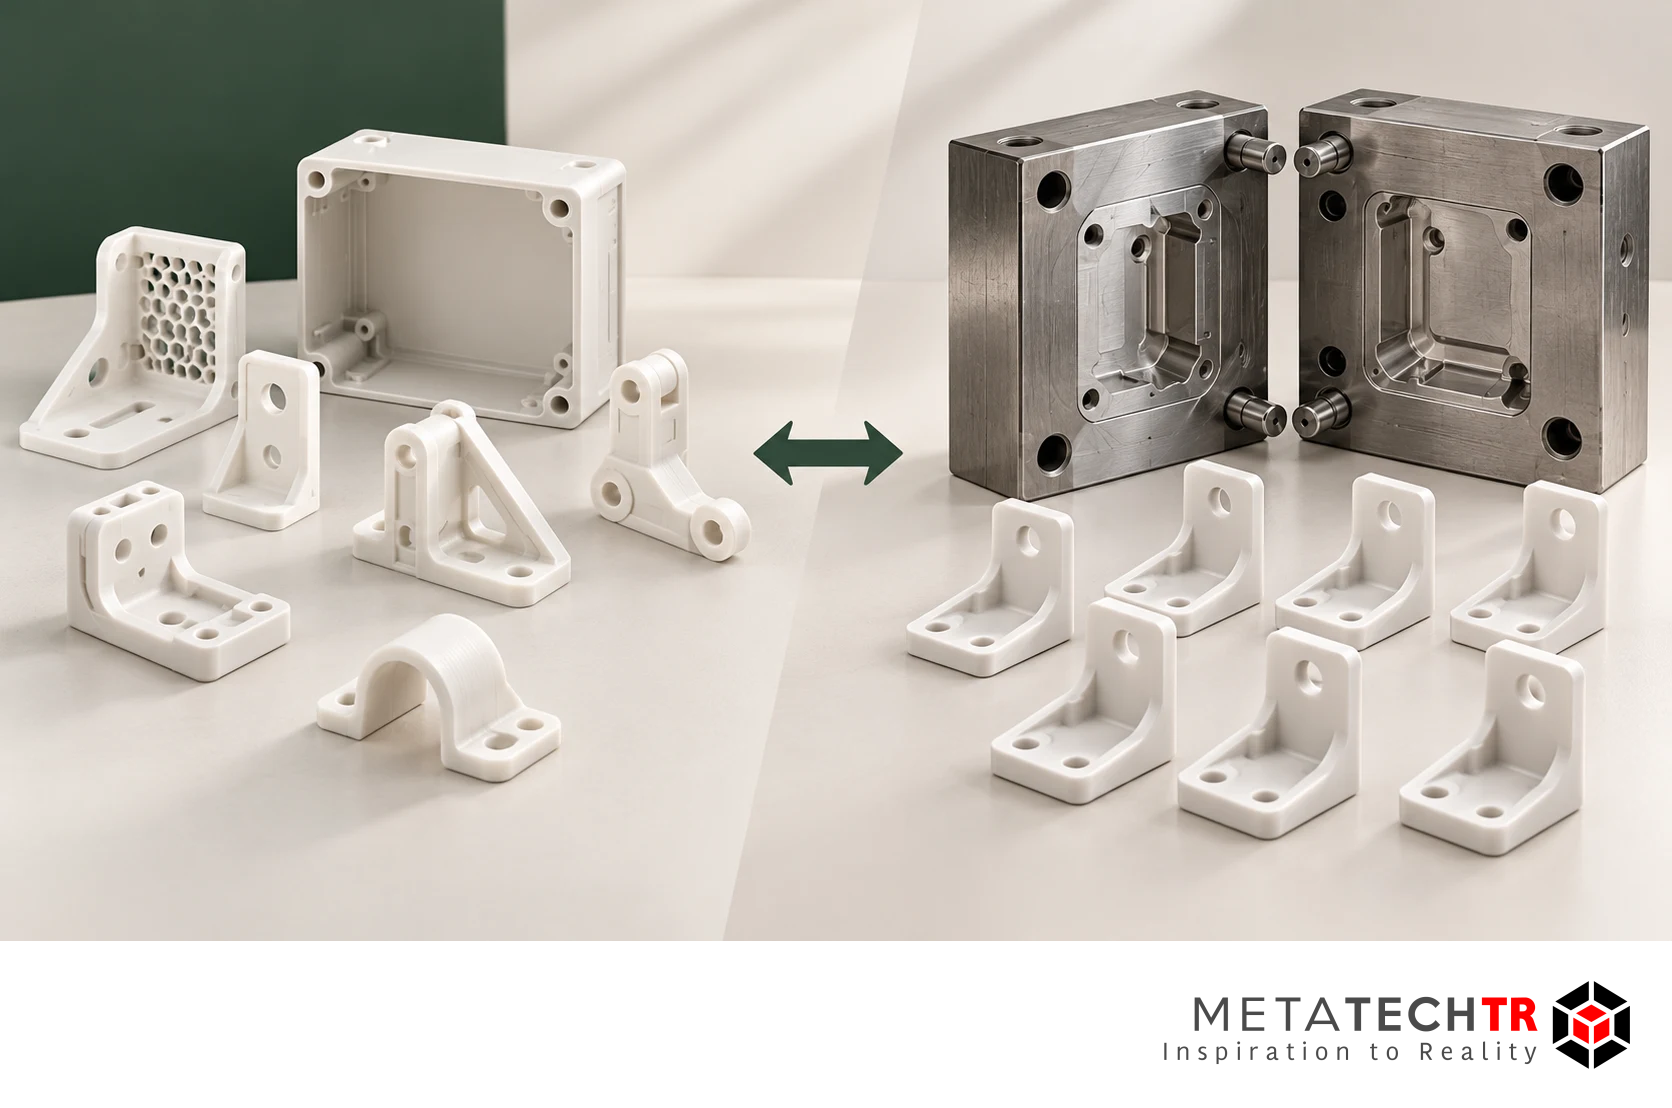
Enjeksiyon, parçanın kalıptan çıkarılmasını ve malzemenin kalıp içinde akışını gerektiren bir yöntemdir. SLS’de ise toz yatağı, ısıl süreç ve sonradan toz çıkarma gibi farklı tasarım soruları bulunur. Bir yöntem için hazırlanmış geometriyi diğerine değişmeden taşımak bazen mümkündür; fakat çoğu zaman iki yöntemin güçlü taraflarını kullanmayı sınırlar.
Enjeksiyon değerlendirmesinde ayrım hattı, çekme yönü, duvar geçişleri ve alt kesitler gibi konular kalıp tasarımcısıyla ele alınır. Gerekli hareketli elemanlar veya karmaşık kalıp ayrıntıları maliyet ve bakım kapsamını değiştirebilir. Bunların sayısal etkisi, gerçek tasarım ve teklif üzerinden öğrenilmelidir. Her alt kesitin aynı maliyet artışına yol açtığı varsayılmaz.
SLS tarafında destek ihtiyacının farklı olması geometrik özgürlük sağlayabilir; ancak her kapalı boşluk veya kanal kendiliğinden uygun değildir. Toz çıkarma, temizlenebilirlik, duvar geçişleri ve kontrol erişimi önemlidir. Karmaşıklığı artırmak ücretsizmiş gibi düşünmek de yanıltıcıdır. Basılabilen fakat zor temizlenen bir parça, son işlemde yüksek işçilik gerektirebilir.
Bir karşılaştırmada iki tasarım sürümü hazırlanabilir. Birincisi SLS’nin gereksinimlerine, ikincisi enjeksiyonun gereksinimlerine uyarlanır. İkisinin aynı işlevi nasıl karşıladığı açıklanır. Bu yaklaşım tasarım emeği gerektirir; ancak yöntem seçimini yalnız mevcut dosyanın hangi makineye daha kolay girdiğine indirgemez.
Örneğin iç kanalı bulunan küçük bir aksesuar düşünün. SLS sürümünde kanal gövde içinde bütünleşebilir; enjeksiyon sürümünde iki kabuk veya ek bir bileşen gerekebilir. Bu durumda montaj, sızdırmazlık beklentisi, kontrol ve servis birlikte değerlendirilir. SLS’nin tek parça olması otomatik üstünlük değildir; iç yüzeyin kabulü zorlaşabilir. İki parçalı çözüm de otomatik dezavantaj değildir; bakım veya kontrolü kolaylaştırabilir.
Benzer şekilde görünür yüzeye eklenen doku iki yöntemde farklı biçimde oluşturulabilir. Tasarım değişikliği beklentisi varsa bu dokunun güncellenmesi de maliyet sorusudur. Sadece ilk üretim değil, ürünün yaşamı boyunca yapılması muhtemel değişiklikler düşünülür.
Geometrik çalışmanın çıktısı, “SLS tasarımı” ve “enjeksiyon tasarımı” olarak iki ayrı ürün yaratmak zorunda değildir. Aynı ürün gereksinimine bağlı üretim sürümleri oluşturulabilir. Bu sürümler arasındaki farklar kayıtlı olduğunda, yöntem değiştirme kararı daha sonra da anlaşılabilir kalır.
4. Sabit gideri, değişken gideri ve parti giderini ayırın
Enjeksiyon karşılaştırmalarında kalıp bedeli genellikle görünür olduğu için sabit gider kolay fark edilir. Ancak numune çalışması, tasarım uyarlaması ve doğrulama da başlangıç yükü oluşturabilir. SLS tarafında kalıp bulunmaması, başlangıç giderinin sıfır olduğu anlamına gelmez. Baskı hazırlığı, pilot ve kontrol düzeninin kurulması da işin kapsamına dahildir.
Değişken gider, üretilen veya kabul edilen miktarla ilişkili kalemleri kapsar. Malzeme, doğrudan işlem, son işlem ve parça başına kontrol bu grupta düşünülebilir. Ancak her kalem doğrusal davranmayabilir. Bir SLS işinin doluluğu veya bir enjeksiyon siparişinin parti büyüklüğü birim bedeli değiştirebilir. Basit modelin sınırları açık tutulmalıdır.
Parti gideri ise her sipariş veya üretim işi tekrarında oluşur. Kurulum, hazırlık, sevkiyat ve bazı kontrol işlemleri bu yapıda olabilir. Yıl boyunca aynı toplam miktarın tek seferde veya birçok küçük siparişle alınması farklı sonuç verir. Parti giderini parça başına sabit bir değere indirgemek, sipariş düzenini görünmez hale getirebilir.
Genel bir karşılaştırma şöyle kurulabilir: toplam gider, başlangıç gideri ile parti giderlerinin ve kabul edilmiş parçalarla ilişkili değişken giderlerin toplamıdır. Bu ifade bir fiyat tahmini değildir; hangi kalemlerin eksik kaldığını görmek için bir çerçevedir. Gerçek rakamlar teklif, ölçüm ve muhasebe verilerinden alınır.
| Gider grubu | SLS için sorulacak örnek | Enjeksiyon için sorulacak örnek |
|---|---|---|
| Başlangıç | Tasarım, numune ve kabul hazırlığı dahil mi? | Kalıp, deneme ve tasarım uyarlaması dahil mi? |
| Parti | Her işte hazırlık ve teslim yükü nedir? | Her siparişte kurulum veya asgari miktar var mı? |
| Parça | Temizleme, yüzey ve kontrol dahil mi? | Ayıklama, kesme ve kontrol dahil mi? |
| Değişiklik | Yeni revizyonun doğrulama yükü nedir? | Kalıp değişimi veya yeni kalıp gerekiyor mu? |
| Stok | Talebe göre üretim mümkün mü? | Üretilen fazla miktarın taşıma yükü nedir? |
İşletme içinde üretimle dış hizmeti karşılaştırırken gider sınırı ayrıca belirlenir. Dış teklifte genel gider ve kâr bulunabilir; içeride yalnız toz bedeli kullanılırsa karşılaştırma eşit olmaz. İç üretim için uygun işçilik, ekipman ve işletme payları değerlendirilir. Bu payların nasıl dağıtıldığı ayrıca yazılmalıdır.
SLS gerçek parça maliyeti rehberi, kabul edilen çıktı ve işçilik verimini daha ayrıntılı ele alır. Buradaki yöntem karşılaştırması, o maliyet bilgisini enjeksiyonun gerçek teklif kapsamıyla aynı sınırda yan yana getirir.
5. Başabaş hesabı nasıl kurulur, nerede yanıltır?
Basitleştirilmiş bir modelde SLS toplam gideri “SLS başlangıç gideri + adet × SLS birim gideri”, enjeksiyon toplam gideri de “kalıp ve başlangıç gideri + adet × enjeksiyon birim gideri” olarak yazılabilir. İki toplamın eşit olduğu miktar, modelin başabaş miktarıdır. Bu miktar yalnız kullanılan varsayımlar altında anlamlıdır.
Kurgusal bir hesap düşünelim. Para birimi içermeyen maliyet puanları kullanılsın. SLS başlangıç gideri 100 puan, kabul edilmiş parça başına gideri 8 puan olsun. Enjeksiyon başlangıç gideri 2.500 puan, parça başına gideri 2 puan olsun. Bunlar piyasa fiyatı, teklif veya Formlabs performans verisi değildir; yalnız hesabın nasıl çalıştığını göstermek içindir.
Bu modelde başlangıç farkı 2.400 puandır. Enjeksiyonun parça başına avantajı 6 puan olduğundan eşitlik 400 parçada oluşur. 100 parçada SLS toplamı 900, enjeksiyon toplamı 2.700 puandır. 800 parçada ise SLS 6.500, enjeksiyon 4.100 puandır. Sonuç teknolojilerin genel sıralamasını değil, bu kurgu girdilerin ilişkisini gösterir.
| Kabul edilmiş parça adedi | SLS toplam puanı | Enjeksiyon toplam puanı |
|---|---|---|
| 100 | 900 | 2.700 |
| 400 | 3.300 | 3.300 |
| 800 | 6.500 | 4.100 |
Gerçek işte birim gider sabit kalmayabilir. SLS’de farklı doluluk ve son işlem düzeni, enjeksiyonda farklı sipariş büyüklüğü veya kalıp konfigürasyonu değişken gideri etkileyebilir. Böyle durumlarda tek bir düz çizgi yerine teklif edilen miktar aralıklarıyla hesap yapılır. Modelin basit olması kullanışlıdır; ancak basitlik gerçek değişkenleri gizlememelidir.
Eşitlik formülünün her durumda anlamlı bir pozitif sonuç üretmesi de beklenmez. Bir yöntemin hem başlangıç hem değişken gideri daha yüksekse, yalnız bu iki kalem üzerinden ekonomik bir kesişim olmayabilir. Yine de yöntem başka teknik veya teslim gereksinimini karşılıyor olabilir. Ekonomik model, teknik uygunluğun yerine geçmez.
Başabaş adedini kesin bir sipariş eşiği gibi kullanmayın. Girdiler belirsizse sonuç da belirsizdir. Kalıp bedeli, son işlem süresi veya talep tahmini değiştiğinde eşitlik noktası kayabilir. Karar dosyasında hangi girdinin sonucu en çok etkilediği gösterilirse, ek araştırmanın nerede değer yaratacağı anlaşılır.
En önemli kontrol, hesapta kullanılan adedin ne olduğudur. Üretilen, kabul edilen, sevk edilen ve gerçekten ihtiyaç duyulan adetler farklı olabilir. Başabaş hesabı, bu ayrım yapılmadan düşük görünen birim bedelle fazla stok üretmeyi teşvik edebilir.
Kurgusal modeldeki 400 adetlik eşitliği biraz daha açalım. Talep 300 adette kalırsa SLS toplamı 2.500, enjeksiyon toplamı 3.100 puan olur. Fakat enjeksiyon sağlayıcısı bu örnekte 500 adetlik asgari sipariş istiyorsa, satın alınan miktar ile ihtiyaç duyulan miktar ayrılır. Enjeksiyon toplamı 3.500 puana çıkar; elde kalan 200 parçanın daha sonra kullanılacağı henüz belli değildir. Bu koşul varsayımsaldır ve gerçek teklifin yerine geçmez.
Bu durumda birim bedeli yalnız 500’e bölmek, satın alınan her parçanın aynı değerde kullanıldığını varsayar. Ürün gerçekten 300 parçada kalırsa, ihtiyaç duyulan parça başına toplam gider farklı görünür. Fazla stoğun ileride kullanılma ihtimali varsa ayrı senaryo kurulabilir. Böylece stokun değerini sıfır saymak veya tamamını kesin satış kabul etmek arasında daha açık bir değerlendirme yapılır.
Parti gideri eklendiğinde de eşitlik değişir. Aynı toplam miktar birçok küçük çağrıyla alınacaksa her çağrının hazırlık veya sevkiyat gideri olabilir. Bu gider iki yöntemde aynı olmak zorunda değildir. Hesapta “parti sayısı × parti gideri” ayrı satır olarak bulunursa, sipariş düzenini değiştirmenin etkisi görülebilir. Tek seferde üretip depolamak ile talep geldikçe üretmek böyle karşılaştırılır.
Başlangıç giderinin hangi miktara dağıtıldığı da dikkat ister. Kalıp birkaç yıl boyunca kullanılacaksa yalnız ilk siparişe yüklenmesi bir değerlendirme tercihi olabilir; fakat gelecekteki siparişler belirsizse bütün varsayımsal talebe yayılması da iyimserlik yaratır. Karar dosyasında iki görünüm tutulabilir: ilk siparişin nakit gereksinimi ve öngörülen toplam kullanım boyunca dağıtılmış gider. İkisi farklı soruları yanıtlar.
Mevcut bir kalıp zaten ödenmişse yeni karar ayrıca ele alınır. Geçmişte yapılmış gideri tekrar yeni sipariş maliyeti gibi yazmak ile kalıbın bakım, kullanım ve değişiklik gereksinimini tamamen yok saymak farklı hatalardır. Yeni sipariş için hangi giderin gerçekten oluşacağı belirlenir. Böylece yeni ürünün kalıp kararı ile mevcut ürünün tekrar üretimi aynı modelle karıştırılmaz.
Tablonun sonunda kullanılan tüm girdilerin yanına kaynak türü eklemek yararlıdır: kesin teklif, ölçülmüş işçilik, işletme kaydı veya henüz doğrulanmamış varsayım. Aynı sayı biçiminde görünen girdilerin güven düzeyi farklıdır. Özellikle sonucu belirleyen bir kalem yalnız tahminse, karar öncesi onu doğrulamak bütün tablonun ayrıntısını artırmaktan daha fazla değer yaratabilir.
6. Talep belirsizliğini ve ürün varyantlarını ayrı senaryolara bölün
Toplam talep aynı olsa bile varyant sayısı yöntemi etkileyebilir. Bir üründen yüksek miktar üretmek ile birçok farklı üründen küçük miktarlar üretmek aynı kalıp ve stok düzenini gerektirmez. Varyantların aynı kalıpta çözülebilip çözülemeyeceği, değiştirilebilir insert veya farklı takım gereksinimi gerçek tasarımla değerlendirilir. Her varyant için mutlaka ayrı kalıp gerekir gibi bir kural konmaz.
SLS tarafında farklı geometrilerin aynı üretim işinde yer alabilmesi esneklik sağlayabilir. Ancak malzeme, son işlem, teslim tarihi ve onaylı yön gibi koşullar uyumlu olmalıdır. Farklı siparişleri tek işe koymak, her zaman en iyi teslim planı değildir. Bir parçanın beklemesi diğerinin gecikmesine yol açabilir veya ayrıştırma yükü artabilir.
Talebi üç ayrı senaryoyla incelemek yararlıdır: düşük, beklenen ve yüksek talep. Bu senaryolar keyfî büyüme yüzdeleriyle değil, mevcut siparişler ve makul satış varsayımlarıyla oluşturulur. Her senaryoda ihtiyaç duyulan miktar, üretilecek miktar ve elde kalabilecek stok ayrı gösterilir. Böylece ekonomik karar yalnız en iyimser tahmine dayanmaz.
Kurgusal örnekte tek tasarım için 800 parça beklenirken ürün dört varyanta ayrılmış olsun. Her varyantın talebi eşit olmayabilir. Bir varyant hızlı satarken diğeri stokta kalabilir. Toplam 800 sayısını tek kalıp ekonomisi gibi kullanmak, gerçek ürün ailesini yanlış temsil eder. Her varyantın başlangıç yükü ve ortak kullanılabilecek maliyetleri ayrıştırılır.
Tasarımın değişme ihtimali de bu tabloya eklenir. Henüz kullanıcı geri bildirimi toplanan bir üründe, erken dönemde geometri değişikliği beklenebilir. Mevcut stokun yeni tasarımla kullanılabilirliği ve kalıbın uyarlanabilirliği değerlendirilir. Değişiklik ihtimali, kesin bir maliyet gibi yazılmaz; olası senaryonun hangi sonucu doğuracağı gösterilir.
Ken Pillonel’in SLS üretim vakasında birden fazla aksesuar sürümü ve müşteri geri bildirimine göre tasarım değiştirme isteği yöntem kararında önemli rol oynuyor. Kaynaktaki tekil kalıp fiyatı veya işletme düzeni sizin teklifiniz değildir. Aktarılabilir olan, varyant ve revizyon ihtiyacını toplam adet kadar ciddiye alma yaklaşımıdır.
Talep ve varyant senaryoları tamamlandığında, yöntem seçimi daha açık hale gelir. SLS başlangıç aşamasında uygun olabilir, sabitlenen bir varyant daha sonra enjeksiyona geçebilir veya küçük varyantlar SLS’de kalabilir. Bütün ürün ailesi için tek yöntem seçmek zorunlu değildir.
7. İlk parçaya kadar süre ile bütün siparişin süresini ayırın
Üretim süresi denildiğinde farklı başlangıç noktaları kastedilebilir. Tasarımın tesliminden ilk numuneye kadar geçen süre, onaydan seri parçaya kadar geçen süre ve bütün siparişin tamamlanması farklı ölçülerdir. Bir yöntemin çevrimi kısa olabilir; fakat üretime başlamadan önce takım ve onay beklenebilir. Diğer yöntemde ilk parça daha erken çıkabilir, fakat büyük siparişin tamamlanması daha uzun sürebilir.
Enjeksiyon planında tasarım uyarlaması, kalıp hazırlığı, numune değerlendirmesi ve gerekiyorsa düzeltmeler bulunur. Kalıp zaten mevcut ve onaylıysa bu başlangıç yükünün bir bölümü ortadan kalkar. Bu nedenle yeni ürün ile tekrar sipariş ayrı karşılaştırılmalıdır. İlk iş için verilen teslim süresini her tekrara uygulamak veya hazır kalıbın hızını yeni ürüne taşımak aynı ölçüde yanıltıcıdır.
SLS planında dosya inceleme, yerleşim, baskı, soğuma, tozdan çıkarma, temizleme, yüzey işlemi ve kabul adımları vardır. Yazılımın tahmini baskı süresi, teslim süresinin tamamı değildir. Operatör ve son işlem kapasitesi, işin hangi gün tamamlanacağını etkileyebilir. Özellikle farklı parçalar aynı işteyse ayırma ve kontrol düzeni önem kazanır.
Zaman çizelgesini iki satırlı hazırlamak yararlıdır. Bir satır ilk kabul edilmiş parçaya, diğer satır tüm kabul edilmiş siparişe kadar ilerler. Her satırda bekleme ile aktif işlem ayrılır. Böylece yalnız makine hızına odaklanmadan, gecikmenin nerede oluşabileceği görülür. Eksik müşteri onayı her iki yöntemde de teslimi etkileyebilir.
| Zaman sorusu | Yeni ürün | Tekrar sipariş |
|---|---|---|
| Tasarım hazır mı? | Üretime uyarlama gerekebilir | Revizyonun aynı olduğu doğrulanır |
| Takım veya hazırlık hazır mı? | Kalıp ya da ilk baskı düzeni hazırlanır | Mevcut düzenin geçerliliği kontrol edilir |
| Numune onayı var mı? | İlk kabul süreci planlanır | Değişiklik varsa kapsamı değerlendirilir |
| Son işlem kapasitesi var mı? | İş yükü ve kabul yöntemi denenir | Parti büyüklüğü ve kuyruk görülür |
| Teslim nasıl bölünecek? | Kısmi teslim ihtiyacı konuşulur | Çağrı planı ve stok düzeni kullanılır |
Acil ihtiyaç durumunda kısmi teslimin değeri olabilir. Ancak ilk parçaların gelmesi, kalan siparişin riski yok demek değildir. Ürün montajı takım halinde yapılıyorsa bazı bileşenlerin erken gelmesi kullanışlı olmayabilir. Zaman avantajı, müşterinin gerçekten kullanabileceği teslim birimine göre değerlendirilir.
Süreleri kesinleştirirken gerçek sağlayıcı ve işletme kapasitesi kullanılır. Bir vaka yazısındaki aynı gün üretim veya belirli hafta aralığı, başka bir işin teslim sözü değildir. METATECHTR adına ölçülmemiş üretim süresi veya mevcut olmayan hizmet garantisi çıkarılmaz.
8. Kalite verimi, yeniden işlem ve stok hesabı nasıl değiştirir?
Basılan veya kalıplanan her parça doğrudan sevk edilebilir olmayabilir. Kontrol numuneleri, yeniden işlem gereken parçalar ve kabul edilmeyenler toplam çıktıyı etkiler. Bu nedenle birim maliyet paydasında kabul edilmiş parça sayısı kullanılmalıdır. Ham üretim adedi üzerinden yapılan hesap, son işlem ve kalite kayıplarını gizleyebilir.
Kurgusal bir üretimde 100 parça işleme girmiş, 90 parça ilk kontrolde kabul edilmiş, 6 parça yeniden işlem sonrası kabul edilmiş ve 4 parça reddedilmiş olsun. Teslim edilebilir çıktı 96’dır; fakat bu 96 parçanın maliyeti yalnız ilk üretim gideri değildir. Yeniden işlem zamanı ve ek kontrol de hesaba girer. Bu rakamlar belirli bir teknolojiye ait verim iddiası değildir.
Aynı örnekte yalnız “yüzde 96 verim” yazmak da bazı bilgileri saklar. İlk seferde kabul edilen oran, yeniden işlem yükü ve nihai kabul oranı farklı göstergelerdir. İki yöntem aynı nihai verime ulaşabilir, fakat biri daha fazla işçilik gerektirebilir. Karşılaştırmada bu ayrım korunursa operatör kapasitesi daha doğru planlanır.
Stok maliyeti yalnız raf alanından oluşmaz. Parçanın eskimesi, revizyon değişmesi, talebin beklenenden düşük kalması veya görünüm standardının değişmesi eldeki stoğu etkileyebilir. Bütün bu risklere keyfî yüksek bir bedel yazmak yerine, mümkün olan senaryolar gösterilir. Bilinen saklama ve finansman giderleri gerçek işletme verisiyle alınır.
Daha yüksek miktarda üretim, teklif edilen birim bedeli düşürebilir; fakat ihtiyaç duyulmayan ürünün de üretilmesine yol açabilir. Bu durumda birim fiyat yerine kullanılan parça başına toplam gider düşünülür. Ucuz görünen fazla stok, yalnız gerçekten kullanıldığında ekonomik fayda sağlar. Bu ayrım özellikle kısa yaşamlı veya çok varyantlı ürünlerde önemlidir.
SLS’de talebe yakın üretim olanağı stok ihtiyacını azaltabilir; ancak “sıfır stok” otomatik sonuç değildir. Malzeme, standart bileşen, kabul edilmiş yedek veya acil teslim için bitmiş parça stoğu gerekebilir. Enjeksiyonda da çağrılı teslim veya stok yönetimi seçenekleri olabilir. Gerçek tedarik düzeni öğrenilmeden yöntemlere mutlak stok özellikleri atanmaz.
Kalite verisini gelecekteki üretime taşırken hangi koşullarda elde edildiği kaydedilir. Küçük bir pilotun verimi, büyük ve farklı yerleşimli partiyi tam temsil etmeyebilir. Başlangıç hesabı pilotla güncellenir; üretim verisi geldikçe varsayımlar gerçek gözlemlerle değiştirilir. Bu, kararın yanlış olduğu anlamına değil, daha iyi bilgiyle yönetildiğine işaret eder.
9. Kaynak vakaları nasıl okuyalım: SLS örneği ve SLA yarışının sınırı
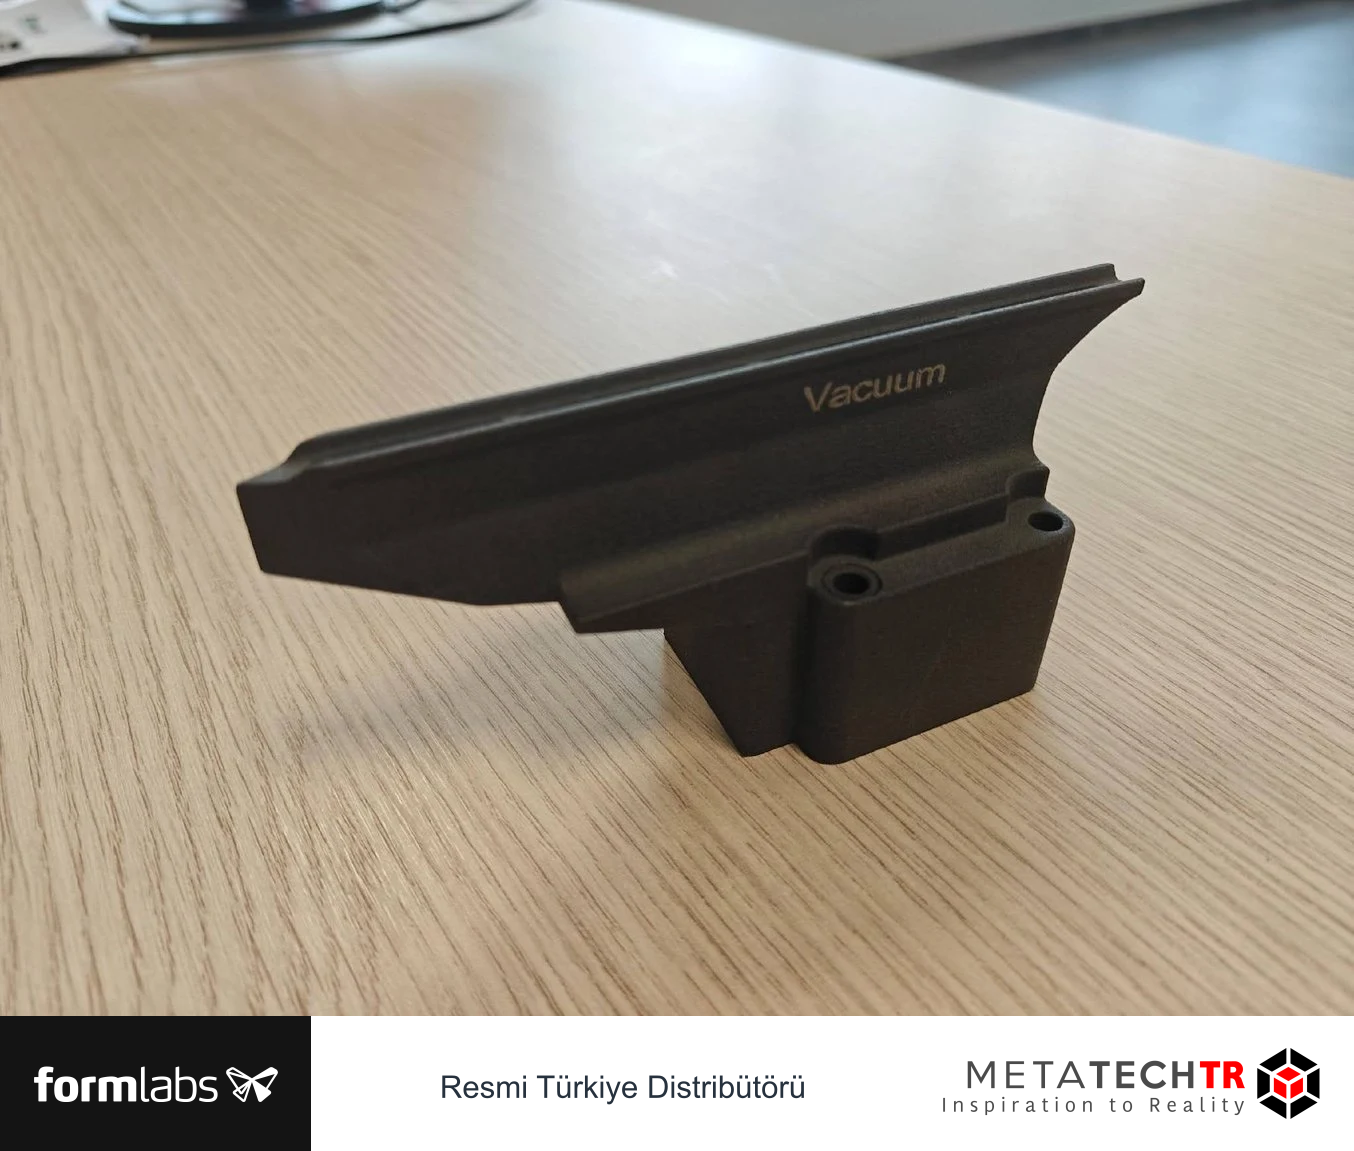
Ken Pillonel vakasında kararın merkezinde ürün çeşitliliği ve tasarım değişikliği bulunuyor. Kaynak, aksesuar ailesinin farklı sürümleri için kalıp gereksinimini ve geri bildirimle geliştirme isteğini anlatıyor. Fuse 1+ 30W ile SLS üretimi, bu işletmenin kendi koşullarında seçilmiş bir çözüm. Buradan çıkarılabilecek soru, sizin ürününüzün ne kadar sabit olduğu ve değişikliklerin hangi maliyeti doğurduğudur.
Kaynakta FDM ve SLA deneyimlerine ilişkin kişisel değerlendirmeler de var. Bunlar belirli ürünün yüzey ve iş akışı ihtiyaçlarına dayanıyor. Bütün tüketici ürünlerinin FDM ile üretilemeyeceği veya SLA’nın küçük seri için uygun olmadığı sonucu çıkarılmaz. Bambu Lab FDM, uygun uygulamalarda erken form kontrolü veya bazı nihai parçalar için değerlendirilebilir; uygunluk malzeme, geometri ve kabul koşullarına bağlıdır.
Formlabs’ın “1.000 parçaya yarış” çalışması ise SLS deneyi değildir. Çalışmada iki Form 4L ile SLA üretimi, belirli bir mandalın enjeksiyon üretimiyle karşılaştırılır. Bu ayrım önemlidir: kaynağın süre, maliyet ve başabaş sonuçları SLS için kullanılamaz. Reçine malzemesi ve son işlem de SLS’den farklıdır.
Bu çalışmanın yararlı tarafı hesap kalemlerini açıkça göstermesidir. Kalıp gideri, malzeme, işçilik ve ekipman payı ayrı ele alınır; bazı giderlerin dışarıda bırakıldığı belirtilir. Böyle bir açıklık, kendi karşılaştırmanızda da aranmalıdır. Sonuç rakamını kopyalamak yerine, hesabın hangi giderleri içerdiğini sorgulamak daha güvenilir bir kullanım olur.
Ayrıca çalışma belirli bir kalıp düzeni ve belirli bir üretim konfigürasyonuna aittir. Daha fazla gözlü kalıp, başka geometri, farklı malzeme veya farklı işçilik kapsamı sonuçları değiştirebilir. Kaynağın kendisi de bütün parçalarda aynı sonucun çıkacağını söyleyen evrensel bir test olarak okunmamalıdır.
ArtNova’nın bisiklet aksesuarları üretimi ise küçük miktarlı, değişken ürün ailesinin başka bir örneğidir. Burada yüzey beklentisi ve kullanıcı talebine yanıt verme öne çıkar. Bu vaka maliyet eşiği sağlamaz; yöntem seçiminin yalnız adetle açıklanamayacağını gösterir.
Üç kaynağı birlikte okumak şu ayrımı güçlendirir: vaka, kendi koşullarında gerçekleşmiş veya anlatılmış bir uygulamadır; sizin kararınızın sonucu değildir. Kendi parçanız için teknik uygunluk, teklif kapsamı, talep ve zaman çizelgesi ayrı oluşturulmalıdır. Kaynaklar doğru soruları sormaya yardım eder, eksik verinin yerine geçmez.
TLM’nin makine bileşenleri örneği ise karşılaştırma biriminin önemini gösterir. Kaynakta bazı düzenlerin daha az bileşenle oluşturulması ve müşteriye göre farklı makine parçalarının üretilmesi anlatılır. Böyle bir durumda yalnız basılı parçanın ağırlığını enjeksiyon parçasının ağırlığıyla karşılaştırmak yeterli değildir. Bağlantı elemanları, montaj adımları ve kontrol edilen arayüzler de değişmiş olabilir.
Kendi ürününüzde birleşik SLS tasarımı iki montaj adımını kaldırıyorsa, bu adımların gerçek işçilik ve hata etkisini ölçün. Aynı zamanda birleşik parçanın hasar halinde tamamen değiştirilip değiştirilmeyeceğini düşünün. Montaj tasarrufu ile servis esnekliği farklı yönlerde hareket edebilir. İkisinden yalnız olumlu olanı hesapta göstermek, ürünün yaşamı boyunca oluşacak giderleri eksik bırakır.
Bu örnekler ayrıca yöntem seçiminin ürün ailesi içinde ayrışabileceğini gösterir. Görünür bir kapak, iç destek ve hareketli bağlantı aynı üretim yoluna uygun olmak zorunda değildir. Her parçanın gereksinimi ve miktarı farklı olabilir. Ortak satın alma kolaylığı bir faydadır, fakat tek yöntem kullanmak uğruna teknik veya ekonomik olarak uygun olmayan bir bileşen seçilmemelidir.
Vaka fotoğrafları, geometri ve kullanım bağlamını anlamaya yardım eder; ölçü, malzeme uygunluğu veya toplam maliyet kanıtı değildir. Fotoğrafta kolay görünen bir parçanın iç kanalı, temas koşulu veya bakım gereksinimi farklı olabilir. Kendi dosyanızı oluştururken görsel benzerlikten çok işlevsel benzerlik arayın ve farklı kalan koşulları açıkça kaydedin.
10. SLS’den enjeksiyona geçiş bir plan olabilir; zorunluluk değildir
Bir ürünün ilk serisini SLS ile üretip talep ve tasarım sabitlenince enjeksiyona geçmek değerlendirilebilir. Bu yaklaşım, başlangıçta kalıp kararını erteleyerek kullanıcı geri bildirimi toplama olanağı sağlayabilir. Ancak geçişin kolay veya masrafsız olacağı varsayılmamalıdır. Enjeksiyona uygun tasarım, malzeme ve kabul çalışması ayrıca gerekir.
Geçiş ihtimali baştan biliniyorsa kritik arayüzler mümkün olduğunca açık tanımlanır. Bağlantı noktaları, kullanıcıya temas eden yüzeyler ve montaj ilişkileri ürün gereksinimi olarak korunur. İç yapı veya üretim ayrıntısı yöntemle birlikte değişebilir. Bu ayrım, kalıba uyarlama sırasında hangi özelliklerin değişebileceğini ve hangilerinin korunacağını gösterir.
SLS numunesinin müşteri tarafından kabul edilmesi, enjeksiyon sürümünün otomatik kabulü değildir. Yüzey, malzeme ve montaj davranışı değişebilir. Yeni üretim yöntemiyle temsilî numuneler değerlendirilir. Özellikle eşleşen eski ürünlerle kullanım gerekiyorsa geçiş dönemindeki uyumluluk kontrol edilir. Aynı ürün adı altında iki farklı davranış oluşmaması hedeflenir.
Ters yönde geçiş de mümkündür. Kalıbı artık ekonomik olmayan, az miktarda gereken veya değişen bir yedek parça SLS için değerlendirilebilir. Ancak eski enjeksiyon parçasının şekli kopyalandığında bütün gereksinimlerin karşılandığı varsayılmaz. Malzeme ve kullanım uygunluğu yeniden ele alınır; gerekli haklar ve teknik bilgiler de gözetilir.
Bazı ürün ailelerinde karma model daha mantıklı olabilir. Sabit ve yüksek talep gören varyant enjeksiyonda, düşük talep gören veya sık değişen varyant SLS’de kalabilir. Bu durumda stok, kimlik ve servis bilgileri yöntem farkını yönetmelidir. Müşterinin üründen beklediği işlev aynı kalırken üretim tanımları ayrı tutulur.
Geçiş kararını yalnız bir adet eşiğine bağlamak yerine bir kontrol listesi kullanın: tasarım ne kadar sabit, talep ne kadar doğrulanmış, mevcut stok ne olacak, yeni yöntemin numunesi kabul edildi mi, kalıp değişikliği ihtimali nedir? Bu sorular, ilk hesapta öngörülmeyen bir maliyetin ortaya çıkmasını azaltır.
SLS’nin mutlaka geçici bir yöntem olduğu düşünülmemelidir. Bazı ürünlerde varyant, geometri veya talep yapısı nedeniyle uzun vadeli çözüm olabilir. Enjeksiyon da yalnız çok yüksek adetlerde değerlendirilecek bir yöntem değildir. Gerçek tasarım ve teklif, genel etiketlerden daha güçlü bilgi sağlar.
Geçiş döneminde aynı ürünün iki yöntemle üretilmiş sürümleri bulunacaksa fiziksel karışma yönetilmelidir. Parça kimliği, paket bilgisi ve montaj talimatı hangi sürümün hangi ürünle kullanılacağını göstermelidir. Dış görünüş benzerken bağlantı davranışı veya yüzey hissi değişmiş olabilir. Kullanıcıya yansıyan farklar değerlendirilmeden iki sürümü tek stok kodunda toplamak servis sorununu büyütebilir.
Kalıba geçiş için kullanılan SLS numunesi, tasarım iletişimi açısından değerli olabilir. Buna rağmen numunedeki her ayrıntının kalıpta aynen korunacağı varsayılmamalıdır. Kalıp tasarımcısının önerdiği değişiklikler, ürünün görevine göre incelenir. Bir kaburganın veya duvar geçişinin değişmesi montaj boşluğunu etkileyebilir. Bu nedenle üretime uyarlama, yalnız kalıp imalatçısının teknik işi değil, ürün sahibinin de değerlendireceği bir tasarım adımıdır.
Karma modelde küçük varyantların SLS’de kalması, ortak parçaların iki yöntem arasında uyumlu olmasını gerektirebilir. Örneğin aynı metal tabana bağlanan farklı kapaklar farklı yollarla üretilebilir. Burada ortak arayüzün kabulü, yöntemden bağımsız ürün gereksinimi olarak korunur. Her varyantın kendi yüzey ve malzeme tanımı ise ayrı tutulur. Bu yaklaşım, ürün ailesini gereksiz yere tek üretim yoluna zorlamadan yönetmeye yardım eder.
11. Teklifleri karşılaştırmak için ortak bir kapsam formu kullanın
İki yöntemin teklifleri çoğu zaman farklı dilde gelir. Enjeksiyon teklifinde kalıp ve parça bedeli ayrı yazılırken SLS teklifinde bütün iş tek toplam olabilir. Biri kontrol raporu sunar, diğeri yalnız görsel kontrol yapar. Biri ambalajı dahil eder, diğeri sevkiyatı hariç tutar. Ortak kapsam formu bu farkları görünür hale getirir.
Teklif dosyasında geometri revizyonu ve birim sistemi açık olmalıdır. Kritik ölçüler yalnız üç boyutlu dosyadan anlaşılmayabilir. Görünür yüzeyler, kabul edilen doku ve gerekli montaj işlemleri ayrıca belirtilir. Tolerans beklentisi bütün ölçülere gereksiz biçimde uygulanmak yerine işlev açısından önemli bölgelere odaklanır.
Enjeksiyon tarafında kalıbın kapsamı, sahipliği, bakım ve değişiklik koşulları gibi ticari konular gerçek teklif içinde netleştirilir. Bu rehber sözleşme hükmü önermez; karşılaştırma için hangi bilginin gerektiğini gösterir. SLS tarafında ise malzeme ürünü, son işlem, numune ve tekrar sipariş tanımının açıklığı aranır.
| Karşılaştırma sorusu | Teklifte görünür olması gereken karşılık |
|---|---|
| Aynı ürün mü fiyatlanıyor? | Revizyon, malzeme ve işlev kapsamı |
| İlk numune dahil mi? | Numune adımı ve kabul düzeni |
| Yüzey aynı seviyede mi? | Son işlem ve fiziksel örnek beklentisi |
| Kalite kanıtı aynı mı? | Ölçüm, rapor veya kontrol kapsamı |
| Teslim bedeli eşit mi? | Ambalaj, taşıma ve ilgili diğer giderler |
| Değişiklik olursa ne olur? | Yeni teklif veya yeniden numune gerektiren durumlar |
Bilinmeyen bir kalemi sıfır kabul etmeyin. Teklifte görünmeyen son işlem, ücretsiz olduğu anlamına gelmez; dahil veya hariç olduğu sorulur. Benzer şekilde “standart tolerans” ifadesinin hangi özellikler için geçerli olduğu anlaşılmalıdır. Belirsizlikler karşılaştırma tablosunda açık bırakılır.
İki sağlayıcı farklı tasarım öneriyorsa tekliflerin doğrudan aynı satırda karşılaştırılması yerine tasarım farkı açıklanır. Daha ucuz seçenek montajda ek bileşen gerektiriyorsa toplam sistem maliyeti hesaplanır. Daha pahalı parça, başka bir montaj adımını ortadan kaldırıyorsa bu fayda ayrıca değerlendirilir.
Dış hizmet için dosya hazırlama ve kabul ayrıntıları SLS baskı hizmeti rehberinde bulunur. Ortak kapsam formu, fiyatı pazarlık konusu yapmadan önce neyin satın alındığını netleştirir. Böylece düşük toplamın eksik kapsamdan mı, verimli yöntemden mi kaynaklandığı görülebilir.
12. Kararı en çok değiştiren varsayımı bulun
Bir hesap tablosu çok ayrıntılı olabilir, fakat karar birkaç belirsiz girdiye bağlı kalabilir. Talep miktarı, kalıp gideri, son işlem işçiliği veya ürün değişikliği ihtimali sonucu belirgin biçimde etkileyebilir. Bu girdileri belirlemek, gereksiz kesinlik üretmekten daha değerlidir. Ek araştırma en etkili belirsizliğe yönlendirilir.
Basit bir duyarlılık çalışmasında bir girdiyi değiştirip diğerlerini sabit tutabilirsiniz. Örneğin kurgusal puan modelinde SLS birim gideri 8 yerine 6 olduğunda başlangıç farkının kapanması için gereken miktar değişir. Enjeksiyon başlangıç gideri yükseldiğinde de eşitlik ileri taşınır. Bu değişimler gerçek fiyat tahmini değildir; ilişkinin yönünü gösterir.
Birden fazla belirsizlik aynı anda varsa senaryolar hazırlanır. Düşük talep ve tasarım değişikliği birlikte gerçekleşebilir; yüksek talep ve sabit tasarım başka bir senaryo oluşturur. Her senaryonun olasılığını uydurmak gerekmez. Hangi koşulda hangi seçeneğin daha uygun göründüğünü göstermek bile karar için yararlıdır.
Karar tablosuna yalnız maliyet değil teknik ve zaman koşulları da eklenir. Bir yöntem daha düşük giderli olabilir, ancak gerekli ilk teslimi karşılamayabilir. Diğeri zaman açısından uygun olabilir, fakat yüzey beklentisini karşılamak için ek çalışma gerektirebilir. Bu kısıtlar para puanına zorla çevrilmeden ayrı gösterilebilir.
Ölçüm gerektiren girdiler için kısa pilot planı yapılır. SLS son işlem süresi belirsizse gerçek geometriyle örnek iş hazırlanır. Enjeksiyon tasarımının kalıp karmaşıklığı belirsizse üreticiyle tasarım incelemesi yapılır. Bilinmeyeni genel internet ortalamalarıyla doldurmak yerine, kararı etkileyen veriyi doğrudan toplamak daha faydalıdır.
Sonuç raporunda seçimin hangi koşullarda geçerli olduğu yazılır. Talep belirli aralığın dışına çıkarsa, geometri değişirse veya yeni teklif gelirse kararın yeniden ele alınacağı belirtilir. Bu, kararsızlık değildir; üretim koşullarının değişebileceğini hesaba katan bir yönetim biçimidir.
Karar dosyasının kısa bir sürümü satın alma, tasarım ve üretim ekiplerinin aynı gerekçeyi görmesini sağlar. Ayrıntılı hesap eklerde kalabilir. Günlük kullanımda önemli olan, seçilen yöntemin neden uygun bulunduğu ve hangi değişikliğin bu gerekçeyi etkileyebileceğidir.
Veri toplama önceliğini belirlemek için basit bir soru sorun: Bu girdi makul aralığında değiştiğinde seçilen yöntem değişiyor mu? Değişmiyorsa o kalem için aşırı ayrıntılı çalışma şu aşamada gerekli olmayabilir. Değişiyorsa daha iyi teklif, numune veya ölçüm kararın güvenilirliğini artırır. Böylece araştırma bütçesi eşit biçimde bütün satırlara dağıtılmak yerine kararın hassas olduğu noktaya yönelir.
Örneğin görünüm için gereken son işlem henüz seçilmemişse, SLS birim maliyeti belirsiz kalabilir. Bunun çözümü ortalama bir boyama bedeli yazmak değil, temsilî geometri ve kabul örneğiyle kapsamı belirlemektir. Benzer şekilde enjeksiyon kalıbının basit mi, hareketli eleman gerektiren bir düzen mi olacağı bilinmiyorsa internetten bulunan genel kalıp fiyatı yeterli veri sayılmaz.
Karar toplantısında belirsizliğin sahibi ve kapanma tarihi belirlenebilir. Tasarım ekibi arayüzü, satın alma ekibi teklif kapsamını, üretim ekibi son işlem işçiliğini netleştirebilir. Bu görev paylaşımı, tek bir kişinin bütün bilgileri tahmin ederek tabloyu tamamlamasını önler. Henüz bilinmeyen bir kalemin açık görünmesi, sahte kesinlikten daha kullanışlıdır.
Son olarak, sonuç yalnız en düşük toplamı işaretleyen bir hücre olmamalıdır. Seçilen yöntem, geçerli olduğu miktar ve revizyon, açık kalan koşullar ve yeniden değerlendirme tetikleyicisi kısa bir karar notunda bulunmalıdır. Bu not birkaç ay sonra sipariş miktarı değiştiğinde eski hesabın neden yapıldığını anlamayı kolaylaştırır. Üretim kararı böylece unutulmuş bir tablo yerine güncellenebilir bir çalışma haline gelir.
13. Parça bazında seçim için uygulanabilir başlangıç paketi
Karşılaştırmaya başlamak için ürün dosyası, gereksinim özeti ve miktar senaryolarını bir araya getirin. Sonra her yöntemin teknik uygunluğunu değerlendirin. Uygun olmayan bir seçeneği yalnız ucuz göründüğü için hesapta tutmak yerine, hangi gereksinimi karşılamadığını açıkça yazın. Böylece ekonomik tablo gerçek alternatifleri karşılaştırır.
İkinci adım, aynı teslim kapsamıyla teklif veya iç maliyet verisi toplamaktır. Başlangıç, parti ve kabul edilmiş parça giderlerini ayırın. Üçüncü adımda zaman çizelgesini ilk parça ve tam sipariş için ayrı kurun. Dördüncü adımda talep, varyant ve değişiklik senaryolarını ekleyin. Bu sıra, büyük bir tablo hazırlamadan önce yanlış varsayımları bulmaya yardım eder.
Bambu Lab FDM bu süreçte erken fiziksel prova için yararlı olabilir. Bir montaj veya el erişimi sorusunu hızlı modelle çözmek, her iki nihai yöntem için de tasarım belirsizliğini azaltabilir. Ancak prova sonucunu nihai SLS ya da enjeksiyon malzemesinin test sonucu gibi kullanmayın. Her numunenin amacı ve kapsamı kayıtlı olsun.
METATECHTR ile görüşmeye gerçek parça dosyası, kritik ölçüler, görünüm beklentisi ve teslim planıyla gelmek, genel cihaz karşılaştırmasından daha somut bir değerlendirme sağlar. Formlabs ürün grubu ve Fuse 1+ 30W ürün kaydı, SLS tarafındaki ekipman seçeneklerini incelemek için başlangıçtır. Belirli parçanın yöntem kararı ise uygulama verisiyle oluşturulur.
“Kaç adede kadar SLS mantıklı?” sorusunun tek sayıdan oluşan cevabı yoktur. “Kalıp bedeli çıkınca enjeksiyon her zaman daha ucuz mu?” sorusu da değişken gider ve kabul kapsamını gerektirir. “Aynı dosyayı iki yönteme de gönderebilir miyim?” sorusunda üretime uygun tasarım farkları düşünülmelidir. Bu soruların her biri, kararın bir başka varsayımını açığa çıkarır.
İyi bir yöntem karşılaştırması kazanan teknoloji ilan etmez; belirli ürünün neden belirli yolla üretileceğini açıklar. Teknik uygunluk, kabul edilmiş çıktı, gerçek teslim kapsamı ve talep senaryosu aynı dosyada buluştuğunda karar daha savunulabilir hale gelir. Ürün değiştiğinde de hangi bilginin güncellenmesi gerektiği görülür.