Kuyumculukta SLA: Dökülebilir Modelden Döküm İş Akışına
3D Yazıcı Hakkında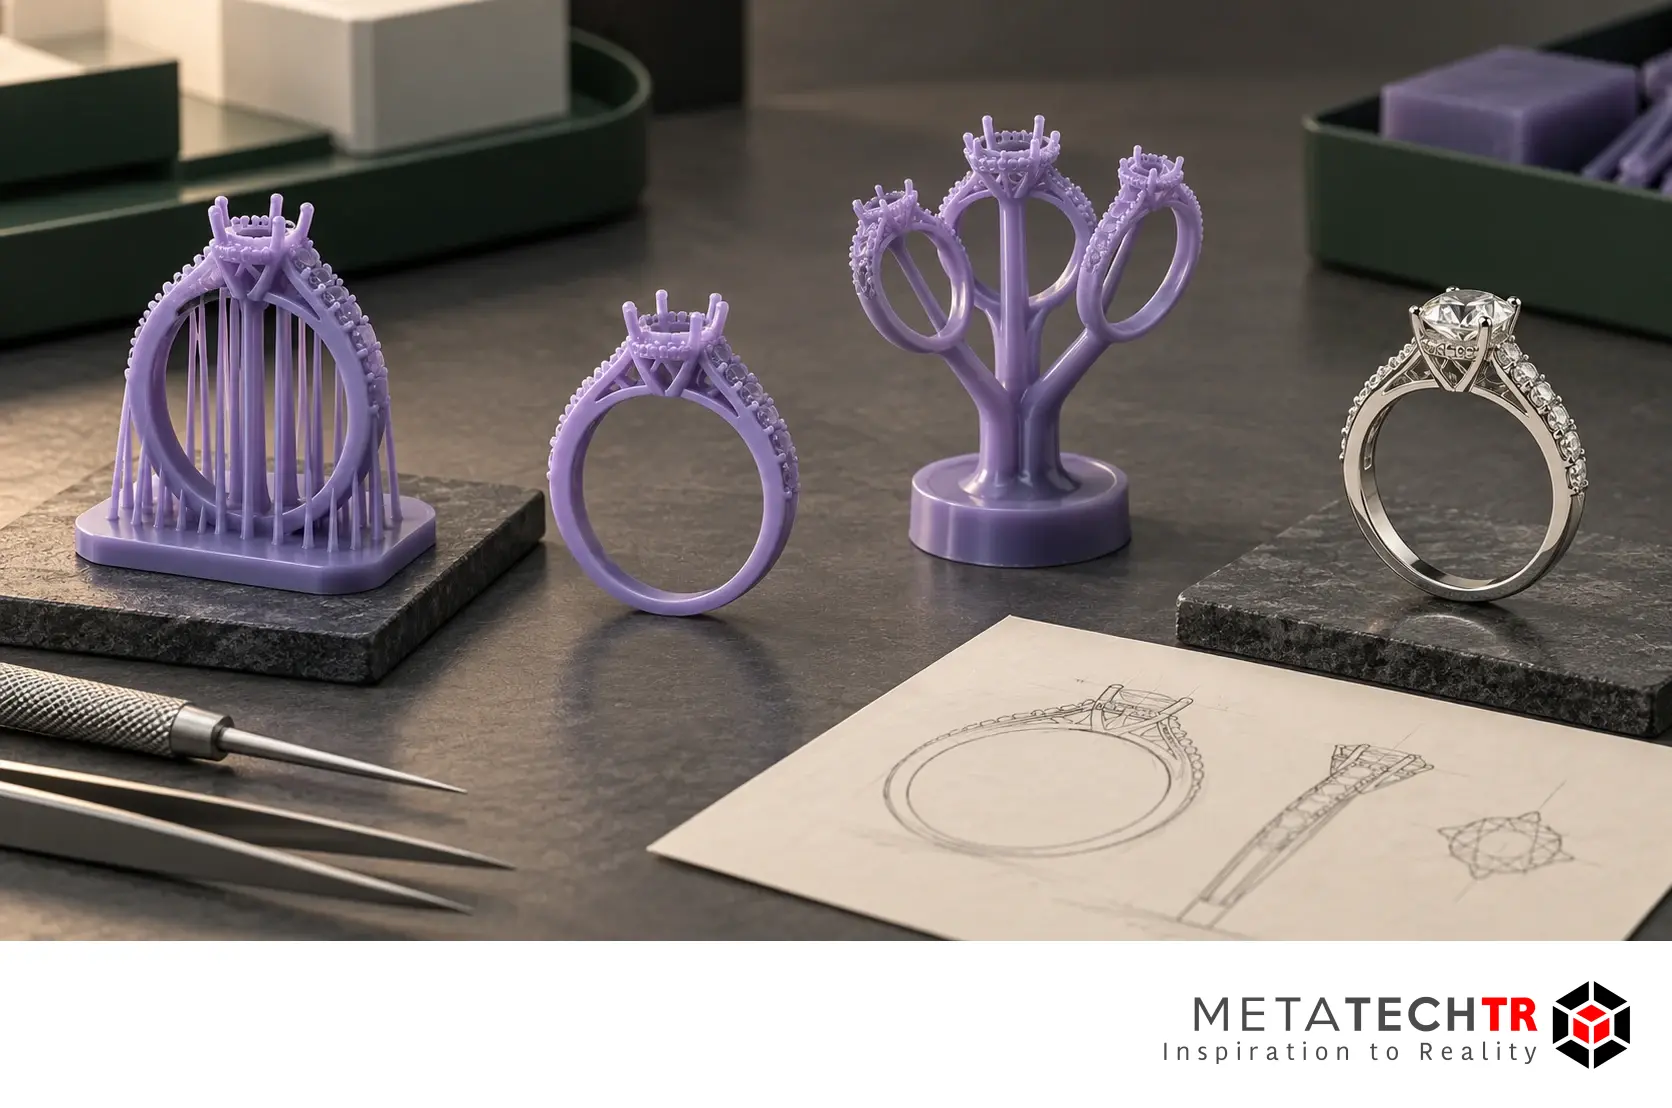
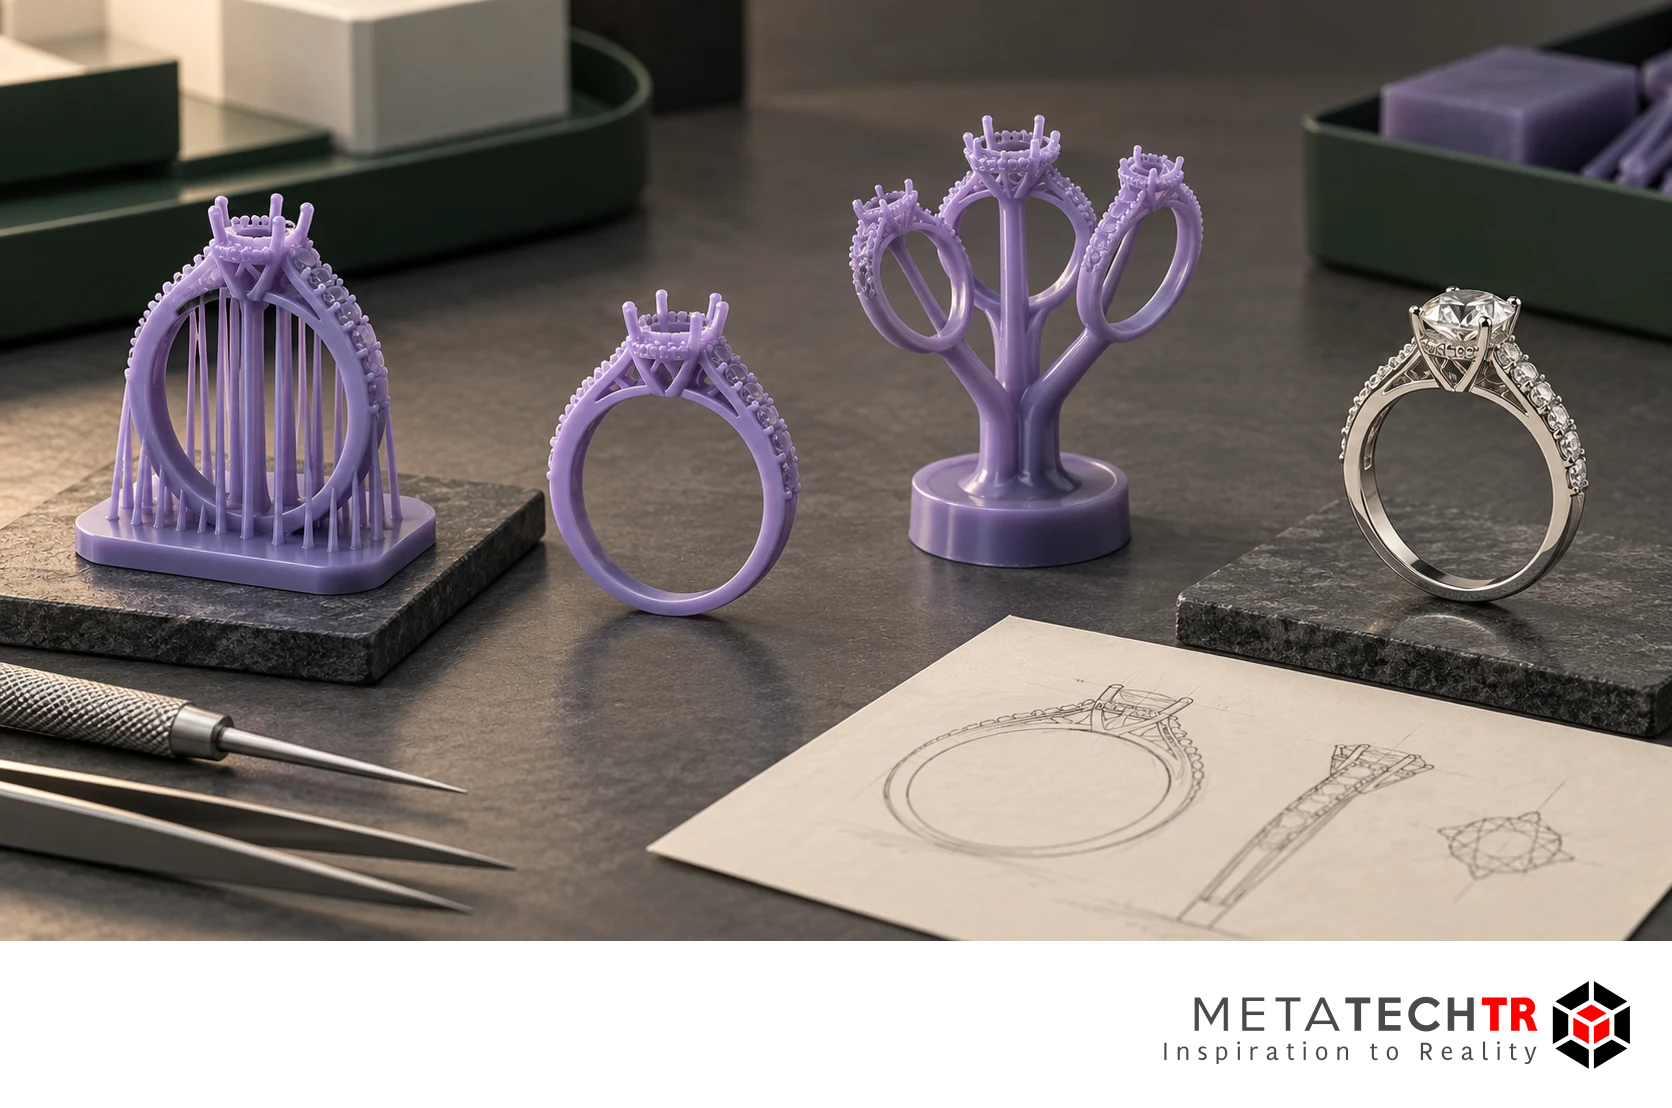
SLA yazıcıdan çıkan yüzük modeli, bitmiş bir metal takı değildir. Tasarımın fiziksel karşılığıdır ve doğru malzeme seçildiğinde döküm sürecinin tüketilen modeli olabilir. Ardından revetman, modelin uzaklaştırılması, metal döküm, temizleme, taş yerleştirme ve bitirme gibi ayrı uzmanlık adımları gelir. Baskının ayrıntılı olması bu zincirin bütününü otomatik olarak doğrulamaz.
Dijital iş akışının güçlü tarafı, tasarımın saklanması, değiştirilmesi ve fiziksel olarak karşılaştırılabilmesidir. Müşteri istediği oranı görebilir, kuyumcu taş yuvasını inceleyebilir ve döküm ekibi modelin üretime uygunluğunu değerlendirebilir. Ancak bu değerlendirmelerin her biri farklı bir soruyu cevaplar. Görünüş onayı, döküm uygunluğu veya taş tutma güvenilirliğiyle aynı şey değildir.
Bu rehber, kuyumculukta SLA kullanımını tasarımdan metal parça kontrolüne kadar ilişkilendirir. Formlabs'ın 2025 kuyumculuk ve True Cast kaynakları ile daha eski Abbas Saleh vakası kendi bağlamlarında ele alınır. Reçineye özgü işlem talimatı, fırın programı veya metal döküm reçetesi yerine geçmez; güncel ürün belgeleri ve döküm uzmanlığı esas alınır.
1. Görünüş modeli, dökülebilir model ve master aynı şey değildir
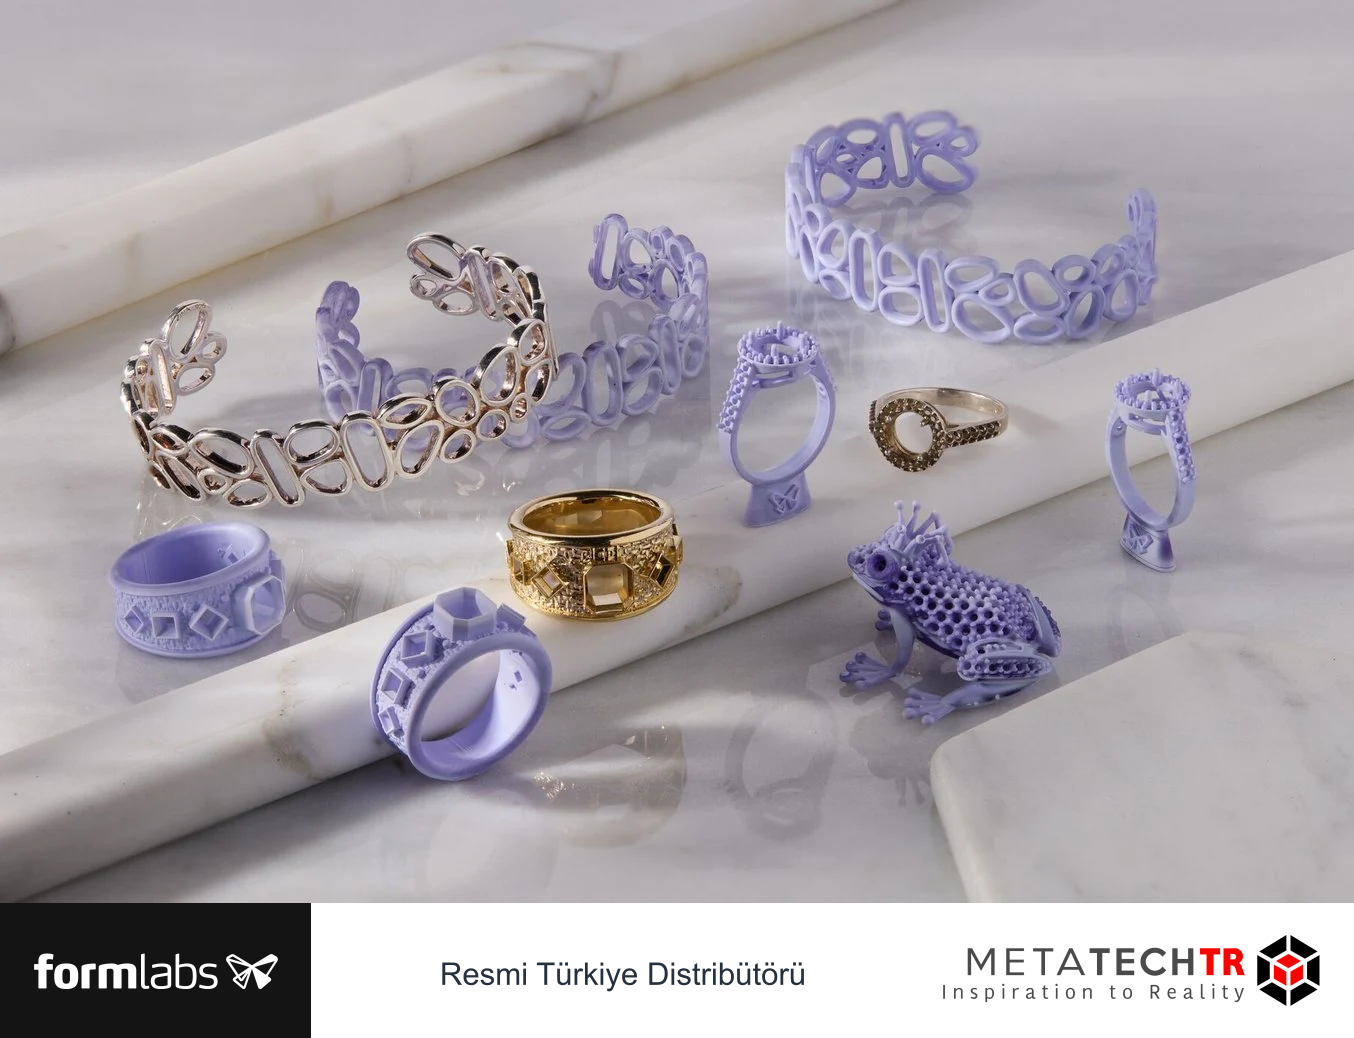
Bir takı tasarımı önce oranları değerlendirmek için basılabilir. Bu numune, taşın büyüklüğüyle gövdenin ilişkisini veya bir kolyenin genel biçimini gösterebilir. Daha sonra döküm için farklı bir malzeme ve hazırlıkla model üretilebilir. İki parçanın aynı CAD'den gelmesi aynı işlem amacı taşıdıkları anlamına gelmez.
Dökülebilir model, uygun süreç içinde revetman boşluğunu oluşturmak için kullanılan tüketilen pozitif parçadır. Model kontrollü biçimde uzaklaştırıldıktan sonra boşluğa metal girer. Reçinenin bu işlem için tasarlanmış olması önemlidir. Genel amaçlı bir reçinenin iyi basılması, döküm modeline uygun olduğu sonucunu vermez.
Master ise tekrar eden model üretimine aracılık edebilir. Fiziksel master üzerinden uygun kauçuk veya silikon kalıp hazırlanıp mum modeller çoğaltılabilir. Bu yol, her takı modelini doğrudan reçineyle basmaktan farklıdır. Master malzemesi, kalıp oluşturma koşuluna göre seçilir; doğrudan dökülebilir reçine olması zorunlu değildir.
Formlabs'ın 2025 kuyumculuk rehberi bu dijital akışları birlikte ele alır. Kaynak, CAD ve baskının geleneksel kuyumculuk adımlarını desteklediğini anlatır. Buradan metal işçiliğinin veya döküm uzmanlığının gereksiz hale geldiği sonucu çıkarılmaz. Dijital üretim, zincirdeki bazı işleri değiştirir ve yeni kontrol noktaları ekler.
| Numune türü | Cevapladığı soru | Doğrudan kanıtlamadığı konu |
|---|---|---|
| Görünüş modeli | Oran ve tasarım uygun mu? | Metal döküm davranışı |
| Montaj değerlendirme modeli | Taş ve bileşen ilişkisi nasıl? | Son metalin dayanımı |
| Dökülebilir model | Döküm zincirine uygun pozitif hazır mı? | Bitmiş metal parçanın kabulü |
| Master | Tekrar model üretimi için biçim uygun mu? | Her kalıp koşuluyla uyum |
İş emrinde numune türünü açık yazın. “Yüzük basılacak” ifadesi, hangi reçinenin ve hangi son işlemin kullanılacağını belirlemeye yetmez. Müşteriye gösterilecek numune ile dökümhaneye gönderilecek model ayrı kimlik taşıyabilir. Yanlış malzemenin doğru geometriyle üretilmesi de yanlış iştir.
Master üzerinden çoğaltma düşünülüyorsa silikon kalıp için SLA master rehberi ile birlikte değerlendirme yapılabilir. Bu yöntemler aynı atölyede yan yana bulunabilir; seçim, geometri, adet ve revizyon sıklığıyla ilişkilidir. Belirli bir sayının üzerinde mutlaka tek yönteme geçilmesi gerektiği söylenemez.
2. Tasarıma müşterinin onayı ve gerçek taş bilgisiyle başlayın
Takının görünüşü yalnız dış çizgiyle belirlenmez. Taşın biçimi, boyutu, yüksekliği ve gövdeyle ilişkisi tasarımın merkezinde olabilir. Taş bilgisi eksikse CAD'de güzel görünen bir model gerçek bileşenle uyum sağlamayabilir. Tasarımda kullanılan taş geometrisinin hangi ölçü veya kaynağa dayandığı bilinmelidir.
Abbas Saleh'in eski Formlabs vakasında tasarımın taşın ölçülmesi ve biçiminin dijital olarak değerlendirilmesiyle başladığı anlatılır. Bu yaklaşım, taş yuvasını tahminle hazırlamak yerine gerçek girdiyi kullanmanın önemini gösterir. Ancak belirli bir yazılımın veya tarama yönteminin her atölye için zorunlu olduğu sonucu çıkarılmaz. Uygun yöntem, işin ayrıntı ve doğruluk ihtiyacına bağlıdır.
Müşteri onayında hangi özelliklerin kesinleştiğini belirtin. Genel oran, desen, taş yerleşimi ve kişiselleştirme metni ayrı maddeler olabilir. Bir ekran görüntüsünün beğenilmesi, bütün ölçülerin ve üretim detaylarının onaylandığı anlamına gelmez. Fiziksel model üzerinden alınan geri bildirim de kapsamıyla kaydedilmelidir.
Kişiselleştirilmiş yazı veya sembol varsa yön, yazım ve yerleşim kontrolü önemlidir. CAD'de ters görünen işaret, üretimde de ters çıkabilir. Küçük yazının okunabilirliği yalnız ekranda yakınlaştırılarak değerlendirilmemelidir. Gerçek ölçekte fiziksel numune, tasarımın nasıl algılandığını gösterebilir.
Müşteriye gösterilen basılı numunenin kullanım sınırı açık olmalıdır. Genel amaçlı reçineden üretilmiş görünüş parçası, otomatik olarak ciltle uzun süre temas için uygun takı değildir. Malzeme ve son işlem belgeleri uygulanır. Fiziksel değerlendirme yöntemi, kullanılan ürünün uygunluğu ve kurumun çalışma düzeniyle belirlenmelidir.
| Onay alanı | Kaydedilecek karar |
|---|---|
| Oran | Taş ve gövde ilişkisi |
| Kişiselleştirme | Yazı, yön ve karakterler |
| Taş bilgisi | Kullanılan gerçek ölçü veya model |
| Numune amacı | Görünüş, montaj veya döküm |
| Revizyon | Onaylanan dosyanın kimliği |
Onaydan sonra değişiklik yapılırsa etkisi değerlendirilir. Küçük görünen bir kalınlık veya taş yuvası değişimi görünüşü ve üretimi etkileyebilir. Yeni sürüm, önceki onayla aynı kabul edilmemelidir. Dosya kimliğiyle müşteri kararı arasındaki bağ korunmalıdır.
Görsel onayla üretim onayını iki ayrı kayıt olarak tutun
Bir müşteri yüzüğün üstten görünüşünü beğenmiş olabilir, fakat yan profil henüz değerlendirilmemiş olabilir. Taşın yüksekliği veya gövdeyle birleşimi yan görünüşte farklı algılanır. Onay kaydında hangi görünümlerin incelendiği belirtilebilir. Bu, müşteriyi ayrıntılı teknik belgeye boğmak için değil tasarım kararının kapsamını netleştirmek içindir. Üretim ekibi böylece hangi özelliklerin değiştirilebileceğini daha iyi anlar.
Döküm uzmanı ise aynı tasarımı kesit, bağlantı ve bitirme açısından değerlendirebilir. Görsel olarak onaylanan bir ayrıntının üretim için değiştirilmesi gerekiyorsa etkisi tasarımcıya dönmelidir. Değişiklik müşterinin gördüğü oranı etkiliyorsa yeniden onay gerekebilir. Bu iki kararın tek bir “tamam” mesajında birleşmesi, sonradan kimin neyi kabul ettiğini belirsizleştirir.
Onaylanan dosyanın yanında küçük bir açıklama tutulabilir: görünüş kabul edildi, taş bilgisi doğrulandı, üretim incelemesi tamamlandı gibi ayrı durumlar. Her atölye aynı adları kullanmak zorunda değildir. Önemli olan, henüz yapılmamış bir değerlendirmenin yapılmış gibi görünmemesidir. Bu düzen, siparişin ilerlemesini daha anlaşılır kılar.
3. İnce ayrıntıyı metal parça olarak da düşünün
SLA ile küçük ayrıntıların üretilebilmesi tasarım özgürlüğü sağlayabilir. Fakat basılabilen her ince yapı, seçilen metal ve döküm süreciyle aynı biçimde üretilemeyebilir. Modelin baskıda oluşması yalnız zincirin bir aşamasıdır. Döküm ekibiyle tasarımın daha erken değerlendirilmesi, sonradan pahalı düzeltmeleri azaltabilir.
Telkari, ince tırnak, küçük taş yuvası ve kabartma yazı farklı geometri türleridir. Her biri destek, temizleme ve metal işleme açısından farklı sorular doğurur. Bir testte başarılı olan ince duvarın aynı boyuttaki uzun çıkıntıya eşdeğer olduğu varsayılmaz. Boyut kadar biçim ve çevresindeki bağlantılar da önemlidir.
Kesit değişimleri ve kalın bölgeler modelin döküm davranışını etkileyebilir. Dökülebilir reçine seçimi, yalnız yüzey ayrıntısına göre yapılmamalıdır. Üreticinin ilgili malzeme için belirttiği geometri kapsamı ve dökümhanenin süreç bilgisi birlikte değerlendirilir. Genel bir malzeme adı, bütün takı geometrilerine sınırsız uygunluk anlamına gelmez.
Taş yuvasında son metal işlemi için gereken alanlar planlanmalıdır. Baskı modelindeki yuva, son taş yerleştirme işleminin bütününü otomatik olarak tamamlamaz. Taşın gerçek biçimi, metalin işlenmesi ve kuyumcunun uygulaması önemlidir. Burada evrensel tırnak kalınlığı veya taş boşluğu önerilmez; tasarımın kendi gereksinimi vardır.
Parçanın sonradan parlatılması da geometriyi etkiler. Çok ince kabartma veya keskin detay, bitirme sırasında yumuşayabilir. Modeldeki ayrıntının metal parçada hangi düzeyde korunacağı, döküm ve bitirme birlikte düşünülerek değerlendirilir. CAD'de mümkün olan en küçük çizgiyi eklemek her zaman en iyi tasarım sonucu değildir.
| Geometri | Baskı öncesi sorulacak soru |
|---|---|
| İnce telkari | Destek ve temizleme sırasında korunabilir mi? |
| Taş tırnağı | Son metal işleme ve taş yerleştirme için uygun mu? |
| Kalın gövde | Seçilen reçinenin ve dökümün kapsamına uyuyor mu? |
| Küçük yazı | Gerçek ölçekte okunuyor mu? |
| Kapalı veya iç bölge | Temizleme ve model uzaklaştırma akışı uygun mu? |
Tasarım incelemesinde hem basılı model hem bitmiş metal hedefi görünür tutulmalıdır. Bir aşamayı kolaylaştıran değişiklik diğerini zorlaştırabilir. Amaç, yalnız yazıcıdan en ayrıntılı modeli almak değil bütün süreçte kullanılabilir takı üretimine uygun bir geometri hazırlamaktır.
4. Dökülebilir reçineyi cihaz ve işlem zinciriyle eşleştirin
Dökülebilir reçineler farklı formülasyonlara ve kullanım kapsamlarına sahiptir. Ürün adının benzemesi, aynı yıkama, kürleme veya model uzaklaştırma akışını kullandıkları anlamına gelmez. Tam ürün adı, sürümü, uyumlu cihaz ve ilgili uygulama belgesi birlikte kontrol edilmelidir. Eski bir alışkanlık yeni reçineye otomatik taşınmamalıdır.
Formlabs'ın Haziran 2025 True Cast duyurusu, yeni malzemeyi ayrıntılı döküm modelleri için konumlandırır. Kaynakta belirli kalınlık kapsamları ve işlem örnekleri bulunur. Bu yazıdaki rakamlar bütün geometri ve döküm koşulları için evrensel sınır olarak kullanılmaz. Güncel True Cast uygulama belgesi ve üretici uyumluluk bilgisi esas alınmalıdır.
Castable Wax, Castable Wax 40, True Cast ve Clear Cast gibi adlar birbirinin yerine kullanılmamalıdır. Kaynaklarda farklı uygulama grupları ve cihaz nesilleriyle ilişkilendirilirler. Aynı CAD modeli için seçenek değerlendirilebilir, fakat karar ürünün güncel teknik kapsamına dayanır. Bir kartuşun adı iş kaydında eksik bırakılmamalıdır.
Reçinenin yalnız baskıdaki davranışı değil revetman ve model uzaklaştırma akışıyla ilişkisi önemlidir. Kalıbın korunması ve temiz boşluk oluşması döküm sonucunu etkileyebilir. Ancak bir ürünün temiz uzaklaştırılmaya yönelik tasarlanması, her fırın ve her revetmanla otomatik kusursuz döküm garantisi değildir. Ürün kombinasyonu ve işlem koşulu değerlendirilir.
Genel amaçlı reçinede iyi bir yüzey elde edilmesi, onun dökülebilir malzeme olarak kullanılmasını haklı çıkarmaz. Görünüş numunesi için ayrı, döküm modeli için ayrı malzeme seçmek gerekebilir. Bu ayrım müşteriye ve üretim ekibine açık olmalıdır. Yanlış modelin döküm ağacına karışması, bütün parti değerlendirmesini zorlaştırabilir.
Birden fazla reçineyle çalışan atölyede fiziksel kimlik önemlidir. Yıkanmış küçük modeller birbirine benzeyebilir. Etiketleme veya ayrı kap düzeni, malzeme bilgisini son işlem boyunca korumalıdır. Destek üzerindeki yazı kaldırıldığında kimliğin kaybolmaması düşünülmelidir.
Mühendislik reçinesi seçimi genel belge okuma yaklaşımını açıklar; kuyumculukta özel fark döküm uyumudur. Mekanik olarak güçlü bir model seçmek tek başına yeterli değildir. Kullanılacağı süreç, malzemenin hangi özelliklerinin önemli olduğunu belirler.
Yeni malzemeyi en zor modelle tek seferde sınamayın
Yeni bir dökülebilir reçineye geçerken temsilci tasarım grupları belirlenebilir. İnce telkari, geniş yüzeyli madalyon ve taş yuvalı yüzük farklı sorular taşır. Hepsini tek bir karmaşık modelde birleştirmek, sorun olduğunda nedenin ayrılmasını zorlaştırabilir. Daha anlaşılır birkaç örnek, hangi geometri veya işlem alanının değerlendirilmesi gerektiğini gösterebilir.
Bu yaklaşım basit modelde alınan başarının bütün üretime yeterli olduğu anlamına gelmez. Denemeler önce temel iş akışını, sonra gerçek parçanın kritik özelliklerini kapsayacak şekilde genişletilir. Her aşamanın neyi temsil ettiği belirtilir. Gerçek üretime geçiş kararı, atölyenin gerekli teknik değerlendirmesiyle verilir; blogdaki örnekler onay yerine kullanılamaz.
Malzeme değişikliğinin yanında revetman veya program da değişirse bu bilgiyi kaydedin. Sonuç daha iyi olduğunda yalnız reçineye pay vermek doğru olmayabilir. Birden fazla unsurun birlikte kabul edildiği bir iş akışı oluşmuş olabilir. Bu ayrım sonraki malzeme veya ekipman değişikliğinde hangi koşulların yeniden inceleneceğini anlamaya yardımcı olur.
5. CAD dosyasını üretime devrederken revizyonu koruyun
Kuyumculukta küçük bir tasarım değişikliği müşterinin gördüğü sonucu belirgin biçimde değiştirebilir. Taşın yüksekliği, yazının yeri veya gövdenin oranı farklı olabilir. Bu yüzden dosya adında yalnız müşteri adı veya tarih bulunması her zaman yeterli değildir. Hangi sürümün onaylandığı ve hangi amaçla basılacağı anlaşılmalıdır.
Dosya aktarımında birim ve ölçek kontrolü yapılmalıdır. Küçük takı modellerinde yanlış ölçek ekranda genel biçim doğru kaldığı için gözden kaçabilir. Bilinen bir ölçüyle karşılaştırma, hazırlığın yanlış boyutta ilerlemesini önler. Taş ve gövdenin ayrı dosyaları varsa aralarındaki konum ilişkisi de kontrol edilir.
Modelin geometrik bütünlüğü incelenir. Birleşmeyen gövdeler, beklenmeyen boşluklar veya dışa aktarmada kaybolan ayrıntılar üretimi etkileyebilir. Otomatik onarımın tasarım niyetini mutlaka koruduğu varsayılmaz. Özellikle küçük tırnak ve taş yuvalarında onarım öncesi ve sonrası ilgili alanlara bakmak gerekir.
Birden fazla boy veya kişiselleştirme seçeneği aynı işte bulunuyorsa kimlik planı baştan kurulmalıdır. Benzer yüzüklerin yalnız tabla konumuna göre ayırt edilmesi, son işlemde karışıklık yaratabilir. Fiziksel model, sipariş ve dosya arasında bağ olmalıdır. Küçük atölyede basit iş kartı yeterli olabilir; önemli olan bilginin kaybolmamasıdır.
Üretim dosyasıyla müşteri sunum dosyası farklı olabilir. Görsel amaçla eklenen taş temsili veya sunum tabanı baskıya yanlışlıkla dahil edilmemelidir. Tersine, üretim için gerekli bağlantı veya yolluk yaklaşımı tasarımcıya görünür olmalıdır. Dosyanın hangi nesneleri gerçekten üretmek için içerdiği kontrol edilir.
Onaydan sonra döküm uzmanının istediği değişiklik yapılırsa bu yeni bir üretim kararıdır. Müşterinin görünüş onayını etkileyip etkilemediği değerlendirilir. “Sadece üretim düzeltmesi” denilen değişiklik, bazen görünür oranı veya taş yerleşimini değiştirebilir. Revizyon akışı bu ilişkiyi korumalıdır.
SLA revizyon yönetimi, CAD, hazırlık dosyası ve fiziksel numune arasındaki bağın nasıl korunacağını ele alır. Kuyumculukta bu bağ, kişiye özel işlerin doğru teslimi için özellikle önemlidir. Doğru ayarlarla yanlış isim veya yanlış sürüm basmak da üretim hatasıdır.
İki tasarım seçeneği karşılaştırılırken değişen unsurun adı açık yazılabilir. Örneğin ilk seçenekte taşın yüksekliği, ikinci seçenekte gövde kalınlığı değişmişse müşteri hangi farkı değerlendirdiğini bilmelidir. Birden fazla unsur aynı anda değiştiğinde tercih edilen görünüşün nedeni belirsiz kalabilir. Karşılaştırma kaydı, sonraki revizyonda yanlış özelliğin geri alınmasını önler.
Taş modelinin temsili olduğu durumlar da açık tutulmalıdır. Genel bir taş biçimiyle hazırlanan sunum, gerçek taşın bütün ölçülerini içermez. Gerçek taş bilgisi geldiğinde tasarımın ilgili alanları yeniden incelenir. Görünüş aşamasında kullanılan geçici veri, üretim dosyasına fark edilmeden taşınmamalıdır. Dosya içinde hangi bileşenin kesin, hangisinin temsili olduğu anlaşılır olmalıdır.
Sipariş dosyalarının saklanmasında müşteriye ait bilgilerin kapsamı da düşünülür. Üretim için gereken kimlik ve teknik bilgi, gereksiz kişisel ayrıntıdan ayrılabilir. Atölye kendi veri ve erişim kurallarını uygular. Teknik dosyanın başka bir üretim ortağına gönderilmesi gerekiyorsa gerekli bağlam korunurken paylaşılacak içerik uygun kapsamda tutulur. Bu, tasarımın izlenebilirliğini kaybetmeden düzenli bir çalışma kurulmasına yardımcı olur.
6. Yönlendirme ve destekleri ince ayrıntıyı koruyacak şekilde inceleyin
Takı modellerinde desteklerin yeri, son yüzey ve ince detay üzerinde etkili olabilir. Taş yuvası, telkari veya görünür ön yüz üzerinde destek izi istenmeyebilir. Ancak bütün destekleri azaltmak veya aynı açıyla yerleştirmek güvenilir bir genel yöntem değildir. Modelin taşıma ihtiyacı ve erişim birlikte değerlendirilir.
Otomatik hazırlık bir başlangıç sağlayabilir. Tasarımcı veya operatör, sonucun kritik bölgeleri nasıl etkilediğini incelemelidir. Küçük bir destek temasını kaldırmak, ince bir yapının kararlılığını değiştirebilir. Daha temiz görünüş hedefiyle yapılan müdahale, baskı başarısını veya ayrıntının korunmasını bozabilir.
Destek çıkarılacak aletin erişimi önemlidir. İç içe geçmiş ince bölgelerde temas noktaları, model sağlam basılsa bile sonradan hasar oluşturabilir. Bu durum hazırlık sırasında fark edilirse yönlendirme veya destek planı değiştirilebilir. Baskıdan sonra zorlayarak çözmek yerine erişim tasarımın parçası olmalıdır.
Katman seçimi, geometri ve kullanılabilir reçine profiliyle ilişkilidir. Eski Saleh vakasındaki Form 2 ayarları, güncel cihaz ve malzemeler için genel reçete olarak alınmaz. En ince seçenek, yanlış yönlendirme veya uygunsuz destekleri otomatik olarak telafi etmez. Karar gerçek model ve kabul amacı üzerinden verilir.
Tablaya yerleşimde yalnız en fazla adet hedeflenmemelidir. Farklı siparişlerin kimliği, son işlem grupları ve döküm programıyla ilişkileri önemlidir. Aynı tablaya sığan bütün modellerin aynı sonraki akışa gireceği varsayılmaz. Reçine ve süreç kimliği korunmalıdır.
| Hazırlık kontrolü | Kuyumculuktaki önemi |
|---|---|
| Görünür yüzey | Son metal bitirme işçiliği |
| Taş yuvası | Küçük ayrıntının korunması |
| İnce telkari | Destek ve çıkarma sırasında bütünlük |
| Model kimliği | Benzer siparişlerin karışmaması |
| Erişim | Hasarsız destek kaldırma olanağı |
PreForm hazırlık rehberi, bu kararları dosya kontrolünden son incelemeye kadar açıklar. Takı modelinde temel ek soru, hangi ayrıntının döküm ve metal bitirme sonrasında da korunması gerektiğidir. Hazırlık, yalnız baskı ekranındaki güzel görünüme göre tamamlanmamalıdır.
7. Yıkama ve kürleme adımlarını reçineye göre uygulayın
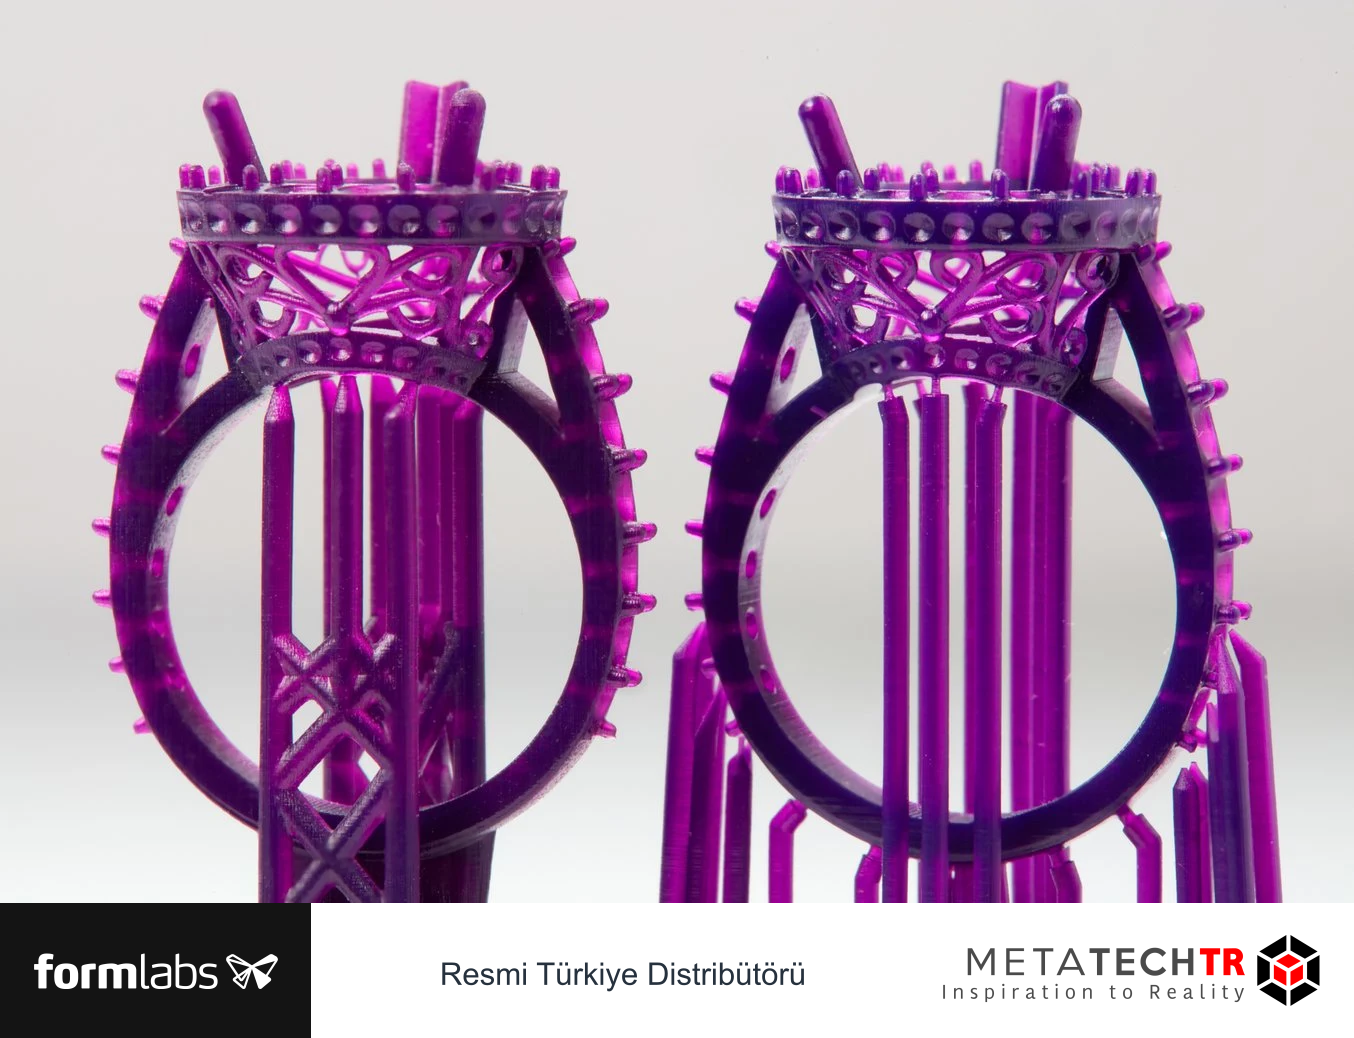
Dökülebilir modelin son işlemi, genel amaçlı SLA parçanın alışılmış akışıyla aynı olmak zorunda değildir. Reçine formülasyonları arasında fark bulunabilir. Bir kaynakta son kürleme gerekmeyen malzeme anlatılırken başka bir üründe belirli kürleme adımı bulunabilir. Bu ayrımı korumak gerekir; “kuyumculuk reçineleri kürlenmez” veya “hepsi aynı programda kürlenir” gibi genellemeler uygun değildir.
True Cast'ın 2025 duyurusunda malzemeye özgü hazırlık, yıkama, kurutma ve son kürleme adımları yer alır. Abbas Saleh'in 2019 Castable Wax vakası ise o dönemki farklı iş akışını anlatır. İki kaynaktaki adımlar birbirine karıştırılmamalıdır. Güncel uygulama belgesi, kullanılan ürünün tam kimliğiyle eşleştirilmelidir.
Yıkama, küçük taş yuvaları ve ince ayrıntılar çevresinde erişim gerektirebilir. Kalıntının yalnız dış yüzeyden görünmemesi bütün modelin uygun temizlendiğini göstermez. Süre ve yöntem malzemeye özgü talimattan alınır. Daha uzun yıkama her zaman daha iyi değildir; küçük yapılar ve malzeme davranışı etkilenebilir.
Kurutma tamamlanmadan sonraki işleme geçilmemelidir. İç girintilerde veya desteklerin arasında sıvı kalabilir. Uygun yöntem, reçine ve yıkama sıvısının belgelerine göre belirlenir. Kaynakta geçen belirli bir kurutma aracını her atölye için varsayılan yöntem olarak uygulamak doğru değildir.
Desteklerin hangi aşamada kaldırılacağı da malzeme ve geometriye göre değerlendirilir. İnce modelin bütünlüğü korunmalıdır. Destek çıkarırken oluşan hasar, baskı sırasında oluşan eksiklikten ayrı kaydedilir. Sorunun hangi aşamada oluştuğu bilinirse doğru hazırlık veya işlem değişikliği yapılabilir.
| Son işlem kaydı | Neden gerekli? |
|---|---|
| Reçine adı ve sürümü | Doğru talimatı seçmek |
| Yıkama akışı | Kalıntı ve erişim kontrolü |
| Kurutma | Sonraki aşamaya uygun durum |
| Kürleme gereksinimi | Malzemeler arası farkı korumak |
| Destek temizliği | İnce ayrıntının bütünlüğü |
SLA son işlem rehberi genel kontrol mantığını açıklar. Kuyumculukta bu mantık, dökülebilir reçinenin kendi talimatına bağlanır. Görünüşü iyi olan modelin yanlış son işlemle hazırlanması, sonraki döküm değerlendirmesini belirsiz hale getirebilir.
İnce modellerde hasarın oluştuğu anı kaydedin
Bir telkari bölümünün eksik olduğunu fark ettiğinizde modelin baskıdan çıktığı ilk fotoğrafı yararlı olabilir. Bölge başlangıçta tam, destek temizliği sonrasında eksikse araştırma farklı yönde ilerler. Başlangıçta da eksikse dosya, hazırlık ve baskı süreci incelenir. Bu ayrım, aynı modeli tekrar basmadan önce hangi değişikliğin gerekli olduğunu düşünmeye yardımcı olur.
Modelin taşınması ve saklanması da bütünlüğünü etkileyebilir. Küçük parçaların bir kap içinde birbirine çarpması veya ağır parçaların altında kalması hasar oluşturabilir. Uygun taşıma düzeni malzeme ve işyeri koşullarıyla belirlenir. Dökümhaneye ulaşan modelin ilk kabul edilen durumunu koruması gerekir. Paketleme, üretimin dışında görülen küçük bir ayrıntı olmamalıdır.
Hasarlı modelin onarılması düşünülüyorsa onarım ürününün ve yönteminin döküm sürecine etkisi değerlendirilmelidir. Her yapıştırıcı veya dolgu, seçilen reçineyle aynı uzaklaştırma davranışına sahip değildir. Genel bir model tamir yöntemi dökülebilir parçada otomatik uygun sayılmaz. Uygunluğu bilinmeyen müdahaleyi gizlemek yerine döküm ekibine açıkça aktarmak gerekir.
8. Modeli döküm ağacına almadan önce kontrol edin
Döküm öncesi model kontrolü, basılmış parçanın doğru tasarımı ve malzemeyi temsil ettiğini doğrulamak için yapılır. Küçük kusurlar bu aşamada fark edilirse sonraki işlemlere taşınmadan ele alınabilir. Metal döküm sonrasında kaynağını ayırmak daha zor olabilecek ayrıntılar özellikle önemlidir.
Önce parça kimliği kontrol edilir. Doğru müşteri, doğru boy ve doğru kişiselleştirme mi? Ardından modelin bütünlüğüne bakılır. İnce tırnak, telkari ve küçük yazı gibi bölgeler eksik veya hasarlı olabilir. Görünüş onayına esas numuneyle üretim modeli arasında beklenmeyen fark bulunmamalıdır.
Yüzey kontrolü, son metalde istenmeyen izlerin başlangıçta fark edilmesini sağlar. Destek teması veya düzeltme izi, dökümde de ortaya çıkabilir. Ancak her metal kusurun baskı modelinden geldiği varsayılmaz. Başlangıç fotoğrafı, sonraki değerlendirmede hangi izin zaten mevcut olduğunu gösterir.
Ölçü kontrolünde kritik özellikler seçilir. Modelin genel boyutu, taşla ilişki veya montaj özelliği önemli olabilir. Her yüzeyi ölçmek zorunlu değildir; fakat yalnız kolay ölçülen dış boyuta bakmak yeterli olmayabilir. Uygun yöntem ve referans belirlenmelidir. SLA ölçü ve geçme rehberi bu ayrımı açıklar.
Model yüzeyine düzeltme yapıldıysa ne değiştirildiği kaydedilir. İnce bir tırnağın kısalması veya yazının yumuşaması görünüşü etkileyebilir. Uygun olmayan modelin yalnız metal işçiliğinde düzeltileceği varsayılmamalıdır. Düzeltmenin hangi aşamada daha kontrollü yapılacağı kuyumcu ve döküm ekibi tarafından değerlendirilir.
| Kontrol alanı | Somut soru |
|---|---|
| Kimlik | Onaylanan revizyon ve sipariş mi? |
| Ayrıntı | İnce bölgeler eksiksiz mi? |
| Yüzey | Bilinen destek veya düzeltme izi var mı? |
| Ölçü | Kritik özellikler amaca uygun mu? |
| Süreç | Doğru reçineyle uygun son işlem yapıldı mı? |
| Devir | Döküm ekibinin gereken bilgisi mevcut mu? |
Kontrol edilen modeller uygun biçimde ayrılmalıdır. Henüz incelenmeyen veya sorunlu modellerle aynı kapta tutulmaları karışıklık yaratabilir. Küçük parçaların fiziksel kimliği kolay kaybolur. Basit ama tutarlı bir durum düzeni, yanlış modelin sonraki aşamaya geçmesini azaltır.
9. Yolluk ve döküm ağacı tasarımını ayrı uzmanlık olarak ele alın
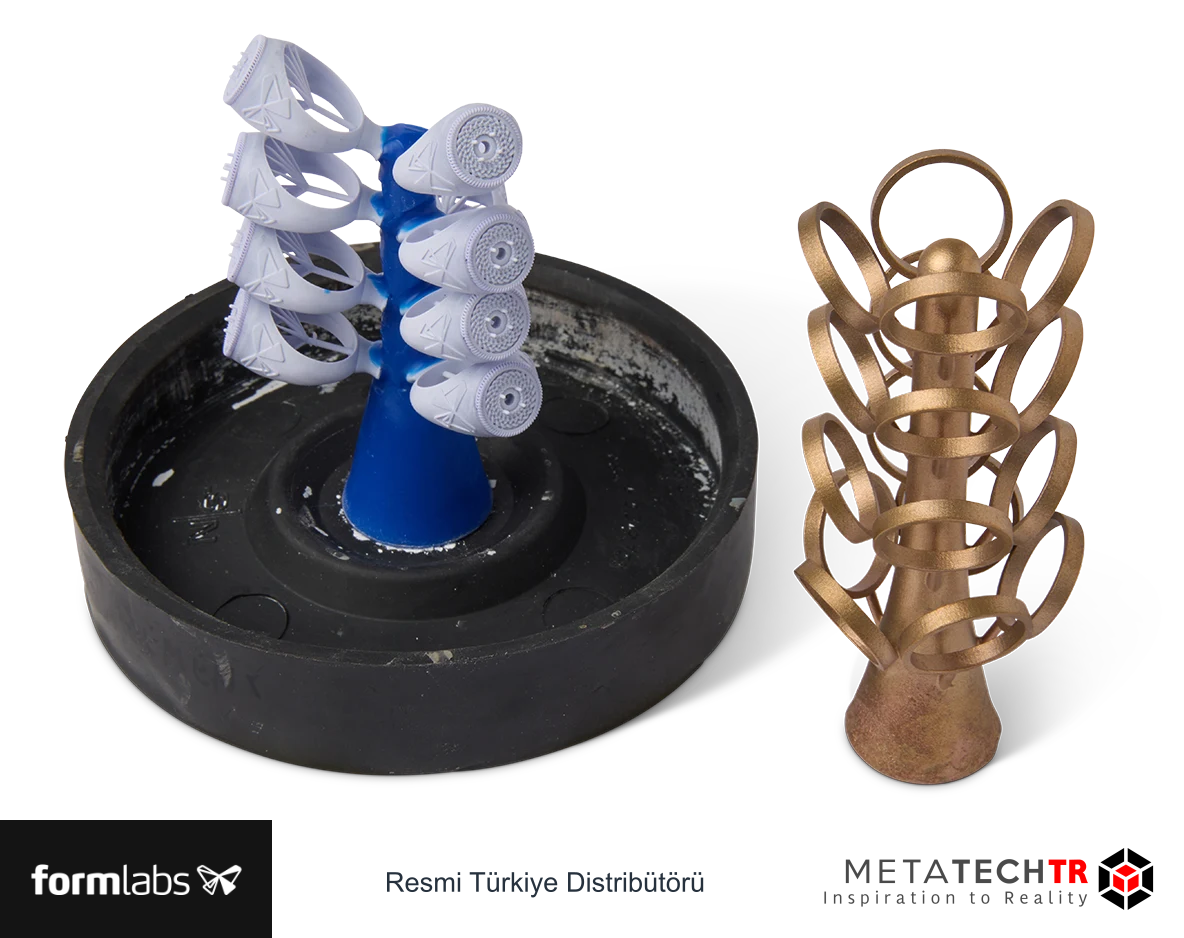
Basılı modelin döküm ağacına bağlanması, yalnız parçaları bir çubuğa dizmek değildir. Metalin dolumu, modelin uzaklaştırılması ve sonraki ayırma işçiliğiyle ilişkilidir. Bağlantı yeri, yolluk yaklaşımı ve ağaç düzeni döküm ekibinin süreç bilgisiyle değerlendirilmelidir. Bu rehber bütün takılar için yolluk çapı veya bağlantı açısı vermez.
Bağlantı izinin son parçada nerede kalacağı düşünülmelidir. Görünür veya taş yerleştirilecek bir bölgede iz, ek işçilik doğurabilir. Daha uygun bir yer seçmek istenebilir, fakat dolum gereksinimi de korunmalıdır. Estetik tercih ile metal döküm akışı birlikte ele alınır.
Bir ağaçta bulunan modellerin reçine kimlikleri ve işlem gereksinimleri bilinmelidir. Benzer görünen iki model farklı malzemeden üretildiyse aynı programla işlenebilecekleri varsayılmaz. Döküm ekibine yalnız model adedi değil tam malzeme bilgisi verilmelidir. Karışık işlerde uyumluluk teknik olarak değerlendirilir.
Ağaç düzeninde modeller birbirini veya kritik ince bölgeleri zorlamamalıdır. Taşıma ve hazırlık sırasında hasar oluşabilir. Basılı modelin yeterli bütünlüğü koruması önemlidir. Bir model kırıldığında uygun olmayan gelişigüzel onarımın döküm sonucuna etkisi değerlendirilmeden devam edilmemelidir.
| Dökümhaneye devir bilgisi | İçerik |
|---|---|
| Model kimliği | Sipariş ve revizyon |
| Reçine | Tam ürün ve sürüm |
| Son işlem | Uygulanan ilgili akış |
| Kritik alanlar | Taş yuvası, görünür yüzey ve ince detay |
| Bilinen müdahale | Düzeltme veya onarım varsa kapsamı |
| Kabul beklentisi | Son metalde korunacak özellikler |
Dış döküm hizmeti kullanılıyorsa bu bilgilerin yazılı aktarılması yararlıdır. Atölyenin reçineyle ilgili varsayımları, dökümhanenin alışılmış programıyla uyuşmayabilir. Üretici uygulama belgesi paylaşılabilir; ancak belgeyi göndermek karşı tarafın uygun ekipman ve süreç değerlendirmesini yaptığı anlamına gelmez. Devir açık bir teknik anlaşmaya dayanmalıdır.
Döküm ağacının fotoğrafı ve model listesi, sonradan parçaların takibine yardımcı olabilir. Özellikle kişiye özel işlerde benzer modeller karışabilir. Döküm sonrası ayrılan parçanın hangi siparişe ait olduğu yalnız görünüşten her zaman anlaşılmaz. İzlenebilirlik, dijital dosyadan metal parçaya kadar korunmalıdır.
Baskı desteği ile döküm yolluğunu birbirine karıştırmayın
Baskı desteği, modelin cihaz içinde üretilmesine yardımcı olur. Döküm yolluğu ise sonraki metal üretim akışının parçasıdır. Aynı fiziksel çıkıntı gibi görünseler de amaçları farklıdır. Baskıda uygun olan destek yerleşiminin döküm için uygun bağlantı olduğu varsayılmaz. Hangi yapının hangi aşamada kalacağı veya kaldırılacağı açık olmalıdır.
Bazı tasarımlarda döküm bağlantıları dijital modele dahil edilebilir; başka işlerde ayrı eklenebilir. Yöntem, döküm ekibinin yaklaşımıyla belirlenir. Dijital ekleme yapılması bağlantının teknik olarak doğru seçildiğini tek başına göstermez. Modelin yönü, ağaç düzeni ve son parçada temizlenecek iz birlikte değerlendirilir. Değişiklik gerekiyorsa kaynak dosyaya nasıl aktarılacağı belirlenir.
Ağaç üzerinde modellerin kimliği kaybolmamalıdır. Aynı tasarımın farklı boyları veya yazıları bulunuyorsa hangi konumda oldukları kaydedilebilir. Ancak konum kaydı tek başına bütün işlem boyunca yeterli olmayabilir; döküm sonrası ayırmada da takip gerekir. Sipariş bilgisiyle fiziksel parça arasındaki bağ, üretimin her aşamasında anlaşılır bir yöntemle korunmalıdır.
10. Revetman ve model uzaklaştırma programını ürün belgelerine bağlayın
Revetman, metalin şekilleneceği boşluğu taşıyan kalıp malzemesidir. Dökülebilir modelin kontrollü biçimde uzaklaştırılması sırasında kalıbın bütünlüğü korunmalıdır. Bu süreç, reçine, revetman, fırın ve takı geometrisiyle ilişkilidir. Tek bir genel programın bütün kombinasyonlarda uygun olduğu varsayılmaz.
Formlabs'ın True Cast duyurusu düşük genleşme ve temiz uzaklaştırma amacıyla tasarlanmış malzemeden söz eder. Bu özellikler üreticinin belirli ürün anlatımıdır. Kalıbın her koşulda zarar görmeyeceği veya bütün metal dökümlerin kusursuz olacağı garantisine dönüştürülemez. Sürecin bütün bileşenleri birlikte değerlendirilmelidir.
Eski Castable Wax vakasındaki belirli fırın süresi ve revetman örneği, o dönemin uygulamasına aittir. Yeni reçine veya farklı ekipman için otomatik talimat değildir. Güncel ürün belgeleri ve döküm uzmanının doğrulanmış akışı esas alınır. Bu yazıda sıcaklık rampası, bekleme süresi veya metal döküm sıcaklığı verilmez.
İşlemin güvenli yürütülmesi uygun tesis, ekipman ve yetkinlik gerektirir. Reçine uzaklaştırma ve sıcak metal işlemleri, sıradan bir görünüş prototipi hazırlığından farklıdır. Havalandırma, kişisel koruma ve ekipman kullanımı ilgili güvenlik belgeleri ve işyeri değerlendirmesiyle belirlenir. Genel blog anlatımı bu sorumlulukların yerine geçmez.
Bir sorun ortaya çıktığında reçineyi tek neden olarak görmek doğru değildir. Model yüzeyi, revetman hazırlığı, program, dolum ve metal bitirme farklı etkiler oluşturabilir. Aşama kayıtları, nedenin daraltılmasına yardımcı olur. Döküm öncesi model fotoğrafı ve işlem kimliği olmadan bütün farkları baskıya bağlamak kolay ama yanıltıcıdır.
Üretim için kabul edilen programın hangi ürün kombinasyonuna ait olduğu korunmalıdır. Reçine veya revetman değişirse önceki kabulün taşınıp taşınamayacağı değerlendirilir. Aynı cihazı kullanmak bütün kimyasal ve termal süreci aynı kılmaz. Değişiklik, ilgili doğrulama ihtiyacını gündeme getirebilir.
Amaç her işte sıfırdan deneme yapmak değildir. Amaç, hangi akışın hangi koşullarda kabul edildiğini bilmektir. Bu bilgi biriktiğinde yeni tasarımların değerlendirilmesi daha anlaşılır hale gelir. Belirsiz bir “biz hep böyle yapıyoruz” ifadesi yerine ürün, geometri ve işlem ilişkisi görünür olur.
11. Metal parçanın kabulü baskı modelinin kabulünden ayrıdır
Dökümden çıkan metal parça temizleme, yolluktan ayırma ve bitirme aşamalarından geçer. Bu işlemler parçanın yüzeyini ve ölçülerini etkileyebilir. Basılı modelin uygun olması, metal parçanın bütün özelliklerinin kabul edildiği anlamına gelmez. Son takı kendi tasarım ve kullanım gereksinimleriyle değerlendirilmelidir.
Yüzeyde bir kusur görüldüğünde modelin başlangıç kaydıyla karşılaştırma yapılabilir. Aynı yerde önceden destek izi varsa bu bilgi önemlidir. Modelde olmayan bir kusur ise başka aşamaların incelenmesini gerektirebilir. Ancak yalnız görünüş benzerliğinden kesin neden çıkarılmamalıdır; döküm ve metal işleme uzmanlığı gerekir.
Taş yerleştirme öncesinde yuva ve tırnaklar ilgili uzman tarafından değerlendirilir. Baskı modelindeki taş temsili, gerçek taşın güvenli biçimde tutulacağını tek başına kanıtlamaz. Metalin işlenmesi ve son montaj ayrı görevlerdir. Bu rehber taş tutma kuvveti veya bütün takılar için tırnak ölçüsü önermez.
Parlatma ve yüzey bitirme, tasarımın algılanmasını değiştirebilir. Küçük yazı, ince doku veya keskin kenar fazla işlemle kaybolabilir. Kabul edilen tasarımın hangi ayrıntıları korunmalı, hangi yüzeyler sonradan düzeltilmeli? Bu bilgi metal işçiliğine de aktarılmalıdır. CAD tasarımcısının niyeti yalnız ilk modelde kalmamalıdır.
| Son metal kontrolü | Baskı modeliyle ilişkisi |
|---|---|
| Ayrıntı | Hedeflenen tasarım korunmuş mu? |
| Yüzey | Başlangıç izi ve sonraki kusur ayrılabiliyor mu? |
| Taş alanı | Gerçek taşla ilgili işçilik tamam mı? |
| Boyut | Kullanım ve sipariş gereksinimine uygun mu? |
| Kimlik | Doğru müşteriye ait parça mı? |
Malzeme içeriği, ayar, damgalama veya yasal ürün gereksinimleri bu teknik baskı rehberinin kapsamı dışındadır. Üç boyutlu basılmış model kullanılması, metal parçaya otomatik bir uygunluk belgesi kazandırmaz. İlgili ürün ve pazar gereksinimleri yetkili kişilerce ele alınmalıdır. Burada hukuki veya sertifikasyon sonucu çıkarılmaz.
Tekrarlı üretimde kabul edilen metal örnek, tasarım ve süreç kaydıyla ilişkilendirilebilir. Yeni bir partide görünüş veya montaj farkı olduğunda karşılaştırma sağlar. Fakat referans parçanın kendisi de aşınmış veya değiştirilmiş olabilir. Referansın neyi temsil ettiği açık tutulmalıdır.
12. True Cast'ın 2025 duyurusunu doğru kapsamla okuyun
17 Haziran 2025 True Cast duyurusu, malzemeyi ayrıntılı takı ve küçük döküm modelleri için tanıtır. Kaynak, ince tasarım öğeleri ve temiz model uzaklaştırma hedefini öne çıkarır. Bu yazı bir ürün duyurusudur; atölyenizin bütün işlerini kapsayan bağımsız süreç doğrulaması değildir.
Kaynakta farklı dökülebilir reçineler uygulama gruplarıyla karşılaştırılır. Bu tablo, seçimde tek bir “en iyi reçine” yerine geometri ve süreç kapsamını düşünmek için yararlıdır. Ancak güncel cihaz uyumluluğu ve sürüm bilgisi üreticinin ilgili belgelerinden kontrol edilmelidir. Duyuru tarihindeki tabloyu kalıcı ve değişmez kabul etmek uygun değildir.
True Cast için anlatılan son işlem akışı, eski Castable Wax uygulamalarından farklı adımlar içerir. Bu fark, malzeme adının iş kaydında neden eksiksiz olması gerektiğini gösterir. Bir operatörün önceki reçineyle alıştığı yöntemi yeni ürüne uygulaması uygun olmayabilir. Talimatın ürünle eşleşmesi esastır.
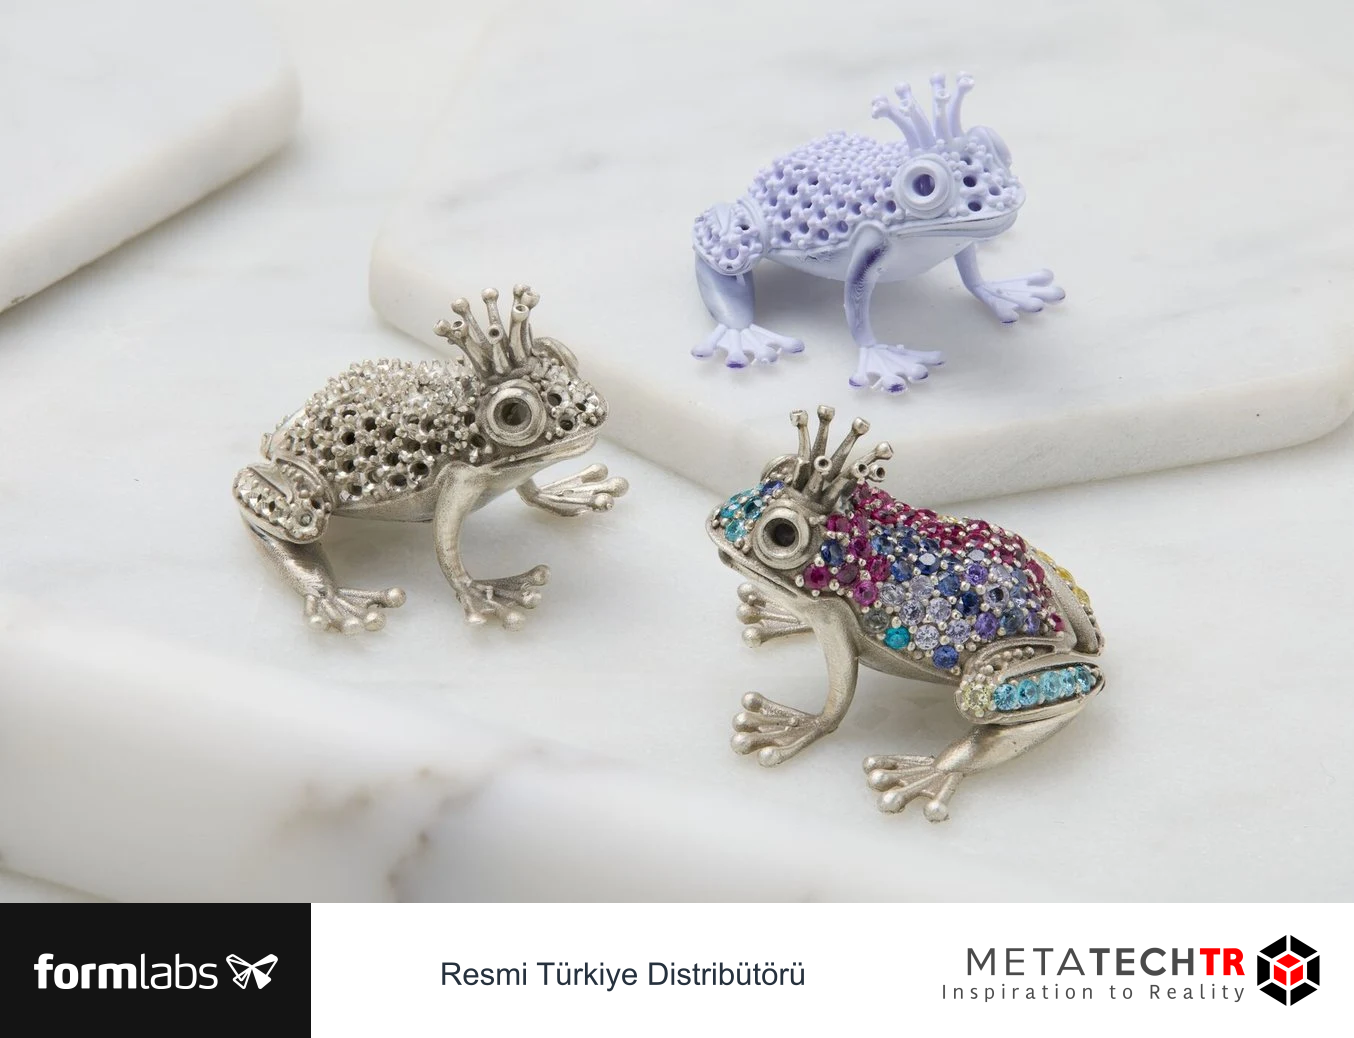
Duyurudaki kurbağa ve yüzük örnekleri, basılmış model, metal döküm ve bitirilmiş parça arasındaki farkı görselleştirir. Her aşamada farklı uzmanlık ve kontrol vardır. Fotoğraftaki başarılı son parça, aradaki işlemlerin otomatik gerçekleştiğini göstermez. Görselin hangi aşamayı gösterdiği açıklanmalıdır.
Aynı tarihteki birleşik duyuruda Color Resin de yer alır. Bu başka bir malzeme ve uygulama konusudur; renkli görünüş parçasıyla dökülebilir model birbirine karıştırılmamalıdır. Ayrıca farklı pazarlara ait satış veya teslim ifadeleri, Türkiye'de güncel bulunurluk kanıtı değildir. Bu rehber yerel stok veya teslim vaadi sunmaz.
Bir yeni reçine değerlendirilirken temsilci tasarım seçmek yararlıdır. İnce telkari, kalın gövde ve yazılı madalyon aynı zorlukları taşımayabilir. İlk numunenin hangi geometri grubunu temsil ettiği belirtilmelidir. Bir modelde başarılı sonuç alınması, hiç denenmemiş bütün tasarımların kabul edildiği anlamına gelmez.
Yeni malzemeye geçişte tasarım, baskı ve döküm ekibinin aynı bilgiye sahip olması önemlidir. Değişen yalnız kartuş değil, bazı işlem gereksinimleri de olabilir. Geçişin hangi işlerde denendiği ve hangi sonuçla kabul edildiği kaydedildiğinde sonraki üretim daha kontrollü ilerler.
Kaynak görsellerini aşamalarına göre okuyun
Bir fotoğrafta aynı tasarımın reçine modeli, ham metal dökümü ve taşları yerleştirilmiş hali yan yana bulunabilir. Bu düzen, dijital modelden son ürüne geçişi anlatır. Ancak her aşamadaki renk ve yüzey farkı tek bir işlemden kaynaklanmaz. Metal temizleme, parlatma ve taş işi ayrı katkılar sağlar. Görsel açıklaması bu aşamaları belirtmelidir.
Özellikle parlak metal fotoğrafını doğrudan yazıcının yüzey sonucu gibi sunmak yanıltıcıdır. Yazıcı pozitif modeli üretmiştir; son metal yüzeyi döküm ve kuyumculuk işçiliğiyle oluşmuştur. Aynı şekilde basılı modelde görülen ayrıntı, son parçanın bütün kalite özelliklerini kanıtlamaz. Fotoğraf, sürecin hangi bölümünü gösterdiği bilinirse daha doğru bilgi verir.
13. Abbas Saleh vakasından tasarım geri bildirimi yaklaşımını alın
Abbas Saleh'in Şubat 2019 vakası, Form 2 ve o dönemki Castable Wax Resin ile yürütülen çalışmayı anlatır. Bu eski cihaz ve malzeme bağlamı korunmalıdır. Kaynaktaki süre, maliyet ve işlem ayarları güncel Form 4 veya True Cast performansı olarak sunulamaz.
Vakanın bugün de yararlı olan yönü, taş bilgisinden başlayan ve birden çok tasarım sürümüyle ilerleyen iş akışıdır. Saleh, müşteri ve meslektaş geri bildirimini üretim öncesinde toplar. Dijital dosyada değişiklik yapmak, son metal üzerinde büyük düzeltme yapmaktan farklı bir fırsat sunar. Fakat erken değişikliğin üretime uygunluğu yine değerlendirilmelidir.
Fiziksel numune, ekrandaki tasarımla gerçek algı arasındaki farkı gösterebilir. Yüzüğün gövde oranı, taşın yüksekliği veya desenin okunması farklı görünebilir. Bu gözlem, müşterinin istediğini daha net tarif etmesine yardımcı olabilir. Numunenin hangi malzemeden ve hangi amaçla hazırlandığı açık tutulmalıdır.
Kaynakta tasarım, baskı ve kuyumculuk işçiliğinin aynı kişi veya yakın ekip içinde bağlandığı görülür. Bu yakınlık geri bildirimi hızlandırabilir, fakat her atölyenin bütün aşamaları içeride yapması gerektiği anlamına gelmez. Dış döküm hizmetiyle de iyi bir akış kurulabilir; önemli olan bilgi devrinin açık olmasıdır.
Vakadaki belirli maliyet oranı ve kazanılan gün sayısı, kişinin geçmiş iş koşullarına aittir. METATECHTR veya başka atölye için aynı tasarruf beklenemez. Kendi CAD süresi, baskı, son işlem, döküm ve bitirme işçiliğiniz değerlendirilmelidir. Kaynak vakası yöntem fikri sağlar; yerel ekonomik sonucun yerine geçmez.
Saleh'in örneği, dijital araçların geleneksel ustalığı tamamlamasını da gösterir. İyi model, doğru taş yerleştirme ve metal bitirme ihtiyacını ortadan kaldırmaz. Tasarımcı ve kuyumcu arasındaki iletişim sürdüğünde fiziksel numune daha anlamlı hale gelir. Üretim zincirinin yalnız bir aşamasını hızlandırmak bütün teslimi aynı oranda hızlandırmayabilir.
Bu vakayı kendi işinize uyarlarken alınacak soru şudur: müşteriden ve döküm ekibinden hangi bilgiyi daha erken alabilirsiniz? Cevap bazen bir görünüş numunesi, bazen taş geometrisinin daha iyi kaydı, bazen de üretim öncesi teknik inceleme olabilir. Her proje için aynı yazılım veya aynı model sayısı zorunlu değildir.
14. Küçük bir takı serisi için pilot ve teslim planı kurun
Aşağıdaki çalışma varsayımsal bir planlama örneğidir. Aynı tasarım dilindeki bir yüzük, bir kolye ucu ve bir madalyon hazırlanacağını düşünün. Üç parça benzer görünse de ince ayrıntı, kesit ve bitirme ihtiyacı farklı olabilir.
Önce her parçanın amacı ve kritik özelliği belirlenir. Yüzükte taş alanı ve oran, kolye ucunda askı bağlantısı, madalyonda yazı okunabilirliği öne çıkabilir. Görünüş numuneleriyle müşteri kararı alınır. Döküm için hazırlanacak modellerin malzeme ve süreç kapsamı ayrıca kontrol edilir.
Pilot, yalnız tablayı doldurmak amacıyla çok sayıda aynı model basmak değildir. Farklı geometri sorularını temsil eden modeller seçilir. Her modelin hangi reçineyle ve hangi hazırlıkla üretildiği korunur. Son işlem ve döküm de aynı kayıt zincirine bağlanır. Başarılı bir örneğin hangi kapsamı temsil ettiği açık kalır.
| Pilot aşaması | Karar için gereken çıktı |
|---|---|
| Tasarım onayı | Görünüş ve kişiselleştirme kararı |
| Malzeme seçimi | Ürün ve cihaz uyumu |
| Baskı modeli | Ayrıntı, yüzey ve kimlik kontrolü |
| Döküme devir | Reçine ve işlem bilgisi |
| Metal kabulü | Yüzey, boyut ve taş alanı değerlendirmesi |
| Revizyon | Değişen tasarım veya süreç unsurları |
| Teslim | Doğru sipariş ve tamamlanan iş kapsamı |
Bir modelin baskısı başarılı, metal sonucu sorunluysa iki aşama ayrı değerlendirilir. Döküm öncesi fotoğraf ve süreç bilgisi incelemeye yardımcı olur. Sorun metal bitirmede ortaya çıktıysa ilk tasarımın o işleme uygunluğu da araştırılır. Her bulgu doğrudan yazıcının başarısızlığı veya başarısı olarak adlandırılmaz.
Zaman planı CAD, onay bekleme, baskı, son işlem, döküm sırası, taş işi ve bitirmeyi kapsamalıdır. Yazıcıdaki tahmini süre teslim saati değildir. Özellikle dış döküm hizmetinde kuyruk ve devir süresi etkili olabilir. Kendi verileriniz olmadan aynı gün teslim veya sabit maliyet avantajı vaat etmek uygun değildir.
Kendi kapasitenizi kabul edilen parça üzerinden ölçün
Bir tablaya sığan model adedi, günlük bitmiş takı adedi değildir. Tasarım onayı, son işlem, döküm sırası ve metal işçiliği farklı hızlarda ilerleyebilir. Bir aşamada biriken işler, hızlı baskının teslim süresine yansımasını sınırlayabilir. Kapasite değerlendirmesinde her aşamanın bekleme ve aktif işçiliği ayrı görülmelidir.
Yalnız yöntem örneği olarak, on modelden birinin yeniden basılması gereken bir iş düşünün. Reçine tüketimi dışında dosya kontrolü, operatör müdahalesi ve sonraki döküm sırası da etkilenebilir. Bu örnek gerçek bir hata oranı değildir. Amaç, yeniden işlemin yalnız küçük bir malzeme bedelinden ibaret olmadığını göstermektir. Kendi kayıtlarınız, hangi kusurun toplam akışı en çok etkilediğini ortaya koyabilir.
Düzenli kayıtta uygun olmayan modelin nedeni, metal parçada görülen sorun ve yapılan tasarım değişikliği ayrı tutulabilir. Böylece bütün kayıplar “baskı hatası” başlığına yığılmaz. Bir süre sonra hangi tasarım gruplarında daha çok inceleme gerektiği anlaşılır. Bu bilgi, yeni siparişte daha gerçekçi iş planı kurmayı ve doğru aşamada teknik kontrol yapmayı kolaylaştırır.
Kuyumculukta SLA'nın değeri, tasarım kararlarını fiziksel modellerle erken görmeyi ve üretim bilgisini dijital dosyayla ilişkilendirmeyi sağlamasıdır. Başarılı sonuç için modelden metale kadar bütün zincir değerlendirilir. Formlabs ürün ailesini incelerken tasarım örneklerinizi ve döküm yaklaşımınızı birlikte ele alın. Uygulamanızı METATECHTR ile paylaşırken görünüş numunesi, dökülebilir model veya master ihtiyacını açık belirtmeniz doğru başlangıcı kolaylaştırır.
Teslim kaydında model revizyonu ile döküm partisinin birlikte bulunması, sonraki siparişte aynı kabul edilmiş tasarımı doğru tanımayı kolaylaştırır.