PreForm ile SLA Baskı Hazırlığı: Dosyadan Doğrulanmış Baskı İşine
3D Yazıcı Hakkında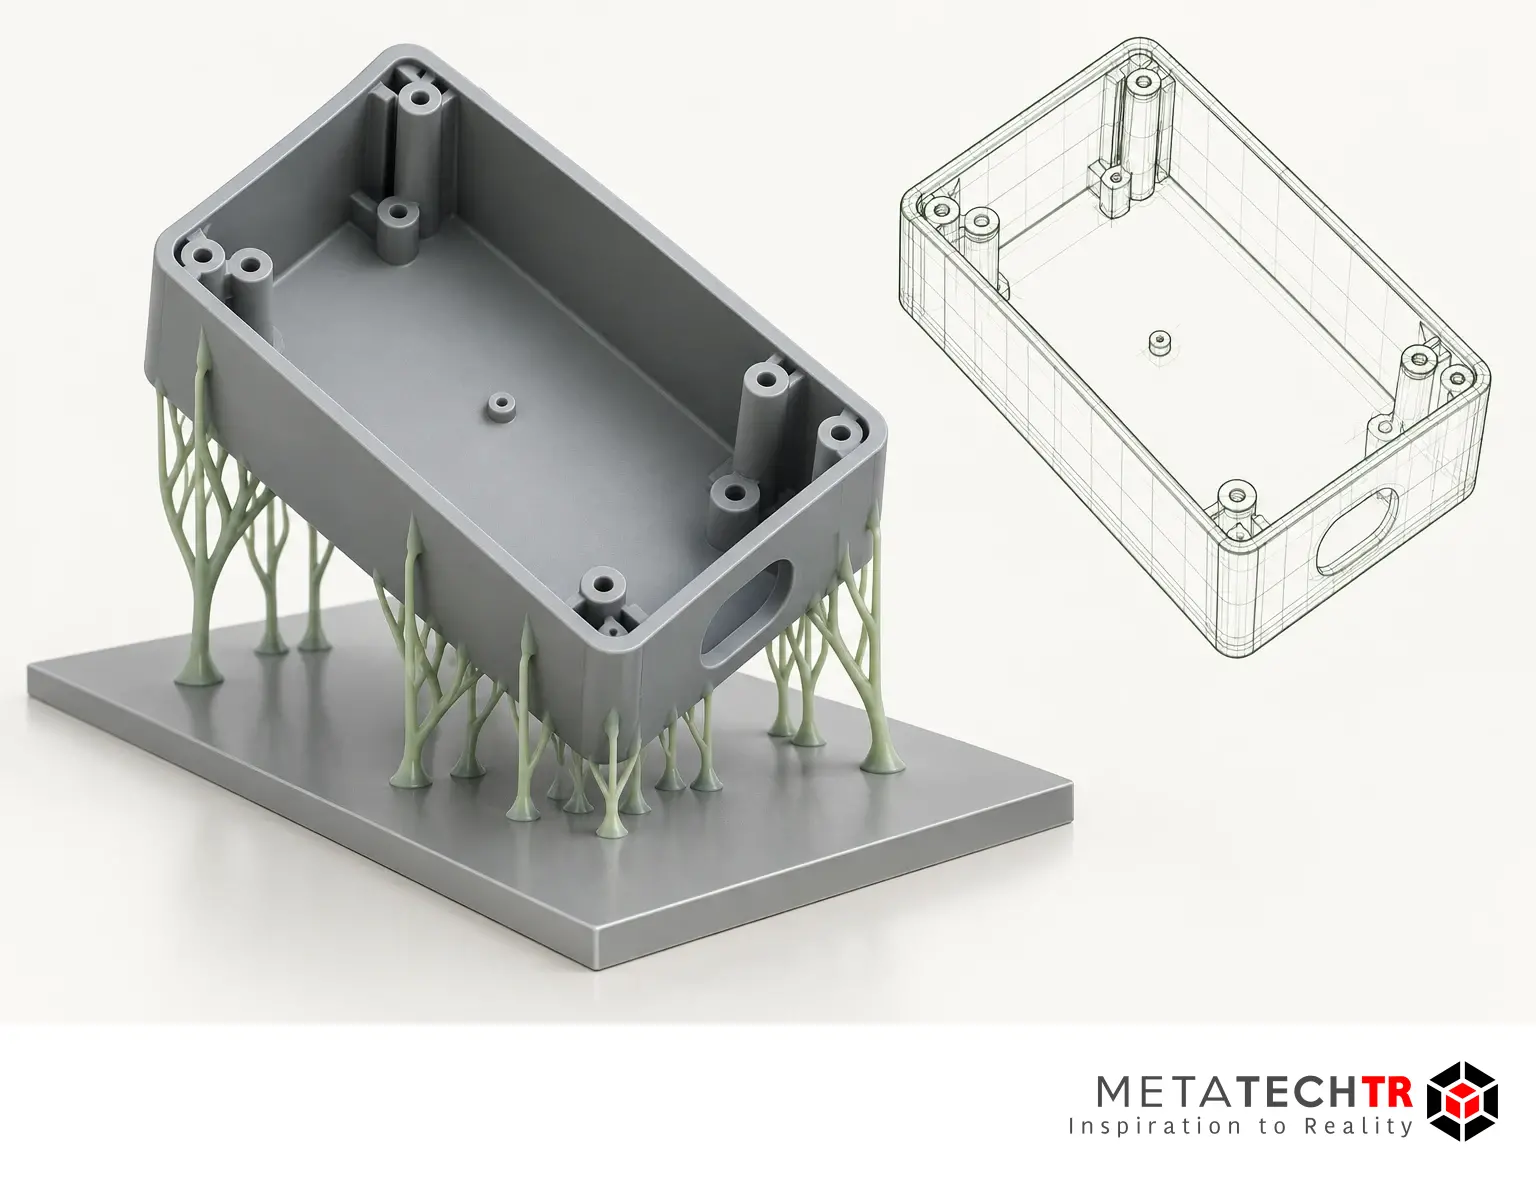
Bir modelin ekranda doğru görünmesi, baskıya hazır olduğu anlamına gelmez. Dosya yanlış ölçekte açılmış olabilir, destekler önemli bir yüzeye yerleşebilir veya boşaltılan bölümde reçineyi dışarı çıkaracak yol bulunmayabilir. Model sorunsuz basılsa bile son işlem sırasında erişilemeyen bir destek ya da ölçümü etkileyen bir temas izi işin amacını bozabilir.
PreForm hazırlığı bu nedenle yalnız dosya açıp baskı komutu vermekten oluşmaz. Cihaz ve reçine seçimi, yönlendirme, destekler, iç geometri, yerleşim ve son kontrol birbirine bağlıdır. Bir değişiklik yapıldığında diğer kararları yeniden görmek gerekir. Daha az reçine kullanan düzen, daha uzun işçilik veya daha zor temizlenen bir parça oluşturabilir.
Bu rehber, Formlabs'ın farklı tarihlerde açıkladığı hazırlık araçlarını görev sırasına yerleştirir. Ekran adları ve kullanılabilir seçenekler sürüme, cihaza ve malzemeye göre değişebilir; kendi kurulu sürümünüzü ve üreticinin güncel belgelerini esas alın. Burada “doğrulanmış baskı işi”, hazırlık varsayımları kontrol edilmiş bir iş anlamındadır. Yazılımda yeşil bir durum görmek, parçanın son kullanım için sertifikalandığı veya her koşulda başarılı olacağı anlamına gelmez.
1. Dosyayı açmadan önce baskının amacını belirleyin
Aynı CAD modeli farklı amaçlarla üretilebilir. Bir toplantıda dış biçimi göstermek, gerçek bileşenlerle montaj yapmak veya işlevsel deneme yürütmek için hazırlanabilir. Bu amaçlar yönlendirme ve destek kararını değiştirir. Görünür yüzeyi korumak isteyen tasarımcıyla kritik delik konumunu ölçmek isteyen mühendis aynı modelde farklı öncelikler belirleyebilir.
Önce parçanın hangi soruyu cevaplayacağını yazın. Örneğin “kapak açılırken kabloya çarpıyor mu?” sorusu, bütün iç yüzeylerin estetik olarak bitirilmesini gerektirmeyebilir. “Müşteriye gösterilecek dış yüzey nasıl görünüyor?” sorusunda ise destek temaslarının konumu doğrudan önem kazanır. İşlevsel denemede malzeme ve son işlem koşulları ayrıca tanımlanmalıdır.
Kritik bölgeleri dosyayla birlikte paylaşın. İşaretlenmiş bir ekran görüntüsü veya kısa açıklama, hazırlık yapan kişinin yanlış yüzeyi korumasını önler. Destek izi kabul edilebilecek bir alt yüzey, ölçü alınacak bir düzlem ve sonradan boyanacak görünür bölüm ayrı belirtilebilir. Her yüzeyi eşit derecede kritik kabul etmek, hazırlık kararlarını gereksiz yere zorlaştırır.
İşin tamamlanmış sayılacağı noktayı da belirleyin. Baskıdan çıkarılmış parça mı, yıkanmış ve kürlenmiş parça mı, destekleri temizlenmiş montaj numunesi mi teslim edilecek? PreForm içindeki süre tahmini, bu kapsamın tamamını otomatik olarak anlatmaz. Dosya hazırlığı, sonraki işlerin nasıl yapılacağını bilen bir kişinin ihtiyacına göre yürütülmelidir.
| İş amacı | Hazırlıkta öncelik | Sonraki kontrol |
|---|---|---|
| Görünüş modeli | Görünür yüzeyler ve destek izi | Belirlenmiş ışıkta yüzey inceleme |
| Montaj prototipi | Bağlantı yüzeyleri ve erişim | Gerçek eş parçayla montaj |
| İşlevsel deneme | Reçine, geometri ve süreç tutarlılığı | Tanımlı kullanım koşulu |
| Tekrarlı üretim | Dosya kimliği ve tekrarlanabilir hazırlık | Parti ve kabul kaydı |
Bu bilgilerin hepsi her işte uzun bir form gerektirmez. Küçük bir atölyede birkaç satırlık iş kartı yeterli olabilir. Ancak işin amacı yalnız tasarımcının zihnindeyse, hazırlık yapan kişi doğru görünen fakat yanlış ihtiyaca hizmet eden bir düzen kurabilir. Hazırlıkta kazanılan zaman, daha sonra yanlış numuneyi yeniden üretmekle kaybedilebilir.
Malzeme veya cihaz henüz belirlenmediyse bunu açık bırakın. Rastgele bir reçine seçip hazırlığa başlamak, sonraki aşamada bütün yönlendirmeyi değiştirmenizi gerektirebilir. Önce SLA cihaz seçim rehberi ve mühendislik reçinesi seçimi ile temel seçenekleri daraltmak, yazılım içindeki karşılaştırmayı daha anlamlı hale getirir.
2. Dosyanın ölçüsünü, bütünlüğünü ve parça sayısını kontrol edin
Dosya açıldığında ilk iş, modelin beklenen ölçekte olduğunu kontrol etmektir. Birim dönüşümü veya dışa aktarma farkı, küçük bir parçanın çok büyük ya da büyük bir parçanın çok küçük görünmesine yol açabilir. Ekranda oranlar doğru göründüğü için bu hata fark edilmeyebilir. Bilinen bir uzunluğu veya dış boyutu kontrol etmek, bütün hazırlığı yanlış ölçekte yapmayı önler.
Dosyanın kaç fiziksel parça içerdiğini de belirleyin. Bir montaj tek dosyada açılmış olabilir; ayrı gövdeler birbirine çok yakın durabilir veya aynı konumda üst üste gelebilir. Hazırlık yapan kişi yalnız dış yüzeye bakarsa eksik ya da fazla gövdeyi fark etmeyebilir. Üretilecek parça sayısı ile dosyada görülen gövdelerin sayısı eşleşmelidir.
Formlabs'ın Mayıs 2026 tarihli PreForm 3.60.0 duyurusunda Separate Bodies, çoklu kapalı mesh içeren bir dosyanın gövdelerini ayrı parçalara ayırmak için açıklanıyor. Bu işlev, her türlü CAD kesme veya tasarım düzenleme aracının yerine geçmez. Bölünmesi gereken tek bir katı modeli rastgele kesmekle, zaten ayrı gövdeler içeren dosyayı ayırmak farklı işlemlerdir. İlgili duyuru bu ayrımı anlamaya yardımcı olur.
Montaj dosyası içe aktarılırken parçaların birlikte mi, ayrı mı hazırlanacağına karar verin. Birbirine göre konumları tasarım niyetini gösteriyor olabilir; baskı için ise farklı yönlendirmeler gerekebilir. Montaj ilişkisini kaybetmeden üretim parçalarını ayırmak önemlidir. Dosyaları ayırdıktan sonra hangisinin hangi bileşen olduğunu anlaşılır adlarla koruyun.
Geometrik bütünlük kontrolünde yazılımın verdiği uyarıları inceleyin. Onarım önerisi veya otomatik düzeltme, tasarım niyetinin mutlaka korunduğunu göstermez. Küçük bir açıklık kapatılmış, ince bir bölge kaybolmuş veya iç hacim değişmiş olabilir. Özellikle montaj yüzeyleri ve iç kanalları bulunan modellerde düzeltmeden önce ve sonra ilgili bölgelere bakmak gerekir.
Bir dosya çok karmaşık görünüyorsa yalnız görüntüleme yavaşlığını sorun sanmayın. Dışa aktarma ayrıntısı, modelin büyüklüğü ve mesh yapısı hazırlığı etkileyebilir. Daha kaba bir dışa aktarma her zaman uygun değildir; küçük kavisler veya detaylar kaybolabilir. Çok yoğun bir dosya da gerekli yararı sağlamadan işlem yükünü artırabilir. Uygun dışa aktarma, parçanın gerçek gereksinimine göre belirlenmelidir.
İlk kontrolden sonra dosyanın üretim için alınan sürümünü kaydedin. Daha sonra CAD değişirse eski hazırlık dosyasının yeni tasarımı temsil ettiği varsayılmamalıdır. Aynı adla farklı dosyalar dolaşması, doğru ayarlarla yanlış revizyonu basmanıza yol açabilir. Bu sorun yazıcı performansından bağımsızdır; dosya akışının başında çözülmelidir.
Dosya aktarımındaki üç farklı sorunu ayırın
Ölçek sorunu, geometrik hata ve yanlış revizyon aynı incelemede fark edilebilir, fakat aynı yöntemle çözülmez. Ölçek sorusunda bilinen bir ölçüyü karşılaştırırsınız. Geometrik hatada kapalı yüzey, kesişme veya eksik bölgeyi incelersiniz. Revizyon sorununda ise tasarım kaydıyla dosyanın kimliğini eşleştirirsiniz. Yazılımın bir modeli onarması, yanlış revizyonu doğru hale getirmez; doğru boyutta açılması da yüzey bütünlüğünü kanıtlamaz.
Örneğin bir bağlantı braketi dosyasında iki delik bulunması gerekirken yalnız biri görünüyorsa önce tasarım dosyasına dönün. Deliğin dışa aktarmada kaybolduğunu, eski sürümün alındığını veya modelin başka açıdan yanlış yorumlandığını ayırmak gerekir. Eksik deliği hazırlık aşamasında tahminle eklemek, sorunu kaynağında çözmez. Tasarım sorumlusu, üretime gönderilen geometrinin amacını doğrulamalıdır.
Dışa aktarma sonrası kontrol için aynı özelliği iki görünümde kaydetmek yararlıdır: tasarım ortamındaki kritik bölge ve hazırlık ortamındaki karşılığı. Bu, bütün modelin mühendislik doğrulaması değildir; aktarım sırasında beklenmeyen değişiklikleri yakalamaya yardımcı olur. Özellikle çok gövdeli dosyalarda bir bileşenin eksikliği, tek bir dış görünüşte kolayca saklanabilir.
Dosyanın sıkıştırılmış klasörden veya geçici indirme alanından açılması da çalışma düzenini etkiler. Üretimde kullanılacak kopyanın nerede saklandığını bilin. Üzerinde çalışılan dosyanın mesaj ekiyle gelen ilk sürüm mü, tasarımcının son gönderdiği sürüm mü olduğu anlaşılmalıdır. Hazırlığı bitiren kişi, son dosyayı başka birinin arayıp bulabileceği açık bir konuma kaydetmelidir.
3. Cihaz, reçine ve süreç seçimini birbiriyle eşleştirin
Hazırlık ortamındaki cihaz seçimi, yalnız baskı alanının ekranda görünmesini sağlamaz. Kullanılabilecek malzeme ve ayarlar da bu seçimle ilişkili olabilir. Form 4 için hazırlanmış bir işi farklı boyutta veya farklı süreçteki bir cihaza aktarmadan önce ilgili seçeneklerin yeniden kontrol edilmesi gerekir. Ekrandaki cihaz adı, fiziksel olarak kullanılacak cihazla eşleşmelidir.
Reçine seçiminde tam ürün adı ve sürüm önemlidir. Benzer isimli formülasyonların ayarları veya son işlem gereksinimleri farklı olabilir. Üretim iş kartı, yazılımda seçilen malzeme ve atölyede kullanılacak ürün aynı kimliği göstermelidir. Birinin yalnız “gri”, diğerinin belirli bir reçine sürümü yazması izlenebilirliği zayıflatır.
Katman seçimini de otomatik bir kalite sıralaması gibi düşünmeyin. Daha ince katman bazı yüzeylerde yarar sağlayabilir, fakat her geometride aynı ölçüde fark yaratmaz. Baskı süresini ve süreç seçeneklerini etkileyebilir. Görünür yüzeyin açısı, küçük ayrıntılar ve kabul amacı birlikte değerlendirilmelidir. En ince seçeneği seçmek, yanlış yönlendirmeyi veya uygunsuz destekleri telafi etmez.
Malzeme seçimi yapılırken son işlemin de uygulanabilir olduğu doğrulanmalıdır. Gerekli yıkama ve kürleme düzeni bulunmuyorsa hazırlık dosyası tek başına tamamlanmış bir üretim planı değildir. Yazılım, reçinenin seçilmesine izin verse bile atölyenin bütün işlem adımlarını yapabildiği sonucu çıkmaz. Bu gereksinimleri SLA son işlem rehberiyle birlikte değerlendirin.
Birden fazla cihaz varsa iş adını anlaşılır tutun. Model adı, malzeme ve revizyon gibi bilgiler operatörün işi ayırt etmesini kolaylaştırabilir. Ancak adlandırma, hazırlık içindeki seçimi kontrol etmenin yerine geçmez. Yanlış cihaz adına sahip doğru dosya veya doğru ada sahip yanlış malzeme seçimi aynı derecede karışıklık yaratabilir.
Özel baskı profilleriyle çalışmak, standart hazırlık akışından ayrı bir sorumluluktur. Formlabs'ın Print Settings Editor ve Open Material Mode açıklamaları daha ayrıntılı kontrol imkânlarından söz eder; bu, her kullanıcının pozlama veya süreç parametrelerini değiştirmesi gerektiği anlamına gelmez. Üçüncü taraf malzeme geliştirme veya özel profil doğrulaması, bu başlangıç akışının kapsamı dışındadır.
4. Yönlendirmeyi tek bir açı ezberiyle yapmayın
Yönlendirme, parçanın hangi yüzeyinin destekleneceğini, baskı yüksekliğini ve bazı iç bölgelerin erişilebilirliğini etkiler. Bu nedenle bütün parçaları aynı açıyla yerleştirmek iyi bir genel kural değildir. Bir muhafaza, uzun ince kol ve küçük figür aynı geometrik ihtiyaçları taşımaz. Doğru yönlendirme, parçanın üretim ve kullanım gereksinimlerini birlikte karşılamaya çalışır.
İlk olarak görünür veya ölçü açısından kritik yüzeyleri belirleyin. Bu yüzeylerde destek teması oluşmasını azaltmak isteyebilirsiniz. Fakat yalnız görünür yüzeyi korumak, başka bir bölgede desteklenmesi zor veya temizlenmesi güç bir geometri oluşturabilir. Yönlendirme kararını parçanın tamamını döndürerek, iç ve alt yüzeyleri de görerek değerlendirin.
Baskı yüksekliği önemli bir karşılaştırma girdisidir, ancak tek amaç en düşük yüksekliği bulmak olmamalıdır. Daha alçak bir düzen, geniş bir yüzeyin desteklenmesini veya son işlem erişimini değiştirebilir. Daha yüksek bir düzen ise süreyi artırırken belirli bir yüzeyi daha uygun konuma getirebilir. Seçenekleri aynı iş amacı altında karşılaştırmak gerekir.
Bir kapak örneğinde dış yüzeyin temiz kalması, iç bağlantıların ulaşılabilir olması ve kenarın ölçü kontrolüne uygun kalması birlikte istenebilir. Bu durumda iki veya üç aday yönlendirme hazırlamak yararlıdır. Her biri için destek temasını, baskı yüksekliğini, malzeme tahminini ve temizleme erişimini not edin. Tek bir özelliğe göre hemen karar vermek yerine tavizleri görünür kılın.
İç kanallı parçada yönlendirme, sıvının tahliyesi ve yıkama erişimiyle birlikte düşünülmelidir. Dışarıdan iyi görünen bir düzen, iç boşlukta temizlenemeyen alan oluşturabilir. Yönlendirmeyi yalnız baskı sırasında değil, parçanın yıkanacağı ve kurutulacağı konumlarla da değerlendirmek gerekir. Üretilebilen ama temizlenemeyen parça, işin amacını karşılamayabilir.
Yazılımın otomatik yönlendirme önerisini başlangıç noktası olarak kullanabilirsiniz. Ancak önerinin sizin görünür yüzey, montaj veya ölçüm önceliklerinizi bildiğini varsaymayın. Hazırlık yapan kişinin görevi, otomatik sonucun uygulamayla uyumunu kontrol etmektir. Otomasyon, kararları daha hızlı incelemeyi sağlayabilir; tasarım niyetini sizin adınıza tanımlamaz.
Yönlendirmeyi değiştirdikten sonra daha önce oluşturulmuş destekleri veya diğer hazırlık kararlarını yeniden değerlendirin. Bir değişikliğin yalnız görsel konumu etkilediğini sanmak kolaydır. Oysa destek ihtiyacı, iç boşluğun yönü ve yerleşim ilişkileri değişebilir. Hazırlık akışı bu yüzden ileriye doğru tek seferlik bir liste değil, değişikliklerden sonra ilgili adımlara dönülen bir süreçtir.
5. Destekleri yüzey, kararlılık ve erişim dengesiyle kurun
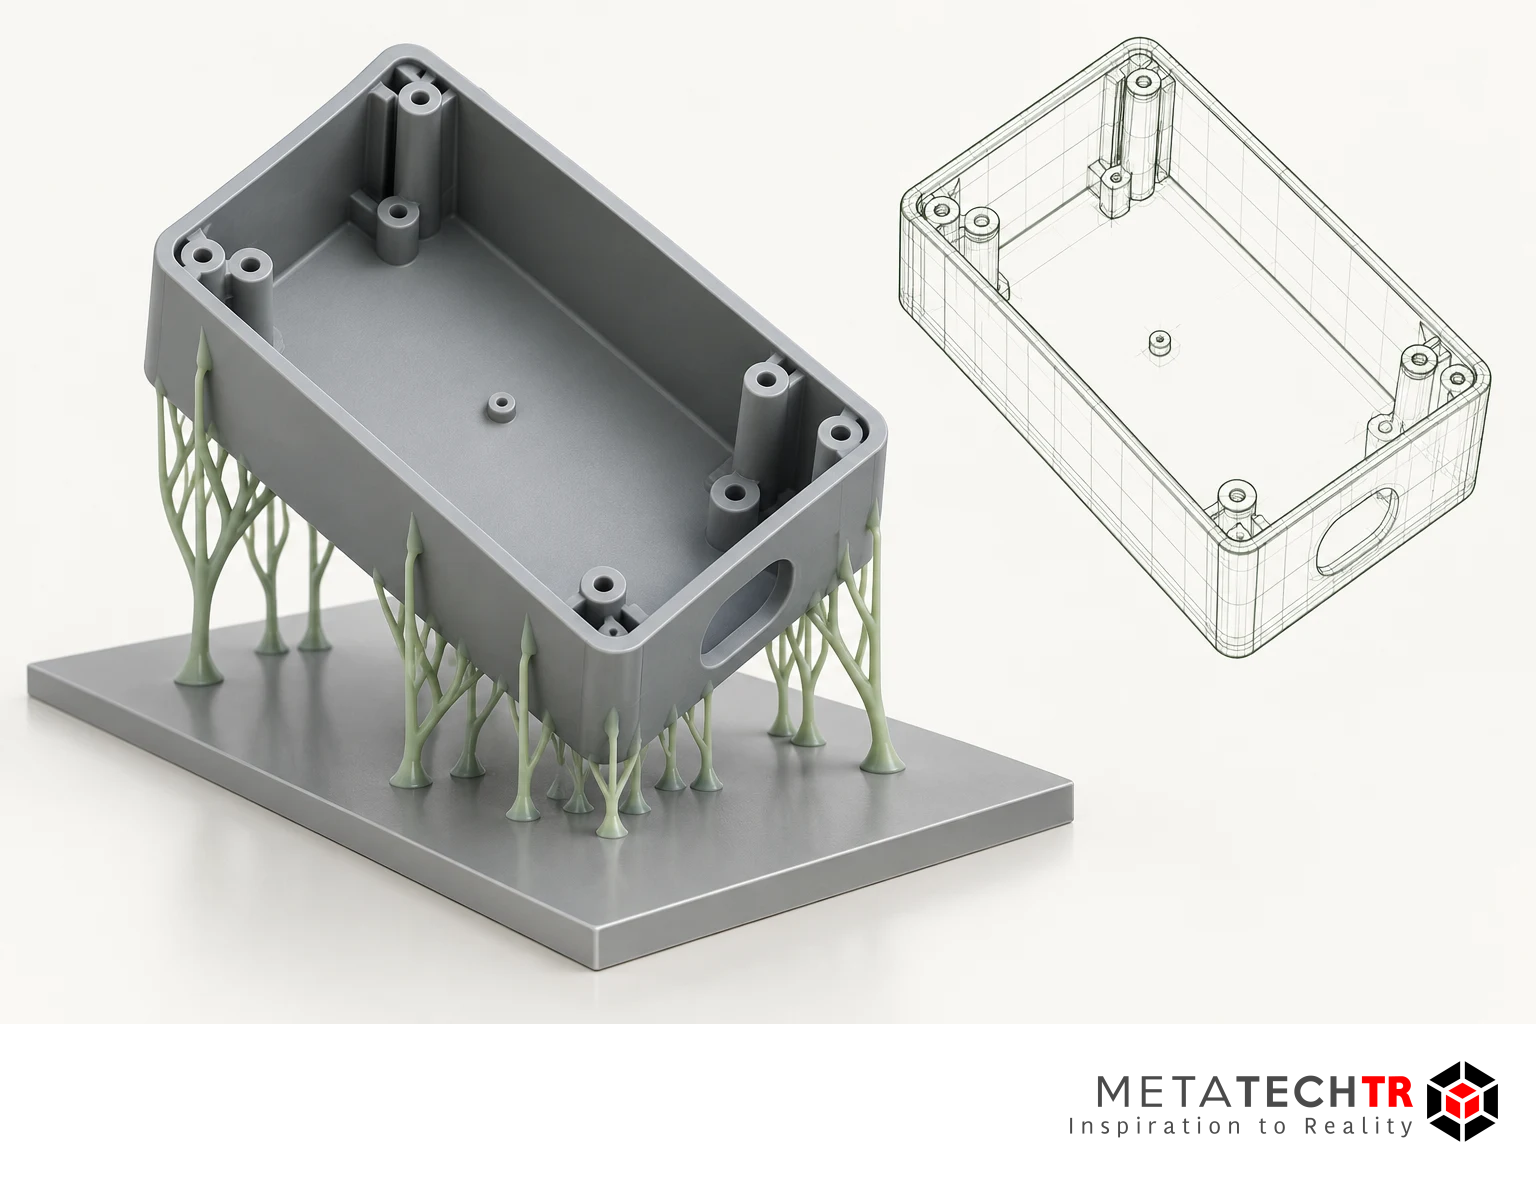
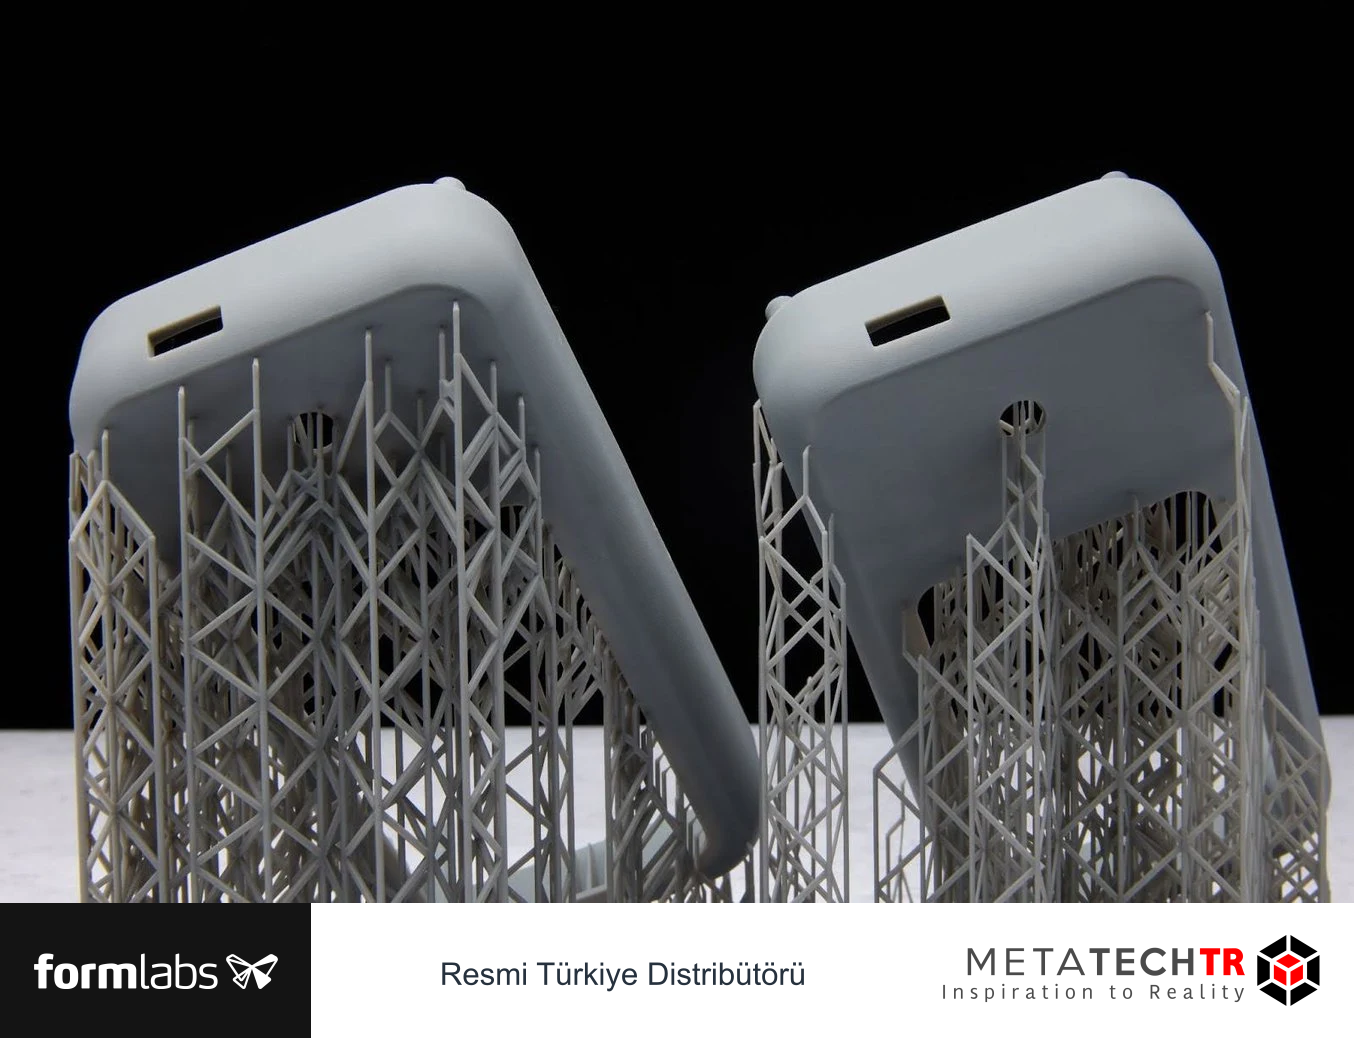
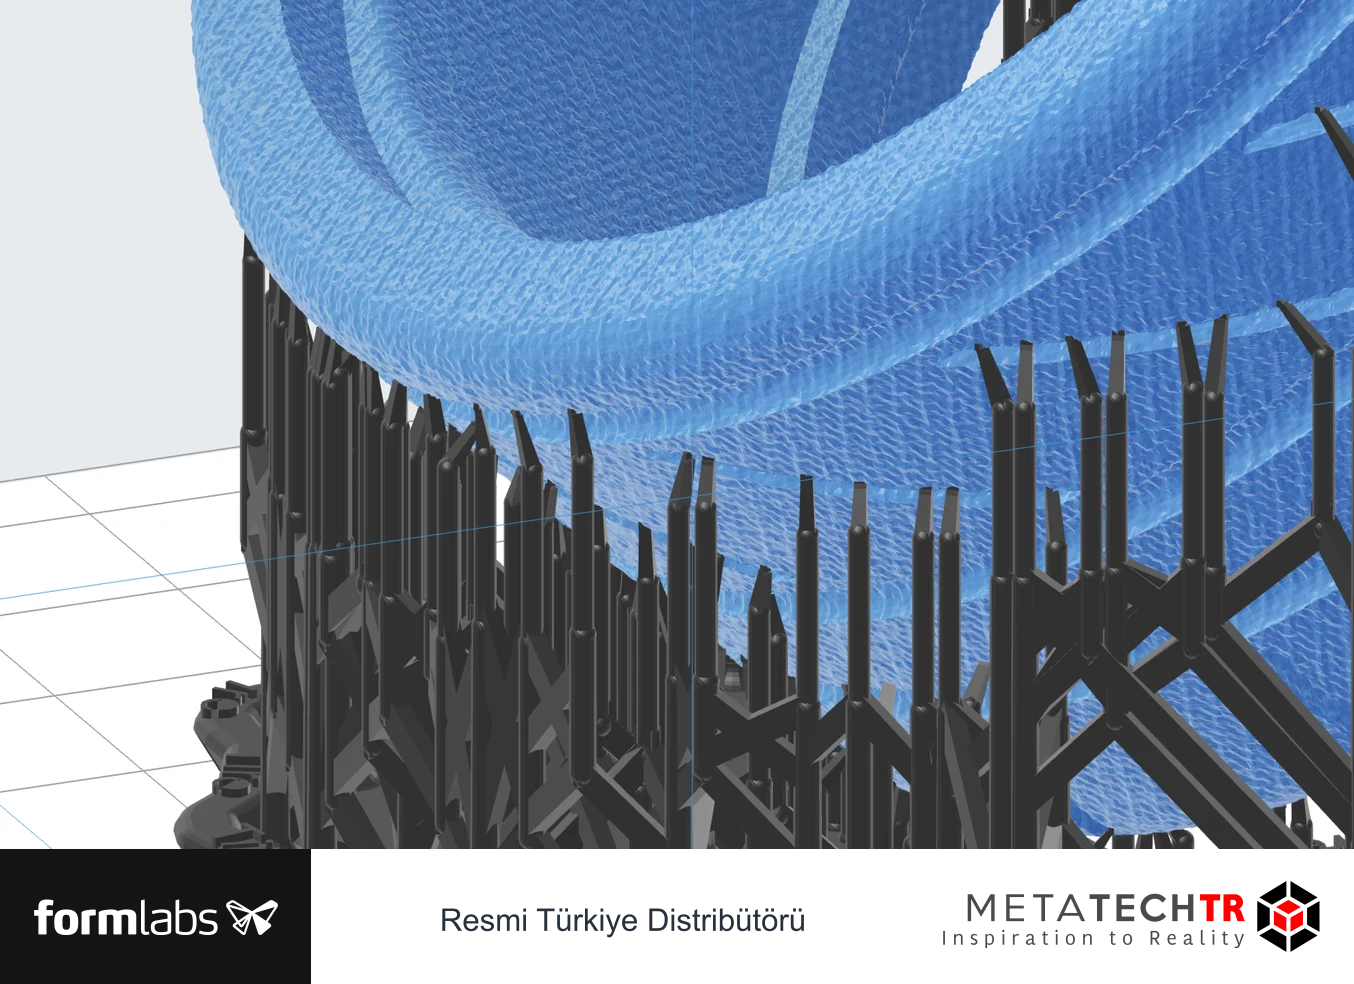
Destek yapıları, parçanın baskı sırasında gerekli bölgelerini taşımak için kullanılır. Bunun karşılığında malzeme tüketir, temas izleri bırakabilir ve çıkarma işi doğurur. Amaç yalnız en az desteği kullanmak değildir. Yeterli destekle üretilebilirliği korurken kritik yüzeyler ve sonraki işçilik üzerindeki etkileri yönetmektir.
Formlabs'ın Ağustos 2025 PreForm destek aracı açıklamasında Default, Reduced Density ve Smaller Touchpoints gibi ön ayar yaklaşımları anlatılıyor. Kaynak, varsayılan profili güvenilirlik odaklı başlangıç olarak tanımlarken azaltılmış yoğunluğun büyük parçalarda uygun olmayabileceğini belirtiyor. Daha küçük temas noktaları da her durumda daha az destek anlamına gelmiyor. Destek aracı açıklaması bu seçeneklerin farklı hedeflere sahip olduğunu gösterir.
Destek temasını incelerken parçanın kullanıcıya görünen yüzeyini, eş parçaya oturan yüzeyini ve ölçü alınacak bölgelerini ayrı düşünün. Bir destek izi görünüşte küçük olsa bile geçme yüzeyinde önemli olabilir. Tersine, tamamen gizli ve sonradan işlenecek bir bölgede aynı iz kabul edilebilir. Destek kararını yalnız yakınlaştırılmış ekran görüntüsüne göre vermeyin; parçanın kullanımını hatırlayın.
Destekleri çıkaracak aletin ve kişinin erişimini değerlendirin. Çok sayıda destek dar bir iç bölgede birleşiyorsa teorik olarak çıkarılabilir görünse bile pratikte zor olabilir. Hassas çıkıntılara yakın müdahale, parçayı zedeleyebilir. Hazırlık sırasında bu erişimi düşünmek, baskı sonrasında uğraşarak çözmeye çalışmaktan daha etkilidir.
Destek görünümünü değiştirerek incelemek karmaşık modellerde yararlıdır. Kaynakta şeffaf destek veya yalnız temas noktası görünümü gibi seçenekler açıklanıyor. Bu tür görünümler, modelin içinde kalan temasları ve kalabalık bölgeleri fark etmeyi kolaylaştırabilir. Kullanılabilir komutun adı veya konumu sürüme göre değişse de amaç aynıdır: modelin üzerindeki destek etkisini açıkça görmek.
Kasım 2025 duyurusundaki Supports V2, temas yerleşimi ve destek kaldırma davranışını geliştiren bir yaklaşım olarak anlatılıyor. Ancak kaynakta verilen belirli test iyileştirmeleri bütün parçalar için tolerans garantisi değildir. Ayrıca hangi reçinede varsayılan veya seçenek olduğu duyuru tarihine bağlıdır. Kendi cihaz ve reçine seçiminizde sunulan desteği kontrol edin; yalnız bir haber başlığına göre bütün malzemelerde aynı sonucu beklemeyin.
| Destek sorusu | İncelenecek sonuç |
|---|---|
| Kritik yüzeye temas ediyor mu? | Görünüş, ölçü veya geçme etkisi |
| İnce bölge yeterince destekleniyor mu? | Yerel kararlılık ve üretilebilirlik |
| Destekler çıkarılabiliyor mu? | Alet erişimi ve parça hasarı riski |
| Destekler sıvı tutuyor mu? | Yıkama ve kurutma erişimi |
| Değişiklik yapıldı mı? | Yeniden hesaplama ve son kontrol ihtiyacı |
Manuel müdahale yaptığınızda amacı not edin. “Daha iyi görünsün” yerine “kapak oturma yüzeyinden temas kaldırıldı” gibi açık bir gerekçe, sonraki revizyonda kararın anlaşılmasını sağlar. Bir desteği kaldırmak başka bir bölgenin desteğe ihtiyacını artırabilir; değişikliğin bütüne etkisini inceleyin. Supports V2 ve diğer hazırlık araçlarının kaynak açıklaması bu dengeyi anlamak için yararlıdır.
Destek azaltma denemesini sınırlandırın
Destekleri değiştirmek istediğinizde önce hangi sorunu çözmeye çalıştığınızı tanımlayın. Kritik yüzeyde iz, aşırı temizleme işi ve erişilemeyen temas üç ayrı sorundur. Birinde temasın yeri, diğerinde yapı miktarı, üçüncüsünde yönlendirme daha önemli olabilir. Sadece destek sayısının düşmesi, bu sorunlardan herhangi birinin çözüldüğünü göstermez.
Bir karşılaştırmada temel hazırlık dosyasını koruyun ve değiştirilen seçeneği ayrı adla kaydedin. Böylece başarısızlık halinde hangi düzenin kullanıldığını anlayabilirsiniz. Her revizyonda birkaç temas kaldırıp önceki dosyanın üzerine kaydetmek, sonunda farkın izini kaybettirir. Kaynakta varsayılan yaklaşımın güvenilirlik odağı anlatıldığı için, otomatik oluşturulan düzeni incelemeden topluca azaltmak makul bir başlangıç değildir.
Küçük ve hassas parçaların desteğini çıkarırken oluşan hasar, her zaman baskı sırasında yetersiz destek olduğu anlamına gelmez. Çıkarma yöntemi, erişim ve son işlem sırası da incelenmelidir. Bu nedenle fiziksel numunenin hangi aşamada zarar gördüğünü kaydetmek gerekir. Baskıdan sağlam çıkan bir çıkıntının temizleme sırasında kırılması ile cihaz içinde eksik oluşması aynı geri bildirim değildir.
6. Boşaltmayı malzeme tasarrufundan ibaret görmeyin
Bir modeli boşaltmak, iç hacmin bir bölümünü kaldırarak malzeme kullanımını azaltabilir. Ancak aynı zamanda parçanın kesitini, iç geometrisini ve temizleme ihtiyacını değiştirir. Dolu parça için yapılan işlev değerlendirmesi, boşaltılmış sürüme otomatik olarak taşınamaz. Özellikle yük taşıyan veya montajda zorlanan parçalarda bu değişiklik yeniden incelenmelidir.
Formlabs'ın Ekim 2024 hazırlık özellikleri yazısı, boşaltılmış modellerin dolu parçalar kadar güçlü olmadığını ve boşaltmanın model amaçlı kullanımlarda düşünülmesi gerektiğini vurguluyor. Bu kaynak, boşaltmayı bütün işlevsel parçalarda varsayılan malzeme tasarrufu adımı yapmamak için önemli bir sınır sağlar. Boşaltma ve drenaj açıklaması bu kararın temel kaynağıdır.
Boşaltmadan önce parçanın neden dolu tasarlandığını düşünün. Bazen iç hacmin işlevi yoktur ve görünüş modeli için uygun bir boşaltma değerlendirilebilir. Başka bir durumda iç kısım vida yuvasını, yük yolunu veya montaj sertliğini destekliyor olabilir. Bir yazılım aracının hacmi kaldırabilmesi, tasarımın o hacme ihtiyacı olmadığını kanıtlamaz.
İç boşluk oluştuğunda temizlik ve kurutma sorusu da doğar. Sıvı reçinenin dışarı çıkacağı yol, yıkama çözeltisinin erişimi ve parçanın incelenebilirliği birlikte düşünülmelidir. Sadece dış yüzeyi temiz görünen bir parçada içeride artık malzeme bulunabilir. Bu nedenle iç geometriyi kesit veya uygun görünümle incelemek, hazırlığın önemli bir bölümüdür.
Duvar kalınlığı için bütün modellere uygulanabilecek tek sayı vermek doğru değildir. Reçine, geometri, parça boyutu ve kullanım amacı farklıdır. İlgili malzeme ve cihaz tasarım kılavuzlarını esas almak gerekir. Çok ince duvar yalnız baskı sırasında değil, destek çıkarma ve taşıma sırasında da sorun oluşturabilir. Kalınlığı yalnız reçine tüketimini azaltmak için seçmeyin.
Boşaltılan parçanın CAD veya hazırlık dosyasındaki kimliğini de ayırın. Dolu ve boşaltılmış sürümler aynı adla dolaşıyorsa sonraki kullanıcı hangisini değerlendirdiğini bilemeyebilir. Ölçü, ağırlık veya işlev denemeleri farklı sürümlere ait olabilir. Boşaltma, üretim dosyasında teknik anlamı olan bir değişikliktir; kayıt dışı bir görünüm ayarı gibi ele alınmamalıdır.
7. Drenaj ve cup uyarılarını geometri sorusu olarak ele alın
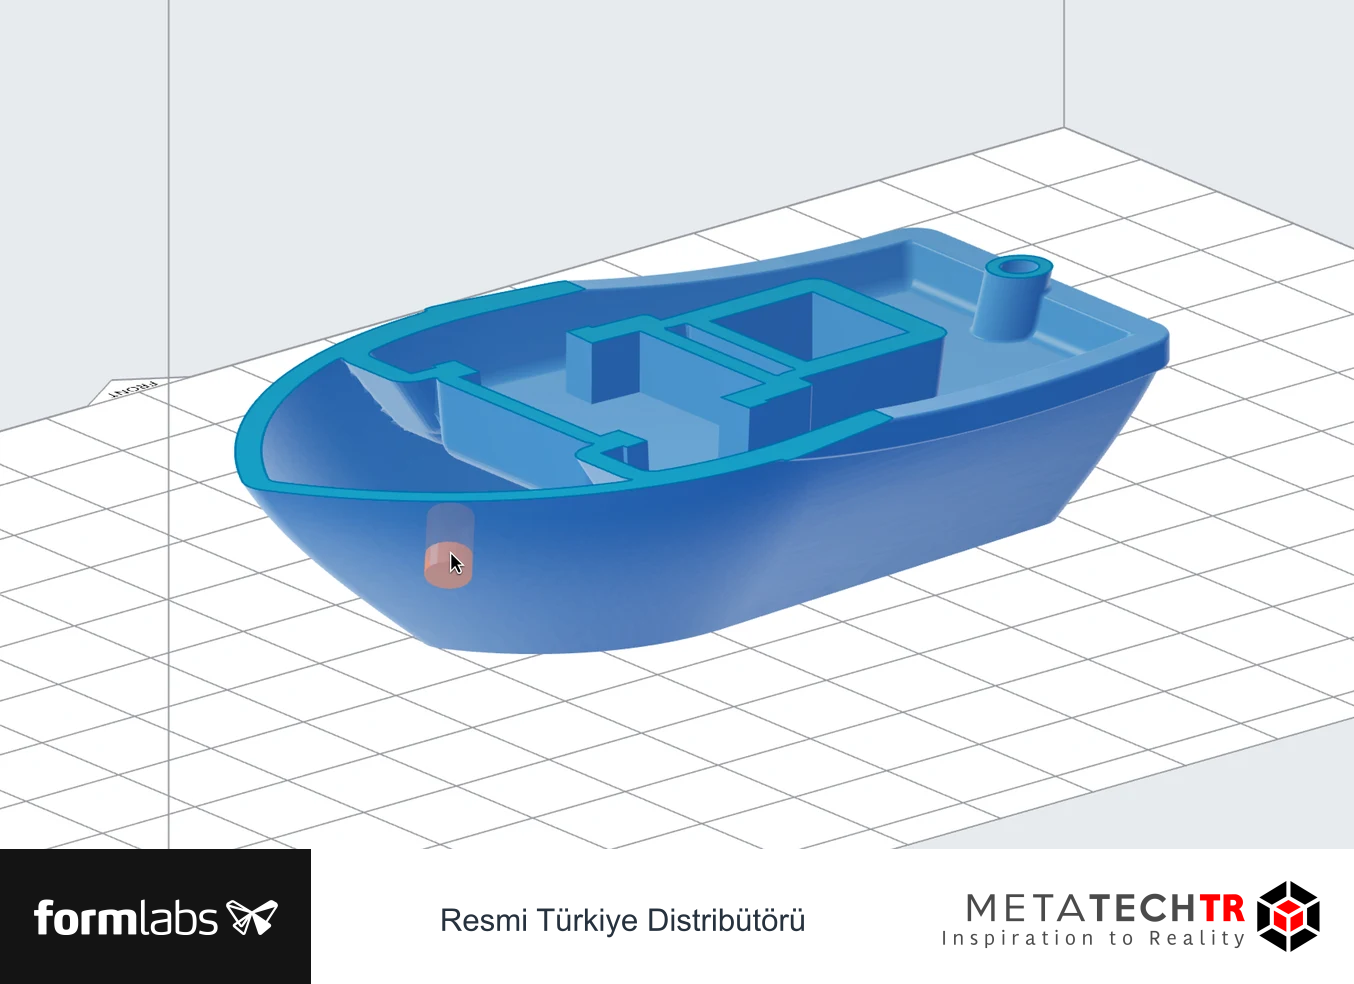
Drenaj deliği eklemek, yalnız modelin bir yerine açıklık koymak değildir. Açıklığın hangi iç boşluğa bağlandığı, parçanın baskı ve son işlem yönleriyle nasıl ilişkilendiği önemlidir. Bir bölgedeki delik, birbirinden kopuk başka bir iç boşluğu temizlemeyebilir. Modelin iç bağlantılarını görmeden delik yerleştirmek, tamamlanmış gibi görünen fakat işlevsiz bir çözüm oluşturabilir.
Formlabs'ın hazırlık yazısı, boşaltılmış SLA modellerinde drenaj deliklerini özellikle öneriyor ve reçine birikmesinin baskı sorunlarına yol açabileceğini açıklıyor. Ayrıca yönlendirmeyle giderilemeyen cup bölgelerinde delik eklenmesini ele alıyor. Buradaki karar, uyarının rengini kaldırmak değil, ilgili geometrinin gerçekten nasıl çalıştığını anlamaktır.
Bir kabın veya muhafazanın kesitini düşünün. Baskı sırasında kapalı bir hacim oluşturan yönlendirme ile aynı parçanın açık yüzeyi farklı yöne bakacak şekilde hazırlanması farklı sonuçlar doğurabilir. Önce yönlendirme seçeneklerini değerlendirmek, gereksiz delik eklemeyi önleyebilir. Delik gerekiyorsa işlevsel yüzey, montaj ve görünüş üzerindeki etkisi ayrıca incelenmelidir.
Deliğin sonradan kapatılması planlanıyorsa bu işlem de tasarımın parçası olmalıdır. Kapatma yöntemi parçanın görünüşünü, sızdırmazlık beklentisini veya montajını etkileyebilir. Bir açıklığı sonradan doldurmak, parçayı başlangıçtaki kapalı CAD modeline bütün özellikleriyle geri döndürdüğü anlamına gelmez. Özellikle sıvıyla temas veya basınç içeren uygulamalarda ayrı doğrulama gerekir.
Temizleme erişimini hazırlık ekranında tasarlamak kolay olmayabilir. Gerektiğinde kritik kesiti daha basit bir numune olarak değerlendirin. Bu numunenin amacı iç kanalın yıkanabildiğini veya kontrol edilebildiğini görmek olabilir. Ancak küçük bir kesitin temizlenmesi, daha uzun veya karmaşık bütün parçanın aynı kolaylıkla temizleneceğini garanti etmez. Ölçeğin ve bağlantıların etkisi korunmalıdır.
Uyarıları görmezden gelmek kadar bütün uyarıları aynı anlama getirmek de yanlıştır. Yazılımın işaretlediği bölgenin ne olduğunu okuyun, ilgili model alanını bulun ve gerekçeli değişiklik yapın. Sorun anlaşılmıyorsa üreticinin ilgili destek belgesine başvurun. Arayüzdeki uyarı adı veya tavsiye sürüme bağlı değişebileceğinden, eski ekran görüntüsünü güncel menü talimatı olarak kullanmayın.
8. Yerleşimde önce iş ilişkisini, sonra doluluk oranını düşünün
Tabla üzerinde boş alan görmek, her boşluğa parça eklenmesi gerektiği anlamına gelmez. Birlikte basılacak parçaların aynı malzeme ve uygun süreç koşullarını paylaşması gerekir. Son teslim zamanları, parça kimlikleri ve son işlem düzeni de önemlidir. Çok dolu bir tabla, yanlış işleri bir araya getiriyorsa verimli bir üretim planı olmayabilir.
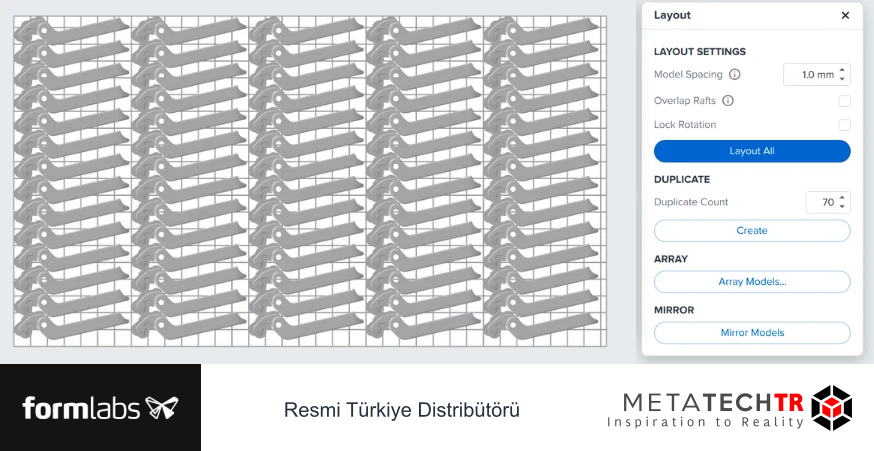
Formlabs'ın Şubat 2025 yazısı SLA otomatik yerleşim ve dinamik süre tahminini ele alıyor. Kasım 2025 duyurusu ise Fill the Build ve aralık/yerleşim kontrollerini açıklıyor. Bu araçlar parçaları düzenlemeye yardımcı olur; fakat hangi işlerin birlikte üretilmesi gerektiğini işletmenin öncelikleri belirler. SLA yerleşim açıklamasındaki örnek adet artışı, bütün modeller için sabit bir kazanım değildir.
Yerleşimde parça ve desteklerin birbirine etkisini inceleyin. Çok yakın düzenler destek çıkarma veya parçaları ayırma işini zorlaştırabilir. Bazı parçalar için kimlik karışıklığı oluşabilir. Benzer görünen sağ ve sol parçalar, farklı revizyonlar veya farklı müşterilere ait modeller aynı tablaya konuyorsa takip yöntemi baştan belirlenmelidir.
Bir partinin tamamı aynı anda bitse bile bütün parçaların aynı anda teslim edilebilir olması gerekmez. Bazıları daha fazla yüzey işi veya ölçü kontrolü isteyebilir. Bu yüzden hazırlık sırasında son işlem gruplarını düşünmek yararlıdır. Aynı tablaya sığmak, aynı işlem süresine veya aynı kabul akışına sahip olmak anlamına gelmez.
Yerleşim karşılaştırmasında tahmini süreyle reçine tüketimini birlikte görün. Daha sık bir düzen daha fazla parçayı tek işte toplarken yüksek bir parçanın diğerlerini bekletmesine yol açabilir. Farklı işlerin ayrılması bazı durumlarda daha erken teslim sağlayabilir. Bu karar, yalnız yazıcıdaki toplam süreyi değil ihtiyaç sahibinin parçaya ne zaman ulaşacağını da dikkate alır.
| Parti kararı | Sorulacak soru |
|---|---|
| Aynı malzeme | Tam reçine ve sürüm gerçekten eşleşiyor mu? |
| Aynı zaman | Acil parça uzun işi bekleyecek mi? |
| Aynı son işlem | Parçalar birlikte temizlenip kontrol edilebilir mi? |
| Kimlik | Benzer parçalar birbirinden ayırt edilebiliyor mu? |
| Erişim | Destek ve parça ayırma işi yapılabilir mi? |
SLS için açıklanmış Part Cages veya toz yatağına ait duvar mesafesi gibi özellikleri SLA yerleşim kuralı olarak taşımayın. PreForm farklı teknolojilere hizmet ettiği için bir duyuruda iki sürecin araçları birlikte bulunabilir. Kullandığınız özelliğin hangi cihaz ve teknoloji için açıklandığını kontrol etmek, kaynak okumada da yazılım kullanımında da önemlidir.
9. Ölçüm araçları tasarım kontrolünü destekler, ölçü garantisi vermez
Hazırlık yazılımında modelin boyutunu veya iki nokta arasındaki mesafeyi görmek, dosyanın beklenen geometriyi içerip içermediğini kontrol etmeye yardımcı olur. Ancak bu ölçüm bitmiş parçanın fiziksel ölçüsü değildir. Ekranda doğru görünen boşluk, üretim ve son işlemden sonra aynı şekilde elde edileceğinin garantisi sayılmaz.
Formlabs'ın PreForm 3.54 açıklamasında ölçüm aracı, kalınlık, aralık ve parça boyutunu kontrol etmeye yardımcı olan bir özellik olarak anlatılıyor. Bu yaklaşım özellikle dosyanın yanlış ölçekte açılması veya beklenmeyen bir boşluk içermesi gibi hazırlık hatalarını fark etmeyi sağlar. Fiziksel tolerans değerlendirmesi için ise basılmış parçanın uygun yöntemle ölçülmesi gerekir.
Ölçü kontrolünde hangi yüzeyi referans aldığınızı belirleyin. Bir kasanın dış genişliği doğru olsa bile içteki bağlantı aralığı farklı olabilir. Modelin toplam boyutunu kontrol etmek, bütün kritik özellikleri kontrol etmek değildir. Montajı etkileyen ölçüleri ayrı listelemek hazırlık incelemesini daha hedefli hale getirir.
Kesit görünümü iç geometrinin incelenmesinde yararlı olabilir. İç boşluk, duvar değişimi, kanal bağlantısı veya destek yapısı daha anlaşılır hale gelebilir. Ancak ekranda gördüğünüz kesit, o bölgenin gerçekten yıkanabilir veya aletle erişilebilir olduğunu tek başına göstermez. Görsel denetim, uygulama değerlendirmesinin bir parçasıdır.
Montajın birlikte veya ayrı parçalar olarak içe aktarılması da bu aşamada önem kazanır. Eşleşen parçalar arasındaki tasarım boşluğu korunmuş mu, parçalar yanlışlıkla üst üste mi gelmiş, üretim için ayırırken referans ilişkisi kaybolmuş mu? Bunlar baskı başlamadan önce çözülmesi daha kolay sorulardır.
Hazırlık ekranında alınan ölçüm notlarını son kabul kontrolüyle ilişkilendirin. Aynı özellik için tasarım değeri ve fiziksel gözlem ayrı sütunlarda tutulabilir. Böylece farklılığın dosyadan mı yoksa sonraki süreçten mi geldiğini araştırmak kolaylaşır. Ayrıntılı ölçüm yaklaşımı için SLA ölçü ve montaj rehberine geçebilirsiniz.
10. Etiket ve dokuyu üretim amacıyla kullanın
Etiket eklemek, parça kimliğini dosyadan fiziksel nesneye taşımaya yardımcı olabilir. Seri, revizyon veya kısa bir işaret, birbirine benzeyen parçaların karışmasını azaltabilir. Ancak etiketin yeri ve biçimi işlevi etkilememelidir. İnce duvarlı bir bölgede derin işaret veya kritik yüzeyde kabartma, tasarım açısından ayrıca değerlendirilmelidir.
Formlabs'ın Ekim 2024 duyurusu, etiketlerin kabartma veya oyma biçiminde model üzerine yerleştirilmesini açıklıyor. Bu özellik izlenebilirlik için yararlı olabilir; yine de parça üzerinde görünen bir kodun hangi kayda bağlandığı tanımlanmalıdır. Anlamı yalnız bir kişinin bildiği kısa işaret, ekip değiştiğinde değerini kaybedebilir.
Gizlilik gerektiren dosyalarda etikete hangi bilginin yazılacağı ayrıca düşünülmelidir. İşletme içi parça kodu ile kişisel veya ticari hassas bilgi aynı şey değildir. Modelin üzerinde gereksiz ayrıntı taşımak yerine güvenli iş kaydına bağlanan bir kimlik kullanılabilir. Kurumun veri politikası, üretim kolaylığından bağımsız olarak korunmalıdır.
Doku eklemek ise görünüş ve dokunma deneyimini değiştirebilir. Bir yüzeyin pürüzlü veya desenli hale getirilmesi, sadece görsel bir katman değildir; geometri değişir. Montaj yüzeyi, ölçüm noktası veya temizlenmesi gereken alan üzerinde doku kullanmanın etkisi değerlendirilmelidir. Görünüş modeliyle işlevsel parçanın ihtiyaçları burada da farklı olabilir.
Karmaşık doku dosyanın işlenmesini de zorlaştırabilir. Kaynak, ayrıntılı dokuların PreForm performansını yavaşlatabileceğine dikkat çekiyor. Bu nedenle doku kararını yalnız ekran görüntüsünün hoş görünmesine göre vermeyin. Tasarım amacı için gerekli ayrıntıyı korurken dosyanın hazırlanabilir ve tekrar kullanılabilir olmasını da düşünün.
Etiket veya doku ekledikten sonra ölçü ve destek kontrolüne geri dönün. Yeni geometri bazı bölgelerin görünüşünü veya hazırlık davranışını değiştirebilir. İşaretin okunabilirliği fiziksel numunede ayrıca değerlendirilebilir. Ekranda okunabilen küçük bir yazının her malzeme, yön ve son işlemde aynı görünmesi garanti değildir.
Etiketin okunacağı anı da düşünün. Destekler üzerindeyken görülen bir işaret, destekler kaldırıldıktan sonra kaybolabilir; boyama sonrası küçük oyuklar kapanabilir. Parçanın nihai halinde gerekli kimlik görünür kalmalıdır. Bunun için bütün yüzeyi büyük yazıyla kaplamak yerine işaretin yerini, derinliğini ve okuma koşulunu tasarım amacıyla birlikte değerlendirin.
Bir tablaya farklı revizyonlar yerleştirildiğinde etiket planı özellikle önemlidir. Hazırlık ekranındaki model sırası, yıkama sepetindeki sırayla korunmayabilir. Benzer parçalar elden ele geçerken karışabilir. Fiziksel kimlik mümkün değilse ayrı işlem kapları veya kuruma uygun başka bir takip yöntemi gerekir. Seçilecek yöntem parçaya zarar vermemeli ve üreticinin temizlik talimatıyla çelişmemelidir. Amaç hazırlık dosyasındaki bilgiyle teslim edilen nesnenin bağını koparmamaktır.
11. Önizlemeyi karar desteği olarak okuyun
Önizleme araçları, yönlendirme ve yüzey davranışı hakkında daha anlaşılır bir görünüm sağlayabilir. Formlabs'ın Mayıs 2026 duyurusunda Realistic Renders; eğrilik haritası, katman çizgisi önizlemesi ve malzeme görünümünün temsiliyle açıklanıyor. Kaynağın o tarihte verdiği malzeme kapsamı sınırlıdır; bütün malzemelerde aynı özelliğin bulunduğu varsayılmamalıdır.
Görsel önizleme, fiziksel numuneyle aynı bilgi değildir. Işık, yüzey bitirme, destek izi ve gerçek malzeme davranışı sonucu etkiler. Özellikle şeffaf veya görünüş açısından kritik parçada ekran görüntüsü tek başına kabul numunesi olarak kullanılmamalıdır. Önizleme, hangi yüzeye daha dikkatli bakılacağını ve hangi yönlendirmelerin karşılaştırılacağını belirlemeye yardım eder.
Örneğin eğimli bir kapakta katman çizgisi önizlemesi bir bölgenin daha belirgin görünebileceğini düşündürebilir. Bu gözlemle yönlendirme değiştirilebilir; ardından desteklerin ve baskı yüksekliğinin nasıl etkilendiği yeniden incelenir. Bir iyileştirme başka bir alanda işçilik doğurabilir. Önizlemeyi tek başına son karar değil, karşılaştırmanın bir girdisi olarak kullanın.
Renk ve şeffaflık gösterimi de gerçek ürün rengi veya optik özellik garantisi değildir. Üretim ve son işlem koşulları önemlidir. Şeffaf parça için hangi görünürlüğün gerektiğini ayrıca tanımlayın: yalnız iç yapıyı görmek mi, sunum yüzeyi mi, başka bir optik görev mi? Şeffaf reçine rehberi bu beklentileri ayırmaya yardımcı olur.
Önizleme ekran görüntülerini iş kartına ekleyecekseniz dosya revizyonu ve hazırlık seçeneğiyle eşleştirin. Aksi halde sonradan değişmiş bir dosyanın eski görüntüsü onaylanabilir. Onaylanan görünümün hangi üretim dosyasına ait olduğu anlaşılmalıdır. Bu özellikle tasarımcı ile operatör farklı kişiler olduğunda önem kazanır.
12. İki yönlendirmeyi karşılaştıran örnek hazırlık çalışması
Aşağıdaki çalışma, yöntem göstermek için hazırlanmış varsayımsal bir örnektir. Küçük bir elektronik muhafazanın kapağını hazırladığınızı düşünün. Dış yüzey sunumda görünecek, iç kenar başka bir parçaya oturacak ve iki bağlantı bölgesi montajda kullanılacaktır.
İlk hazırlık seçeneğinde kapağın dış yüzeyi mümkün olduğunca destek temasından uzak tutulur. İkinci seçenekte baskı yüksekliği azaltılmaya çalışılır. Bu iki hedefin aynı anda en iyi hale gelmesi şart değildir. Önce her seçeneğin hangi yüzeyleri desteklediğini ve hangi bölgelerin temizlenmesi gerektiğini inceleyin. Görünür yüzeyi koruyan düzen, iç bağlantılarda zor erişilen destekler oluşturuyorsa bunu kaydedin.
Her seçeneği aynı cihaz ve reçine kimliğiyle karşılaştırın. Reçineyi veya katman seçimini de değiştirirseniz, sonuçların hangi karardan etkilendiğini ayırmak zorlaşır. Gerekli farklılıkları elbette deneyebilirsiniz; fakat onları ayrı karşılaştırma olarak adlandırın. Bir çalışmada bütün değişkenleri aynı anda değiştirip tek bir sonuca bağlamayın.
| Karşılaştırma alanı | Seçenek A | Seçenek B |
|---|---|---|
| Öncelik | Görünür yüzeyi koruma | Baskı yüksekliğini azaltma |
| Destek temasları | Kontrol edilerek kaydedilir | Kontrol edilerek kaydedilir |
| İç kenara erişim | Alet ve temizlik açısından değerlendirilir | Aynı yöntemle değerlendirilir |
| Reçine tahmini | Model/destek/taban ayrı okunur | Aynı alanlar karşılaştırılır |
| Süre tahmini | Yazılım çıktısı olarak kaydedilir | Ölçülmüş süre diye sunulmaz |
| Fiziksel kabul | Henüz yapılmadıysa açık bırakılır | Henüz yapılmadıysa açık bırakılır |
Süre tahmininin değişmesi tek başına karar verdirmez. Daha kısa baskı, destek temizliğinde daha uzun işçilik gerektiriyorsa toplam akış aynı ölçüde hızlanmayabilir. Daha az destek malzemesi kullanan düzen, kritik yüzeyde düzeltme gerektiriyorsa görünüş modeli için uygun olmayabilir. Karşılaştırma, baskı ve son işlem birlikte düşünülerek yapılır.
Kapağın içindeki bir bölge boşaltılacaksa iki seçeneğe de etkisini ayrı değerlendirin. Drenaj konumu, iç boşluğa erişim ve duvarın işlevi kontrol edilmelidir. Sadece reçine tahmini düşüyor diye boşaltmayı kabul etmeyin. Bu örnekte kapak montaj sırasında zorlanıyorsa kesit değişimi işlevsel sonucu etkileyebilir.
Karar öncesinde iki hazırlık dosyasını açık adlarla kaydedin. Dosya adında veya iş kaydında hangi yönlendirme hedefinin kullanıldığı anlaşılabilir. Ekran görüntüsüyle fiziksel numune üretilecekse kimlik aynı olmalıdır. Daha sonra “iyi olan hangisiydi?” sorusunun yalnız dosyanın değiştirilme tarihine bakılarak cevaplanması güvenilir değildir.
İlk fiziksel numuneler geldiğinde destek izinin yeri, montaj ve yüzey kontrolü yapılır. Yazılımda beklenen farkın gerçek parçaya nasıl yansıdığı gözlenir. Bir seçenek başarısızsa bunun dosya hazırlığı, baskı süreci veya son işlemle ilişkisi araştırılır. Bu çalışma sonunda yalnız bir yönlendirme seçilmez; o seçimin hangi gerekçeye dayandığı da korunur.
Karşılaştırmadan işe yarar bir karar çıkarın
İlk numuneyi değerlendirirken ölçü, yüzey ve işçilik gözlemlerini tek bir “başarılı” kutusunda birleştirmeyin. Bir seçenek görünüşte daha iyi olup montajda sorun çıkarabilir. Diğeri kolay temizlenebilir, fakat müşterinin gördüğü yüzeyde daha fazla düzeltme gerektirebilir. Karar, başlangıçta tanımlanan kullanım amacına göre verilmelidir. Hangi özelliğin vazgeçilmez, hangisinin iyileştirilebilir olduğunu açık tutun.
Örnekte kapak dış yüzeyi kabul edilebilir, iç kenarı ise eş parçaya oturmuyorsa hazırlık ekibi bütün cihaz ayarlarını değiştirmeden önce geometrik ve süreç nedenlerini ayırmalıdır. CAD boşluğu, destek teması, yüzey düzeltmesi ve ölçüm koşulu incelenir. Tek bir numuneye bakarak genel bir ölçek düzeltmesi uygulamak, doğru olan diğer ölçüleri de değiştirebilir. Böyle bir düzeltme gerekiyorsa ayrı gerekçe ve doğrulama ister.
Seçilen hazırlık yaklaşımının hangi geometri için çalıştığını kaydedin. Küçük kapağın kabul edilmesi, aynı yönün büyük bir muhafazada aynı sonucu vereceğini göstermez. Ölçek değiştiğinde yüzeyler, iç boşluklar ve destek ihtiyaçları farklılaşabilir. Yeniden kullanılacak bilgi, körü körüne kopyalanacak açı değil; kritik yüzeylerin nasıl korunduğu ve hangi kontrollerin karar vermeyi sağladığıdır.
13. Kayıt, kurtarma ve revizyonu birbirinden ayırın
Hazırlık dosyasını kaydetmek, çalışma sırasında oluşabilecek kaybı azaltır ve tekrar üretim için başlangıç sağlar. Ancak tek bir dosyanın son hali her ihtiyacı karşılamaz. Hangi CAD revizyonundan üretildiği, malzeme seçimi ve kabul edilen hazırlık yaklaşımıyla ilişkisi görünür olmalıdır. Aynı klasörde birbirine benzeyen dosyalar birikiyorsa yanlış işin seçilmesi kolaylaşır.
Formlabs'ın PreForm 3.60.0 açıklaması Auto-Recovery işlevini yerel geçici dosya üzerinden çalışma kurtarma olarak anlatıyor. Bu, düzenli dosya kaydı veya kurumun yedekleme düzeninin yerine geçmez. Uygulama bir çalışmayı kurtarabilse bile dosyanın doğru revizyonla, doğru adla ve paylaşılabilir yerde saklandığı anlamına gelmez.
Kaydedilen hazırlık ile onaylanan hazırlık farklı durumlar olabilir. Bir dosya deneme sırasında oluşturulmuş, henüz ölçü veya destek kontrolünden geçmemiş olabilir. İş kaydında “çalışma”, “inceleme” ve “üretim için kabul” gibi anlaşılır durumlar kullanmak yararlıdır. Bu adlandırma bir kalite sistemi sertifikası değildir; ekip içindeki karışıklığı azaltan bir düzenlemedir.
CAD revizyonu değiştiğinde yalnız eski dosyanın üzerine yeni modeli koyup devam etmeyin. Değişen geometri destek, drenaj, etiket veya yerleşimi etkileyebilir. Küçük görünen bir delik değişikliği iç boşluğun bağlantısını, bir kenar değişikliği montaj yüzeyini etkileyebilir. Değişikliğin ilgili hazırlık kararlarına etkisini inceleyin.
Ekip içinde dosyayı paylaşırken gereken bağlamı da paylaşın. Kritik yüzey notları, seçilen malzeme ve kabul edilen numune kimliği ayrı mesajlarda kaybolmamalıdır. Üretim dosyasıyla birlikte bulunan kısa bir açıklama, başka bir operatörün aynı işi neden o şekilde hazırladığını anlamasını sağlar. Ayrıntılı organizasyon için SLA dosya ve revizyon yönetimi rehberine geçebilirsiniz.
Beta veya deneme programındaki özellikleri de kararlı üretim akışından ayırın. Mayıs 2026 duyurusu Projects özelliğini Insider bağlamında ele alıyor; bundan güncel durumda her kurulumda aynı özelliğin hazır olduğu sonucu çıkmaz. Yeni bir özelliği denemek yararlı olabilir, fakat kritik işte kullanmadan önce kurumun gereksinimleri ve geçerli sürüm belgeleri değerlendirilmelidir.
14. Baskıya göndermeden önce işin tamamını kontrol edin
Son kontrol yalnız uyarı listesini kapatmak değildir. Dosyanın doğru revizyon olduğu, seçilen cihaz ve reçinenin fiziksel üretimle eşleştiği, kritik yüzeylerin korunduğu ve parçanın sonraki işlemlerinin yapılabildiği birlikte kontrol edilir. Hazırlık sırasında birçok küçük karar verildiği için son aşamada bütüne dönmek önemlidir.
Önce parça kimliğini ve adedini doğrulayın. Fazla kopya, eksik gövde veya eski revizyonun tablaya karışması teknik olarak basılabilir bir dosya oluşturabilir; fakat yanlış işi üretmiş olursunuz. Sonra yönlendirme, destek ve iç geometriye bakın. Özellikle son değişiklikten sonra yeniden değerlendirilmesi gereken alanlar unutulmamalıdır.
| Son kontrol | Kabul sorusu |
|---|---|
| Dosya | İstenen revizyon ve doğru parça adedi mi? |
| Cihaz/reçine | Hazırlık ve fiziksel üretim aynı seçimi mi kullanacak? |
| Kritik yüzey | Destek veya yeni etiket işlevi etkiliyor mu? |
| İç geometri | Tahliye ve temizlik yolu anlaşılır mı? |
| Yerleşim | Parçalar ve destekler erişilebilir mi? |
| Son işlem | Uygun ekipman ve malzemeye özgü talimat mevcut mu? |
| Kayıt | Üretilecek dosya ve onay bilgisi saklandı mı? |
Operatöre devredilen işte son işlem beklentisini belirtin. Bazı parçalar ham baskı halinde değerlendirilmez; yıkama, kurutma, kürleme ve destek temizliği tamamlanmalıdır. Hangi yüzeyin boyanacağı veya hangi ölçünün kontrol edileceği de işin teslim kapsamına dahil olabilir. Bu bilgiler hazırlık dosyasının dışında kalabilir, ama üretim akışından kopmamalıdır.
Tahmini süreyi iş planında kullanırken bekleme ve operatör adımlarını ayrıca ekleyin. Yazılım tahminini doğrudan müşteriye veya tasarım ekibine teslim saati olarak aktarmak uygun olmayabilir. Dosyanın hazır olması, cihazın o anda boş olduğu veya son işlem hattının işi hemen alabileceği anlamına gelmez. Gerçek teslim noktası bütün akışla belirlenir.
Bir sorun bulunduğunda ilgili adıma geri dönün. Kritik yüzeyde destek varsa yalnız son kontrol kutusunu boş bırakmak yerine hazırlığı düzeltin ve etkilediği diğer alanları yeniden inceleyin. Drenaj sorunu yönlendirme değişikliği gerektiriyorsa destek ve yerleşim de değişebilir. Son kontrol, önceki kararları yeniden değerlendirme hakkı olan bir aşamadır.
İş devrinde kısa bir sesli veya yazılı özet kullanıyorsanız kararı değiştiren noktaları öne çıkarın. “Dosya hazır” demek yerine, korunacak yüzeyin neresi olduğunu ve hangi hazırlık seçeneğinin seçildiğini belirtin. Operatörün bütün tasarım geçmişini bilmesi gerekmez; uygulayacağı işin sınırlarını bilmesi gerekir. Son anda yapılan değişiklik varsa bunu aynı iş kaydına ekleyin.
Baskı başlamadan fark edilen belirsizlik, yalnız gecikme olarak görülmemelidir. Yanlış reçine kimliği, kapalı kalan bir iç boşluk veya belirsiz revizyon bulunduğunda hazırlığı durdurmak yeniden üretim ihtiyacını azaltabilir. Kararın kim tarafından ve hangi bilgiyle verileceğini belirlemek, kontrol listesindeki kutu sayısını artırmaktan daha yararlıdır. Böylece yazılım hazırlığı, atölye ve tasarım arasında açık bir devir noktası olur.
PreForm hazırlığının iyi sonucu, yalnız güzel bir ekran görüntüsü değildir. Doğru dosyadan, doğru malzeme ve cihazla, amacı anlaşılır bir parça üretmeye hazır iş paketidir. İşlevsel uygunluk ise fiziksel parçanın ilgili kontrolleriyle değerlendirilir. Formlabs cihaz ailesini incelerken yazılım hazırlığını bu bütünün içinde düşünün; uygulamanıza özgü teknik soruları METATECHTR iletişim kanalıyla parça dosyası ve ihtiyaç açıklamasıyla birlikte paylaşabilirsiniz.