Silikon Kalıp İçin SLA Master Model: Tasarım, Yüzey ve Döküm Hazırlığı
3D Yazıcı Hakkında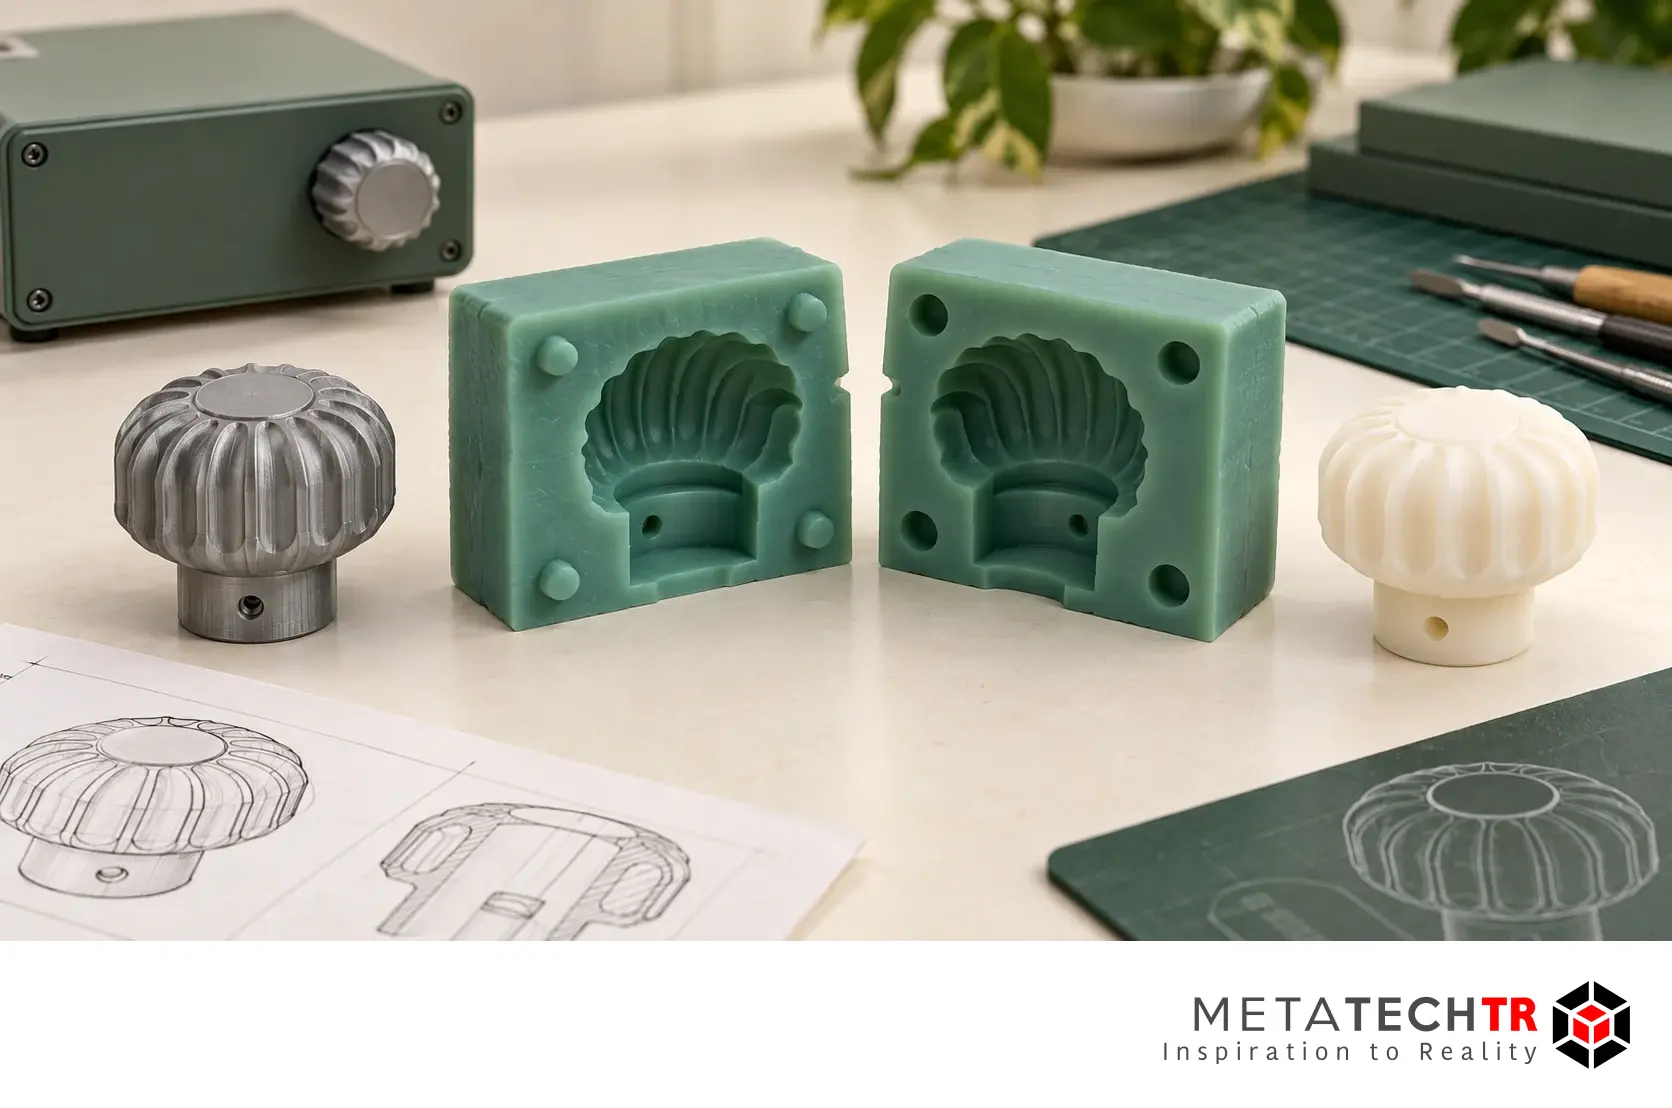
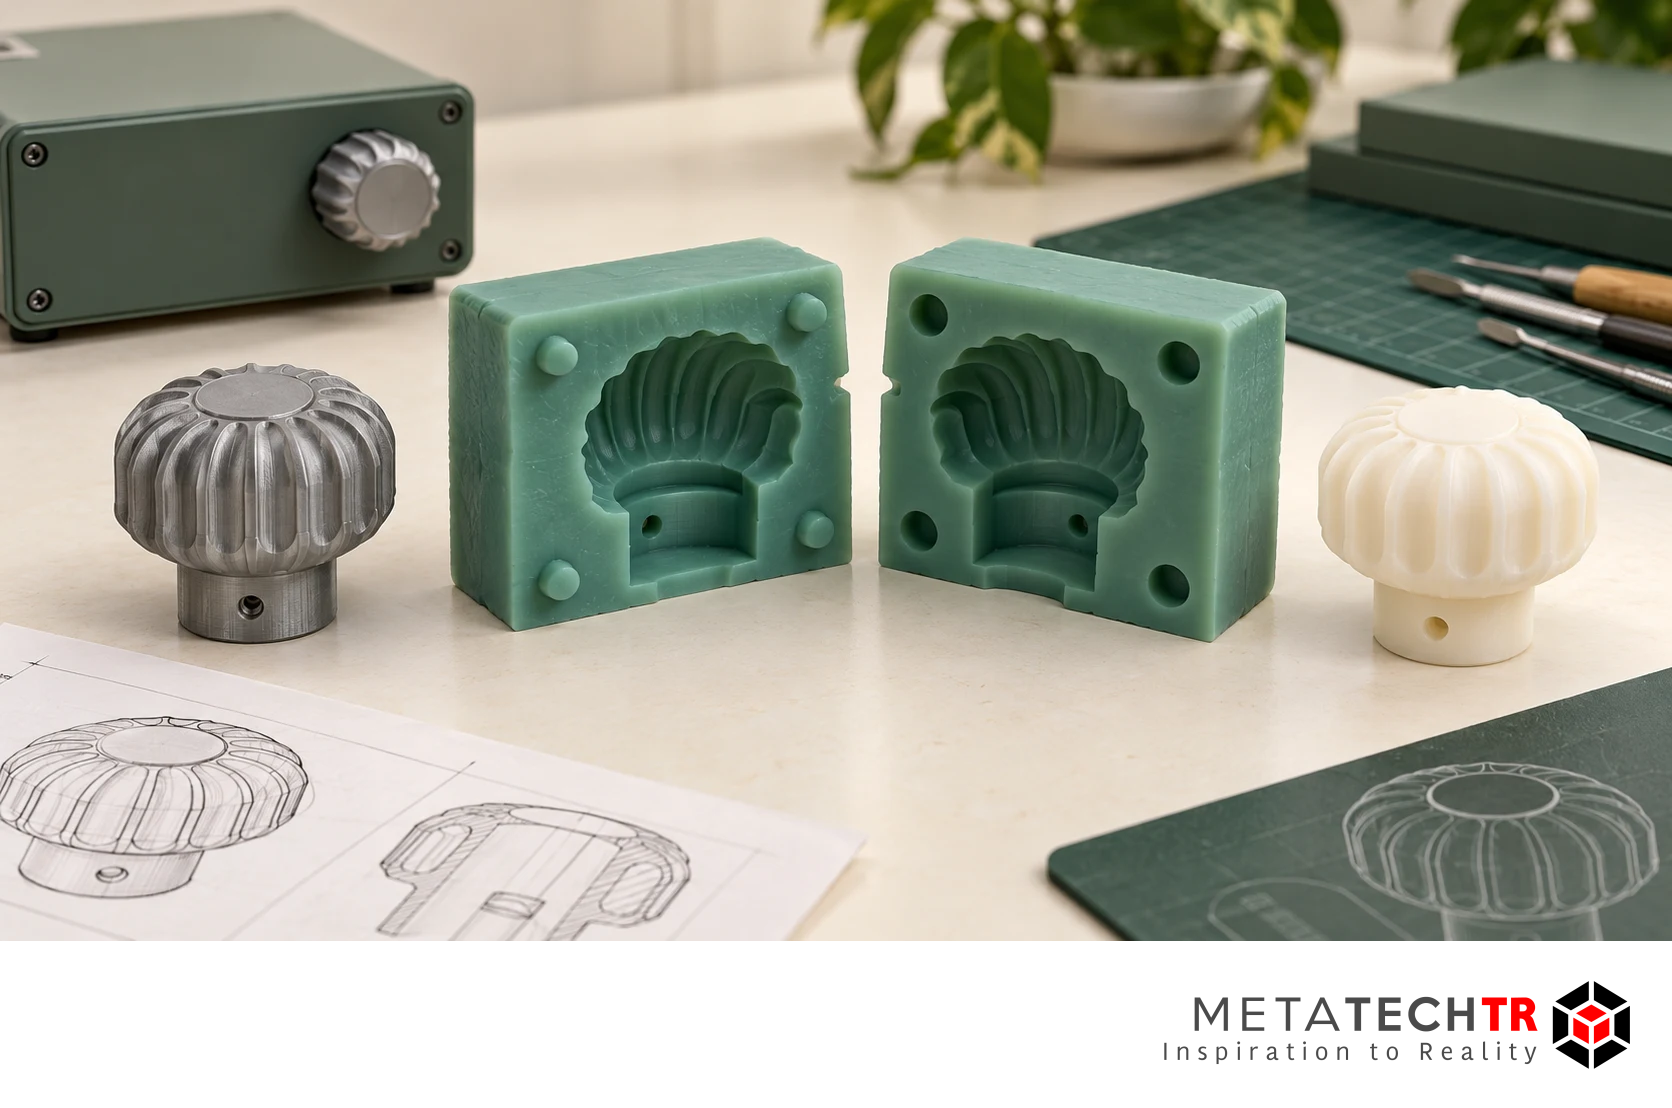
Silikon kalıp üretiminde SLA ile basılan parça çoğu zaman son ürün değildir. Son ürünün biçimini taşıyan bir ana model, yani master olabilir. Silikon bu modelin çevresinde şekil alır; model çıkarıldığında geride negatif bir boşluk kalır. Daha sonra bu boşluk başka bir malzemeyle doldurularak parça çoğaltılır. Başlangıçtaki küçük bir yüzey izi, bu zincirin sonraki adımlarına taşınabilir.
Bu nedenle master hazırlığı yalnız ayrıntılı bir baskı almakla bitmez. Kalıptan çıkış, ayırma çizgisi, yüzey bitirme, malzeme uyumu ve çoğaltılacak parçanın kabul koşulu birlikte düşünülmelidir. Master'ın iyi görünmesi, silikonla temas ettiğinde bütün sürecin sorunsuz işleyeceğini göstermez. Kullanılan reçine, silikon, kaplama ve ayırıcı birbirleriyle uyumlu olmalıdır.
Bu rehber, SLA master üzerinden silikon kalıp hazırlamayı tasarım ve üretim planı olarak ele alır. Kimyasal karışım veya sıcaklık reçetesi vermez; ürünlerin güncel güvenlik ve kullanım belgeleri esas alınır. Kaynaklarda geçen doğrudan basılmış kalıba silikon dökme yöntemiyle master çevresinde silikon kalıp oluşturma yöntemi de ayrı tutulur.
1. Master, kalıp ve dökülen parçanın rollerini ayırın
Master, çoğaltılacak biçimin fiziksel karşılığıdır. Silikon kalıp, bu biçimin negatifini taşır. Dökülen parça ise kalıbın iç boşluğundan elde edilir. Aynı projede bu üç nesne benzer görünebilir, fakat görevleri ve malzeme gereksinimleri farklıdır. Master'ın sert olması, son parçanın da sert olması gerektiği anlamına gelmez.
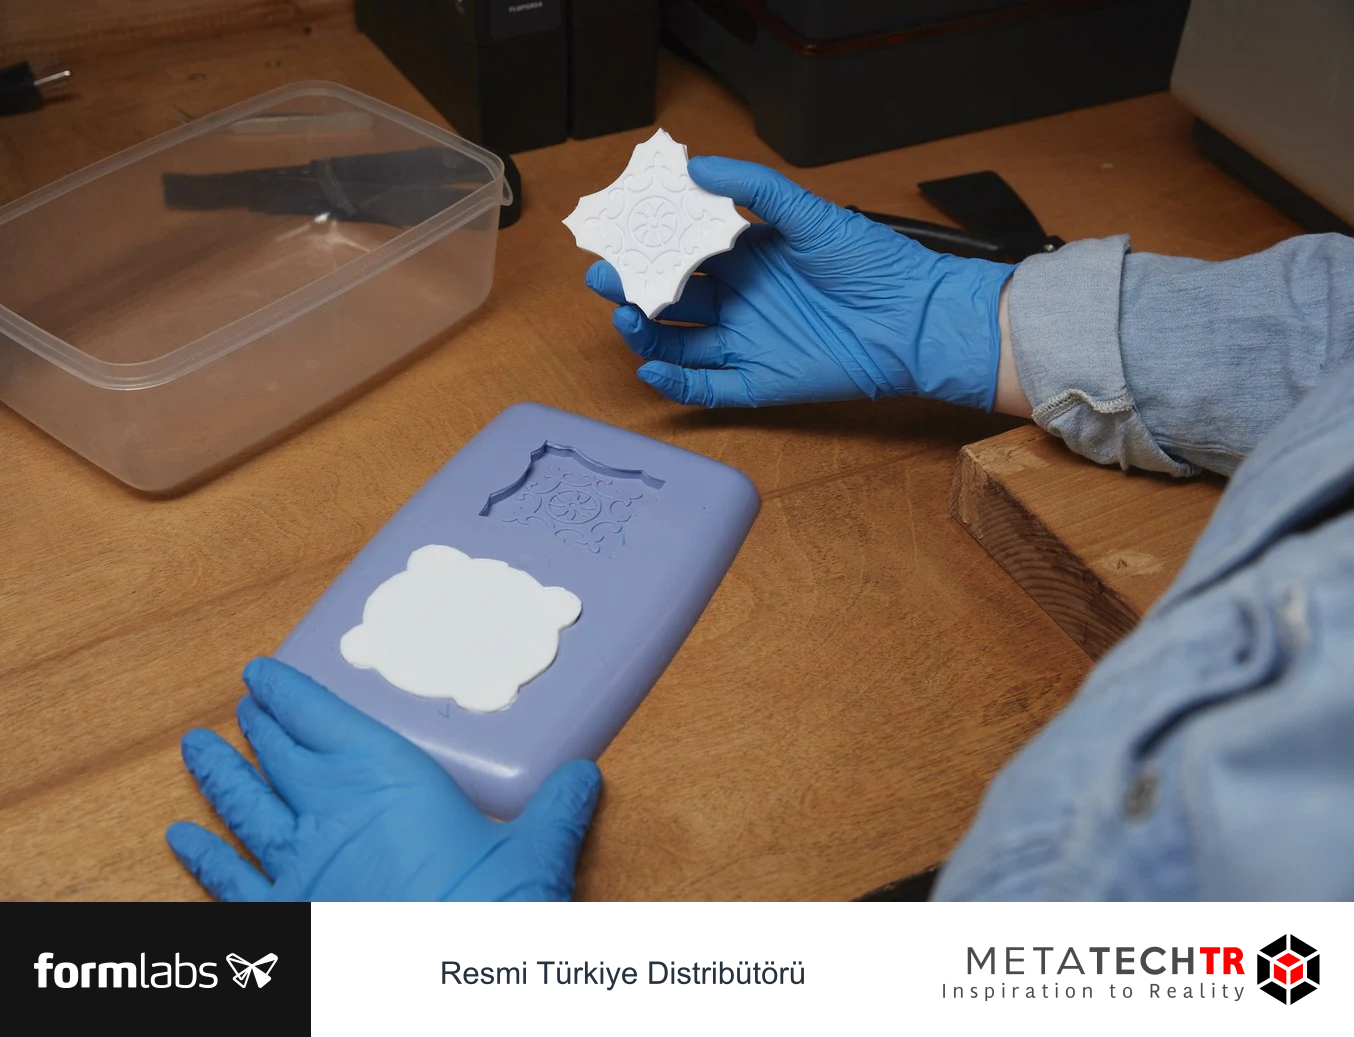
Örneğin küçük bir dekoratif panelin ön yüzeyi master üzerinde pozitif biçimde bulunur. Silikon kalıp bu yüzeyin tersini alır. Döküm malzemesi kalıba girdiğinde ön yüzey tekrar pozitif hale gelir. Master üzerindeki kabartma yazı, silikon içinde oyuk olur ve son parçada yeniden kabartma olarak ortaya çıkar. Bu yön ilişkisini CAD'de kontrol etmek özellikle yazı ve işaretlerde önemlidir.
Başka bir yöntemde ise kalıbın kendisi SLA ile basılır ve içine silikon dökülür. Burada son parça silikondur; ayrı bir silikon negatif kalıp oluşturulmaz. Formlabs'ın silikon döküm kılavuzu bu doğrudan takım yaklaşımını anlatır. İki yöntem aynı başlık altında karıştırılırsa malzeme seçimi ve işlem sırası yanlış anlaşılabilir.
| Nesne veya yöntem | Görevi | Ana kontrol |
|---|---|---|
| SLA master | Son biçimin pozitifini taşır | Yüzey, ölçü ve kalıptan çıkış |
| Silikon kalıp | Negatif boşluğu taşır | Uyum, bütünlük ve çoğaltma davranışı |
| Dökülen parça | Kullanılacak ürün veya prototip | İşlev ve görünüş kabulü |
| Doğrudan basılmış kalıp | Silikonu şekillendiren sert takım | Kalıp geometrisi ve silikonla temas |
Yöntem seçimi, hangi malzemeden son parça istendiğine ve kaç tekrar beklendiğine bağlıdır. Tek bir örnek için doğrudan baskı yeterli olabilir. Aynı geometri farklı döküm malzemeleriyle veya birden çok adet üretilecekse master ve silikon kalıp yolu değerlendirilebilir. Ancak belirli adette mutlaka daha ekonomik olduğu yönünde genel eşik verilemez.
İş kartında bu roller açık adlarla tutulmalıdır. “Kalıp dosyası” adıyla master CAD'ini göndermek, sonraki kişinin yanlış geometriyi basmasına yol açabilir. Master, kalıp kutusu ve döküm parçası ayrı kimliklerle tanımlanabilir. Dosyadaki isimler üretimdeki nesnelerle eşleşmelidir.
Projenin ilk toplantısında son parçanın malzemesi ve amacı belirlenmelidir. Yalnız “silikon kalıp yapılacak” bilgisi yeterli değildir. Kalıba ne dökülecek, hangi yüzey önemli, parça nasıl çıkarılacak ve hangi özellik kabul edilecek? Bu sorular master tasarımının neden o biçimde hazırlanacağını açıklar.
2. Master yüzeyindeki her ayrıntının çoğalabileceğini düşünün
Silikon kalıplama ayrıntılı yüzeyleri kopyalamak için kullanılabilir. Bu avantaj, istenmeyen izlerin de aktarılabileceği anlamına gelir. Destek teması, çizik, katman etkisi veya düzeltme izi master üzerinde kalırsa kalıpta ve sonraki parçalarda görülebilir. Bu nedenle yüzey kalitesi yalnız estetik değerlendirme değil çoğaltma zincirinin başlangıç kontrolüdür.
Formlabs'ın silikon kalıp hazırlama rehberi, master oluşturma yolları arasında üç boyutlu baskıyı açıklar. Kaynak, silikonun ince yüzey ayrıntılarını almasını vurgular. Buradan bütün reçine ve silikonların aynı yüzeyi aynı biçimde kopyalayacağı sonucu çıkarılmaz; ancak master üzerinde bırakılan izin bilinçli bir karar olması gerektiği anlaşılır.
Yüzeyleri önemine göre ayırın. Son parçada görülecek ön yüz, montajda temas edecek arka yüz ve sonradan kesilecek yolluk bölgesi aynı bitirme ihtiyacına sahip değildir. Kritik olmayan bir alanda uzun süre çalışmak yerine, çoğaltılacak görünür detayın korunmasına odaklanılabilir. Bu öncelik, gerekli temizleme ve kürleme işlemlerini kaldırmaz.
İnce doku veya yazı varsa aşındırma miktarına dikkat edilmelidir. İzi giderirken istenen ayrıntı da yumuşayabilir. Master'ın baskıdan çıkmış haliyle bitmiş halini karşılaştırmak, hangi bölgelerin değiştiğini görmeye yardımcı olur. Özellikle küçük harfler ve keskin kenarlar, büyük düz yüzeyden farklı işlem yaklaşımı gerektirebilir.
Parlak veya mat yüzey hedefi de baştan belirlenebilir. Son parçada istenen doku, master yüzeyiyle ilişkili olacaktır; fakat döküm malzemesi ve işlem koşulları da sonucu etkiler. Bir master fotoğrafından son parçanın görünüşünü kesin olarak tahmin etmek uygun değildir. İlk döküm, bu ilişkinin fiziksel kontrolünü sağlar.
Master üzerinde yapılan dolgu, astar veya kaplama geometriyi değiştirir. Bu değişiklik özellikle dar oyuk, küçük yazı ve geçme yüzeylerinde önemli olabilir. Uygulanan ürünün reçine ve silikonla uyumu ayrıca değerlendirilir. Yüzeyi pürüzsüzleştirmek için seçilen yöntem, kalıp oluşturma sırasında yeni bir uyumsuzluk doğurmamalıdır.
Kabul edilen master'ın fotoğrafı ve işlem kaydı saklanmalıdır. Daha sonra kalıp veya döküm parçasında görülen bir iz, master'da zaten bulunuyor olabilir. Başlangıç kaydı yoksa kusurun hangi aşamada oluştuğunu ayırmak zorlaşır. Master kontrolü, sonraki sorun araştırmasının karşılaştırma noktasıdır.
Doku ile kusuru aynı düzeltme işlemine sokmayın
Bir panelde tasarlanmış ince çizgilerle baskıdan gelen istenmeyen izler yan yana bulunabilir. Yüzeyi genel olarak pürüzsüzleştirmek bu iki ayrıntıyı birlikte silebilir. İşleme başlamadan tasarım dokusunun nerede bulunduğu gösterilmelidir. Operatör yalnız fotoğraftan neyin kasıtlı olduğunu her zaman anlayamaz. CAD görüntüsü veya örnek yüzey, bu ayrımı daha açık hale getirebilir.
Kabartma yazıların çevresinde kullanılan dolgu veya astar da dikkat ister. Harf arası boşlukların kapanması, son parçada okunabilirliği azaltabilir. Master üzerinde çok küçük görünen değişiklik, kalıpta ve dökümde tekrarlandığında daha belirgin hale gelebilir. Yüzey işlemi sonrası yalnız genel görünüşe değil en küçük kritik ayrıntıya da bakılmalıdır.
Düzeltme için kullanılan yöntem kabul edildikten sonra uygulama kapsamı kaydedilebilir. Hangi yüzey işlendi, hangisi olduğu gibi bırakıldı ve hangi ayrıntı korunmaya çalışıldı? Bu kısa not, aynı master yeniden basıldığında sonucu tekrarlamaya yardımcı olur. Yalnız “zımparalandı” kaydı, yapılan işin tasarıma etkisini anlatmayabilir.
3. Ayırma çizgisini parçanın nasıl çıkacağını düşünerek belirleyin
Ayırma çizgisi, kalıbın parçalarının nereden açılacağını belirler. Yalnız çizgiyi görünmeyen bir yere saklamak yeterli değildir. Master'ın ve son parçanın kalıptan çıkış yönü, iç girintiler ve ince bölgeler birlikte değerlendirilmelidir. Silikon esneyebilse de her geometri sınırsız biçimde çekilip çıkarılamaz.
Tek parçalı açık kalıp, düz bir arka yüzü bulunan ve uygun çıkış geometrisine sahip bazı parçalar için değerlendirilebilir. İki veya çok parçalı kalıp ise daha karmaşık biçimlerde erişim sağlayabilir. Bu ayrım, “basit parça” ve “zor parça” gibi belirsiz etiketlerden daha somuttur. Hangi yüzeylerin kapalı olduğu ve çıkışın nasıl gerçekleşeceği incelenir.
Derin ters açılar, dar boğazlar ve ince çıkıntılar çıkarma sırasında kalıbı veya parçayı zorlayabilir. Bir kez çıkarılabilen master, kalıbın tekrar tekrar aynı biçimde kullanılabileceğini kanıtlamaz. Yırtılma, yerel deformasyon veya ayrıntı kaybı gibi etkiler kullanım boyunca değerlendirilebilir. Kalıp ömrü için genel bir adet garantisi verilmez.
Ayırma çizgisi görünür yüzeyden geçmek zorundaysa sonraki düzeltme ihtiyacı planlanmalıdır. Çizgide oluşabilecek çapak veya iz, son parçada hangi bölgede kalacak? Bu bölgeye aletle erişim var mı? Düzeltme önemli ayrıntıyı bozacak mı? Master tasarımında verilecek karar, son parça işçiliğini doğrudan etkileyebilir.
| Geometri sorusu | Tasarımda etkilediği karar |
|---|---|
| Düz arka yüz var mı? | Açık tek parça kalıp olasılığı |
| Derin iç girinti var mı? | Bölme veya çıkış yaklaşımı |
| İnce çıkıntı bulunuyor mu? | Çıkarma sırasında korunma |
| Çizgi görünür yerde mi? | Sonraki yüzey düzeltme |
| Kalıp kaç kez kullanılacak? | Tekrar çıkarma davranışının değerlendirilmesi |
Bir parçayı birden çok master bileşenine ayırmak da seçenek olabilir. Bu durumda birleşim çizgileri ve montaj ilişkileri yeni gereksinimler oluşturur. Parça bölündüğünde her bölümün doğru yönde çoğaltıldığı ve birleştirildiğinde tasarımın korunduğu kontrol edilmelidir. Bölme, yalnız baskı alanına sığdırma yöntemi değildir.
Ayırma kararını yalnız CAD görüntüsünde bırakmayın. Gerekirse basit bir maket veya erken numuneyle açılma hareketi gözden geçirilebilir. Böyle bir denemenin amacı kimyasal uyumu doğrulamak değil geometriyi anlamaktır. Malzeme ve süreç uygunluğu ayrı değerlendirilmelidir.

4. Yolluk, hava yolu ve hizalama için yer ayırın
Silikon kalıbın içine son malzeme doldurulurken sıvının gireceği ve havanın çıkacağı yollar önemlidir. Bu yolların biçimi, kullanılacak malzeme ve döküm yöntemine bağlıdır. Her geometri için aynı yolluk çapını veya hava kanalı boyutunu önermek doğru değildir. Tasarım, işlem bilgisiyle birlikte geliştirilmelidir.
Master üzerinde yolluk bağlantısı bulunacaksa son parçadaki izinin yeri düşünülmelidir. Görünür bir yüzeyde büyük bağlantı izi, her parçada ek düzeltme gerektirebilir. Daha az görünür bölge seçilebilir, fakat dolum ve çıkarma davranışı da korunmalıdır. Yolluk yalnız sonradan kesilecek fazlalık değil üretim akışının bir parçasıdır.
Hava birikmesi beklenen yüksek veya kapalı bölgeler incelenir. İç geometri, sıvının nasıl ilerleyeceğini ve havanın nereden çıkacağını etkiler. İlk denemede eksik dolan bir detay, master'ın hatalı basıldığı anlamına gelmeyebilir. Yolluk, havalandırma ve işlem koşulu birlikte araştırılır. Baskı kusuruyla döküm kusuru ayrılmalıdır.
İki parçalı kalıpta hizalama özellikleri, parçaların doğru konumda kapanmasına yardımcı olur. Simetrik tasarımlar yanlış yönde de kapanabiliyorsa anahtar mantığında asimetrik bir düzen değerlendirilebilir. Amaç, operatörün her seferinde görsel tahminle hizalama yapmasına bağımlı kalmamaktır. Kullanılacak boşluk ve biçim, malzeme ve üretim yöntemine göre doğrulanır.
Kalıbı dıştan tutan kutu veya destek yapısı da hizalamayı etkileyebilir. Yumuşak kalıp tek başına şekil değiştiriyorsa bir taşıyıcı düzen gerekebilir. Ancak bu düzenin kalıbı aşırı sıkıştırıp boşluk geometrisini değiştirmemesi önemlidir. Kapatma ve sabitleme yaklaşımı, dökülen parçanın ölçüsüyle ilişkilidir.
Formlabs'ın doğrudan basılmış kalıp kılavuzunda dolum girişi, hava yolları, kayıt özellikleri ve açma noktaları birlikte anlatılır. Bu düşünce, master üzerinden oluşturulan kalıbın planlanmasına da sorular sağlar; ancak kaynakta verilen doğrudan kalıp ölçülerini otomatik olarak silikon kalıba taşımak doğru değildir. Malzeme ve yöntem farkı korunmalıdır.
Yolluk ve hava yollarını dosya kimliğiyle takip edin. Bir denemeden sonra kanal yeri değişirse yeni master veya kalıp revizyonu açıkça belirtilmelidir. Son parçadaki dolum iyileşmesinin hangi değişiklikle ilişkili olduğunu anlamak için bu kayıt gerekir. Aksi halde doğru geometriye geri dönmek yalnız hatırlamaya bağlı kalır.
Yanlış kapanmayı tasarımla görünür hale getirin
Kalıp parçaları iki farklı yönde kapanabiliyorsa operatörün her seferinde doğru yönü hatırlaması gerekebilir. Bir kayıt özelliğini farklı konuma almak veya uygun anahtar geometrisi kullanmak, yanlış birleşimi fark etmeyi kolaylaştırabilir. Böyle bir değişiklik, kalıbın içinde çoğaltılacak parçayı etkilemeyecek alanda planlanır. Hizalama yalnız dış köşeleri gözle eşitlemekten ibaret kalmamalıdır.
Kayıt özelliklerinin kendisi de üretim ve çıkarma koşullarına uygun olmalıdır. Çok ince çıkıntı kırılabilir, erişilemeyen girinti temizlik veya açılmayı zorlaştırabilir. Tasarımda iyi görünen bir anahtarın fiziksel süreçte nasıl davranacağı değerlendirilir. Uygun boşluk, reçine, silikon ve geometriye bağlıdır; eski bir kaynak örneğindeki sayıyı bütün işlere aktarmak doğru değildir.
Kalıp kutusu, parçaların yönünü göstermeye de yardımcı olabilir. Dışta okunur bir kimlik veya işaret, hangi kalıbın hangi işe ait olduğunu anlatır. Fakat bu işaretin son ürüne aktarılıp aktarılmayacağı bilinmelidir. Ürün üzerinde istenmeyen bir kod oluşması, izlenebilirlik amacıyla yapılan küçük bir değişikliğin tasarım hatasına dönüşmesine neden olabilir.
5. Reçineyi kalıp oluşturma koşuluna göre seçin
Master için reçine seçimi, son parçanın malzemesinden farklı bir karardır. Master'ın gerekli ayrıntıyı taşıması, işlem sırasında biçimini koruması ve kalıptan çıkarılabilmesi gerekir. Kullanılacak silikon ve kalıp oluşturma koşulları bu seçimi etkiler. Genel amaçlı bir reçinenin her sıcaklık veya basınç sürecine uygun olduğu varsayılmaz.
Oda koşullarında gerçekleşen bir silikon kalıplama akışıyla yüksek sıcaklıkta vulkanizasyon aynı süreç değildir. Formlabs'ın SiOCAST vakası belirli bir yüksek sıcaklık silikon sistemi ve o dönemin master malzemesini anlatır. Bu örneği sıradan bir masaüstü döküm işlemine dönüştürmek yanlış olur. Uygun malzeme ve ekipman, ilgili üreticinin güncel belgeleriyle belirlenir.
Master'ın ince bölgeleri varsa mekanik davranışı önem kazanır. Ayrıntı yüksek olsa bile çıkarma sırasında kırılan bir model kullanışlı olmayabilir. Daha dayanıklı bir geometri, bölme veya destek yaklaşımı değerlendirilebilir. Malzeme seçimiyle tasarım birbirini tamamlar; yalnız reçine adını değiştirmek her sorunu çözmez.
Yüzey kaplaması veya ayırıcı kullanılacaksa kimyasal temas zinciri genişler. Reçine, son işlem durumu, kaplama, ayırıcı, silikon ve daha sonra dökülecek malzeme birbirleriyle ilişkili hale gelir. Bir çiftin uyumlu olması bütün zincirin uygun olduğunu kanıtlamaz. Belirli ürünler ve uygulama koşulları kaydedilmelidir.
Şeffaf master veya doğrudan kalıp bazı gözlemlerde yararlı olabilir, fakat görünürlük malzeme uyumunu göstermez. Kaynaklarda Clear Resin ile dolumun izlendiği örnekler bulunur. Bu yarar, her master'ın şeffaf olması gerektiği anlamına gelmez. Görünürlük ihtiyacı yoksa başka malzemeler de değerlendirme kapsamına alınabilir.
| Seçim başlığı | Master için sorulacak soru |
|---|---|
| Ayrıntı | Kritik yazı ve doku korunabiliyor mu? |
| İşlem koşulu | Kullanılacak kalıplama süreciyle uyumlu mu? |
| Çıkarma | İnce bölgeler ve tutma alanları yeterli mi? |
| Yüzey | Gerekli bitirme uygulanabiliyor mu? |
| Kimyasal temas | Ürün kombinasyonu değerlendirilmiş mi? |
Mühendislik reçinesi rehberi malzeme özelliklerini birlikte düşünmeye yardımcı olur. Master uygulamasında özel fark, parçanın kullanım ortamının kalıp oluşturma süreci olmasıdır. Son parçanın dayanımını master reçinesinden çıkarmak mümkün değildir; döküm malzemesi ayrıca değerlendirilir.
6. Baskı hazırlığını çoğaltılacak yüzeye göre yapın
Master hazırlanırken öncelikli yüzeyler ve destek kabul edilebilecek alanlar belirlenmelidir. Destek izini görünür yüzeyden uzak tutmak istenebilir, ancak baskı kararlılığı korunmalıdır. Geometrinin alt bölümleri, ince çıkıntıları ve erişilemeyen yüzeyleri birlikte incelenir. Tek bir yönlendirme açısını bütün master'lara uygulamak uygun değildir.
Katman seçimi, istenen ayrıntı ve yüzey bitirme planıyla birlikte değerlendirilir. Daha ince katman bazı yüzeylerde yararlı olabilir; buna karşılık sonraki kaplama veya düzeltme ayrıntıyı değiştirebilir. Eski kaynaklarda belirtilen ayarlar, farklı cihaz ve reçine sürümleri için genel reçete sayılmaz. Kendi sisteminizin güncel uygun seçenekleri esas alınır.
Master'ın birden çok parçası varsa birleşim bölgesi kontrol edilmelidir. Yapıştırma veya montaj sonrası oluşan çizgi silikona aktarılabilir. Birleşim, son parçanın görünür yüzeyinde kalıyorsa ek yüzey işi gerekebilir. Bölme kararı baskıyı kolaylaştırırken kalıp hazırlığını zorlaştırabilir; iki aşama birlikte planlanmalıdır.
Boşaltılmış master, malzeme tüketimini azaltabilir, ancak kesit ve iç yapı değişir. Kalıp oluşturma veya çıkarma sırasında uygulanan kuvvetler açısından uygunluk değerlendirilmelidir. Drenaj açıklıkları da silikonla temas eden yüzeyde istenmeyen iz veya bağlantı oluşturabilir. Bunların nasıl yönetileceği tasarımın parçasıdır; sonradan gelişigüzel kapatılmamalıdır.
İş kimliği master üzerinde görünür bir işaretle korunacaksa yeri dikkatle seçilir. İşaret son parçada istenmiyorsa çoğaltılacak yüzeyin dışında kalmalıdır. Kalıp kutusunda veya ayrı iş kaydında kimlik tutmak başka bir seçenek olabilir. Etiketin amacı izlenebilirliktir; ürün tasarımına istemeden yeni ayrıntı eklememelidir.
Birden fazla master aynı tablaya yerleştirildiğinde farklı revizyonların karışması önlenmelidir. Aynı biçimde görünen modeller küçük ölçü farkları içerebilir. Baskı sonrası yıkama ve destek temizliğinde konum bilgisi kaybolabilir. Fiziksel takip yöntemi, dosyadaki revizyonla bağ kurmalıdır.
PreForm hazırlık rehberi, destek ve yönlendirme kararlarını ayrıntılandırır. Master uygulamasında bu kararların sonucu yalnız tek parçanın görünüşü değildir; sonraki kalıplara ve çoğaltılan bütün parçalara taşınabilir. Bu nedenle ilk master kontrolüne ayrılan emek, tekrar eden düzeltme işini azaltabilir.
7. Master'ı kalıba almadan önce temizleyin, bitirin ve kontrol edin
Master, malzemesine uygun yıkama, kurutma ve gerekli son kürleme adımlarından geçmelidir. Yüzeyde artık reçine veya uygun olmayan işlem kalıntısı bulunması, silikonla temas sürecini etkileyebilir. Dışarıdan düzgün görünmek tek başına hazır olduğunu göstermez. Reçine ve silikon üreticilerinin güncel talimatları birlikte değerlendirilmelidir.
Yüzey düzeltme yapılacaksa kritik ayrıntılar korunur. Destek izinin bulunduğu bölge zımparalanırken çevresindeki doku veya ölçü değişebilir. İşlem öncesi ve sonrası kontrol, müdahalenin kapsamını gösterir. Bir master'ın son hali kabul edilmeden kalıp üretimine geçmek, kusuru tekrar tekrar çoğaltma riskini artırır.
Kaplama kullanılıyorsa kaplamanın kendi kuruma veya kürlenme gereksinimi vardır. Üst yüzeyin ele kuru gelmesi bütün ürünler için hazır olduğu anlamına gelmez. Uygulanacak bekleme ve koşul üretici talimatından alınır. Kaplama ile silikonun uyumu ayrıca değerlendirilir; yalnız reçineyle iyi görünmesi yeterli değildir.
Kontrolde master'ın ölçüleri, yüzeyleri ve açılma planı birlikte incelenir. Kalıp oluşturulduktan sonra düzeltmesi zor olacak özellikler önceliklendirilir. Kabartma yazı yönü, küçük oyukların açıklığı ve birleşim çizgileri gözden geçirilir. Fotoğraf ve kısa kontrol kaydı, sonraki aşamada karşılaştırma sağlar.
| Kalıba giriş kontrolü | Kabul sorusu |
|---|---|
| Kimlik | Doğru master revizyonu mu? |
| Süreç | Gerekli son işlemler tamamlandı mı? |
| Yüzey | Çoğaltılması istenmeyen iz var mı? |
| Ölçü | Kritik özellikler uygun mu? |
| Geometri | Planlanan yönde çıkarılabilir mi? |
| Temas ürünleri | Silikon, kaplama ve ayırıcı kombinasyonu belli mi? |
Master üzerinde son dakika değişikliği yapıldıysa kontrol tekrarlanmalıdır. Bir çizgiyi düzeltmek için eklenen kaplama küçük yazıyı doldurabilir; deliği büyütmek başka bir kenarı zayıflatabilir. Her değişiklik bütün kontrolleri sıfırlamak zorunda değildir, fakat etkilediği alanlar yeniden görülmelidir.
SLA son işlem rehberi, bu hazırlığı fiziksel süreç olarak ele alır. Master için önemli fark, kabul kararının sonraki çoğaltmanın başlangıç noktası olmasıdır. Hatalı bir master'dan temiz bir kalıp almak, hatayı ortadan kaldırmaz; yalnız daha düzenli biçimde kopyalar.
Master ölçüsü son parça ölçüsüyle aynı kayıt değildir
Çoğaltma zincirinde master, silikon kalıp ve dökülen malzeme farklı aşamalardan geçer. Son parçanın ölçüsüyle master ölçüsünü karşılaştırmak bu zincirin toplam etkisini gösterir. Ancak farkın hangi aşamada oluştuğunu tek başına söylemez. Master'ın başlangıç ölçüsü bilinirse araştırma daha anlamlı hale gelir; yalnız son parçayı ölçmek önceki aşamaları görünmez bırakır.
Döküm malzemesinin kendi süreç davranışı tasarımda dikkate alınmalıdır. Belirli bir büzülme telafisi gerekiyorsa ilgili malzeme bilgisi ve gerçek süreç verisiyle değerlendirilir. Bütün master'ları rastgele bir yüzde büyütmek, doğru olan ölçüleri de değiştirebilir. Yerel özellik ve genel boyut farkları birbirinden ayrılmalıdır. SLA ölçü ve geçme rehberi, bu ayrımı kontrol yaklaşımıyla ilişkilendirir.
İlk denemede kullanılan master ile sonraki revizyonun ölçü kayıtları ayrı tutulur. Son parçanın daha iyi uymasının nedeni master değişikliği, kalıp düzeni veya döküm koşulu olabilir. Birden fazla unsur aynı anda değişmişse bu açık belirtilir. Kararı destekleyen bilgi, yalnız sonucun iyi olması değil hangi koşulda elde edildiğinin bilinmesidir.
8. Silikon ve reçine uyumunu küçük ama temsilci denemeyle inceleyin
Silikon, reçine yüzeyi, kaplama ve ayırıcı arasında kimyasal etkileşim olabilir. Formlabs'ın silikon döküm kılavuzu olası ürün kombinasyonlarının çokluğunu özellikle vurgular. Bu nedenle yalnız “SLA ile silikon kalıp yapılır” bilgisi belirli bir ürün çiftinin uygunluğunu kanıtlamaz. Kullanılacak ürünlerin tam kimlikleri ve işlem koşulları bilinmelidir.
Uyumluluk için yapılacak erken deneme, gerçek master yüzeyini temsil etmelidir. Farklı reçineyle veya farklı kaplamayla basılmış düz bir parça, son master'ın bütün koşullarını göstermez. Amaç, büyük ve emek verilmiş master'ı kalıba almadan önce açık soruları daraltmaktır. Deneme kapsamı ne kadar temsilciyse alınan bilgi o kadar anlamlı olur.
Silikonun karışım oranı, çalışma süresi ve kürlenme koşulları kendi üreticisinden alınır. Kütleyle belirtilmiş bir oran hacim oranıymış gibi kullanılmamalıdır. Farklı ürünlerin benzer görünmesi aynı hazırlık yöntemine sahip oldukları anlamına gelmez. Bu rehber belirli bir ürün için karışım oranı veya süre vermez.
Temas yüzeyinde beklenmeyen yapışkanlık veya eksik kürlenme görülürse sebep araştırılmalıdır. Karışım, ürün kimliği, yüzey durumu veya uyumluluk etkili olabilir. Sorunu yalnız daha uzun beklemeyle çözülecek kabul etmek uygun değildir. Üreticinin teknik desteği ve ilgili belgelerle değerlendirme yapılır; nedeni bilinmeyen numune uygun kabul edilmez.
Ayırıcı ürün de dikkatle seçilir. Kolay ayrılma sağlaması istenirken yüzey ayrıntısını veya sonraki işlemi etkilememesi gerekir. Her ayırıcı her silikon, kaplama ve döküm malzemesiyle aynı sonucu vermez. Uygulama miktarı ve kuruma koşulları ürün talimatına bağlıdır. Kalın bir tabakayla sorunu çözmeye çalışmak geometri ve yüzey sorunları doğurabilir.
| Deneme kaydı | Saklanacak bilgi |
|---|---|
| Master yüzeyi | Reçine, sürüm ve son işlem |
| Ek ürünler | Kaplama ve ayırıcı kimliği |
| Silikon | Tam ürün ve üretici talimatı |
| Gözlem | Temas yüzeyi, ayrılma ve ayrıntı aktarımı |
| Kapsam | Denemenin temsil ettiği ve etmediği alanlar |
Gıda, cilt veya tıbbi kullanım hedefleniyorsa bu basit uyumluluk denemesi yeterli bir uygunluk kanıtı değildir. Son malzeme, bütün üretim zinciri ve kullanım koşulu ilgili gereksinimlerle değerlendirilmelidir. Genel bir güvenlik bilgi formu tek başına her temas uygulamasının onayı olarak okunamaz. Bu rehber bu alanlar için izin veya sertifika sonucu çıkarmaz.
9. Kalıp kutusunu ve silikon ihtiyacını geometriyle planlayın
Kalıp kutusu, silikonun dış biçimini ve işlem sırasında master'ın konumunu belirler. Kutunun yalnız master'ı içine alacak kadar büyük olması yeterli değildir. Kenarlardaki destek, çıkarma yaklaşımı ve işlem yöntemi değerlendirilmelidir. Gereken silikon kalınlığı için bütün geometrilere uygulanacak tek sayı verilemez.
Kutu yüzeyi ve birleşimleri, seçilen silikonla uyumlu ve planlanan işleme uygun olmalıdır. Sıvının istenmeyen yerlerden kaçması veya master'ın yer değiştirmesi kalıbı etkileyebilir. Sabitleme yöntemi çoğaltılacak yüzeyi bozmamalıdır. Master kutu içinde doğru konumda kalırken sonradan çıkarılabilmelidir.
Hacim hesabı yaklaşık malzeme planına yardımcı olabilir. Kutu iç hacminden master'ın kapladığı hacim çıkarılarak başlangıç tahmini yapılabilir. Ancak yolluk, ek parçalar, karışım kaybı ve işlem payı gibi unsurlar değerlendirilmelidir. Bu hesap doğrudan satın alınacak kütleyi vermez; silikonun ilgili yoğunluk ve karışım bilgisi gerekir.
Örneğin yalnız hesap mantığı için iç ölçüleri 100 × 80 × 30 mm olan dikdörtgen bir kutu düşünelim. İç hacim 240.000 mm³, yani 240 cm³ olur. Master ve diğer iç elemanlar toplam 70 cm³ yer kaplıyorsa geometrik fark 170 cm³'tür. Bu varsayımsal değerler önerilen kalıp ölçüsü veya ürün tüketim vaadi değildir; hacim birimlerinin nasıl ilişkilendiğini gösterir.
Silikon kütlesi hesaplanacaksa seçilen ürünün yoğunluğu ve üreticinin karışım yaklaşımı esas alınır. Mililitreyle ölçülen hacim ile gramla ölçülen kütle birbirine otomatik eşit kabul edilmez. İki bileşenin karışım oranı da ayrı bilgidir. Hesapta birimlerin ve ölçüm aracının doğru kullanılması gerekir.
Kutunun yeniden kullanılabilir olması bazı işlerde yararlı olabilir. Ancak farklı master boyutlarına uygunluğu, temizlenmesi ve birleşimlerinin durumu değerlendirilir. Önceki silikon veya ayırıcı kalıntısı yeni işin yüzeyine etki edebilir. Tekrar kullanım, kontrol ve temizlik ihtiyacını ortadan kaldırmaz.
Bambu Lab FDM/FFF sistemleri kalıp kutusu taslakları, konumlandırma yardımcıları veya erken yerleşim denemelerinde uygun bir yardımcı rol üstlenebilir. Böyle bir yardımcı parça, SLA master'ın ayrıntı ve yüzey sonucunu taşımaz. Doğrudan silikonla temas edecekse kendi malzeme ve yüzey uyumu ayrıca değerlendirilmelidir. Teknolojiler görevlerine göre ayrılır.
10. İlk kalıbı açarken master ve negatif yüzeyi birlikte inceleyin
Kalıbın açılma zamanı seçilen silikonun talimatına bağlıdır. Dış yüzeyin sertleşmiş görünmesi bütün hacmin gerekli duruma ulaştığını otomatik olarak göstermez. Üretici koşulları karşılanmadan çıkarma denemek kalıbı veya master'ı etkileyebilir. Bu rehber her silikon için geçerli bir bekleme süresi önermez.
Açma sırasında hangi bölgelerin zorlandığı gözlenebilir. Dar bir boğazda aşırı esneme, ince çıkıntıda takılma veya ayırma çizgisinde hasar oluşması tasarıma geri bildirim verir. Bir parçayı zorlayarak çıkarabilmek, aynı işlemin tekrar edilebilir olduğu anlamına gelmez. Gerekirse kalıp bölme veya çıkış yaklaşımı yeniden düşünülür.
Master çıkarıldıktan sonra hem master yüzeyi hem silikonun negatif yüzeyi incelenir. Master'da kopan parça, kalıpta kalan kalıntı veya yüzeye yapışan malzeme bulunabilir. Sadece kalıbın dış görünüşüne bakmak yeterli değildir. Çoğaltılacak ayrıntının bulunduğu iç yüzey kontrol edilmelidir.
İlk incelemede izlerin yerini kaydedin. Master'daki destek izinin tam karşılığında bir iz varsa kaynak aşaması anlaşılır. Master'da bulunmayan boşluk veya eksiklik ise kalıp oluşturma sırasında ortaya çıkmış olabilir. Bu ayrım, her kusur için master'ı yeniden basma veya silikonu değiştirme gibi geniş müdahaleleri azaltır.
| Bulgu | Önce karşılaştırılacak kanıt |
|---|---|
| İç yüzeyde iz | Kabul edilen master fotoğrafı |
| Eksik ayrıntı | Master geometri ve dolum gözlemi |
| Yapışkan temas bölgesi | Ürün kombinasyonu ve hazırlık kaydı |
| Açılmada yırtık | Ayırma çizgisi ve çıkarma hareketi |
| Hizalama sorunu | Kayıt özellikleri ve kutu düzeni |
Master tekrar kullanılacaksa kendi durumu da kabul edilmelidir. İlk kalıptan sonra ince ayrıntı hasar görmüş veya yüzey kaplaması değişmiş olabilir. Aynı CAD dosyasından gelmesi, fiziksel master'ın ilk haliyle aynı kaldığını göstermez. Bir sonraki kalıba geçmeden önce gereken kontrol yapılır.
Kalıp üzerinde yapılan kesme veya düzeltme işlemleri kaydedilmelidir. Sonraki kalıbın aynı şekilde üretilebilmesi için bu müdahalelerin tasarıma aktarılması gerekebilir. Bir kişinin el becerisiyle düzeltilmiş fakat kaydı tutulmamış kalıp, tekrar üretimde farklı sonuç verebilir. Amaç, işe yarayan değişikliği anlaşılır bilgiye dönüştürmektir.
Negatif yüzeyi okurken yön ilişkisini hatırlayın
Master üzerindeki küçük çıkıntı kalıpta oyuk, master'daki oyuk ise kalıpta çıkıntı oluşturur. Bu terslik, kusur araştırmasında kafa karıştırabilir. Kalıpta görülen bir kabarıklığın son parçada çukur oluşturacağı düşünüldüğünde kaynak bölge daha kolay bulunur. İnceleme fotoğraflarında aynı alanın master, kalıp ve döküm karşılıklarını yan yana tutmak yararlıdır.
Hava boşluğu veya yüzeyde kalan yabancı madde farklı izler oluşturabilir. Yalnız şekle bakarak kesin neden ilan etmek yerine başlangıç kaydı ve süreç gözlemiyle karşılaştırma yapılır. Aynı iz birden fazla dökümde aynı yerde tekrarlanıyorsa kalıp yüzeyi incelenebilir. İz her parçada farklı yerdeyse başka süreç değişkenleri de araştırılır. Bu gözlemler nedenin kanıtı değil araştırma yönüdür.
Kalıp yüzeyine müdahale edildiğinde ilk durumun fotoğrafı korunabilir. Düzeltmenin işe yarayıp yaramadığı sonraki parçada aynı bölge üzerinden değerlendirilir. Kontrolsüz kesme veya oyma ile sorunu büyütmekten kaçınmak için işlem planı belirlenmelidir. Gerekirse master veya kalıp tasarımına dönmek, fiziksel yüzeyi sürekli değiştirmekten daha anlaşılır bir çözüm sağlar.
11. SiOCAST vakasını yüksek sıcaklık süreci olarak okuyun
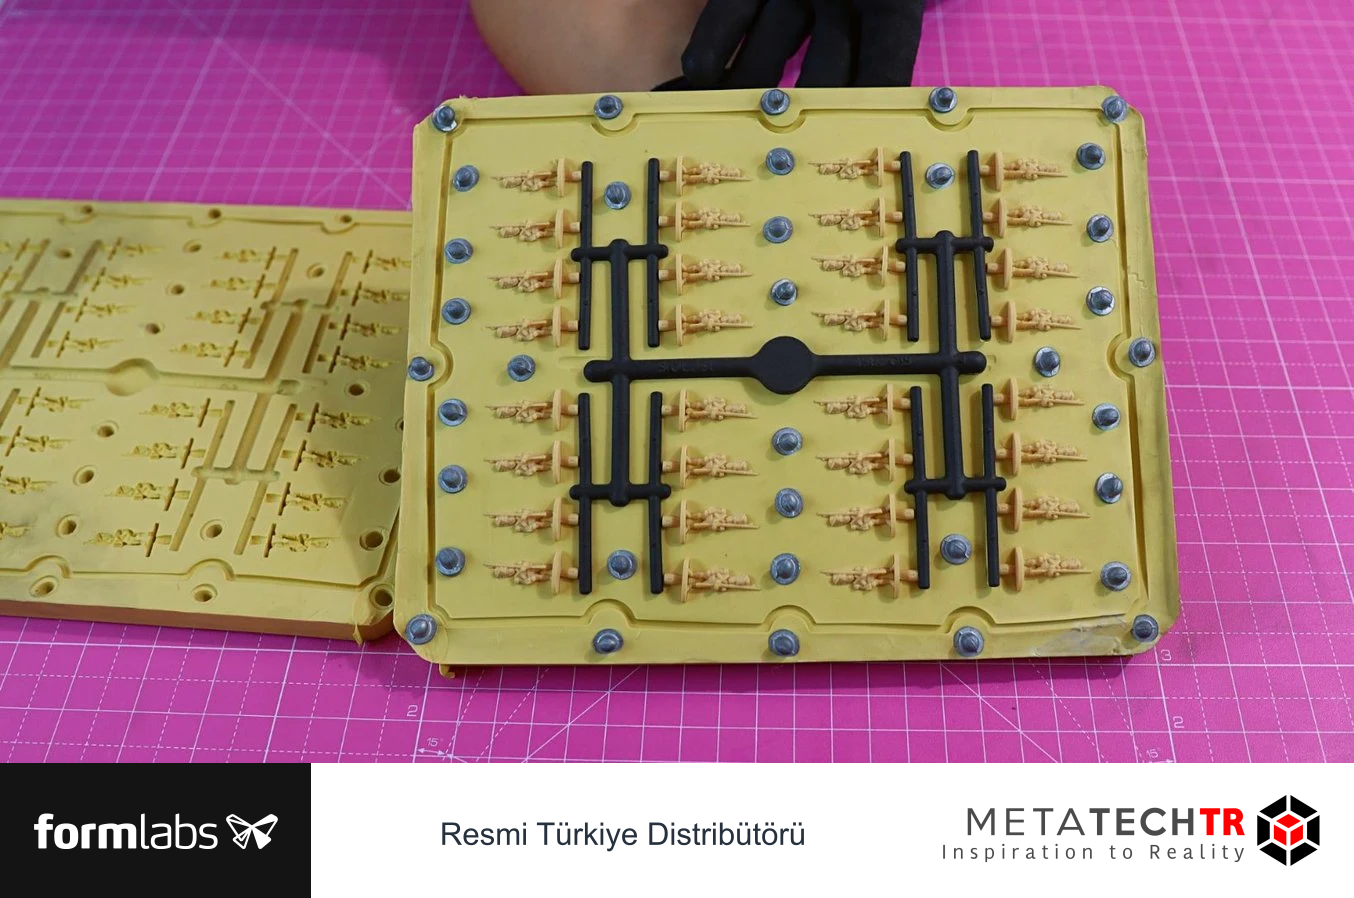
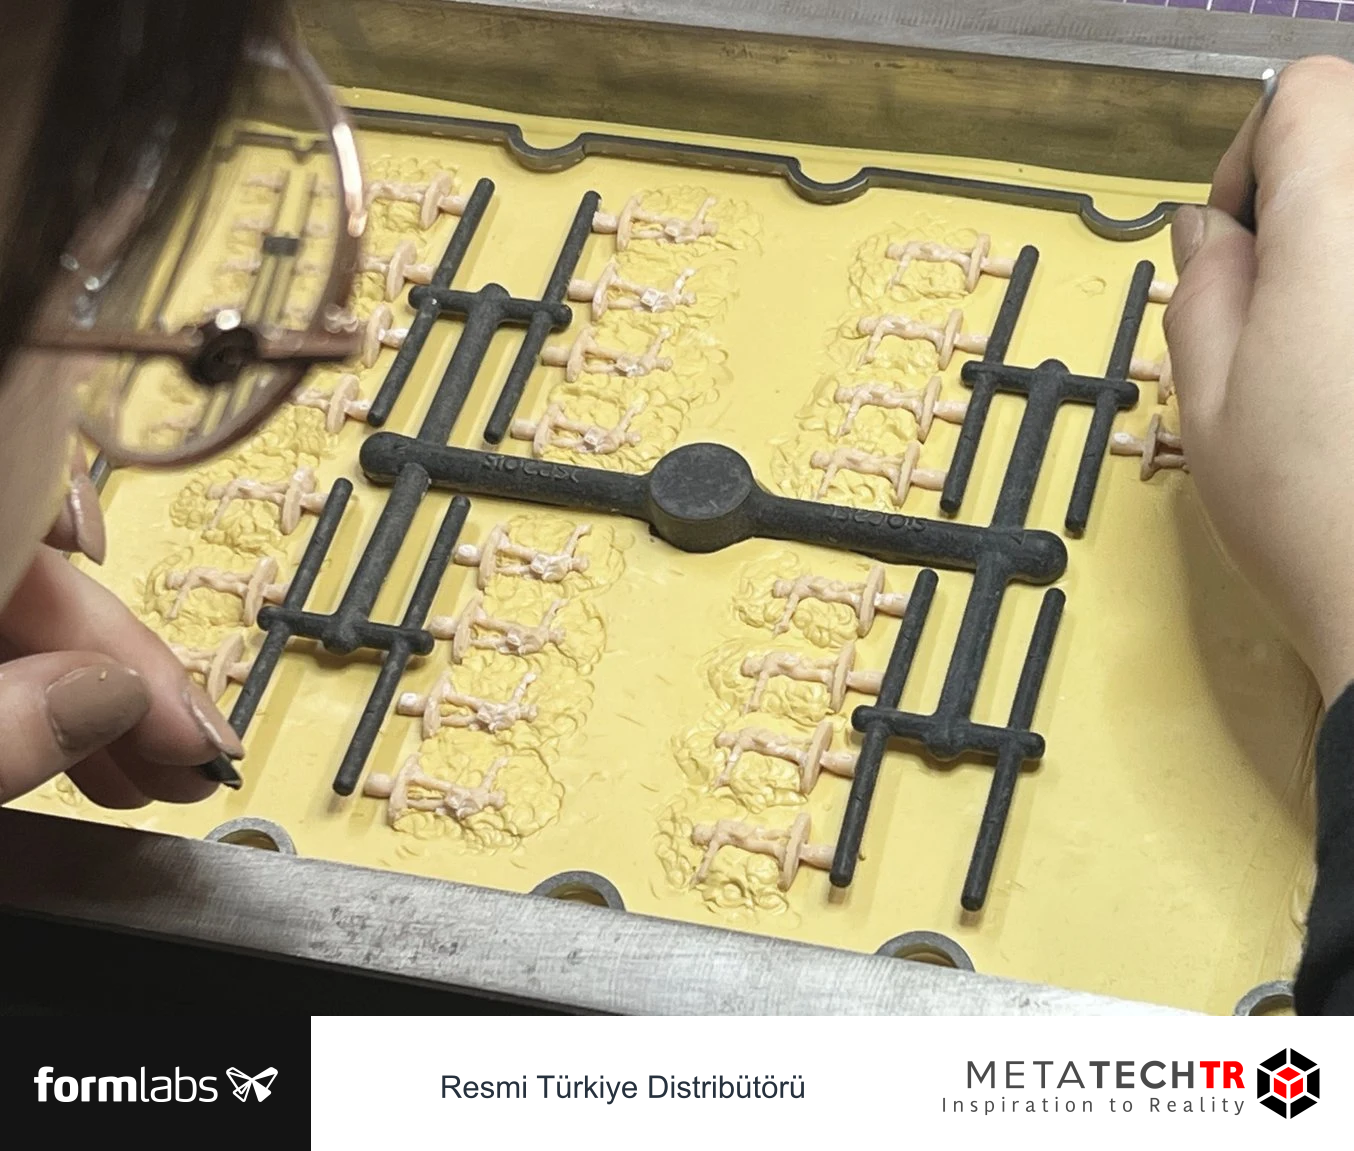
Formlabs'ın Mayıs 2023 tarihli SiOCAST vakası, üç boyutlu basılmış master'larla silikon kalıp oluşturmanın endüstriyel bir örneğidir. Kaynakta Form 3+ ile Model V2 Resin master'lar ve Fuse 1 ile üretilen yolluk parçaları anlatılır. Bu cihaz ve malzeme nesilleri tarihsel bağlamıyla korunmalıdır.
SiOCAST'ın sistemi, kendine özgü silikon ve termoplastik üretim akışına dayanır. Kaynak yüksek sıcaklıkta vulkanizasyon ve daha sonra özel makinede üretim adımlarını açıklar. Bu koşullar, genel oda sıcaklığında silikon kalıp hazırlama yöntemiyle aynı değildir. Vakanın sayıları sıradan atölye için çalışma talimatı olarak kullanılmamalıdır.
Vakadaki önemli tasarım fikri, master ayrıntısının kalıba ve son parçaya taşınmasıdır. Dijital modeldeki yüzey ve geometri, üretim zincirinin başında tanımlanır. Master malzemesi yalnız ayrıntı için değil kalıp oluşturma koşuluna dayanabilmesi için seçilmiştir. Bu, malzeme kararının süreçle birlikte verilmesi gerektiğini gösterir.
SLA ve SLS'nin aynı akışta farklı görevler üstlenmesi de dikkat çekicidir. Master ve yolluk parçaları aynı üretim teknolojisiyle yapılmak zorunda değildir. Ancak bu vakadaki rol dağılımı her projeye otomatik aktarılmaz. Her yardımcı parçanın yüzey, dayanım ve süreç gereksinimi ayrı değerlendirilir.
Kaynakta master'ın ve kalıbın yeniden kullanımına ilişkin müşteri deneyimleri bulunur. Bunlar belirli malzeme ve ekipmanla elde edilen geçmiş sonuçlardır. Bu sonuçlar, başka bir silikon kalıbın kullanım ömrünü tek başına belirlemez. Aynı biçimde, kaynaktaki üretim adedi ve maliyet karşılaştırmaları yerel yatırım hesabına doğrudan çevrilemez.
Vakanın güvenlik, oyuncak uygunluğu veya çevresel ifadeleri de özel sistem ve malzemelerle ilişkilidir. Bir SLA master kullanılması, son parçaya otomatik sertifika kazandırmaz. Bu rehber o iddiaları genel kalıp üretiminin özelliği olarak tekrarlamaz. Son malzeme ve kullanım koşulu kendi gereksinimleriyle değerlendirilmelidir.
Kendi projenize taşınabilecek ders, master'ın dijital tasarım, yüzey hazırlığı ve kalıplama süreci arasında bir bağlantı olmasıdır. Her aşama sonraki aşamanın girdisini oluşturur. Zincirin başındaki kontrol, yalnız baskı kalitesiyle sınırlanmadığında çoğaltılan parçalardaki farklar daha anlaşılır hale gelir.
12. Nudge örneği doğrudan kalıp yolunu ayrı bir seçenek olarak gösterir
Aralık 2025 tarihli Nudge vakasında Grey Resin ile çok parçalı silikon döküm kalıpları üretildiği anlatılır. Bu, SLA master çevresinde silikon negatif oluşturma akışıyla aynı değildir. Kaynakta sert kalıp parçaları doğrudan basılır ve silikon son parçayı şekillendirir. İki yaklaşımın ayrılması yöntem seçiminde yararlıdır.
Doğrudan basılmış kalıpta negatif boşluk CAD'de tasarlanır. Master yolunda ise fiziksel pozitif modelden silikon negatif elde edilir. Birincisi kalıp geometrisini dijital olarak kontrol etmeyi sağlayabilir; ikincisi farklı master oluşturma yollarını kullanabilir. Hangisinin uygun olduğu geometri, malzeme, çıkarma ve tekrar ihtiyacına bağlıdır.
| Karar konusu | Master üzerinden silikon kalıp | Doğrudan SLA kalıp |
|---|---|---|
| Başlangıç nesnesi | Pozitif master | Negatif kalıp tasarımı |
| Esnek kalıp ihtiyacı | Silikon kalıp oluşturulur | Takımın kendisi genellikle serttir |
| Son parça malzemesi | Seçilen döküm malzemesi | Örnekte silikon |
| Yüzey kaynağı | Master yüzeyi | Basılmış iç kalıp yüzeyi |
| Uyum kontrolü | Master, silikon ve döküm zinciri | Kalıp reçinesi ve silikon zinciri |
Nudge kaynağı tıbbi cihaz geliştirme bağlamındadır. Burada anlatılan kalıp üretimi, herhangi bir klinik uygunluk veya temas onayı olarak yorumlanmaz. Kaynağın yayımlandığı tarihteki geliştirme ve test bağlamı korunur. Genel bir mühendislik okuyucusu için ders, çok parçalı kalıbın karmaşık geometriye erişim sağlamasıdır.
Doğrudan kalıp yolunda iç yüzeye destek izi bırakmama, yıkama erişimi ve hizalama gibi sorular önemlidir. Master yolunda aynı sorular farklı aşamalarda ortaya çıkar. Bir yöntemin daha az aşama içermesi her zaman daha az işçilik anlamına gelmez; negatif iç yüzeyin bitirilmesi zor olabilir. Toplam akışın değerlendirilmesi gerekir.
Yöntemler karşılaştırılırken yalnız baskı süresini karşılaştırmayın. Kalıp hazırlama, bekleme, çıkarma, yüzey düzeltme ve son kontrol süreleri vardır. Aynı son parçayı hangi kalite ve adet hedefiyle üreteceğiniz belirlenmelidir. Bir yöntemde elde edilen başarılı numune, diğer yöntemin gereksiz olduğu sonucunu vermez.
Silikonun kendisi son parça olacaksa esnek SLA ve silikon benzeri prototipler rehberiyle birlikte malzeme rolünü değerlendirebilirsiniz. Doğrudan basılmış esnek parça, gerçek silikon döküm ve master üzerinden çoğaltma farklı süreçlerdir. Görünüş veya dokunma benzerliği, aynı malzeme ve kullanım uygunluğu anlamına gelmez.
13. Küçük bir dekoratif panel için pilot akışı kurun
Aşağıdaki örnek varsayımsal bir planlama çalışmasıdır. Ön yüzünde kabartma desen bulunan, arka yüzü düz küçük bir panelin çoğaltılacağını düşünün. Amaç, görünür ayrıntının korunması ve parçaların aynı montaj alanına sığmasıdır.
İlk aşamada son parça tasarımı ve kritik özellikler belirlenir. Görünür desen, dış sınır ve arka yüzün işlevi işaretlenir. Master'ın nereden destekleneceği ve kalıptan nasıl çıkacağı değerlendirilir. Tek parça açık kalıp olasılığı incelenebilir; fakat gerçek ters açı ve çıkarma koşulları kontrol edilmeden yöntem kesinleştirilmez.
Master basıldıktan sonra gerekli son işlemler tamamlanır. Görünür yüzeydeki istenmeyen izler uygun yöntemle düzeltilir. Kritik dış ölçüler ve yazı yönü kontrol edilir. Son hali kabul edilen master, seçilen silikon ve temas ürünleriyle temsilci uyum değerlendirmesinin kapsamına alınır.
İlk kalıp oluşturulduğunda negatif yüzey master kaydıyla karşılaştırılır. Ayrıntı eksikliği veya yerel iz varsa hangi aşamada oluştuğu araştırılır. İlk döküm parçası ise hem görünüş hem montaj açısından değerlendirilir. Master'ın uygun olması, dökülen malzemenin bütün davranışını önceden kanıtlamaz.
| Pilot aşaması | Somut çıktı |
|---|---|
| Tasarım | Kritik yüzey ve ölçü listesi |
| Master baskı | Kimliği bilinen fiziksel model |
| Yüzey kabulü | Fotoğraf ve kontrol kaydı |
| Uyum değerlendirmesi | Belirli ürün kombinasyonuna ait gözlem |
| Kalıp açma | Negatif yüzey ve çıkarma kaydı |
| İlk döküm | Görünüş ve montaj sonucu |
| Revizyon | Değiştirilecek tekil sorunların listesi |
İlk parçada desen eksik dolmuşsa doğrudan master'ın ayrıntısını büyütmek yerine dolum ve hava yolları da incelenir. Bütün parçada aynı ölçü farkı görülüyorsa döküm malzemesinin süreç davranışı ve ölçüm yöntemi değerlendirilir. Kaynak aşaması anlaşılmadan yapılan CAD düzeltmesi, başka bir sorunu telafi edip asıl nedeni saklayabilir.
Pilot sonunda hangi parçanın referans olduğu belirlenir. Master, kalıp ve ilk kabul edilen döküm aynı revizyon zinciriyle saklanabilir. Sonraki üretimde bir fark olduğunda bu üç nesne karşılaştırma sağlar. “Geçen sefer iyi olmuştu” bilgisi yerine hangi yüzeyin ve hangi işlemin kabul edildiği görülebilir.
Pilot kaydında uygun olmayan parçaların neden ayrıldığı da bulunabilir. Birinde yüzey kusuru, diğerinde ölçü farkı varsa ikisini aynı kayıp kaleminde toplamak süreci anlamayı zorlaştırır. Sorun türleri ayrıldığında master hazırlığına mı, kalıp tasarımına mı yoksa döküm uygulamasına mı dönüleceği daha net görülür. Bu sınıflandırma, kesin neden bulunmadan sonuç uydurmak anlamına gelmez.
Bir değişiklikten sonra eski ve yeni kalıbı aynı işte kullanacaksanız parça takibi özellikle önemlidir. Sonradan hangi parçanın hangi kalıptan geldiği bilinmiyorsa karşılaştırma değeri kaybolur. Kalıp kimliği üretim kaydına bağlanabilir; yöntem kurumun düzenine göre seçilir. Amaç, küçük bir iyileştirmenin etkisini gerçek parçalar üzerinden izleyebilmektir.
Master'ı başka bir kişiye veya atölyeye devrederken yalnız fiziksel nesneyi göndermek yeterli olmayabilir. Kritik yüzeyler, kullanılan malzeme, tamamlanan son işlem ve bilinen kullanım sınırı da aktarılmalıdır. Alıcı, modelin hangi tarafının korunacağını veya hangi kaplamanın kullanıldığını dış görünüşten çıkaramaz. Kısa bir teknik devir notu, yanlış varsayımla işlem yapılmasını azaltır ve kalıp hazırlığını daha anlaşılır bir başlangıca taşır.
14. Kalıp ömrünü, yeniden üretimi ve değişiklikleri görünür tutun
Silikon kalıp tekrar kullanılabilir olabilir, ancak ömrü geometri, malzeme, çıkarma ve işlem koşullarına bağlıdır. Evrensel bir döküm adedi vermek doğru değildir. İnce bölgelerde yırtılma, yüzey ayrıntısında değişim veya hizalama sorunu oluşabilir. Kontrol, yalnız kalıbın tamamen bozulmasını beklememelidir.
Tekrarlı işte ilk kabul edilen parça ile sonraki parçalar karşılaştırılabilir. Görünür izlerin artması veya montaj davranışının değişmesi kalıp durumuna ilişkin ipucu olabilir. Ancak döküm malzemesi ve süreç değişiklikleri de incelenmelidir. Her farkı kalıp yaşına bağlamak, başka bir değişkeni gözden kaçırabilir.
Kalıp temizleme, saklama ve ayırıcı yenileme yaklaşımı seçilen ürünlerin talimatına dayanır. Bir kaynakta önerilen genel sabun veya saklama yöntemi her kombinasyon için otomatik uygun sayılmaz. Kalıp desteklenme biçimi ve korunması, yeniden kullanım sırasında şeklinin ve yüzeyinin korunmasına yardımcı olacak şekilde planlanır.
Master'da yeni revizyon yapılırsa eski kalıpla karışmaması gerekir. Küçük bir ölçü değişikliği dışarıdan kolay fark edilmeyebilir. Master, kalıp ve dökülen parçanın kimliği bağlantılı tutulur. Dosya ve revizyon yönetimi, bu ilişkilerin üretim kaydı içinde korunmasını ele alır.
Ekonomi değerlendirmesinde master hazırlığı, kalıp üretimi ve her dökümün işçiliği ayrı düşünülür. Bir master'a daha fazla yüzey işi yapmak sonraki bütün parçalarda düzeltmeyi azaltabilir. Buna karşılık sık tasarım değişen işte uzun kalıp hazırlığı değerini kaybedebilir. Gerçek maliyet, beklenen adet ve değişiklik sıklığıyla birlikte hesaplanır.
SLA master'ın değeri, dijital tasarımın ayrıntısını fiziksel çoğaltma sürecine taşımaktır. Bu değer ancak yüzey, ölçü, uyum ve çıkarma kararları birlikte ele alındığında korunur. Kalıp üretimi tek bir dökme işlemi değil, birbirine bağlı birkaç kontrol noktasından oluşan bir süreçtir.
Tekrarlı yüzey işinin toplam etkisini görün
Yalnız planlama mantığı için bir master'da yapılacak ek yüzey işinin iki saat sürdüğünü varsayalım. Bu çalışma her döküm parçasında beş dakikalık düzeltmeyi ortadan kaldırıyorsa, 24 parçada aynı iki saatlik işçilik karşılığına ulaşılır. Bu varsayımsal hesap, belirli bir iş için tasarruf veya başa baş garantisi değildir. Kalıp kaybı, malzeme, bekleme ve başka giderleri kapsamaz.
Hesabın yararı, master'a ayrılan emeğin yalnız tek parçanın maliyeti olarak görülmemesidir. Çoğaltılan adet arttıkça tekrar eden işçilik önemli hale gelebilir. Buna karşılık tasarım kısa süre sonra değişecekse uzun yüzey hazırlığı yeniden yapılacaktır. Bu nedenle beklenen adetle birlikte revizyon olasılığı da değerlendirilir. Karar, gerçek iş akışından alınan sürelerle güncellenmelidir.
Üretim miktarı belirsizse önce sınırlı bir pilotla süreç bilgisi toplanabilir. Hangi yüzeylerin düzeltildiği, kalıbın açılma davranışı ve kabul edilen parçaya ulaşmak için gereken iş kaydedilir. Bu bilgi, bir sonraki kararın yalnız katalog iddiasına dayanmasını önler. Pilotun amacı büyük bir üretim sonucunu peşinen kanıtlamak değil, açık soruları görünür ve değerlendirilebilir hale getirmektir.

Master uygulaması için Formlabs cihaz ve malzeme ailesini değerlendirirken son parça malzemesini, görünür yüzeyleri ve planlanan kalıplama yöntemini birlikte belirtin. Dosyanız ve çoğaltma hedefiniz üzerinden teknik değerlendirme için METATECHTR ile iletişime geçebilirsiniz. Bu bilgiler, yalnız baskı kalitesine değil bütün kalıp zincirine uygun bir başlangıç yapılmasını sağlar.