SLA Parçalarda Ölçü ve Geçme: Delikler, Montajlar ve Kabul Kontrolü
3D Yazıcı Hakkında
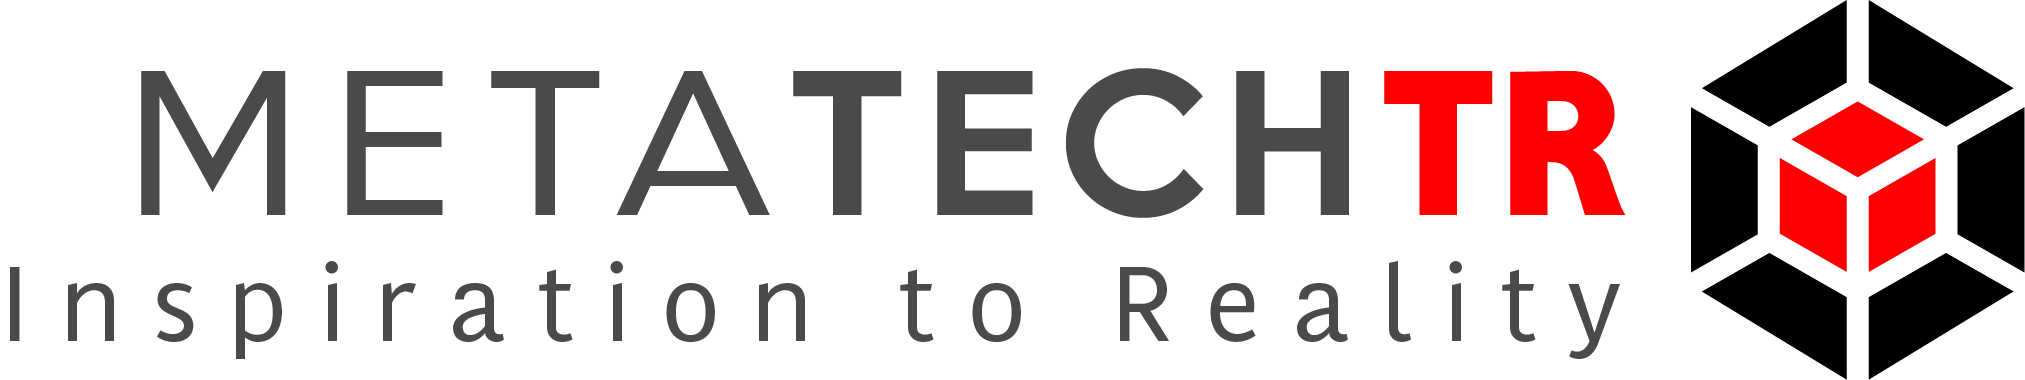
Bir SLA parçanın dış yüzeyi düzgün olduğu halde montajda sıkışması mümkündür. Bir delik ekranda doğru çapta görünürken gerçek pimle uyum sağlamayabilir. Bunun nedeni her zaman yazıcının çözünürlüğü değildir. Tasarım boşluğu, parçanın yönü, destek temasları, son işlem, ölçüm yöntemi ve eş parçanın kendi değişkenliği birlikte değerlendirilmelidir.
Ölçü kontrolünün amacı her noktayı olabildiğince küçük bir toleransa zorlamak değildir. Parçanın görevini yerine getirmesi için hangi özelliklerin gerçekten önemli olduğunu belirlemektir. Görünüş modelindeki bir kenar ile hareketli mekanizmadaki yatak yüzeyi aynı gereksinime sahip olmayabilir. Gereksiz sıkı kabul aralıkları üretimi zorlaştırırken, kritik bir bağlantıda belirsiz bırakılan boşluk montajı bozabilir.
Bu rehber, SLA parçaları için doğruluk, tekrarlanabilirlik, tolerans ve geçme kavramlarını birbirine bağlar. Delik, pim, kapak ve çok parçalı montaj örnekleri üzerinden bir kontrol yaklaşımı kurar. Verilen sayısal örnekler yalnız hesap yöntemini açıklayan varsayımsal değerlerdir; Formlabs cihazlarının garanti edilen doğruluğu veya önerilen evrensel tasarım boşluğu değildir.
1. Doğruluk, tekrarlanabilirlik ve tolerans aynı şeyi anlatmaz
Doğruluk, elde edilen ölçünün hedef değere ne kadar yakın olduğunu anlatır. Tasarımda belirli bir genişlik tanımlanmışsa bitmiş parçanın o genişliğe yakınlığı incelenir. Ancak tek bir ölçümün hedefe yakın çıkması, aynı işin her üretimde aynı sonucu vereceğini göstermez. Bu ikinci soru tekrarlanabilirlikle ilgilidir.
Tekrarlanabilirlik, benzer koşullarda elde edilen sonuçların birbirine yakınlığıdır. Bir grup parça birbirine çok yakın ölçülerde üretilebilir, fakat hepsi hedef değerden aynı yönde uzak olabilir. Böyle bir durumda sonuçlar tutarlı görünürken tasarıma uygunluk sorunu devam eder. Tersine, grubun ortalaması hedefe yakın olsa da tekil parçalar geniş bir aralıkta dağılıyorsa montajda değişken davranış görülebilir.
Tolerans ise uygulamanın kabul ettiği aralığı tanımlar. Bu aralık, yazıcının pazarlama ifadesinden veya ölçüm cihazının ekranındaki basamak sayısından çıkarılmaz. Parçanın işlevi ve montaj ilişkisi tarafından belirlenir. Bir muhafazanın dış görünüşünde kabul edilebilir olan fark, hareketli bir bağlantıda fazla boşluk veya sıkışma yaratabilir.
Formlabs'ın doğruluk, hassasiyet ve tolerans rehberi bu kavramları ayırır. Kaynakta farklı teknolojilere ait genel aralıklar da bulunur; burada onları bütün cihaz ve reçineler için garanti olarak kullanmıyoruz. Temel kavramlar yararlıdır, ancak gerçek işin kabulü kendi geometri ve süreç koşullarına dayanmalıdır.
| Kavram | Cevapladığı soru | Tek başına cevaplamadığı soru |
|---|---|---|
| Doğruluk | Ölçü hedefe ne kadar yakın? | Sonraki üretim aynı mı olacak? |
| Tekrarlanabilirlik | Sonuçlar birbirine ne kadar yakın? | Hepsi tasarıma uygun mu? |
| Tolerans | Hangi aralık kabul ediliyor? | Süreç bu aralığı sağlayabiliyor mu? |
| Ölçüm çözünürlüğü | Cihaz hangi küçük farkı gösterebiliyor? | Ölçümün toplam güvenilirliği nedir? |
Bu ayrım rapor dilini de değiştirir. “Hassas parça” demek yerine hangi özellik ölçüldü, hedef neydi ve hangi aralık kabul edildi sorularına cevap verilebilir. Böylece tasarımcı ve operatör aynı sözcükten farklı anlam çıkarmaz. Sorun olduğunda hangi bilginin eksik olduğu daha kolay anlaşılır.
Bir numunenin başarılı montajı değerli bir gözlemdir, fakat bütün üretimin uygunluğu için tek başına yeterli olmayabilir. Kullanım amacı, üretim miktarı ve hatanın etkisi kontrol kapsamını belirler. Tek seferlik görünüş modeliyle tekrarlı işlevsel parça aynı inceleme derinliğini gerektirmez.
2. Piksel ve katman ölçüsünden parça toleransı türetmeyin
SLA cihazlarında piksel, lazer nokta boyutu veya katman yüksekliği sık karşılaşılan teknik bilgilerdir. Bunlar üretim sisteminin girdilerini anlatır. Bitmiş parçanın her ölçüsünün aynı sayı kadar doğru olacağını göstermez. Işık dağılımı, reçinenin davranışı, mekanik süreç, destekler ve son işlem sonucu etkileyebilir.
Formlabs'ın piksel boyutu incelemesi, yüzey görünüşünü, üretilebilen en küçük özelliği ve boyutsal doğruluğu ayrı çıktı olarak değerlendirir. Kaynak farklı yazıcılarla belirli modelleri karşılaştırır. Bu karşılaştırmayı bütün geometrilerde tek bir cihazın üstünlük garantisi olarak okumak yerine, tek bir teknik sayının sonucu açıklamadığını görmek için kullanmak daha yararlıdır.
Küçük bir kabartma yazının üretilebilmesi, aynı boyuttaki iç kanalın açık kalacağını kanıtlamaz. Pozitif çıkıntı ve negatif boşluk farklı geometri türleridir. İnce bir duvarın dik durması ile bir deliğin hedef çapta oluşması da aynı soruyu cevaplamaz. “En küçük detay” ifadesi kullanıldığında hangi özellikten söz edildiği açık olmalıdır.
Katman yüksekliği de benzer biçimde değerlendirilir. Daha ince katman bazı eğimli yüzeylerde görünüşü iyileştirebilir; ancak yanlış tasarım boşluğunu ortadan kaldırmaz. Ölçü alınacak yüzeyde destek izi bulunması veya son işlemde malzeme kaldırılması, katman seçiminin dışındaki etkilerdir. Bütün sorunları en ince katmanla çözmeye çalışmak gereksiz süre yaratabilir.
Bir cihaz karşılaştırmasında aynı geometri, uygun malzeme ve bitmiş parça durumu üzerinden değerlendirme yapılmalıdır. Farklı reçinelerle, farklı son işlemlerden geçmiş iki numunenin yalnız piksel sayısına göre karşılaştırılması nedenleri karıştırır. Numunenin hangi koşullarda üretildiği bilinmiyorsa sonuç sınırlı bilgi verir.
Satın alma veya süreç seçimi için istenen numune, gerçek uygulamadaki kritik özelliği temsil etmelidir. Sizin sorunuz delik konumuysa yalnız güzel bir figür görmek yeterli değildir. Soru kapak oturmasıysa yüzey görünüşü kadar eş parçayla ilişki de değerlendirilmelidir. SLA yazıcı seçimi rehberi, bu gereksinimleri cihaz ve iş akışı kararıyla birleştirir.
Ölçü toleransı konuşulurken ürün sayfasındaki tek değeri tekrar etmek yerine test koşullarını isteyin. Hangi model, hangi özellik, hangi malzeme ve hangi ölçüm yöntemi kullanılmış? Bu sorular teknik tartışmayı uzatmak için değil, verilen bilginin sizin parçanızla ilişkisini anlamak için gereklidir.
3. Önce kritik özellikleri ve referansları belirleyin
Bir parçanın bütün dış boyutlarını ölçmek, montaj için gerekli özelliklerin kontrol edildiği anlamına gelmez. Kasanın toplam uzunluğu doğru olabilir, fakat bağlantı delikleri birbirine göre yanlış konumda olabilir. Bu yüzden kontrol planı, yalnız kolay ölçülebilen yerlerden değil parçanın görevinden başlamalıdır.
Referans yüzey veya konum, diğer ölçülerin hangi temele göre değerlendirileceğini açıklar. Bir kapağın tabana oturan yüzeyi, vida deliklerinin konumuyla ilişkili olabilir. Ölçümde her seferinde farklı kenarın başlangıç alınması, karşılaştırmayı zorlaştırır. Tasarım çizimi veya iş kartı, hangi yüzeyin esas olduğunu anlaşılır biçimde göstermelidir.
Teknik resimde boyut toleransı ile biçim ve konum gereksinimleri ayrı konular olabilir. Bir deliğin çapı uygunken ekseni yanlış yerde olabilir. Düz kabul edilen bir yüzeyin eğilmesi de yalnız iki uç arasındaki mesafeyi ölçerek anlaşılmayabilir. Gerekli geometrik kontrolün ayrıntısı tasarım sorumlusu ve uygun ölçüm uzmanlığıyla belirlenir.
Başlangıç için parçanın kullanıldığı montajı gözünüzün önüne getirin. Hangi yüzey temas ediyor, hangi delik bağlanıyor, hangi boşluk hareket sağlıyor? Kullanımda hiçbir yere temas etmeyen bir yüzeyin çok dar toleransla tanımlanması gereksiz olabilir. Buna karşılık bir conta yatağının konumu veya kapak kenarının düzlüğü işlev açısından belirleyici olabilir.
| Özellik | İşlev ilişkisi | Olası kontrol yaklaşımı |
|---|---|---|
| Dış genişlik | Muhafazaya sığma | Uygun boyut ölçümü |
| Delik çapı | Pim veya bağlantı elemanı geçişi | Uygun çap veya mastar kontrolü |
| Delikler arası konum | Eş parçaya bağlanma | Tanımlı referansa göre konum incelemesi |
| Oturma yüzeyi | Kapak veya conta teması | Uygun yüzey ve montaj kontrolü |
| İnce klips | Takma ve tutma davranışı | Geometri ile işlevsel denemenin birlikte değerlendirilmesi |
Bu tablo belirli bir ölçüm cihazını her özellik için zorunlu kılmaz. Uygun yöntem, boyutun erişilebilirliğine ve gerekli güvenilirliğe bağlıdır. Bazı özellikler basit bir montaj kontrolüyle değerlendirilebilir; bazıları daha ayrıntılı ölçüm gerektirir. Yöntem seçimi, aranan farkı gerçekten ayırt edebilmelidir.
Kritik özellik sayısını sınırlı ama anlamlı tutun. Her yüzeyi ölçmeye çalışmak, asıl önemli bölgenin gözden kaçmasına yol açabilir. Kontrol kaydında özelliğin adı, hedefi ve kabul koşulu bulunması, uzun fakat belirsiz bir ölçü listesinden daha kullanışlıdır.
4. Delik ve pimde nominal ölçü ile gerçek boşluğu ayırın
Nominal ölçü, tasarımın adlandırdığı hedef boyuttur. Delik ve pimin ikisine aynı nominal değeri yazmak, parçaların kolayca birleşeceğini göstermez. Her iki bileşenin üretimde alabileceği aralıklar ve kullanımda istenen hareket birlikte düşünülmelidir. Montaj boşluğu, tek bir parçanın değil iki parçanın ilişkisidir.
Boşluklu geçmede, pimin dış boyutuyla deliğin iç boyutu arasında hareket veya montaj için alan bulunur. Sıkı geçmede ise bileşenler birleştirilirken malzemenin davranışı ve montaj kuvveti önem kazanır. Geçiş bölgesindeki tasarımlarda üretim değişkenliğine göre farklı montaj davranışları görülebilir. Bu sınıflar uygulama amacını anlatır; SLA için tek bir evrensel boşluk sayısı vermez.
Özellikle sert veya kırılgan davranabilen bir malzemede sıkı geçme düşünülüyorsa yalnız çap hesabı yeterli değildir. Çevredeki duvar kalınlığı, yük yolu, keskin köşeler ve montaj sırasında oluşan zorlanma değerlendirilmelidir. Bir parçanın elle zorlanarak takılması, tasarımın uygun olduğunu kanıtlamaz. Hasar görünür olmayabilir veya sonraki kullanımda ortaya çıkabilir.
Delik geometrisinin uzunluğu da önemlidir. Kısa bir girişte rahat ilerleyen pim, daha uzun bir kanalda yüzey veya hizalama nedeniyle sıkışabilir. Tek noktadan çap ölçmek bütün deliğin biçimini anlatmaz. Koniklik, eğrilik veya yerel kalıntı gibi olasılıklar uygulamaya göre araştırılır. Ölçüm ve geçme denemesi birbirini tamamlayabilir.
Giriş pahı veya yönlendiren geometri montajı kolaylaştırabilir, fakat yanlış boşluğu tek başına düzeltmez. Parçanın yalnız ilk kısmı birleşip devamında duruyorsa bunun nedeni değerlendirilmelidir. Tasarımcı, giriş davranışıyla çalışma konumundaki teması ayrı düşünmelidir. Montajı başlatmak ve montajın işlevini korumak farklı hedeflerdir.
Eş parçanın gerçek ölçülerini bilin. Satın alınan bir metal pim de kendi üretim toleransına sahiptir; önceki bir plastik parça da ölçü değişkenliği gösterebilir. Sadece SLA bileşenini incelemek, montaj probleminin yarısını görmek olabilir. Kontrol planı gerektiğinde her iki bileşeni kapsamalıdır.
Yağlayıcı, yapıştırıcı veya yüzey kaplama kullanılacaksa boşluk hesabının bağlamı değişir. Uygunluk, malzeme ve uygulama gereksinimleriyle doğrulanmalıdır. Genel bir kaynaktaki yağlayıcı örneğini bütün reçineler veya bütün kullanım ortamları için öneri olarak aktarmak doğru değildir. Burada belirli bir kimyasal veya montaj kuvveti reçetesi verilmez.
Kör delik ve bağlantı elemanında yalnız çapı kontrol etmeyin
Kör delikte kullanılabilir derinlik de montajı belirler. Bağlantı elemanı deliğin tabanına erken dayanıyorsa yüzeyler tam oturmadan sıkışma hissi oluşabilir. Bu durum çap uygun olsa bile ortaya çıkabilir. Tasarımda delik derinliği, bağlantı elemanının girdiği uzunluk ve montajdaki diğer kalınlıklar birlikte değerlendirilmelidir. Burada belirli bir diş tutunma uzunluğu önerilmez; malzeme ve yük gereksinimi gerekir.
İç geometriye erişim de önemlidir. Kör deliğin dibinde kalıntı veya destekle ilişkili bir engel bulunması, ölçü kontrolünden önce temizlenebilirlik sorusunu doğurur. İşlenmemiş malzemenin kapalı bölgede kalması uygun bir montaj payı olarak kabul edilemez. Baskı hazırlığı ve son işlem, deliğin işlevini yerine getirebilmesi için birlikte değerlendirilir.
Vida başının oturduğu yüzey ve karşı taraftaki bağlantı ilişkisi de kontrol kapsamına girebilir. Başın dış yüzeye oturması, bütün montajın doğru sıkıldığı anlamına gelmez. Aradaki parçaların konumu ve deformasyonu sonucu etkileyebilir. Özellikle ince plastik bölgeye uygulanan yük, yalnız deliğin çapı üzerinden açıklanamaz.
Bir delik için “vida geçti” gözlemi ile “bağlantı kullanım yükünü karşılıyor” sonucu arasında fark vardır. İlki montaj erişimi hakkında bilgi verir; ikincisi malzeme, geometri, yük ve uygun doğrulama gerektirir. Bu iki sonucu ayrı yazmak, erken prototipten gereğinden fazla anlam çıkarılmasını önler. Tasarımın hangi soruyu cevaplamak için üretildiği burada yeniden önem kazanır.
5. Tolerans yığılmasını basit bir örnekle hesaplayın
Aşağıdaki değerler yalnız aralık hesabını göstermek için seçilmiştir. Bir deliğin hedef çapının 20,00 mm, kabul aralığının ±0,08 mm; pimin hedef çapının 19,70 mm, kabul aralığının ±0,05 mm olduğunu varsayalım. Bu değerler herhangi bir SLA cihazının performans iddiası veya tasarım tavsiyesi değildir.
Deliğin en küçük değeri 19,92 mm, en büyük değeri 20,08 mm olur. Pimin en küçük değeri 19,65 mm, en büyük değeri 19,75 mm olur. En dar çap farkı, en küçük deliğin en büyük pimle birleşmesiyle hesaplanır: 19,92 − 19,75 = 0,17 mm. En geniş fark ise 20,08 − 19,65 = 0,43 mm olur.
Bu hesapta bulunan değerler çap farkıdır. Merkezler aynı kabul edilirse tek taraftaki radyal boşlukla aynı sayı değildir. Çap farkıyla tek taraf boşluğunu birbirine karıştırmak tasarım kararını değiştirebilir. Ayrıca bu basit model, yüzey pürüzü, biçim hatası veya eksen kaçıklığı gibi bütün gerçek etkileri kapsamaz.
| Büyüklük | Varsayımsal en küçük değer | Varsayımsal en büyük değer |
|---|---|---|
| Delik çapı | 19,92 mm | 20,08 mm |
| Pim çapı | 19,65 mm | 19,75 mm |
| Olası çap farkı | 0,17 mm | 0,43 mm |
Sonraki soru, bu fark aralığının uygulama için uygun olup olmadığıdır. Serbest hareket isteniyorsa sürtünme ve hizalama değerlendirilir. Hassas konumlandırma isteniyorsa fazla boşluk sorun olabilir. Hesap, kararın yerini almaz; tasarımın hangi uç durumları doğurabileceğini görünür kılar.
Birden fazla parça üst üste geldiğinde benzer düşünce zincir boyunca uygulanır. Örneğin taban, ara parça ve kapaktan oluşan bir montajda her bileşenin kalınlığı toplam mesafeyi etkiler. Sadece kapak ölçüsünü düzeltmek, diğer bileşenlerdeki değişkenliği ortadan kaldırmaz. Hangi ölçülerin aynı işlevsel aralığa katkı verdiği çizim üzerinde gösterilmelidir.
Bu örnek en kötü uç değerleri karşılaştıran basit bir yaklaşım kullanır. Gerçek üretimde istatistiksel değerlendirme veya başka tolerans analizleri gerekebilir; bunlar veri ve uygun uzmanlık ister. Yeterli veri olmadan bütün ölçülerin birbirini ortalama olarak dengeleyeceğini varsaymak güvenilir bir kabul planı değildir.
Hesap tablosunda birimlerin aynı olduğundan emin olun. Milimetreyle tanımlanmış delik ve farklı birimden aktarılmış pim değeri, ilk bakışta anlamlı görünen yanlış sonuç oluşturabilir. Ondalık ayırıcı ve işaret kullanımı da açık olmalıdır. Özellikle farklı yazılımlardan gelen veriler bir araya getirildiğinde, hesap yapılmadan önce birkaç bilinen ölçünün karşılaştırılması yararlıdır.
Aralık hesabının yanına uygulama kararını ayrı yazın. “Çap farkı pozitif” matematiksel bir sonuçtur; “montaj uygun” ise fiziksel gereksinimleri kapsayan karardır. Yüzey, hizalama ve malzeme davranışı incelenmeden bu iki ifadeyi eş anlamlı kullanmayın. Basit hesap, hangi denemenin gerekli olduğunu belirleyen bir başlangıç sağlar; parçanın bütün kullanım koşullarını tek başına temsil etmez.
6. Reçine ve geometri montaj davranışını birlikte değiştirir
Aynı nominal boşluk farklı reçinelerde farklı montaj hissi verebilir. Daha esnek bir parça montaj sırasında şekil değiştirirken daha rijit bir parça aynı hareketi göstermeyebilir. Bu durum yalnız boyut farkıyla açıklanmaz. Malzemenin sertliği, sünekliği ve yüzey davranışı geometrinin etkisiyle birlikte değerlendirilir.
Bir klipsin kolay takılması, deliğin veya tırnağın doğru ölçüde üretildiğini tek başına kanıtlamaz. Parça zorlanarak esniyor olabilir. Tersine, ölçüler uygun olduğu halde yüzey sürtünmesi veya montaj yolu nedeniyle takma zorlaşabilir. İşlevsel gözlemle boyutsal ölçüm aynı sorunun farklı taraflarını gösterir.
Duvar kalınlığı ve desteklenme biçimi de montaj sırasında hissedilen sertliği etkiler. Büyük düz bir kapak, dar bir kenara göre farklı davranabilir. İnce bir bölgeye uygulanan kuvvet bütün parçayı eğebilir. Bu yüzden test kuponundaki uygun geçme, gerçek muhafazada aynı sonucu kesin olarak sağlamaz.
Malzeme seçerken yalnız çekme dayanımı gibi tek bir değere bakmayın. Sık takılıp çıkarılan bağlantıda hasar, kalıcı şekil değişimi veya aşınma da önemli olabilir. Sürekli yük altında tutulan bağlantıda zamana bağlı davranış ayrıca değerlendirilir. Mühendislik reçinesi seçimi ve Tough reçineleriyle tekrarlı yük rehberleri bu kararları genişletir.
Sıcaklık, nem veya kimyasal temas gibi ortam koşulları parçanın davranışını etkileyebilir. Burada belirli bir değişim katsayısı veya servis sınırı verilmez; ilgili malzeme verisi ve uygulama koşulları gerekir. Oda koşulunda bir kez birleşen montajın farklı ortamda aynı boşluğu koruyacağı varsayılmamalıdır.
Görünüş prototipi için kullanılan malzemenin montaj denemesinde hangi soruları cevaplayabileceğini açık tutun. Dış biçim ve erişim kontrolü yapılabilir, ancak son ürünün uzun süreli davranışı aynı numuneden çıkarılamayabilir. Bambu Lab FDM/FFF ekosistemi de erken form ve montaj düzeni kontrolünde uygun bir yardımcı yöntem olabilir; böyle bir numunenin sonucu SLA reçinesinin ölçü veya dayanım doğrulaması yerine geçmez.
Malzeme değişikliği yapıldığında önceki uygun geçme kaydını koruyun, fakat yeni malzemeyi otomatik olarak kabul etmeyin. Tasarım aynı kalsa bile işlem ve davranış değişebilir. Değişiklikten etkilenen kritik özellikler yeniden değerlendirilmelidir. Bu yaklaşım, her işte baştan başlamayı değil hangi bilginin taşınabileceğini bilinçli belirlemeyi sağlar.
7. Yönlendirme ve destekleri ölçü kontrolünün parçası yapın
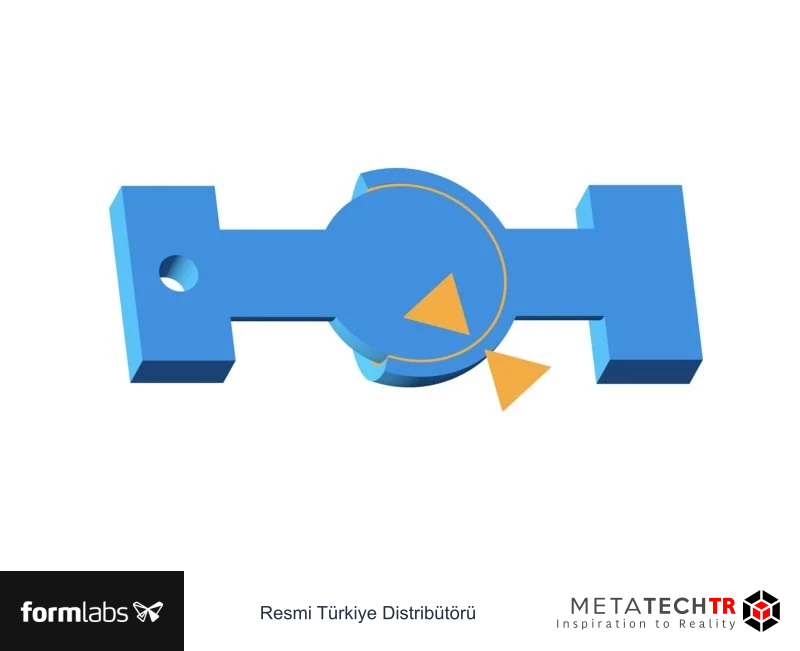
Parçanın baskı yönü, desteklerin hangi yüzeye temas edeceğini ve bazı özelliklerin nasıl oluşacağını etkiler. Kritik bir oturma yüzeyinde destek izi bulunması, montajı veya ölçüm temasını değiştirebilir. Bu nedenle ölçü kontrolü yalnız baskı sonrası ölçüm cihazıyla başlayan bir faaliyet değildir. Hazırlık aşamasındaki kararlar da değerlendirilmelidir.
Destek teması olmayan yüzey her zaman otomatik olarak doğru kabul edilmez. İnce ve geniş bölgelerin kararlılığı, iç geometrinin erişimi ve genel parça davranışı önemlidir. Bir kritik yüzeyi korumak için yapılan yön değişikliği başka bir bölgede sorun yaratabilir. Yönlendirme, tek bir yüzeye odaklanmadan bütün parçayla ele alınır.
Formlabs'ın PreForm 3.54 duyurusu destek yerleşimi ve temas izleriyle ilgili iyileştirmeleri anlatır. Kaynaktaki test sonuçları belirli örneklere aittir. Buradan bütün parçalar için sabit ölçü iyileşmesi veya her reçinede aynı tolerans sonucu çıkarılamaz. Güncel malzeme ve yazılım kapsamı ilgili belgelerden kontrol edilmelidir.
İki yönlendirmeyi karşılaştırırken aynı CAD revizyonu, malzeme ve ilgili işlem koşullarını korumak sonucu yorumlamayı kolaylaştırır. Bir seçenekte destek yeri, diğerinde hem reçine hem katman değişirse farkın nedeni belirsizleşir. Gerekli değişiklikler yapılabilir, fakat karşılaştırmanın kapsamı açık yazılmalıdır.
Ölçü alınacak bölgeleri hazırlık görüntüsünde işaretlemek yararlı olabilir. Son işlem yapan kişi hangi yüzeyin gereksiz aşındırılmaması gerektiğini görür. Operatör, montaj yüzeyindeki destek izini kaldırırken nerede duracağını daha iyi anlar. Bu bilgi, yalnız dosya adıyla iletilemeyecek kadar önemlidir.
Ölçüm sonucu sorun gösterdiğinde hazırlık dosyasına geri dönün. Hasarlı yüzey, destek teması veya yönlendirmeyle ilişkili bir iz varsa bunları birlikte inceleyin. Her farkı genel ölçek düzeltmesiyle çözmek, doğru olan özellikleri de değiştirebilir. PreForm hazırlık akışı, değişiklik sonrası yeniden kontrol edilecek adımları açıklar.
Tekrarlı üretimde kabul edilen yönlendirme ve destek yaklaşımının kaydı korunmalıdır. Ancak yeni revizyonda eklenen bir delik veya değişen duvar aynı düzenin tekrar değerlendirilmesini gerektirebilir. Eski hazırlığı kopyalamak zaman kazandırabilir; tasarım değişikliğinin etkisini kontrol etme ihtiyacını ortadan kaldırmaz.
8. Ölçümü bitmiş parça durumuna bağlayın
SLA parça yıkama, kurutma, son kürleme ve destek temizliği gibi aşamalardan geçer. Ölçünün hangi aşamada alındığı bilinmezse farklı kayıtların karşılaştırılması yanıltıcı olabilir. Ham baskı ile gerekli son işlemleri tamamlanmış parçanın aynı durumu temsil ettiği varsayılmamalıdır. Kullanımda hangi parça durumu geçerliyse kabul planı onu esas almalıdır.
Son işlem sırasında yüzeyden malzeme kaldırılması ölçüleri değiştirebilir. Destek izini gidermek amacıyla zımparalanan bir kenar, artık CAD'deki kesitle aynı olmayabilir. Boya veya başka kaplama ise yüzeye malzeme ekleyebilir. İki işlem farklı yönlerde etki gösterse bile birbirlerini tam olarak dengeleyecekleri varsayılmaz.
Ölçümden önce parçanın güvenli ve uygun biçimde işlenmiş olması gerekir. İşlenmemiş reçine bulunan parçayı sıradan temiz numune gibi ölçmek, hem iş akışını hem ölçüm ekipmanını etkileyebilir. Malzeme ve ekipman belgelerine uygun son işlem tamamlanmalıdır. SLA son işlem rehberi bu aşamalar arasındaki kontrol noktalarını ele alır.
Parçanın ölçüm sırasındaki ortam ve bekleme koşulları da kayıt gerektirebilir. Uygulama hassaslaştıkça sıcaklık ve koşullandırma gibi konular daha önemli hale gelir. Bu rehber bütün reçineler için sabit bekleme süresi veya ortam değeri önermez. Gereken koşullar ilgili malzeme bilgisi ve ölçüm planıyla belirlenir.
Bir ölçü sonucu hedef dışındaysa işlemi yapan kişi yüzeyi düzeltip tekrar ölçebilir. Böyle bir müdahale yapıldığında ilk sonuç ve müdahale bilgisi korunmalıdır. Son ölçünün uygun olması, parçanın doğrudan baskıdan aynı durumda çıktığını göstermez. Tek seferlik numune için kabul edilebilir olan el düzeltmesi, tekrarlı üretimde maliyet ve tutarlılık sorunu oluşturabilir.
Kaplama veya montaj sonrası ölçüm gerekiyorsa kontrol sırası buna göre kurulur. Örneğin boyanmadan önce uygun olan bir kapak, kenardaki tabaka nedeniyle son montajda sıkışabilir. Önceki kabul kaydı sonraki işlemin etkisini kapsamaz. Son değişiklikten sonra hangi özelliklerin yeniden kontrol edileceği baştan belirlenmelidir.
Parçanın üzerinde ölçüm işareti veya kimlik bulunması takip için yararlı olabilir. Ancak işaretin kendisi kritik yüzeyi değiştirmemelidir. Ölçü referansı olarak kullanılan bölgede kabartma yazı, çizik veya etiket kalıntısı bulunması uygun olmayabilir. Kimlik ve ölçüm gereksinimi birlikte planlanmalıdır.
9. Ölçüm yöntemini aranan farka göre seçin
Kumpas, mikrometre, mastar, koordinat ölçüm sistemi veya tarama farklı özellikler için yararlı olabilir. Bir yöntemin elde bulunması, her özelliği onunla güvenilir biçimde ölçebileceğiniz anlamına gelmez. Erişim, yüzey biçimi, malzemenin deformasyonu ve kabul aralığı birlikte değerlendirilmelidir. Yöntem, karar için gerekli farkı ayırt edebilmelidir.
Ölçüm cihazının ekranında çok küçük basamaklar göstermesi toplam ölçüm belirsizliğinin aynı büyüklükte olduğu anlamına gelmez. Aletin durumu, uygunluğu, kalibrasyonu ve kullanım yöntemi sonucu etkiler. İnce veya esnek bir parça ölçüm kuvvetiyle şekil değiştirebilir. Bu durumda ekrandaki sayı, parçanın serbest durumunu tam olarak temsil etmeyebilir.
Ölçüm temasının nereye yapıldığını belirleyin. Bir kenarın farklı noktalarından alınan değerler farklı sonuç verebilir; bu her zaman operatör hatası değildir, yüzey biçimini gösteriyor olabilir. Ancak noktalar kaydedilmezse gerçek geometrik farkla yöntem farkını ayırmak zorlaşır. Kritik özelliklerde ölçüm yeri görselle veya açık tarifle tanımlanabilir.
Delik kontrolünde iki noktadan çap ölçümü, deliğin bütün uzunluğu boyunca uygun olduğunu kanıtlamaz. Uygun bir mastar veya işlevsel geçme kontrolü başka bilgi sağlayabilir. Buna karşılık mastarın geçmesi de deliğin konumunun doğru olduğunu göstermez. Yöntemler hangi özelliği kontrol ettikleri açısından seçilmelidir.
| Kontrol sorusu | Yöntemden beklenen bilgi | Yaygın sınırlama |
|---|---|---|
| Dış boyut uygun mu? | Tanımlı noktalar arasındaki mesafe | Yüzey biçiminin tamamını kapsamayabilir |
| Pim geçiyor mu? | İşlevsel geçiş davranışı | Delik konumunu tek başına göstermez |
| Delik doğru yerde mi? | Referansa göre konum | Uygun bağlama ve yöntem gerekir |
| Yüzey düz mü? | Biçim veya temas davranışı | Tek bir uzunluk ölçüsü yeterli değildir |
| Parçalar birlikte çalışıyor mu? | Montaj işlevi | Sorunun hangi parçadan geldiğini ayırmayabilir |
Ölçümün tekrarlanması yararlı olabilir, fakat aynı yanlış yöntemle çok sayıda ölçüm almak güvenilirliği otomatik artırmaz. Farklı operatörlerin aynı özelliği nasıl değerlendirdiğini görmek, yöntem açıklığının kontrolüne yardımcı olabilir. Gereken kapsam, uygulamanın önemine ve kuruluşun kalite yaklaşımına bağlıdır.
Sonuç kabul sınırına çok yakınsa ölçümün belirsizliği önem kazanır. Burada genel bir kabul kuralı veya otomatik yuvarlama yöntemi verilemez. Karar kuralı uygun teknik sorumlularca belirlenmelidir. Sınırdaki değeri yalnız daha az ondalık göstererek uygun hale getirmek doğru bir değerlendirme değildir.
Eş parçayı kontrol aracı olarak kullanmanın sınırı
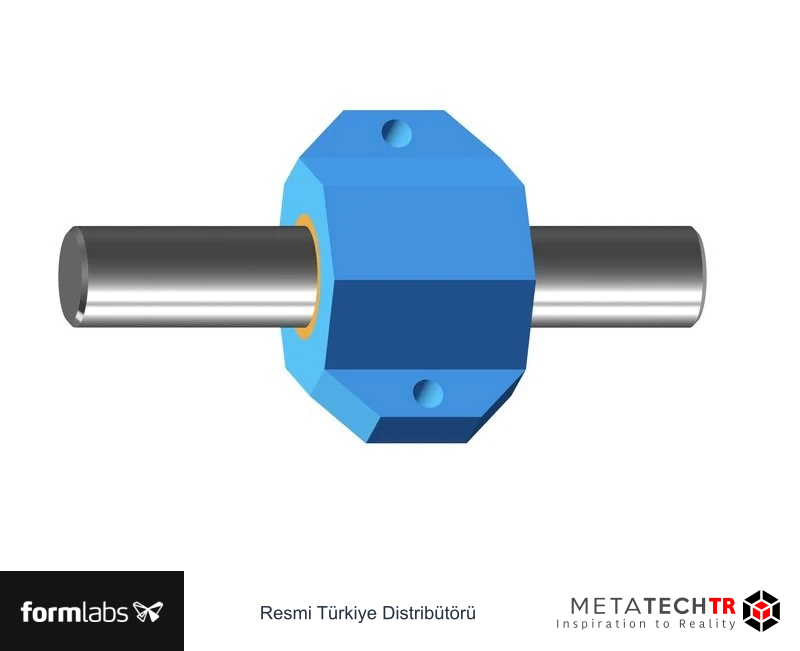
Gerçek eş parçayla montaj denemesi, kullanıcının yaşayacağı davranışı görmek için değerlidir. Ancak eş parçanın kendi ölçüsü veya durumu bilinmiyorsa sorun kaynağını ayırmak zorlaşabilir. Aşınmış, eğilmiş veya başka revizyona ait bileşenle yapılan deneme, yeni SLA parçayı yanlış biçimde uygunsuz gösterebilir. Kontrolde kullanılan eş parçanın kimliği de kayıtlı olmalıdır.
İki yeni basılmış parçanın birbirine uyması özellikle dikkatle yorumlanmalıdır. Birinin ölçü farkı diğerinin farkını kısmen dengelemiş olabilir. Bu ikili birlikte çalışsa bile başka bir üretimden gelen parçayla değiştirilebilirlik sağlanmayabilir. Tek takım için kabul ile farklı partiler arasında değiştirilebilirlik farklı gereksinimlerdir. Hangi hedefin istendiği baştan belirtilmelidir.
Bir referans eş parça sürekli kullanılıyorsa onun durumu da korunmalıdır. Temas yüzeyindeki aşınma, birikmiş boya veya hasar kontrol sonucunu değiştirebilir. Referansın saklanması ve uygunluğunun izlenmesi kurumun ölçüm düzenine dahil edilir. “Bu parça yıllardır kullanılıyor” bilgisi, her koşulda doğru referans olduğu anlamına gelmez.
İşlevsel kontrolün yanında seçilmiş boyut ölçümleri bulundurmak, montaj sorununun yerini anlamayı kolaylaştırabilir. Her ayrıntıyı ölçmek gerekmez; fakat bağlantıyı belirleyen birkaç özelliğin bilinmesi yararlıdır. Böylece uygun olmayan montajda bütün parçayı yeniden tasarlamak yerine, hangi ilişkinin beklenenden farklı olduğu araştırılabilir.
10. Geçme kuponunu gerçek parçanın sorusuna göre tasarlayın
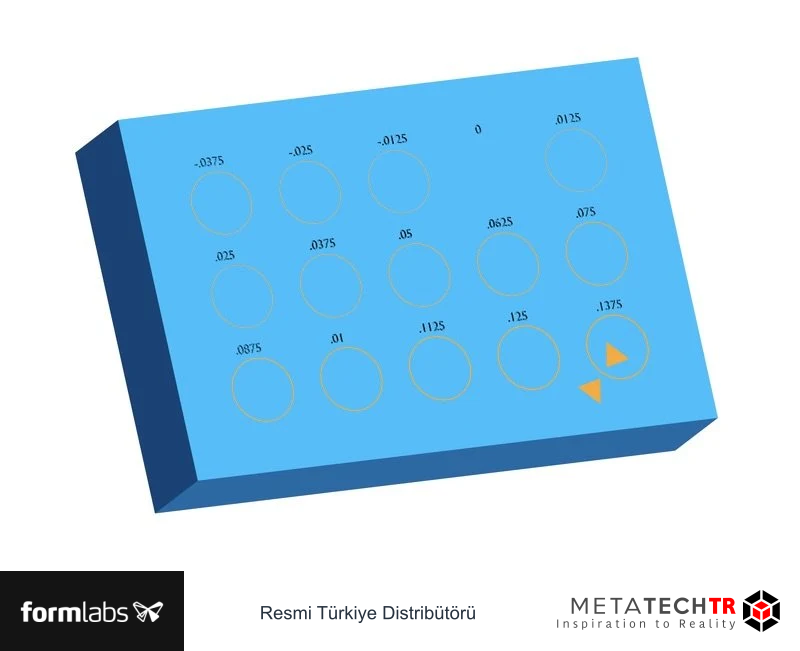
Küçük bir geçme kuponu, birkaç boşluk veya delik seçeneğini düşük hacimli bir model üzerinde karşılaştırmaya yardımcı olabilir. Ancak kuponun amacı açık olmalıdır. Genel bir test kartının sonucu bütün parça ailesine uygulanamaz. Gerçek uygulamadaki önemli geometri ve işlem özellikleri temsil edilmelidir.
Örneğin bir kapak kenarı için çalışıyorsanız kupon yalnız düz bir delik ve pimden oluşmayabilir. Oturma uzunluğu, köşe geometrisi ve duvar esnemesi önemli olabilir. Uzun bir geçme, kısa kuponda görülmeyen hizalama sorunları gösterebilir. Kuponu küçültürken hangi etkilerin korunduğunu ve hangilerinin kaybolduğunu düşünün.
Seçenekleri anlaşılır biçimde işaretleyin. Aynı tablada farklı boşluklar basıldığında yıkama ve destek temizliği sonrasında karışmamalıdır. Etiket kritik geometriyi değiştirmemeli, ancak hangi numunenin hangi tasarıma ait olduğunu göstermelidir. Dosyadaki sıralamanın fiziksel işlem boyunca korunacağını varsaymayın.
Kuponları aynı malzeme ve amaçlanan son işlemle değerlendirin. Başka bir reçineyle hızla basılan deneme şekil ilişkisi hakkında bilgi verebilir, fakat gerçek malzemenin geçme davranışını doğrulamaz. Benzer şekilde, sadece yıkanmış kupon ile bitmiş parça arasında süreç farkı bulunabilir. Sonuçlar kendi koşullarıyla kaydedilmelidir.
Denemede “iyi”, “sıkı” veya “gevşek” gibi sözcükler kullanılabilir, fakat bunların uygulama açısından ne anlama geldiği açıklanmalıdır. Elle çıkarılabilme, belirli hareketi yapabilme veya istenen konumda kalma gibi gözlemler daha somuttur. Burada genel bir montaj kuvveti eşiği verilmez; uygun sınır uygulamanın gereksiniminden gelir.
Kupon sonucu bir aday tasarımı daraltır. Sonrasında gerçek parçada kritik özelliklerin tekrar değerlendirilmesi gerekir. Büyük modelin esnemesi, farklı destek yerleşimi veya uzun temas yüzeyi davranışı değiştirebilir. Küçük kuponun kabulü, tam parçanın ölçü ve işlev kontrolünü kaldırmaz.
| Kupon kaydı | İçerik |
|---|---|
| Sorulan soru | Hangi bağlantı veya hareket değerlendiriliyor? |
| Temsil edilen geometri | Gerçek parçadan hangi özellikler korundu? |
| Değiştirilen unsur | Boşluk, duvar veya başka tekil tasarım kararı |
| Süreç | Malzeme, yönlendirme ve son işlem kimliği |
| Gözlem | Ölçü ve işlevsel davranış ayrı kayıt |
| Sonraki adım | Tam parçada doğrulanacak açık konular |
11. Nudge örneğinde ölçü, malzeme ve işleme birlikte çalışıyor
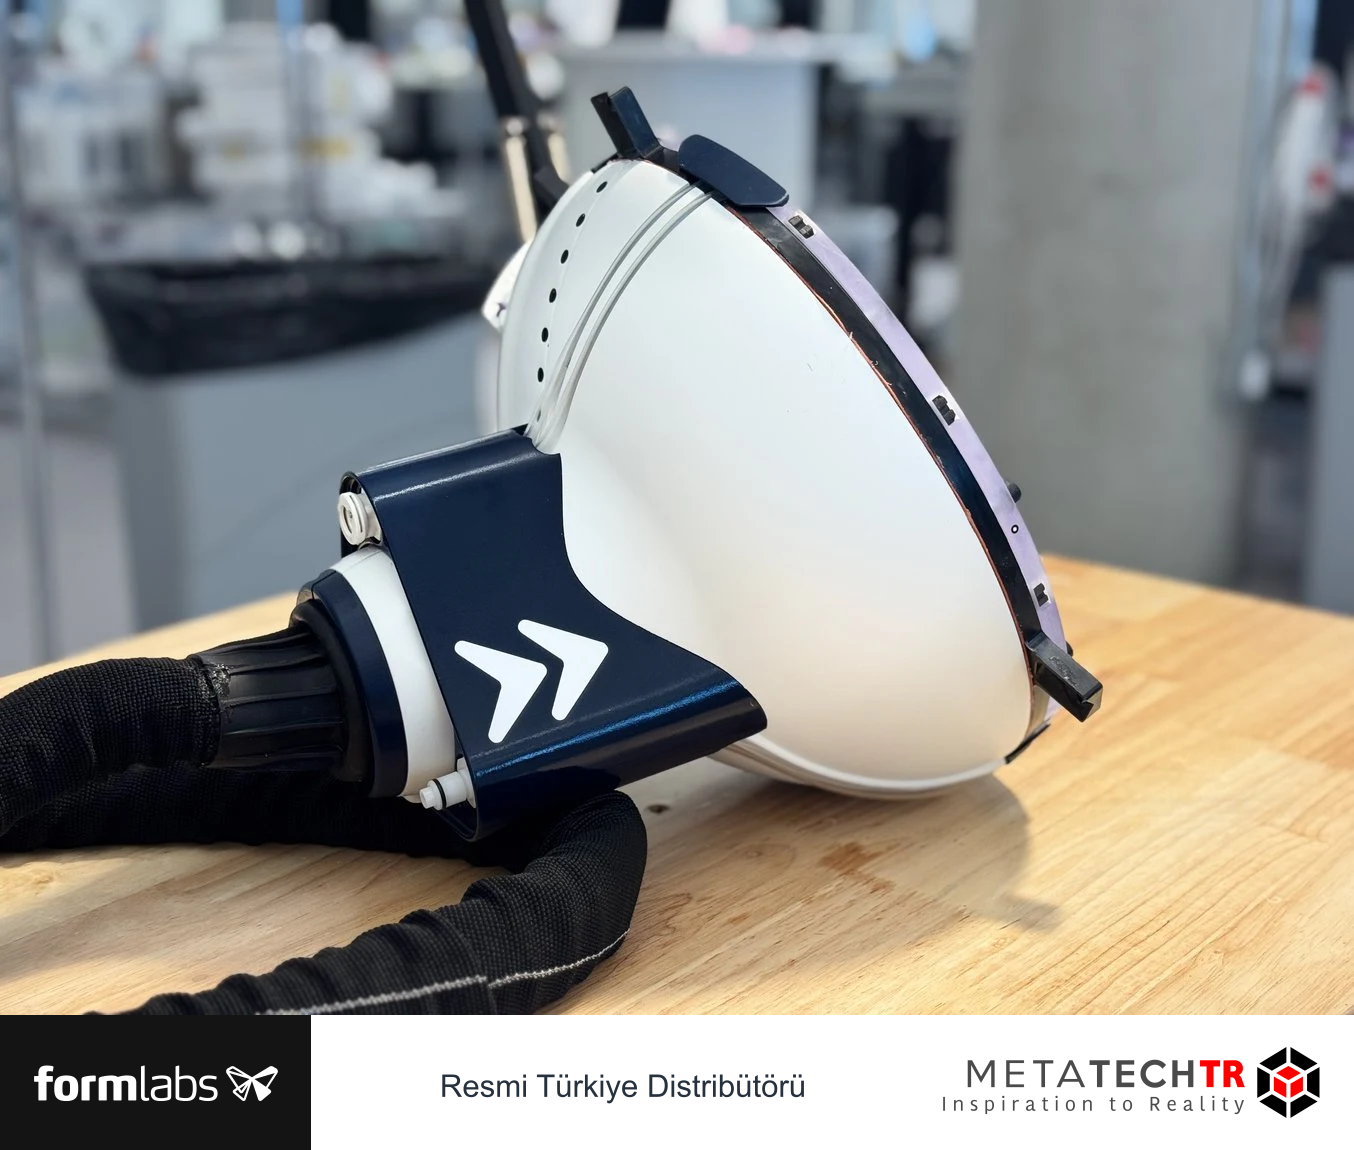
Formlabs'ın Aralık 2025 tarihli Nudge vakası, büyük muhafazada yalnız baskı çözünürlüğünün konuşulmadığını gösterir. Kaynakta Form 4L ile üretilen Tough 2000 Resin parçalar, montaj, darbe beklentisi, conta ve sonradan diş açma gibi gereksinimlerle birlikte ele alınır. Bu vaka, tek bir malzeme özelliği yerine bütün parça görevini düşünmek için yararlıdır.
Kaynakta muhafazanın iki bölümünün birleştiği ve arada conta kullanıldığı açıklanır. Ayrıca üretim sonrası delik işleme ve doğrudan malzemede diş açma örneği verilir. Bu bilgiler, basılmış bir deliğin her uygulamada son ölçü olarak kullanılmasının zorunlu olmadığını gösterir. Bazı süreçlerde baskı ve uygun son işleme birlikte planlanabilir.
Ancak vakada anlatılan yöntemi bütün reçinelere veya bütün vida geometrilerine taşımak doğru değildir. Malzemenin işlenebilirliği, kesit ve uygulama koşulları önemlidir. Bir müşterinin başarılı kullandığı bağlantı, başka bir tasarım için otomatik onay oluşturmaz. Takım, işlem ve kontrol ayrıntıları ilgili uzmanlıkla değerlendirilmelidir.
Kaynak tıbbi cihaz geliştirme bağlamındadır ve yayımlandığı tarihte iç testlerden söz eder. Burada klinik uygunluk, düzenleyici onay veya MRI ortamına genel malzeme uygunluğu çıkarımı yapılmaz. Vakanın bu rehberdeki rolü mühendislik iş akışını açıklamaktır. Bir teknik bileşenin kaynakta kullanılması, bütün bir cihazın onay durumunu göstermediği gibi farklı uygulamaya da izin vermez.
Vakadaki dış kaynak maliyetleri ve teslim süreleri de belirli müşterinin geçmiş koşullarına aittir. Türkiye'deki güncel fiyat, işçilik veya teslim beklentisine doğrudan çevrilemez. Bu rehber o sayıları bir yatırım getirisi hesabı olarak kullanmaz. Yerel plan için kendi parça, süreç ve tedarik koşullarınızı ölçmek gerekir.
Örnekten alınabilecek daha genel ders, montaj gereksiniminin tasarımın başında görünür olmasıdır. Conta yatağı, bağlantı, yüzey bitirme ve malzeme aynı işin parçalarıdır. Bunları sonradan birbirinden bağımsız düzeltmelerle çözmeye çalışmak yerine birlikte planlamak, hangi özelliğin neden kontrol edildiğini açıklar.
Bambu Lab FDM/FFF sistemlerine veya başka cihazlara aynı sonuçlar aktarılmaz. Farklı yöntemler aynı projede farklı işler üstlenebilir; her yöntemin sonucu kendi malzeme ve süreç koşullarıyla değerlendirilir.
Vaka anlatımından kendi gereksinim listenize geçiş
Nudge örneğini kendi projenize uyarlarken cihaz veya reçine adını doğrudan kopyalamak yerine gereksinimleri ayırabilirsiniz. Muhafazanın boyutu, iki yarının birleşmesi, bağlantı yöntemi ve yüzey bitirme beklentisi farklı sorulardır. Her biri için sizin parçada hangi özelliklerin önemli olduğu yazılır. Kaynakta birleştirilen parçaların başarısı, sizin conta tasarımınızın veya sızdırmazlık beklentinizin doğrulanması değildir.
Örneğin bir elektronik kutuda dış görünüş kadar kapağın tekrar açılabilmesi önemli olabilir. Başka bir projede parça yalnız bir kez birleştirilecektir. Bu iki kullanım aynı geçme veya bağlantı tasarımını gerektirmeyebilir. Kaynak vaka, kararların birlikte ele alınmasına örnek sağlar; sizin kullanım sürenizi, ortamınızı veya kabul ölçütünüzü belirlemez.
Sonradan işleme yapılacaksa bunun kim tarafından ve hangi bilgiyle yürütüleceği planlanır. Tasarım dosyasında son ölçüyle baskı öncesi ölçünün ayrılması gerekebilir. Operatör, hangi yüzeyin işleneceğini ve hangi yüzeyin referans kalacağını bilmelidir. Bu bilgiyi yalnız sözlü aktarmak, tekrar üretimde yorum farkına yol açabilir.
12. Sonradan işleme ve tasarım düzeltmesini karıştırmayın
Bir deliği açmak, yüzeyi düzeltmek veya bağlantı bölgesini işlemek bazı uygulamalarda planlı üretim adımı olabilir. Böyle bir süreçte baskı dosyası, son işlem payı ve kabul kontrolü birlikte tasarlanır. Ancak montaj sırasında rastgele yapılan düzeltme aynı şey değildir. Planlı işlemle hatayı elde telafi etmek farklı kayıt ve değerlendirme gerektirir.
Malzemede sonradan işleme düşünülüyorsa uygunluk yalnız dayanım adına bakılarak belirlenmez. Reçine, geometri ve işlem koşulları önemlidir. İnce bir duvarın çevresinde delik büyütmek kesiti değiştirebilir; diş açmak bağlantının yük yolunu etkiler. Bu işlemler için genel takım devri veya kesme parametresi uydurulamaz. İlgili malzeme bilgisi ve işleme uzmanlığı gerekir.
Tasarım düzeltmesi yapılacaksa hangi özelliğin değiştiğini açık tutun. Bütün modeli ölçeklemek bir delik sorununu düzeltirken diğer mesafeleri de değiştirebilir. Yerel bir düzeltme ile genel ölçek değişimi aynı etkiye sahip değildir. Özellikle montaj arayüzleri bulunan parçalar için değişikliğin kapsamı ayrı kontrol edilmelidir.
Bir numunenin el ile düzeltilmiş halini ölçerek yeni CAD değerini belirlemek de dikkat ister. Ölçülen geometri, ilk tasarımın hangi bölgelerinin değiştiğini açık göstermeyebilir. Zımparalama veya delik genişletme düzensiz olabilir. Yeniden tasarım, ölçümün ve işlevsel ihtiyacın birlikte değerlendirilmesini gerektirir.
Tekrarlı üretimde her parçaya farklı miktarda el düzeltmesi yapılması sürecin tutarlılığını zorlaştırır. Bu durum görünür olmalı ve nedenleri araştırılmalıdır. İşçilik süresi, yeniden işlem oranı ve kabul sonuçları birlikte incelenebilir. Sorunu yalnız toplam baskı maliyetinin içinde saklamak, gerçek darboğazı göstermez.
Geometri değişikliğinin yanında malzeme veya son işlem de değiştiriliyorsa bunları ayrı kaydedin. Yeni revizyonun daha iyi oturmasının hangi karardan kaynaklandığı anlaşılmalıdır. Her zaman tek değişkenle çalışmak mümkün olmayabilir; yine de değişen unsurların listesi korunabilir. SLA revizyon yönetimi bu bilginin dosya ve numuneyle ilişkilendirilmesini ele alır.
Kabul edilen yeni sürüm, önceki sürümle karışmamalıdır. Fiziksel numune üzerinde veya iş kaydında sürüm bilgisi bulunmalıdır. Eski numunenin fotoğrafı yeni dosyanın onayı gibi kullanılmamalıdır. Bu basit düzen, doğru ölçülmüş ama yanlış revizyona ait parçanın teslim edilmesini önlemeye yardımcı olur.
13. Bir kapak montajı için kabul kaydı oluşturun
Aşağıdaki çalışma varsayımsaldır. Bir elektronik muhafazanın kapağı, tabana oturacak ve belirli bağlantı bölgelerinden sabitlenecektir. Amaç, kapağın dış görünüşünden önce montajın kullanılabilirliğini değerlendirmektir.
İlk olarak kapağın hangi yüzeyden referans alındığı belirlenir. Oturma kenarı, bağlantı delikleri ve iç bileşenlerle temas riski taşıyan bölgeler işaretlenir. Ölçüm listesi bu özelliklerden oluşturulur. Dış toplam boyut yardımcı bilgi olabilir; fakat iç bileşene çarpan bir çıkıntının kontrolü unutulmamalıdır.
Son işlem tamamlandıktan sonra görsel bütünlük kontrolü yapılır. Destek izinin oturma yüzeyine etkisi, bağlantı çevresindeki hasar ve yüzeyde kalıntı olup olmadığı incelenir. Ardından belirlenmiş ölçümler alınır. Eş parçayla montaj denenirken hangi bölgede direnç veya boşluk görüldüğü kaydedilir.
| Kontrol alanı | Tasarım bilgisi | Gözlem kaydı | Karar |
|---|---|---|---|
| Oturma kenarı | İstenen temas ve boşluk | Ölçüm veya montaj gözlemi | Kabul, inceleme veya düzeltme |
| Bağlantı delikleri | Konum ve boyut gereksinimi | Belirlenen yöntemle sonuç | İlgili ölçüte göre |
| İç hacim | Bileşenlere gereken mesafe | Gerçek eş parçayla kontrol | Temas var mı? |
| Dış yüzey | Görünüş beklentisi | Tanımlı ışıkta gözlem | Ayrı estetik karar |
| Süreç kimliği | Reçine ve revizyon | Dosya ve işlem kaydı | Doğru numune mi? |
Montaj tamamlandığında parçanın sökülmesi de kullanımın parçasıysa bu davranış ayrıca değerlendirilir. Bir kez kapanan kapağın hasarsız açılabilmesi farklı bir gereksinimdir. Tekrarlı sökme takma gerekiyorsa uygun deneme kapsamı tanımlanır. Bir kez elle yapılan kontrol, kullanım ömrü sonucuna dönüştürülmez.
Sorun bulunduğunda “kapak uymuyor” ifadesi yerine yer ve davranış belirtilir. Bir köşede boşluk, belirli delikte hizalama sorunu veya kenarın tamamında sıkılık farklı araştırmalar gerektirir. Fotoğraf ve ölçüm, aynı parça kimliğiyle ilişkilendirilirse hazırlık ekibine anlamlı geri bildirim sağlar.
Kabul kaydında yalnız sonucun değil kararın kapsamının da bulunması yararlıdır. Parça montaj provası için kabul edilmiş olabilir, fakat uzun süreli yük veya çevre testi yapılmamış olabilir. Bu sınırların açık olması, prototipin daha sonra amaç dışı kullanılmasını önler. Onaylanan sorunun dışındaki özellikler hakkında sonuç uydurulmaz.
14. Ölçü farkını araştırırken nedeni daraltın
Bir ölçü hedef dışına çıktığında ilk kontrol dosya kimliği ve ölçektir. Yanlış revizyon veya birim dönüşümü doğru çalışan bir üretim sürecinde de yanlış parça oluşturabilir. Sonra malzeme, hazırlık ve son işlem kayıtları incelenir. Ölçüm yönteminin aynı özelliği aynı biçimde değerlendirdiği de doğrulanmalıdır.
Bütün parçalar aynı yönde sapıyorsa farklı açıklamalar düşünülebilir; yalnız bir parçanın farklı olması başka incelemeler gerektirebilir. Ancak az sayıda gözlemle kesin neden ilan etmek doğru değildir. Geometrik konum, destek teması, işleme müdahalesi ve ölçüm koşulu gibi veriler araştırmayı yönlendirir. Gözlenen ilişkiyle kanıtlanmış neden ayrı tutulmalıdır.
| Gözlem | İncelenecek alan |
|---|---|
| Dış ölçü doğru, montaj başarısız | İç özellikler, konum ve eş parça |
| Destek bölgesinde yerel fark | Temas izi ve yüzey düzeltme |
| Parçalar arası geniş dağılım | Süreç tutarlılığı ve ölçüm yöntemi |
| Aynı yönde sürekli fark | Tasarım, ölçek ve süreç koşulları |
| Boya sonrası sıkışma | Kaplama ve maskeleme |
| Tekrarlı kullanımda gevşeme | Malzeme davranışı, aşınma ve yük |
Yeniden baskıda her şeyi değiştirmek sorunun çözülmesini sağlayabilir, fakat neyin işe yaradığını anlamayı zorlaştırır. Mümkün olduğunda değişiklikleri açıklanabilir karşılaştırmalar halinde yürütün. Gerekli birden fazla değişiklik varsa kapsamı kaydedin. Böylece sonraki işte aynı belirsizliğe dönmek yerine kullanılabilir bilgi birikir.
Kontrol sonucunu yalnız uygun veya uygunsuz kutusuyla sınırlamak her zaman yeterli değildir. Hangi özellik nedeniyle karar verildiği bilinmelidir. Özellikle yeniden işlem yapılan parçada müdahale ve son kontrol birlikte görünür olmalıdır. Bu yaklaşım, hatayı gizlemek yerine tasarım ve üretim arasındaki geri bildirimi güçlendirir.
Ölçü ve geçme yönetiminin başarılı sonucu, en çok ondalık basamağı yazan rapor değildir. Parçanın görevini tanımlayan, kritik özellikleri doğru yöntemle değerlendiren ve değişikliklerin etkisini izleyen bir iş akışıdır. Tek bir cihaz özelliği yerine tasarım, malzeme, hazırlık ve son işlem birlikte ele alındığında kararlar daha anlaşılır hale gelir.
Sonuçları karşılaştırılabilir bir kayıt halinde tutun
Tekrarlı işlerde bir satırda parça kimliği, CAD revizyonu, malzeme, hazırlık dosyası ve ölçüm tarihi bulunabilir. Kritik ölçüler ayrı sütunlara yazılır; yapılan el düzeltmesi veya kaplama varsa eklenir. Bu düzen, farklı parçaların sonuçlarını aynı bağlamda görmeye yardımcı olur. Gereksiz ayrıntıyla doldurulmuş fakat temel kimliği eksik bir kayıt daha az kullanışlıdır.
Birden fazla ölçümden ortalama almak, uç sonuçları görünmez hale getirmemelidir. Ortalama hedefe yakınken bazı parçalar kabul dışında kalabilir. Kullanım amacı gerektiriyorsa dağılım ve tekil sonuçlar birlikte değerlendirilir. Hangi sayıda numune inceleneceği ve hangi karar kuralının uygulanacağı, üretim riski ve ilgili kalite yaklaşımıyla belirlenir; burada bütün işler için sabit örnek adedi verilmez.
Değişiklik sonrası sonuçlar karşılaştırılırken önceki verinin hangi koşullara ait olduğu kontrol edilir. Yeni reçine sürümü veya farklı son işlem varsa iki grubun aynı süreç olduğu varsayılamaz. Farkın kendisi yararlı olabilir, ancak yorum koşullarıyla birlikte yapılmalıdır. Bu alışkanlık, ölçü kontrolünü yalnız uygunsuz parçayı ayıklayan bir işlem olmaktan çıkarıp tasarım ve üretime geri bildirim veren bir araca dönüştürür.
Uygulamanız için cihaz ve malzeme seçeneklerini Formlabs ürün ailesinde inceleyebilirsiniz. Teknik değerlendirme için METATECHTR ile iletişime geçerken yalnız parça görselini değil kritik ölçüleri, eş parçayı ve hangi montaj davranışının istendiğini de paylaşın. Bu bilgiler, genel bir çözünürlük sorusunu gerçek uygulamanıza bağlı bir üretim sorusuna dönüştürür.