SLA Son İşlem: Yıkama, Kurutma, Kürleme ve Yüzey Kalitesi
3D Yazıcı Hakkında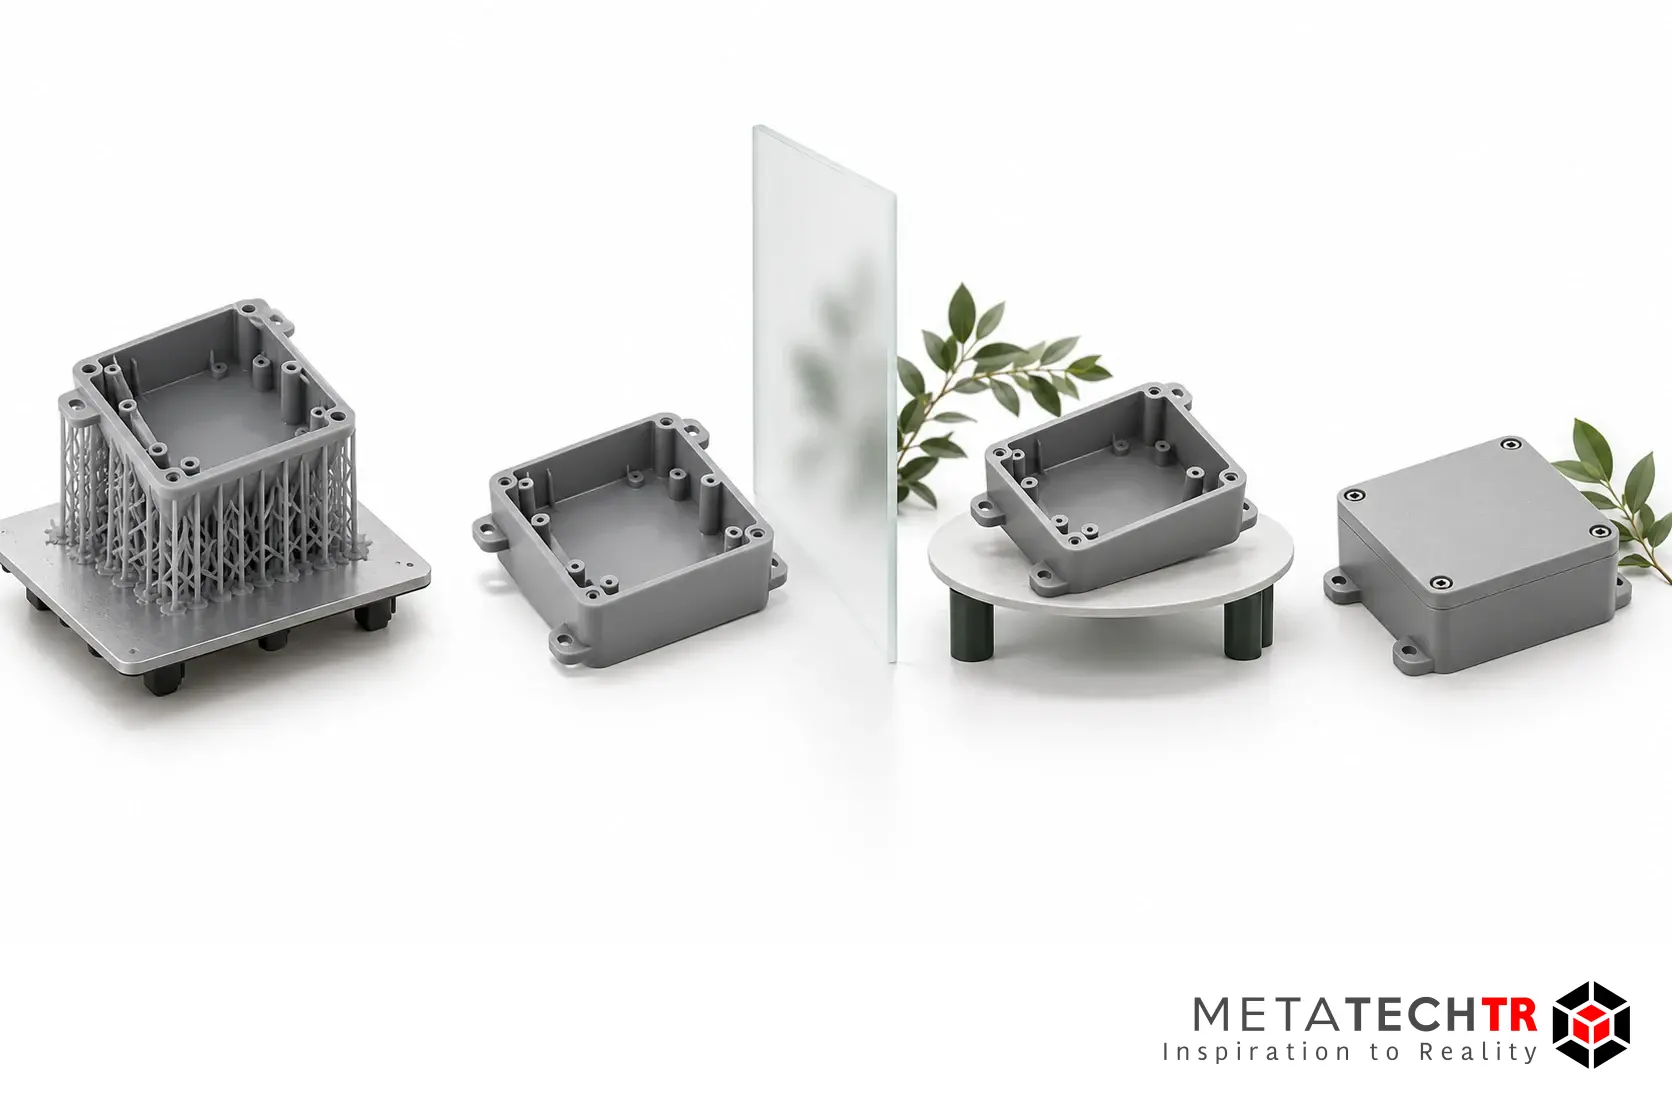
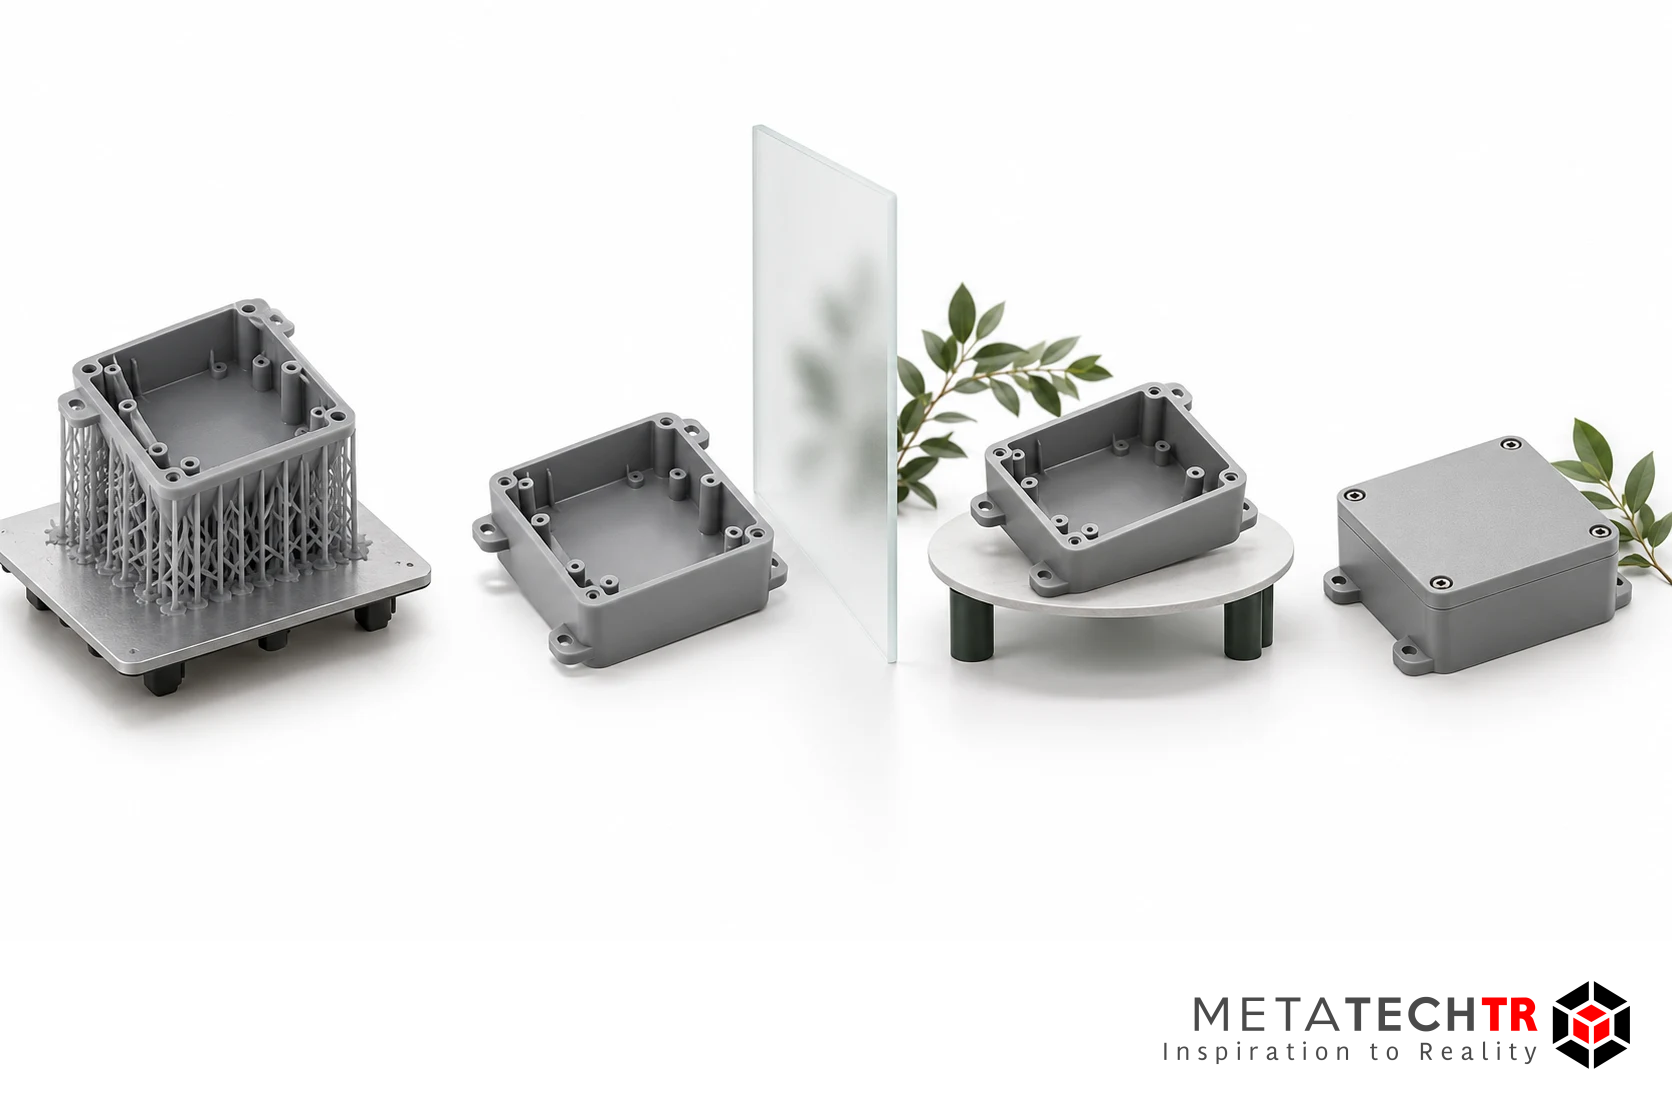
SLA baskı, platformdan alınan parçayla tamamlanmaz. Yüzeyde kalan reçinenin temizlenmesi, uygun biçimde kurutulması ve malzemenin gerektirdiği son kürleme işleminin uygulanması gerekir. Desteklerin kaldırılması ve yüzeyin düzeltilmesi ise parçanın kullanım amacına göre planlanır. Bu adımlardan biri gelişigüzel yapıldığında, baskı sırasında elde edilen ayrıntı veya ölçü tutarlılığı sonraki işlemde zarar görebilir.
İyi bir son işlem düzeni, her parçayı aynı sıvıda aynı süre bekletmekten oluşmaz. Reçinenin tam kimliği, geometrinin temizlenebilirliği, kullanılan ekipman ve hedeflenen özellikler birlikte değerlendirilir. Dışarıdan kuru veya düzgün görünen bir yüzey, bütün sürecin doğru tamamlandığını tek başına göstermez. Özellikle iç kanallar, kapalı boşluklar ve ince duvarlar ek dikkat ister.
Bu rehber, yıkamadan kabul kontrolüne kadar kararların nasıl ilişkilendirileceğini açıklar. Belirli bir reçine için işlem reçetesi yerine geçmez. Kimyasal ürünlerin güvenlik bilgi formları, malzemeye özgü kullanım talimatları ve ekipman belgeleri uygulanacak koşulların esas kaynağıdır. Dental veya tıbbi kullanım için doğrulanmış bir iş akışı gerekiyorsa genel prototip yöntemleri o akışın yerine kullanılamaz.
1. Bitmiş parçanın nasıl kullanılacağını baştan belirleyin
Son işlemi planlarken ilk soru, parçanın hangi durumda teslim edileceğidir. Tasarım toplantısında gösterilecek bir model, montajda denenerek ölçülecek bir muhafaza ve yüzeyi boyanacak bir sunum parçası aynı bitirme ihtiyacına sahip değildir. Hepsinin uygun temizlenmesi gerekir; ancak estetik düzeltme, ölçü kontrolü ve yüzey hazırlığı farklı öncelikler taşır.
Görünüş modelinde yüzeyin ışık altında nasıl göründüğü önem kazanabilir. Montaj numunesinde destek izinin eş parçaya temas etmesi daha kritik olabilir. İşlevsel denemede ise mekanik özellikleri etkileyen kürleme koşulları ve parça geometrisi birlikte değerlendirilmelidir. Bir parçayı daha parlak hale getirmek, onun kullanım için daha uygun olduğunu otomatik olarak göstermez.
Kritik yüzeyleri işlem başlamadan işaretleyin. Destek kaldırılacak alanlar, ölçü alınacak referanslar, yapıştırılacak yüzeyler ve sonradan boyanacak bölgeler ayrılabilir. Bu bilgi özellikle baskıyı hazırlayan kişiyle son işlemi yapan kişi farklıysa önemlidir. Operatörün bütün yüzeyleri aynı miktarda zımparalaması, bazı montaj özelliklerini gereksiz yere değiştirebilir.
Teslim tanımı kısa ve anlaşılır olabilir: temizlenmiş ve kürlenmiş, destekleri kaldırılmış, belirli yüzeyleri düzeltilmiş, kritik ölçüleri kontrol edilmiş. Hangi işlerin kapsamda olduğu açık olduğunda süre hesabı da anlamlı hale gelir. Sadece cihazdan çıkış zamanını teslim zamanı kabul etmek, yıkama, kuruma ve yüzey işçiliğini görünmez bırakır.
| Parçanın amacı | Son işlem önceliği | Kabul sırasında bakılacak konu |
|---|---|---|
| Görünüş modeli | Görünür yüzey ve destek izleri | Tanımlı ışıkta yüzey görünüşü |
| Montaj numunesi | Temas yüzeylerinin korunması | Eş parçayla uyum ve kritik ölçüler |
| İşlevsel prototip | Malzemeye özgü süreç | Tanımlı kullanım koşulunda davranış |
| Boyanacak model | Uygun yüzey hazırlığı | Kaplamanın görünüşü ve uygulama uygunluğu |
| İç kanallı parça | Erişim, tahliye ve kuruluk | İç bölgenin incelenebilirliği |
Son işlem hedefi, baskı hazırlığını da etkiler. Temizlenemeyen bir iç boşluk veya ulaşılması zor destekler yalnız atölyede uğraşılarak çözülmemelidir. PreForm hazırlık rehberindeki yönlendirme ve drenaj kararları, sonraki adımların yapılabilirliğini belirler. Bu yüzden iyi son işlem, baskı bittikten sonra değil dosya hazırlanırken başlar.
Bir parçanın yalnız dış görünüşünü iyileştirmek için yapılan işlem ile malzemenin belirtilen özelliklerine ulaşması için gereken işlem ayrı kaydedilmelidir. Boyama tercihi değişebilir; gerekli kürleme adımı ise kullanım amacına ve malzemeye bağlı teknik bir gereksinimdir. Bu ayrım, estetik değişikliklerin temel süreç kontrollerini gölgelemesini önler.
Yüzeyleri aynı kabul sınıfına koymayın
Bir muhafazada dış kapak, taban, vida yuvası ve iç kablo kanalı farklı görevler görür. Dış kapaktaki küçük iz sunum kalitesini etkileyebilir; tabandaki aynı iz görünmeyebilir. Vida yuvasındaki küçük bir hasar ise görünüşten bağımsız önem taşır. Son işlem planında yüzeyleri bu görevlerle adlandırmak, bütün parçaya belirsiz bir “pürüzsüz olsun” talebi vermekten daha kullanışlıdır.
Kabul örneği oluşturulacaksa onun hangi koşulu gösterdiğini belirtin. Boyanmış örnek yalnız görünüş için referans olabilir; aynı reçinenin mekanik davranışını temsil etmeyebilir. Benzer şekilde, montajda kabul edilen ham yüzeyin müşteri sunumuna uygun olduğu sonucu çıkmaz. Referans numune, cevapladığı soruyla birlikte saklanmalıdır.
Tasarımcı, son işlem yapan kişi ve parçayı kullanacak kişi arasında bu ayrımı kurmak çoğu zaman gereksiz işi azaltır. Kritik olmayan alt yüzeyde uzun süre iz gidermek yerine, görünür kenarın biçimini korumaya zaman ayrılabilir. Ancak bu öncelik değişimi gerekli temizleme veya kürleme adımlarını kaldırmaz; yalnız uygulamaya göre yapılan ek yüzey işini yönlendirir.
2. Reçine kimliğini ve işlem belgelerini eşleştirin
İşlem kartında yalnız “sert reçine” veya “şeffaf reçine” yazması yeterli değildir. Ürünün tam adı, gerektiğinde sürümü ve kullanılan süreçle uyumu bilinmelidir. Benzer isim taşıyan malzemeler farklı yıkama veya kürleme koşulları isteyebilir. Eski bir malzemenin alışılmış işlem süresi yeni sürüme otomatik olarak taşınmamalıdır.
Üreticinin güvenlik bilgi formu, kimyasal ürünün tehlikeleri ve güvenli kullanımına ilişkin bilgileri verir. Teknik veri sayfası malzeme özelliklerinin hangi koşullarda raporlandığını anlamaya yardımcı olur. Kullanım talimatı veya iş akışı belgesi ise parçanın nasıl işleneceğini tarif edebilir. Bu belgeler birbirinin yerine geçmez; aynı ürün kimliğiyle birlikte okunmalıdır.
Ekipmanda kayıtlı bir ön ayar bulunması yararlı olabilir, ancak doğru ön ayarın seçildiği kontrol edilmelidir. Ekrandaki benzer adlar veya eski kayıtlar yanlış seçim riskini ortadan kaldırmaz. Reçine sürümü, cihaz ve işlem belgesi eşleşmiyorsa belirsizlik giderilmeden üretim akışına devam edilmemelidir. Doğru menüyü seçmek de tek başına önceki yıkama adımının doğru yapıldığını kanıtlamaz.
Genel blog yazılarındaki süreleri doğrudan çalışma talimatı haline getirmeyin. Formlabs'ın farklı yıllardaki duyuruları yeni cihazların veya çözeltilerin özelliklerini örneklerle açıklar. Bu örneklerdeki malzeme, ekipman ve koşullar sizin işinizden farklı olabilir. Aynı ürün adının yeni sürümü, farklı cihaz seçimi veya farklı uygulama sınıfı ek doğrulama gerektirebilir.
İş kartında belgenin nereden alındığını ve hangi sürümün kullanıldığını saklamak tekrar üretimde yararlıdır. Her parça için uzun bir rapor yazılması gerekmez; fakat işlemi yapan kişinin güncel ve ilgili talimata ulaşabilmesi gerekir. Bir klasörde isimsiz ekran görüntüleri tutmak, hangi malzemeye ait oldukları bilinmiyorsa yeterli değildir.
Malzeme seçimi henüz yapılmadıysa son işlem kapasitesini de seçimin içine alın. Gerekli temizleme veya kürleme imkânınız bulunmayan malzeme, teknik özellikleri çekici olsa bile iş akışınıza uygun olmayabilir. Mühendislik reçinesi seçimi bu kararı yük, çevre ve süreçle birlikte değerlendirir. Son işlem, satın alma sonrasında fark edilen ek bir ayrıntı olarak bırakılmamalıdır.
3. Çalışma alanında temiz ve işlenmemiş parçayı ayırın
İşlenmemiş SLA parçasıyla tamamlanmış numunenin aynı yüzeyde gelişigüzel dolaşması, süreç takibini zorlaştırır. Parça üzerinde artık reçine veya yıkama sıvısı bulunabilir. Çalışma alanının düzeni, uygun kişisel koruma ve kimyasal kullanım koşulları üretici belgeleriyle ve işyerinin değerlendirmesiyle belirlenmelidir. Tek bir genel ekipman listesi her reçine ve her atölye için yeterli kabul edilemez.
Pratik olarak iş akışını tanımlı bölgelere ayırmak yararlıdır: baskıdan gelen parça, yıkama işlemi, kurutma, kürleme ve temiz son kontrol. Bu bölgelerin fiziksel düzeni alanınıza göre değişebilir. Amaç, hangi parçanın hangi aşamada olduğunun görünür olmasıdır. Tamamlanmış bir parçanın yeniden işlenmemiş malzemeyle temas etmesi önlenmelidir.
Aletleri de kullanımına göre ayırın. Destek çıkarırken kullanılan alet, ölçü kontrolünde kullanılan yüzey veya boyama hazırlığı aynı temizlik gereksinimine sahip olmayabilir. İşlem sırasında kirlenmiş bir eldivenle dosya, ölçüm cihazı veya kapı koluna dokunmak iş akışını gereksiz yere karmaşıklaştırabilir. Uygun davranış ve koruma seçimi, kullanılan ürünlerin güvenlik belgeleriyle belirlenmelidir.
Parçaları bekletirken kimliklerini koruyun. Aynı renkte görünen iki malzeme farklı işlem gerektirebilir. Bir sepetin içindeki bütün parçaların aynı reçineden olduğu varsayılmamalıdır. Ad, iş numarası veya kuruma uygun başka bir takip yöntemi, yıkama ve kürleme boyunca hangi parçanın hangi işi temsil ettiğini göstermelidir.
Yıkama sıvıları ve artık malzeme için uygun toplama düzeni gerekir. Kullanılmış sıvıyı veya reçine kalıntısını sıradan giderlere dökmek gibi bir varsayım yapılmamalıdır. Atık yönetimi, ürün belgeleri ve geçerli yerel kurallara göre yetkili kişilerce belirlenir. Bu rehber belirli bir atık sınıflandırması veya bertaraf yöntemi tarif etmez.
Alan düzeni verimlilik açısından da önemlidir. Bir operatör parçayı taşımak için sürekli yer açmak zorundaysa işçilik artar ve karışıklık kolaylaşır. Cihazın yanına sadece yıkama kabı sığması bütün akışın kurulduğu anlamına gelmez. Kuruma, kontrol ve bitmiş parçanın korunması için de yer ayrılmalıdır.
4. Yıkamanın amacı yüzeydeki işlenmemiş reçineyi uzaklaştırmaktır
Yıkama, baskı sonrası yüzeyde kalan işlenmemiş reçinenin uygun yöntemle uzaklaştırılmasını sağlar. Dış görünüşün temizlenmesi bunun yalnız görünen kısmıdır. Girintiler, iç kanallar ve desteklerin yoğun olduğu bölgeler farklı erişim koşulları oluşturabilir. Parçanın dış yüzeyinin iyi görünmesi, bütün iç alanların aynı şekilde temizlendiğini kanıtlamaz.
Yıkama sıvısı seçimi malzemeye ve uygulamaya uygun olmalıdır. Formlabs'ın Eylül 2024 tarihli Resin Washing Solution duyurusu, kendi çözeltisini belirli bir iş akışı içinde anlatır. Aynı kaynakta esnek malzemeler ve doğrulanmış biyouyumlu uygulamalar için uyumluluk sınırları da bulunur. Bu nedenle çözeltinin tanıtımını “bütün reçineler için aynı yöntem” şeklinde okumamak gerekir. Kaynak duyuru tarihli kapsamıyla değerlendirilmelidir.
Yıkama süresi için genel bir dakika değeri vermek yanıltıcı olabilir. Reçine, parça geometrisi, sıvı durumu ve ekipman farklıdır. Daha uzun yıkama her koşulda daha iyi temizlik anlamına gelmez; malzeme ve parça üzerinde istenmeyen etkiler doğurabilir. Uygulanacak süre ve işlem sırası, ilgili üretici talimatından alınmalıdır.
Parçaları yerleştirirken sıvının erişimini düşünün. Birbirine yaslanan yüzeyler, iç içe geçmiş parçalar veya yoğun destekler temizlemeyi zorlaştırabilir. Çok sayıda parçayı tek seferde sığdırmak, her parçanın uygun işlendiğini göstermez. Yıkama düzeni hazırlanırken geometrinin erişilebilirliği, işlerin kimliği ve ekipman kapasitesi birlikte değerlendirilir.
Kullanılan sıvının durumu da sürecin parçasıdır. Sadece takvimde belirli bir gün geldiği için değiştirmek veya hiç kontrol etmeden kullanmaya devam etmek yerine üreticinin önerdiği takip yöntemleri uygulanmalıdır. Bir sıvının görünüşünden her koşulda güvenilir bir performans sonucu çıkarmak mümkün değildir. Ekipman ve çözeltinin ilgili bakım talimatları iş akışına dahil edilmelidir.
Yıkama sonrası gözlemde anormal kalıntı veya yüzey durumu fark edilirse doğrudan kürlemeye geçmeyin. Sorunun nedeni malzeme kimliği, erişim, sıvı durumu veya işlem seçimi olabilir. Eksik temizliği daha uzun kürlemeyle telafi etmeye çalışmak doğru bir genel yaklaşım değildir. Önce sorunlu adım anlaşılmalıdır.
5. Çözelti değişikliğini küçük bir satın alma kararı olarak görmeyin
Yıkama çözeltisi değiştiğinde yalnız kullanılan sıvının adı değişmez. Ekipman uyumu, işlem sırası, kurutma ihtiyacı ve atık yönetimi etkilenebilir. Yeni çözeltinin tanıtımında bir avantaj belirtilmesi, mevcut iş akışınızın başka değişiklik olmadan aynı sonucu vereceği anlamına gelmez. Geçiş, malzeme ve uygulama bazında değerlendirilmelidir.
Resin Washing Solution kaynağında yıkama sonrası suyla durulama ve ek kurutma adımları açıklanır. Bunlar o ürünün tanımlanan akışına aittir. Buradan bütün SLA parçalarının her yıkama sonrasında aynı biçimde suya tutulması gerektiği sonucu çıkmaz. Kullandığınız çözeltinin güncel belgesinde ne yazıyorsa onu izlemek gerekir.
Kaynakta yer alan GHS sınıflandırmasına ilişkin “yanıcı değil” ifadesi de tek başına herhangi bir ortamda önlemsiz kullanım anlamına gelmez. Kimyasal ürünün başka özellikleri, depolama koşulları ve kullanılan ekipman önemlidir. Bu rehber belirli bir çözeltinin bütün işyeri risklerini ortadan kaldırdığını söylemez. Güvenlik değerlendirmesi tam belgeye ve gerçek kullanıma dayanmalıdır.
Geçiş değerlendirmesinde temsilci bir parça seçebilirsiniz. Bu parça gerçek işlerinizdeki girinti, ince duvar veya görünür yüzey gibi önemli özellikleri taşımalıdır. Ancak temsilci numunenin kabulü, hiç benzemeyen bütün geometri ve malzemelerin onaylandığı anlamına gelmez. İncelenen kapsam ve dışarıda kalan işler açık yazılmalıdır.
| Çözelti değişikliğinde kontrol | Neden gerekli? |
|---|---|
| Reçine ve sürüm uyumu | Her malzeme aynı kimyasal iş akışını kullanmayabilir |
| Ekipman uyumu | Kap, mekanizma ve çalışma koşulları değerlendirilir |
| Durulama ve kurutma | Sonraki adımlar değişebilir |
| Yüzey ve ölçü gözlemi | Parça amacıyla ilgili etkiler incelenir |
| Atık ve depolama | İşyerinin düzeni güncellenebilir |
| Doğrulanmış uygulamalar | Genel prototip denemesi yeterli olmayabilir |
Geçişin ekonomik değerlendirmesinde yalnız sıvının satın alma bedeline bakmayın. Kullanım ömrü, ek işçilik, kuruma alanı ve yeniden işlem ihtiyacı sonucu etkileyebilir. Kaynaklardaki dolar cinsinden geçmiş maliyet örnekleri, Türkiye'deki güncel maliyetinizi göstermez. Kendi tüketiminizi ve işlem sürenizi ölçmeden sabit tasarruf oranı vaat etmek uygun değildir.
Çözeltinin durumunu iş sonucu ile birlikte takip edin
Yıkama performansını izlerken yalnız sıvıya bakmak yerine işlerin özelliklerini de kaydedin. Aynı sürede işlenen küçük açık modellerle büyük, girintili modeller farklı erişim ihtiyacı taşır. Kalıntı görülen işlerin ortak bir geometriye sahip olması, sıvı değişiminden önce tasarım veya yerleşimin incelenmesini gerektirebilir. Tersine, farklı geometride birçok işte aynı belirti oluşması süreçteki ortak unsurlara dikkat çeker.
Bir değişiklik sonrası ilk işin iyi görünmesi, çözeltinin uzun süre boyunca aynı performansı koruyacağını göstermez. Takip aralığı ve değiştirme ölçütü üretici talimatına göre belirlenir. Sıvının ne kadar kullanıldığı, hangi malzemelerin işlendiği ve ekipmanın bakım durumu gibi bilgiler araştırmayı kolaylaştırabilir. Burada sabit litre başına parça adedi gibi bir eşik uydurmak doğru değildir.
Yıkama sonrası tekrar işlem gerekiyorsa bu süreyi normal akışın dışında saklamayın. Sürekli yeniden yıkanan parçalar toplam işçiliği ve teslimi etkiler. Tekrar işlem sıklığının görünür olması, uygun çözeltinin, erişimin veya ekipman düzeninin değerlendirilmesine yardımcı olur. Birinci geçişte kabul edilen parça ile ek müdahaleyle tamamlanan parçanın maliyet ve süre profili aynı değildir.
6. Kurutma, yıkama ile kürleme arasındaki ayrı kontrol noktasıdır
Yıkanmış parçanın kuruması, yalnız bekleme süresinin dolması değildir. Yüzeyde veya iç bölgelerde işlem sıvısı kalıp kalmadığı değerlendirilmelidir. İç kanallar ve dar açıklıklar, dış yüzeyden farklı davranabilir. Dışarıdan kuru görünen bir modelin içinde sıvı bulunması mümkündür; bu yüzden geometriye uygun kontrol gerekir.
Kurutma koşulları kullanılan malzeme ve çözeltinin talimatıyla belirlenmelidir. Her parça için tek sıcaklık veya süre önermek doğru değildir. Kontrolsüz ısıtma, uygun olmayan hava uygulaması veya başka bir hızlı yöntem malzemeye ve işyeri koşullarına göre sorun oluşturabilir. Üreticinin tarif etmediği yöntemi yalnız süreci hızlandırmak için varsayılan hale getirmeyin.
Parçanın duruşu sıvının tahliyesini etkileyebilir. Bir oyukta biriken sıvının dışarı çıkacağı yol, hazırlık aşamasındaki drenaj kararıyla ilişkilidir. Kurutma alanında parçaların birbirine yaslanması da bazı bölgelerin incelenmesini zorlaştırabilir. Yeterli alan ayırmak, daha çok parçayı üst üste koymaktan daha anlaşılır bir süreç oluşturur.
Bu aşamada iç boşluklara erişilemiyorsa sorunun yalnız süreyle çözüleceği varsayılmamalıdır. Tasarımın bölünmesi, drenajın değiştirilmesi veya kullanım amacının yeniden değerlendirilmesi gerekebilir. Temizlenebilirlik ve kurutulabilirlik, üretilebilirliğin parçasıdır. Başarılı baskı, kapalı iç geometriyi otomatik olarak uygun hale getirmez.
Kurutma tamamlandığını gösteren işaret veya kayıt, sonraki operatörün aşamayı atlamasını önleyebilir. Bunun ayrıntısı kurumun düzenine bağlıdır. Önemli olan, yıkama sepetinden çıkan parçanın doğrudan kürleme grubuna karışmamasıdır. Aynı renkteki parçalar farklı saatlerde işleniyorsa görsel benzerlik süreç durumunu anlatmaz.
Bir parça beklenenden uzun süre kurumuyorsa nedenini inceleyin. Geometri, çözeltinin durumu, durulama akışı veya alan koşulları etkili olabilir. Her seferinde beklemeyi uzatmak, altta yatan sorunu gizleyebilir. Tekrarlayan sorunları baskı hazırlığı ve son işlem sorumluları birlikte değerlendirmelidir.
7. Son kürlemeyi malzeme özellikleriyle ilişkilendirin
Son kürleme, uygun ışık ve gerektiğinde ısı koşullarıyla malzemenin hedeflenen durumuna ulaşmasına yardımcı olan süreçtir. Uygulanacak koşullar reçineye göre değişir. Bir genel amaçlı reçine için açıklanan kısa çevrim, mühendislik reçinesinin veya özel uygulama malzemesinin çevrimi olarak alınamaz. Aynı cihazın farklı programları farklı ihtiyaçlara hizmet edebilir.
Formlabs'ın Mart 2025 tarihli ikinci nesil Form Cure duyurusunda bazı genel amaçlı reçineler için kısa çevrimler anlatılır. Bu duyuru, bütün reçinelerin aynı süreyle işlendiğini söylemez. Malzeme, sıcaklık ve özellik hedefi önemlidir. İkinci nesil Form Cure açıklamasını bir cihaz kabiliyeti ve tarihli iş akışı kaynağı olarak okumak gerekir.
Teknik veri sayfasındaki bir mekanik özellik, belirli son işlem koşullarıyla ölçülmüş olabilir. O koşullardan farklı işlenen parçada aynı sayıyı beklemek uygun değildir. Çekme dayanımı, esneme veya ısı davranışı yalnız reçine şişesinin adına bağlı değildir. Numunenin hazırlanması ve işlem koşulları, verinin anlamını belirler.
Daha uzun veya daha sıcak kürleme her özellik için otomatik olarak daha iyi sonuç vermez. Parçanın geometri ve malzeme davranışı önemlidir. İnce, uzun veya hassas bölgelerde şekil değişimi gibi sorunlar değerlendirilebilir. Üreticinin izin verdiği alternatif programlar varsa bunların hangi amaçla sunulduğu ve hangi özellikleri etkilediği anlaşılmalıdır.
Kaynaklardaki düşük deformasyon odaklı seçenekler de aynı malzemenin bütün performansını değiştirmeden koruyan sihirli bir ayar olarak sunulmamalıdır. Mekanik özelliklerle geometri arasında bir denge olabilir. Bir programı seçerken parçanın hangi soruyu cevaplayacağına dönün. Görünüş modeliyle yük altında denenecek parça aynı önceliğe sahip olmayabilir.
Kürleme tamamlandıktan sonra parça kimliğini ve kullanılan programı koruyun. Aynı geometri iki farklı işlem koşuluyla üretildiyse sonuçları karıştırmamak gerekir. İşlevsel test yapılacaksa hangi numunenin hangi sürece ait olduğu açık olmalıdır. Bu kayıt, sonradan ortaya çıkan farkın yalnız reçineye bağlanmasını önler. Numunenin işlem geçmişi, sonuçların doğru yorumlanmasına doğrudan katkı sağlar.
8. Kürleme ekipmanını parça boyutu ve iş yüküyle seçin
Bir parçanın yazıcıya sığması, son işlem ekipmanına aynı şekilde sığdığı anlamına gelmez. Büyük SLA işlerinde yıkama ve kürleme alanı ayrıca değerlendirilmelidir. Parça, destekleriyle birlikte farklı dış boyutlara sahip olabilir. Yalnız CAD modelinin kutu ölçüsünü kontrol etmek bütün süreci anlatmaz.
Formlabs'ın Kasım 2025 tarihli Form Cure L duyurusu, büyük formatlı iş akışını ve ikinci nesil cihazı ele alır. Kaynakta Form 4L hacmiyle ilişkili örnekler verilir. Bu, küçük cihazda kullanılan her yerleşimin veya her reçine çevriminin büyük cihaza aynen taşınabileceği anlamına gelmez. Form Cure L duyurusu cihaz nesli ve malzeme koşullarıyla birlikte okunmalıdır.
Kapasiteyi hesaplarken tek çevrim süresinden fazlasına bakın. Parçayı yükleme, uygun yerleşimi sağlama, boşaltma ve kontrol etme işi vardır. Yıkama veya kurutma aşaması daha yavaşsa hızlı bir kürleme cihazı bütün hattı aynı oranda hızlandırmayabilir. Üretim akışı, en sık bekleme oluşturan noktaya göre değerlendirilmelidir.
Cihazların elektrik beslemesi veya bölgesel sürümleriyle ilişkili performans farkları kaynaklarda yer alabilir. Bu nedenle farklı pazara ait süreyi kendi kurulumunuzun kesin süresi olarak aktarmayın. Kurulum gereksinimi ve uygun model, güncel üretici belgesiyle kontrol edilir. Türkiye'deki stok, teslim veya servis koşulları bu teknik anlatımdan çıkarılamaz.
Birden fazla küçük parçayı birlikte işlemek isteyebilirsiniz. Bu durumda yerleşim, erişim ve kimlik korunmalıdır. Aynı haznede bulunmaları, farklı reçinelerin aynı programı paylaşabileceği anlamına gelmez. Malzeme uyumluluğu ve program gereksinimi eşleşmeden işleri sırf boşluk var diye bir araya getirmeyin.
Büyük parçanın bölünmesi yalnız yazıcı kapasitesi için düşünülen bir yöntem değildir. Son işlem erişimi, yüzey düzeltme ve taşıma da bölme kararını etkileyebilir. Ancak birleştirme çizgisi, ölçü ve kullanım dayanımı yeni sorular doğurur. Büyük SLA parçaların bölünmesi bu kararı tasarım ve montaj bağlamında ele alır.
Hazne kapasitesi ile günlük tamamlanan iş sayısını ayırın
Örneğin aynı gün iki farklı reçineden küçük parçalar ve tek bir büyük görünüş modeli hazırlanmış olsun. Küçük parçalar fiziksel olarak bir araya sığsa bile farklı işlem programları gerektirebilir. Büyük modelin kurutma veya yüzey işi ise diğer işlerden uzun sürebilir. Bu durumda tek bir hazne doluluk oranıyla günlük kapasiteyi anlatmak yetersiz kalır.
Planlamada her iş için sıradaki uygun aşamayı görünür tutun. Yıkanmış fakat kuruma kontrolü bitmemiş modelin kürleme sırasında beklediği varsayılmamalıdır. Kürlemesi tamamlanan parçanın destek temizliği için operatör beklemesi de ayrı bir kuyruktur. Bu ayrım, yeni cihaz alımıyla mı yoksa iş sırasını düzenleyerek mi iyileştirme yapılabileceğini düşünmeye yardımcı olur.
Aynı partinin tamamını birlikte teslim etmek zorunda değilseniz, işlevi tamamlanan parçaları uygun kayıtla ayırabilirsiniz. Ancak kısmi teslimin parça kimliğini ve kabul durumunu karıştırmaması gerekir. Üretim planında “baskı bitti”, “son işlem bitti” ve “kabul edildi” durumlarının ayrı olması bu nedenle yararlıdır. Üçü farklı aşamaları gösterir; aynı yüzde tamamlanma değeriyle ifade edilmeleri gerekmez.
9. Destekleri kaldırırken parça yüzeyini ve kesitini koruyun
Destek çıkarma sırası, kullanılacak alet ve parçanın hangi aşamada işleneceği malzemeye ve üretici önerilerine göre belirlenmelidir. Her reçinede destekleri mutlaka aynı anda kaldırmak doğru bir genel kural değildir. İnce detaylar, dar erişim ve kırılgan bölgeler farklı dikkat gerektirebilir. Amaç yalnız destekleri hızla ayırmak değil, gerekli geometriyi korumaktır.
Önce destek temaslarının kritik yüzeylerle ilişkisini inceleyin. Bir temas izi estetik yüzeyde görünür olabilir; montaj kenarında ise oturmayı etkileyebilir. Aynı izin önemi uygulamaya göre değişir. Destekleri kaldırırken yüzeyi gereğinden fazla kesmek veya taşlamak, başlangıçtaki küçük izi daha büyük bir ölçü sorununa dönüştürebilir.
Alet erişimi yetersizse parçayı zorlayarak çözmeye çalışmayın. Dar iç bölgede destek bulunması hazırlık kararının yeniden değerlendirilmesini gerektirebilir. Bir sonraki üretimde yönlendirme veya destek yerleşimi değiştirilebilir. Son işlemde tekrar eden hasarı yalnız operatör becerisine bağlamak, tasarım ve hazırlık sorunlarını gözden kaçırabilir.
İnce çıkıntıları tutarken yükün nereye aktarıldığını düşünün. Destek üzerine uygulanan kuvvet parçada başka bir bölgeyi zorlayabilir. Parçayı desteklemek için kullanılan yöntem de yüzeyi zedelememelidir. Uygun işlem yöntemi, malzeme ve geometriye özgü talimatlarla birlikte belirlenir; burada belirli kesme kuvveti veya alet açısı önerilmez.
Destek kaldırıldıktan sonra temas bölgesini kontrol edin. Çukur, çıkıntı, çatlak veya kırık oluşmuş olabilir. Bu bulguların hangisinin kabul edilebilir olduğu parça amacıyla ilgilidir. Boyayla kapatılacak yüzeyde yapılan düzeltme, yük taşıyan ince kesitteki hasarı otomatik olarak gidermez. Kozmetik düzeltmeyle yapısal uygunluk ayrı değerlendirilmelidir.
Destek hasarını kaydederken hangi aşamada oluştuğunu belirtin. Baskıdan eksik çıkan bölge ile destek çıkarırken kopan bölge farklı sorunlardır. Fotoğraf, parça revizyonu ve temas konumu birlikte kaydedilirse hazırlık ekibine anlamlı geri bildirim verilebilir. Sorunun yalnız “parça kırıldı” diye aktarılması çözümü zorlaştırır.
10. Zımparalama ve yüzey düzeltmede ölçüyü tüketmeyin
Zımparalama, destek izlerini veya istenmeyen yüzey düzensizliklerini azaltmak için kullanılabilir. Aynı zamanda malzeme kaldırır. Bu nedenle görünür bir izi yok etmek uğruna bağlantı yüzeyi, kenar veya ince duvarın gereğinden fazla değiştirilmemesi gerekir. Yüzey işi, tasarım ölçülerinden bağımsız bir estetik faaliyet değildir.
İşleme başlamadan hangi bölgelerin düzeltileceğini belirleyin. Her yüzeyi eşit işlemden geçirmek çoğu zaman gerekli değildir. Görünmeyen ve işlevi etkilemeyen bir iz, kritik bir kenarın keskinliğini korumak için kabul edilebilir olabilir. Görünür yüzeyde ise ışık altında fark edilen dalgalanma, küçük bir destek izinden daha belirgin hale gelebilir.
Formlabs'ın genel son işlem rehberi zımparalama, kumlama, boyama ve kaplama gibi yöntemleri bir arada açıklar. Ancak bu kaynakta farklı cihaz nesilleri ve uygulamalar bulunur. Yöntemin varlığı, her reçine için aynı aşındırıcı veya aynı işlem sırasının uygun olduğunu göstermez. Genel son işlem kaynağı yöntemleri tanımak için kullanılabilir; malzemeye özgü talimat ayrıca gerekir.
Aşındırma sırasında oluşan toz ve diğer çalışma koşulları için uygun kontrol yöntemi belirlenmelidir. Islak veya kuru işlem tercihi, ekipman ve malzeme belgeleriyle değerlendirilir. Bir yöntem internet örneğinde kullanılmış diye her atölyede aynı güvenlik koşullarına sahip olduğu varsayılmaz. Kişisel koruma, havalandırma ve temizlik düzeni işyerinin gerçek koşullarına göre ele alınır.
| Bölge | Düzeltme öncesi soru | Düzeltme sonrası kontrol |
|---|---|---|
| Kapak oturma kenarı | Malzeme kaldırmak boşluğu değiştirecek mi? | Eş parçayla oturma |
| Vida çevresi | Kesit zayıflayacak mı? | Görsel bütünlük ve tasarıma uygunluk |
| Görünür dış yüzey | Hangi iz kabul edilmiyor? | Belirlenmiş ışıkta görünüş |
| Ölçüm referansı | Referans yüzey korunabiliyor mu? | Aynı ölçüm yöntemiyle kontrol |
| İnce detay | İşleme erişim ve hasar riski nedir? | Detayın korunması |
Kumlama veya benzer yüzey işlemleri de aynı düşünceyle değerlendirilir. Mat ve daha eşit bir görünüş sağlamak istenebilir, fakat boyut, detay ve yüzey davranışı etkilenebilir. Bir kaynak fotoğrafındaki başarılı görünüm, farklı reçine ve geometride aynı sonucu garanti etmez. Önce uygulamanın amacı ve kabul ölçütü tanımlanmalıdır.
Düzeltmenin geri döndürülemez tarafını hesaba katın
Yüzeyden malzeme kaldırıldıktan sonra ilk geometriyi aynı özelliklerle geri getirmek her zaman mümkün değildir. Bu yüzden kritik bölgedeki düzeltme öncesinde ölçü almak yararlı olabilir. Sonrasında aynı yöntemle ölçülerek değişimin yönü görülür. Ölçüm cihazının ve yöntemin bu farkı değerlendirmeye uygun olması gerekir; ekranda çok basamak görünmesi tek başına yeterli çözünürlük ve güvenilirlik anlamına gelmez.
Bir deliğin ağzında destek izi varsa yalnız giriş bölgesini düzeltmekle bütün deliği genişletmek farklı işlemlerdir. İlkinde yerel bir engel kaldırılabilir, ikincisinde bağlantının tasarlanan boşluğu değişebilir. Yapılan müdahalenin kapsamı belirtilmelidir. Montajın ancak elle genişletme sonrasında yapılabilmesi, CAD ve üretim sürecinin doğrudan kabul edildiği anlamına gelmez.
Görünür düz yüzeylerde de yerel aşındırma çukur veya dalgalı görünüm oluşturabilir. İzi yok etmek için yalnız küçük bölgeye odaklanmak, çevredeki yüzeyle geçişi bozabilir. Uygun yöntem malzeme ve hedeflenen bitişle değerlendirilir. İşlem sırasında ara kontrol yapmak, sonunda geri alınamayacak kadar fazla malzeme kaldırıldığını fark etmekten daha yararlıdır.
11. Boya ve kaplamayı temel temizliğin yerine koymayın
Boya, şeffaf kaplama veya başka bir yüzey işlemi parçanın görünüşünü ve bazı yüzey özelliklerini değiştirebilir. Ancak eksik yıkama, uygun olmayan kurutma veya yanlış kürleme adımını otomatik olarak düzeltmez. Alt yüzeyin durumu, uygulanacak ürünün gereksinimleri ve kullanım ortamı birlikte değerlendirilmelidir.
Kaplama seçerken parçanın neye maruz kalacağını düşünün. Elde tutulacak bir sunum modeliyle sıvı, sürtünme veya sıcaklık gören bir parça aynı beklentiyi taşımaz. Ürünün uygulama talimatları ve malzemeyle uyumu incelenmelidir. Yalnız görünüşün iyi olması, kaplamanın kullanım boyunca aynı davranışı göstereceğini kanıtlamaz.
Maskeleme gereken bölgeleri baştan belirleyin. Boya kalınlığı veya kaplama birikmesi geçme yüzeylerini etkileyebilir. Vida, oturma kenarı veya yapıştırma alanında istenmeyen bir tabaka montajı değiştirebilir. Yüzey bitirme planında hangi bölgenin kaplanacağı, hangi bölgenin korunacağı açık olmalıdır.
Şeffaf parçalarda yüzeyin görünürlüğünü artırma isteği farklı yöntemlere yöneltebilir. Ancak görsel berraklık ile belirli bir optik performans aynı şey değildir. İç yapıyı görebilmek, hassas bir optik eleman olarak kullanılabilirliği kanıtlamaz. Şeffaf reçine rehberi bu amaçları ve yüzey beklentilerini ayrı ele alır.
Elektro kaplama veya özel endüstriyel kaplamalar daha kapsamlı süreçlerdir. Genel bir blogda yöntemin tanıtılması, kurum içinde gerekli kimyasal ve teknik altyapının bulunduğu anlamına gelmez. Uygulama uzmanlığı, malzeme uyumu ve kullanım gereksinimi değerlendirilmelidir. Böyle bir işlemi basit son dokunuş olarak tanımlamak yanıltıcı olur.
Boyanmış bir parçanın yüzeyini değerlendirirken kullanılan reçine, cihaz ve kaplama sürecini birlikte inceleyin. Bir uygulamada elde edilen kaplama sonucunun başka bir geometride tekrarlanıp tekrarlanmadığı fiziksel numuneyle değerlendirilmelidir.
12. Bir muhafaza kapağı için işlem akışını somutlaştırın
Aşağıdaki örnek, yöntem göstermek için oluşturulmuş varsayımsal bir çalışmadır. Küçük bir elektronik muhafazanın kapağı, montaj provasında kullanılacak ve dış yüzeyi daha sonra sunum için boyanacaktır. İç oturma kenarı ve bağlantı bölgeleri kritik kabul edilir.
İlk aşamada parça kimliği, reçine ve baskı hazırlığı doğrulanır. Son işlem yapan kişi, hangi yüzeylerin korunacağını görür. Yıkama yöntemi malzemeye uygun talimattan seçilir; parçanın iç kenarında ve desteklerin çevresinde erişim değerlendirilir. Kurutma kontrolünden sonra uygun son kürleme akışına geçilir.
Destek çıkarma ve düzeltme sırasında iç oturma kenarının gereksiz yere aşındırılmaması hedeflenir. Dış yüzeydeki izler daha sonra boya hazırlığında ele alınabilir. Bu iki ihtiyacı tek işlemde çözmeye çalışmak yerine, önce montajı etkileyen bölgelerin korunması ve kontrolü yapılır. Parça ancak ilgili kontrollerden sonra görünüş işlemine alınır.
| Aşama | Örnekte korunacak bilgi | Beklenen karar |
|---|---|---|
| Giriş | CAD revizyonu ve reçine kimliği | Doğru numune mi? |
| Yıkama | İlgili talimat ve iç yüzey erişimi | Temizlik akışı uygun mu? |
| Kurutma | İç kenar ve girintilerin durumu | Sonraki işleme geçilebilir mi? |
| Kürleme | Malzemeye uygun program | İşlem kaydı tamam mı? |
| Destek temizliği | Kritik temas yüzeyleri | Hasar veya ölçü etkisi var mı? |
| Montaj | Gerçek eş parça | Oturma ve erişim amaca uygun mu? |
| Boya hazırlığı | Maskelenecek alanlar | İşlevsel yüzeyler korunuyor mu? |
Montajda sorun görülürse yüzeyi biraz daha zımparalayarak geçici uyum sağlamak cazip olabilir. Ancak bunun tasarım mı, baskı hazırlığı mı, son işlem mi kaynaklı olduğu anlaşılmalıdır. Geçici düzeltme yapılacaksa ne değiştirildiği kaydedilir. Aksi halde sonraki parti aynı sorunla gelir ve gerçek neden görünmez kalır.
Örnekte sunum boyası uygulandıktan sonra montajın yeniden kontrol edilmesi gerekebilir. Boya kalınlığı veya maskeleme hatası oturma yüzeyini etkileyebilir. İlk kontrolün başarılı olması, sonraki işlemden sonra bütün özelliklerin aynı kaldığını garanti etmez. Kontrol sırası, parçaya yapılan son değişiklikleri dikkate almalıdır.
Bu yaklaşımın amacı her numuneyi ağır bir belge yüküne sokmak değildir. İşin amacını etkileyen birkaç kritik bilgiyi korumaktır. Küçük bir atölyede kısa kayıt ve fotoğraf yeterli olabilir; daha düzenli üretimde daha ayrıntılı sistem gerekir. Her durumda işlem sırası, görünüşle işlevin birbirini nasıl etkilediğini görünür kılmalıdır.
Örnekte yeniden üretim kararını nasıl verirsiniz?
Kapağın dış yüzeyi kabul edilebilir olduğu halde iç oturma kenarında ciddi hasar oluştuğunu düşünün. Boya, bu işlevsel sorunu çözmez. Parçanın kullanım amacı yalnız görüntü sunmak olarak değiştirilirse farklı bir karar verilebilir; montaj denemesi yapılacaksa hasarın etkisi değerlendirilmelidir. İşin amacı değiştiğinde bu değişiklik açık yazılmalı, numune hâlâ montaj için onaylıymış gibi dolaşmamalıdır.
Düzeltmeyle kurtarılabilecek parça ile yeniden üretilmesi gereken parçanın sınırı uygulamaya bağlıdır. Burada genel bir çatlak boyutu veya kabul yüzdesi verilemez. Tasarım sorumlusu ve ilgili teknik kişiler, parçanın hangi görevi üstleneceğini esas alır. Özellikle işlevsel veya güvenlik açısından önemli uygulamada estetik olarak iyi görünmek yeterli değildir.
Yeniden üretim gerekiyorsa yalnız aynı dosyayı tekrar göndermek yerine önceki bulguyu hazırlığa taşıyın. Destek konumu, parça yönü veya erişim sorunu değiştirilebilir. Değişiklik, ilgili diğer kontrollerle birlikte değerlendirilir. Böylece başarısız numune, yalnız kayıp malzeme olmaktan çıkar; sonraki işin daha iyi hazırlanmasını sağlayan somut bilgi üretir.
13. Yaygın belirtileri tek bir nedene bağlamayın
Yüzeyde beklenmeyen kalıntı, yapışkanlık, matlaşma veya iz görüldüğünde bütün sorunları “yetersiz kürleme” diye adlandırmak doğru değildir. Yıkama, kurutma, reçine kimliği, yüzey işlemi ve geometri farklı nedenler oluşturabilir. Önce belirtinin hangi aşamada ortaya çıktığı belirlenmelidir. Baskıdan hemen sonra görülen durumla boyama sonrası oluşan durum aynı incelemeyi gerektirmez.
Şekil değişimi de tek bir adımın sonucu olmayabilir. Parçanın ince kesitleri, destek düzeni, taşıma biçimi ve son işlem koşulları birlikte incelenir. Bir kürleme programını değiştirmeden önce ilgili malzemenin talimatına bakın. Programı gelişigüzel kısaltmak görünüşü iyileştiriyor gibi görünse bile hedeflenen malzeme özelliklerini etkileyebilir.
| Belirti | Önce ayrılacak sorular |
|---|---|
| Yerel kalıntı | Bölgeye yıkama sıvısı erişiyor mu, iç geometri temizlenebilir mi? |
| Düzensiz yüzey | Sorun baskıdan mı, destekten mi, düzeltmeden mi sonra oluştu? |
| Montajda sıkılık | Tasarım boşluğu, destek izi veya kaplama etkisi var mı? |
| İnce bölgede hasar | Baskıda mı, destek çıkarırken mi, taşırken mi oluştu? |
| Şekil değişimi | Geometri, destek ve işlem koşulları nasıl eşleşiyor? |
| Tekrarlayan fark | Reçine sürümü, program ve operatör adımları aynı mı? |
Sorun araştırmasında değiştirdiğiniz unsurları sınırlayın. Aynı anda reçine, yıkama süresi, yönlendirme ve kürleme programı değişirse hangi kararın sonucu etkilediğini anlamak zorlaşır. Gerekli değişiklikleri kontrollü karşılaştırmalarla ele alın. Bu, bir mühendislik doğrulama planının yerine geçmez; temel neden araştırmasının daha anlaşılır yapılmasını sağlar.
Başarısız numuneyi hemen atmak yerine kurumun güvenli saklama ve kayıt düzenine uygun biçimde belgelemek yararlı olabilir. Fotoğraf, aşama bilgisi ve parça kimliği sorunla ilgili kanıt sağlar. Fakat işlenmemiş malzemeyi sıradan bitmiş parça gibi saklamak uygun değildir. Güvenli kullanım ve atık talimatları süreç boyunca geçerlidir.
Aynı sorunun farklı operatörlerde tekrarlanması, iş akışının yeniden değerlendirilmesini gerektirebilir. Talimat belirsiz, ekipman bakımı eksik veya tasarım erişimi yetersiz olabilir. Sorunu yalnız kişisel dikkat eksikliğiyle açıklamak çözümü geciktirir. SLA sorun giderme rehberi, baskı ve son işlem belirtilerini daha geniş bir değerlendirmeye bağlar.
Bir sorunu araştırırken karşılaştırmayı koruyun
Diyelim ki aynı modelin iki üretiminde farklı yüzey görünüşü elde edildi. İlk adım, parçaların gerçekten aynı revizyon ve malzemeden geldiğini doğrulamaktır. Daha sonra yıkama, kurutma ve kürleme kayıtları karşılaştırılır. Destek çıkarma veya zımparalama yapılmışsa bunların kapsamı da incelenir. Görünüş farkını yalnız reçine partisine bağlamak, daha basit bir süreç değişikliğini gözden kaçırabilir.
Karşılaştırma için saklanan numuneler aynı durumu temsil etmelidir. Birinin boyanmış, diğerinin ham olması yüzey farkını yorumlamayı güçleştirir. Bir numunenin daha uzun süre beklemiş veya farklı ortamda tutulmuş olması da kayıt altına alınabilir. Bu bilgiler tek başına nedeni kanıtlamaz; hangi açıklamaların araştırılacağını daraltır. Gözlemle kesin neden arasında ayrım korunmalıdır.
Üretici desteğine başvurulacaksa parçanın fotoğrafıyla birlikte malzeme, cihaz ve işlemin hangi aşamasında sorun görüldüğü paylaşılabilir. Ekran görüntüsü veya işlem kaydı uygun kapsamda eklenebilir. Ticari veya kişisel hassas bilgiler paylaşılmadan önce kurumun kuralları dikkate alınır. Yalnız “yüzey kötü” açıklaması, teknik değerlendirme için çoğu zaman yetersiz bağlam sağlar.
Araştırma sırasında kabul edilmeyen parçaları uygun biçimde ayırın. Aynı tepside sağlam numunelerle karışmaları, daha sonra yanlış parçanın ölçülmesine veya kullanılmasına yol açabilir. Ayırma yöntemi ürünlerin güvenli kullanım koşullarını korumalıdır. Yeniden işlem kararı verilmişse hangi adımın tekrarlanacağı ve bunun uygunluğu ilgili talimatla değerlendirilir. Her hatalı parçayı tekrar yıkayıp tekrar kürlemek genel bir kurtarma reçetesi değildir.
14. Kabul kontrolünü ve kapasite hesabını bitmiş parçaya göre yapın
Kabul kontrolü, parça son kullanım için gerekli aşamalara ulaştığında yapılmalıdır. Ham baskının ölçüsüyle boyanmış, kürlenmiş veya yüzeyi düzeltilmiş parçanın durumu aynı olmayabilir. Hangi ölçünün hangi aşamada alındığı belirtilmelidir. Son işlemden önceki uygunluk, sonraki işlemlerin etkisini otomatik olarak kapsamaz.
Görünüş kontrolünde koşulları anlaşılır tutun. Bir yüzeyi her seferinde farklı ışık ve uzaklıkta değerlendirmek tutarsız kararlar doğurabilir. Montaj kontrolünde uygun eş parça veya referans kullanılmalıdır. Ölçüm yönteminin ayrıntıları için SLA ölçü ve geçme rehberi ile birlikte çalışmak, yüzey düzeltmesinin etkisini daha net görmeyi sağlar.
Kapasite hesabı yapılırken yıkama, kurutma, kürleme ve el işçiliğini ayrı görün. Bir cihaz çevrimi kısa olsa bile operatörün aynı anda başka işlerle ilgilenmesi bekleme oluşturabilir. Kurutma alanının dolması veya yüzey düzeltmenin uzun sürmesi gerçek teslimi etkiler. Yazıcı kapasitesi, tamamlanmış parça kapasitesiyle aynı değildir.
İşçilik ölçümünde aktif çalışma ile bekleme süresini ayırmak yararlıdır. Operatörün parçayı yüklediği, destek çıkardığı ve kontrol ettiği süre farklıdır; parçanın kurumasını beklediği süre farklıdır. Bu ayrım ekipman veya düzen değişikliğinin nerede yarar sağlayacağını gösterir. Her süreyi tek toplam altında toplamak darboğazın yerini saklayabilir.
Tekrarlı işlerde ilk kabul edilen numunenin süreç bilgisi korunmalıdır. Sonraki üretim farklı reçine sürümü, çözelti veya programla yapılacaksa etkisi değerlendirilir. Aynı CAD dosyası, aynı fiziksel sonucu tek başına güvenceye almaz. Süreç değişikliği, parçanın kullanım amacıyla ilişkili kontrolleri yeniden gündeme getirebilir.
Teslim paketinde hangi bilgi bulunmalı?
Parçayı alacak kişinin ihtiyaç duyduğu bilgi, üretim ekibinin bütün ayrıntılı kayıtlarıyla aynı değildir. Malzeme kimliği, tasarım revizyonu, tamamlanan işlem kapsamı ve kullanım sınırlaması çoğu zaman başlangıç için yeterli bir çerçeve sağlar. İşlevsel deneme için hazırlanan numunenin, son ürün onayı alınmış parça gibi sunulmaması önemlidir. Geçici düzeltme yapıldıysa bunun yeri ve amacı anlaşılmalıdır.
Görünüş modeli taşınacak veya sergilenecekse yüzeyin korunması da teslimin parçasıdır. Taze uygulanmış bir kaplamanın kendi talimatına göre bekleme ihtiyacı olabilir. Paketleme malzemesinin veya temas biçiminin yüzeyi etkileyip etkilemeyeceği düşünülmelidir. Bu ayrıntılar, kürleme cihazından çıkışı neden tek başına teslim anı kabul etmediğimizi gösterir.
Tekrarlı siparişte önceki numunenin fotoğrafı yararlı olsa da süreç kaydının yerine geçmez. Fotoğraf, hangi reçine sürümünün veya programın kullanıldığını her zaman göstermez. Geçerli dosya ve malzeme bilgisiyle birlikte tutulduğunda referans değeri artar. Böylece yeni operatör yalnız eski görüntüyü taklit etmek yerine aynı amaca hizmet eden kontrollü bir iş hazırlayabilir.
SLA son işleminin hedefi, parçayı yalnız daha temiz veya daha güzel göstermek değildir. Kullanım amacına uygun, kimliği bilinen ve gerekli işlemleri tamamlanmış bir nesne elde etmektir. Formlabs ürün ailesini değerlendirirken yıkama, kurutma ve kürleme kapasitesini yazıcıyla birlikte düşünün. Parçanızın gereksinimleri ve mevcut iş akışınız üzerinden değerlendirme yapmak için METATECHTR ile iletişime geçebilirsiniz.