SLS ile Fikstür ve Robot Tutucu: Tasarım, Pilot ve Üretim Hattı
3D Yazıcı Hakkında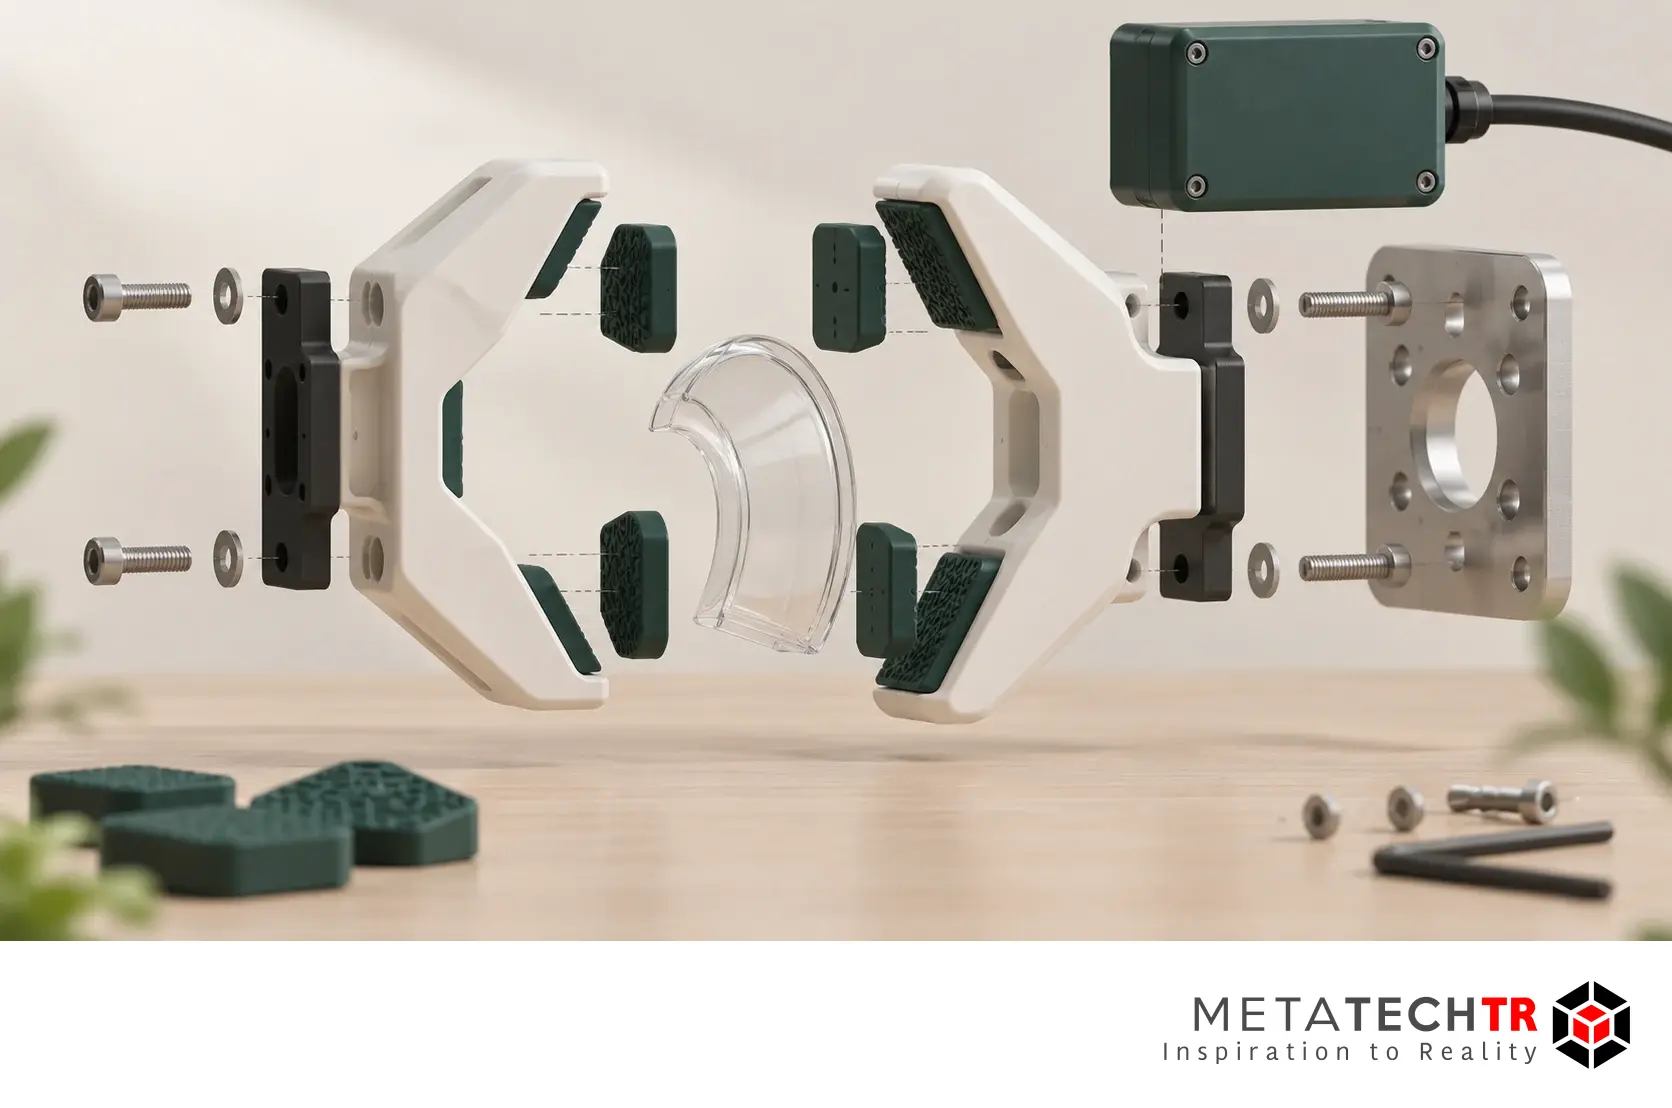
Bir üretim yardımcısı küçük olabilir; etkisi, bağlandığı makinenin ve dokunduğu ürünün büyüklüğü kadar geniştir. Yanlış oturan bir dayama, doğru işlenmiş parçayı hatalı konumlandırabilir. Gereğinden sert bir tutucu, taşımayı başarıyla yaparken ürünün görünür yüzeyini bozabilir. Bakımı zor bir kablo kelepçesi ise bakım süresini uzatarak ilk tasarrufu ortadan kaldırabilir. Bu nedenle SLS ile fikstür üretme kararının başlangıcı, yazıcının neler yapabildiği değil, yardımcının hangi üretim sorununu çözmesi gerektiğidir.
Kısa cevap şudur: SLS; parçaya uyan temas geometrileri, hafif gövdeler, birleşik kanallar ve sık değişen ürünlere özel yardımcılar için değerlendirilebilir. Bunun üretim hattında çalışacağı ancak gerçek yük, çalışma ortamı, bağlama sistemi ve kabul ölçütleriyle gösterilebilir. Bir malzemenin teknik föyü veya başka bir fabrikanın başarılı uygulaması, sizin tutucunuz için tek başına yeterli kanıt oluşturmaz.
Bu rehber kurum içinde kullanılan fikstürleri, montaj yardımcılarını ve robot kolu uç ekipmanlarını ele alır. Müşteriye satılan robotik ürünün muhafazası başka bir sorudur; o konu için robotik ürünlerde modüler SLS bileşenleri daha uygun bir başlangıçtır. Buradaki amaç, üretim yardımcısını fikirden pilot uygulamaya ve kontrollü tekrar üretime taşımaktır.
1. Yardımcının görevini ürünün görevinden ayırın
Fikstür, iş parçasını belirli bir konumda tutan veya üretim adımının tekrarlanabilirliğini destekleyen düzenektir. Robot tutucu ise parçayı kavrayan, taşıyan veya yerleştiren uç ekipmanın bir bölümüdür. Bu iki kavram bazen aynı projede birleşir; robotun bıraktığı parçayı bir fikstür karşılayabilir. Ancak aynı işlevi yerine getirmedikleri için kabul şartları da aynı değildir.
Bir montaj dayamasında öncelik, operatörün parçayı doğru yüzeye yaslaması olabilir. Bir taşıma çenesinde ise kavrama kuvveti, temas basıncı, ivmelenme ve parçanın kayma olasılığı birlikte değerlendirilir. Bir sensör braketi çoğu zaman büyük yük taşımaz; buna rağmen küçük bir konum değişikliği algılama işlevini etkileyebilir. “Yükü az” ifadesi, otomatik olarak “önemsiz” anlamına gelmez.
İş tanımını bir cümleye indirmek yararlıdır: “Bu yardımcı, şu parçayı, şu işlem boyunca, şu referansa göre konumlandıracak.” Ardından işin başlangıç ve bitiş durumunu yazın. Parça elle mi yükleniyor, robotla mı geliyor? Üzerinde yağ, talaş, toz veya kaplama var mı? Çevrim sonunda yardımcıdan ayrılması nasıl gerçekleşiyor? Bu sorular çözülmeden çizilen bir gövde, gerçek sorun yerine yalnızca görünen şekle yanıt verebilir.
| Yardımcı türü | Asıl görev | İlk kabul sorusu |
|---|---|---|
| Montaj dayaması | Doğru yüzeye oturtma | Yanlış yönlü parça yerleşebiliyor mu? |
| Robot çenesi | Kontrollü kavrama ve bırakma | Temas yüzeyi kayma ve iz bırakma açısından uygun mu? |
| Sensör braketi | Algılama konumunu koruma | Bakım sonrasında aynı yön geri geliyor mu? |
| Kablo kılavuzu | Hareketli hattı düzenleme | Hareket boyunca sürtünme veya sıkışma oluşuyor mu? |
| Maskeleme yardımcısı | İşlem bölgesini sınırlama | İşlem ortamında şekil ve temas korunuyor mu? |
Bu tablo bir risk sınıflandırması yerine görev ayrımı sağlar. Hangi yardımcının hangi doğrulamaya ihtiyaç duyduğu, makine ve proses sorumlularıyla belirlenir. Özellikle dönen tezgâhlarda, otomatik hücrelerde ve güvenlikle ilişkili algılama sistemlerinde, baskı parçasının onayı bütün sistemin değerlendirmesinden ayrı düşünülmemelidir.
Proje kaydında “üretim yardımcısı” etiketi bulunması da önemlidir. Aynı dosya daha sonra ürün bileşeni olarak kullanılacaksa kullanım kapsamı değişmiştir. Bu değişiklik, basit bir tekrar baskı talebi gibi ele alınamaz; nihai parça doğrulama süreci üzerinden yeniden değerlendirilmelidir.
2. İlk uygulamayı kolay basıldığı için değil, yönetilebilir olduğu için seçin
İlk SLS fikstürü için en karmaşık geometriyi seçmek öğretici görünebilir; fakat aynı anda çok fazla bilinmeyen yaratır. Malzeme, temas şekli, yük, ortam ve bakım yöntemi ilk kez deneniyorsa, başarısızlığın sebebini ayırmak zorlaşır. İlk uygulama, sonuçlarının ölçülebildiği ve gerektiğinde mevcut yönteme dönülebildiği bir iş olmalıdır.
Adayları üç soruyla daraltabilirsiniz. Mevcut yardımcının sorunu açık mı? Yeni tasarımın başarısı gözlenebilir mi? Deneme sırasında üretim akışını koruyacak bir yedek çözüm var mı? Örneğin operatörün bir parçayı her defasında elle hizalaması, ölçülebilir bir başlangıç sorunudur. Buna karşılık “hattı daha modern yapalım” ifadesi tasarım girdisi değildir.
Yardımcının değeri yalnız kendi üretim bedeliyle sınırlı değildir. Metal işleme tezgâhında hazırlanan özel bir dayama, ana ürünün üretileceği makineyi meşgul edebilir. SLS bu işi ayrı bir akışa taşıyabiliyorsa, atölyenin kapasite düzenini etkileyebilir. Ancak boşalan tezgâh zamanının gerçekten başka bir işte kullanılacağı gösterilmeden, bu zaman doğrudan gelir olarak yazılmamalıdır.
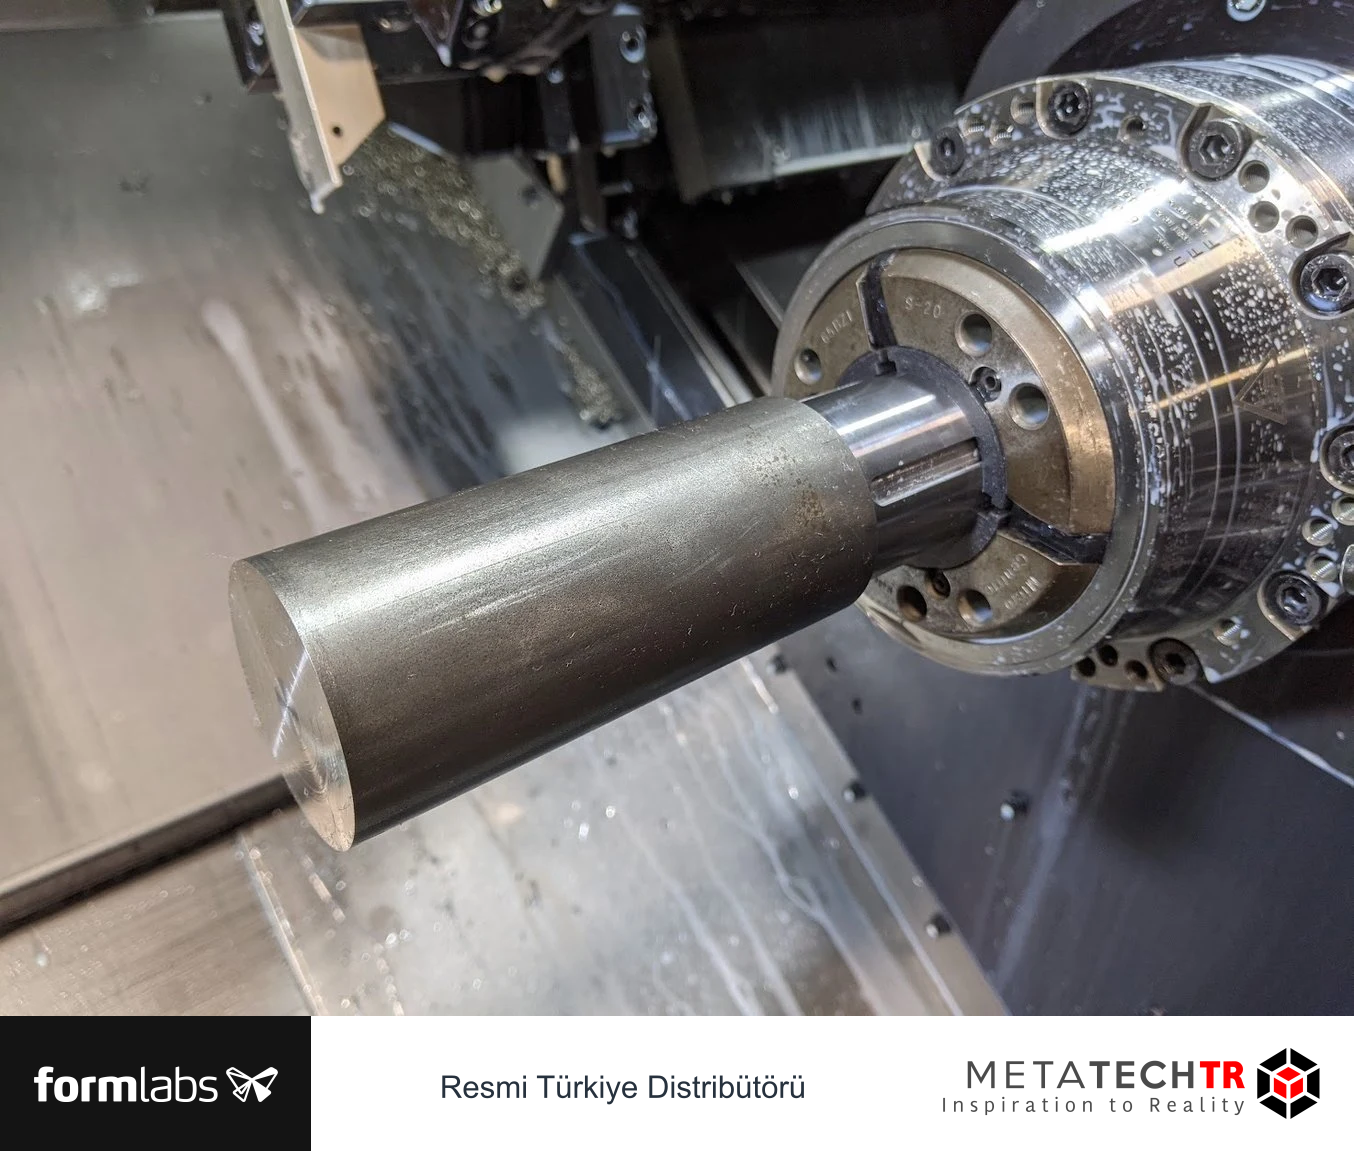
Formlabs’ın TFA atölyesi incelemesinde SLS, CNC ile üretilen ana parçaların yerine geçmekten çok, onları tutan ve montajını kolaylaştıran yardımcılar için kullanılıyor. Vakanın aktarılabilir tarafı budur: esas üretim yöntemini korurken değişken yardımcı geometrileri daha esnek bir kanala taşımak. Kaynakta verilen maliyet ve kullanım ömrü sonuçları ise o atölyenin parçasına ve koşullarına aittir.
Bir aday puanlama çalışmasında yüksek puanı yalnız tasarruf ihtimaline vermeyin. Ölçülebilirlik, geri dönüş kolaylığı, operatör erişimi ve değişiklik sıklığı da değerlendirilsin. Sabit ve sorunsuz çalışan bir metal fikstürü sırf basılabildiği için değiştirmek, görünmeyen bir doğrulama yükü doğurabilir.
İlk pilotun çıktısı “SLS bütün fikstürlerde uygundur” olmamalıdır. Daha dar ve kullanışlı bir sonuç hedefleyin: “Bu görevde, bu malzeme ve tasarımla, şu kontroller altında kullanım uygun bulundu.” Bu ifade, sonraki projelerde karşılaştırma yapılabilecek bir temel oluşturur.
3. Geometriden önce yük yolunu ve temas basıncını çizin
Bir tutucunun CAD modeli düzgün görünebilir; fakat kuvvetin gövde içinden nasıl aktığı belirsizse görünüş yanıltıcıdır. Temas noktalarından bağlantı vidalarına uzanan yük yolunu basit bir şemayla gösterin. İnce bir boyun, keskin bir kesit değişimi veya bağlantı deliğinin yanındaki dar köprü, gövdenin kalanından daha kritik olabilir.
Statik ağırlık hesabı yalnız başlangıçtır. Robotun hızlanması, yavaşlaması ve yön değiştirmesi, parçaya ve tutucuya ek yükler getirir. Kablo ve hortumların çekmesi de uç ekipmana yük ekleyebilir. Tutulan parçanın ağırlık merkezi çenelerden uzaktaysa moment büyür. Bu sebeple “parça hafif” cümlesi tek başına güvenli bir boyutlandırma gerekçesi değildir.
Temas basıncı için temel ilişki, kuvvetin etkili temas alanına bölünmesidir. Bu ilişki bir tasarım sezgisi sağlar: aynı kuvveti daha geniş bir yüzeye dağıtmak, yerel basıncı azaltabilir. Ancak gerçek temas alanı CAD yüzeyinin tamamı olmayabilir. Yüzey pürüzü, tolerans, esneme ve montaj kaçıklığı, temasın yalnız birkaç noktada oluşmasına neden olabilir.
Varsayımsal bir karşılaştırmada iki çene tasarımını düşünün. Birincisi ürüne dar bir çizgi boyunca, ikincisi şekle uyan geniş bir bölgeyle temas ediyor. İkinci tasarımın iz bırakma potansiyeli daha düşük olabilir; fakat geniş yüzey ürünün tolerans değişimini karşılamıyorsa parça tam oturmayabilir. Çözüm, teması büyütmek kadar hangi bölgelerin referans, hangilerinin rahatlatma alanı olduğunu belirlemektir.
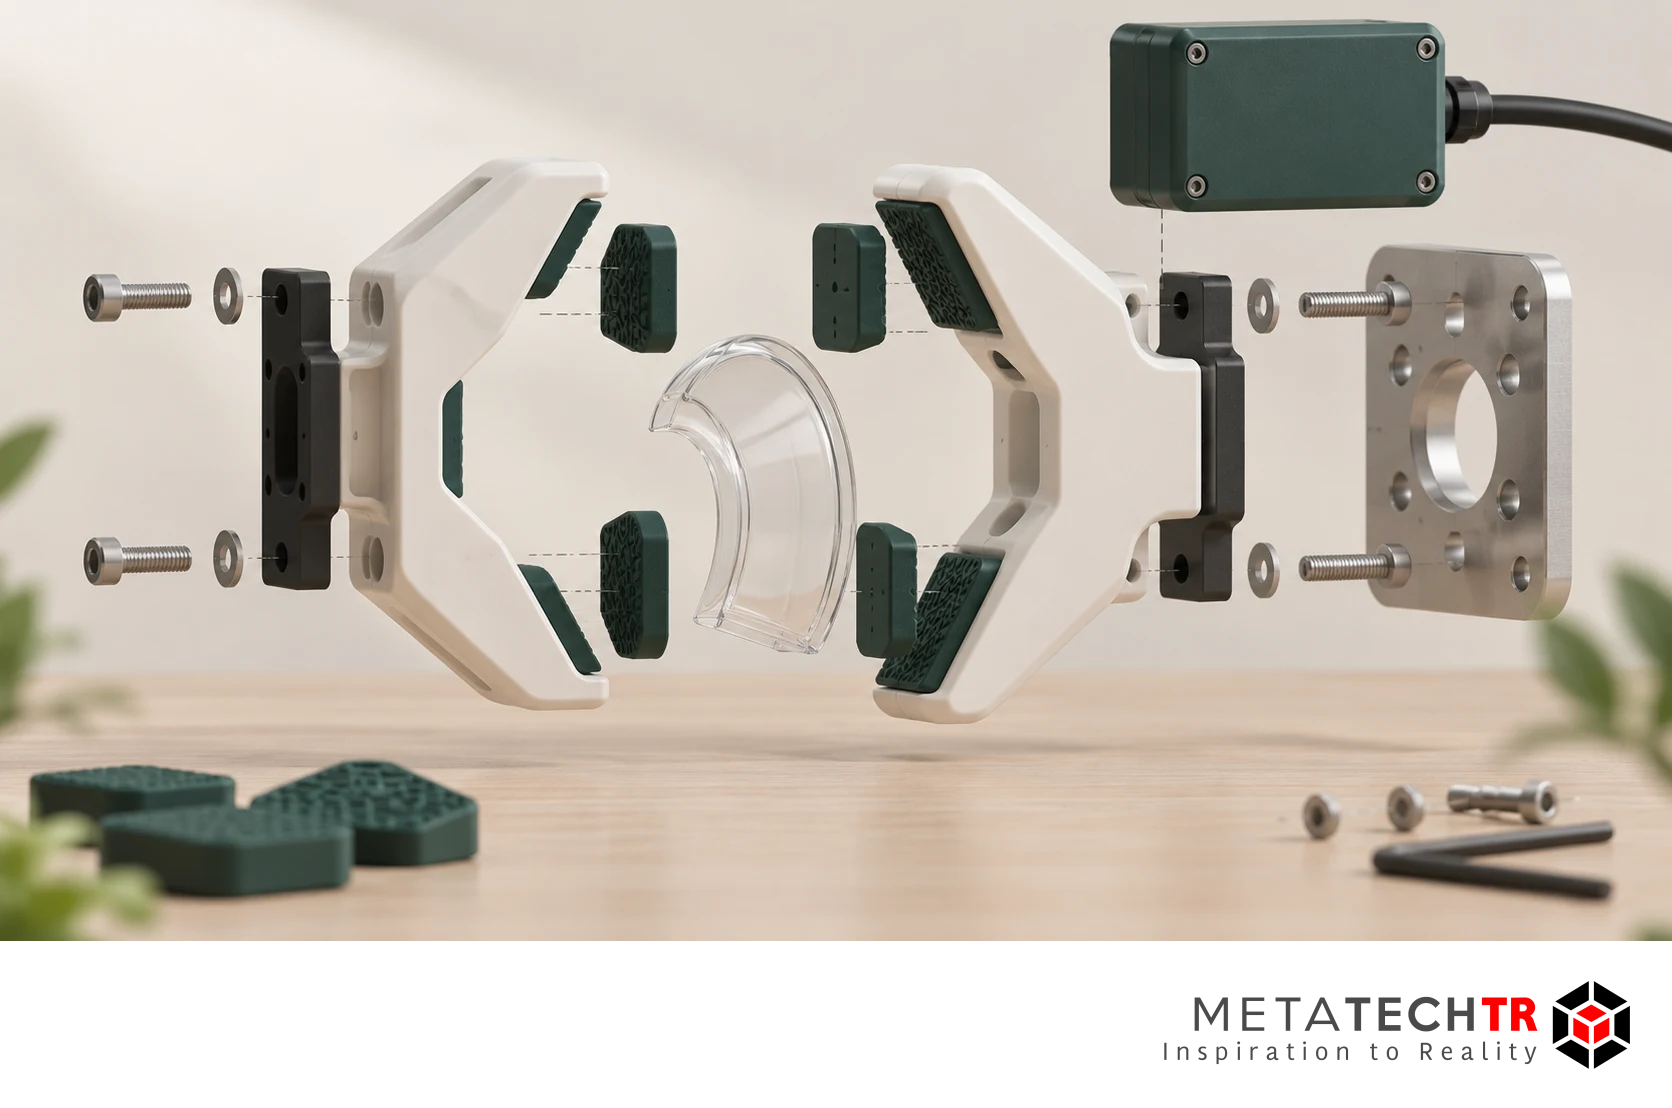
Yumuşak temas pedi, sert taşıyıcı gövde ve metal bağlantı elemanları birlikte kullanılabilir. Burada her malzemenin görevi açık olmalıdır. Ped ürünü korur, gövde şekli ve yük yolunu taşır, bağlantı elemanı sökülebilirliği sağlar. Bütün işlevleri tek bir basılı parçaya yüklemek, parça sayısını azaltırken bakım esnekliğini de azaltabilir.
Analiz gerekiyorsa malzeme girdilerinin hangi üretim ve şartlandırma koşullarını temsil ettiği kaydedilmelidir. Genel bir “nylon” değeriyle yapılan hesap, seçilen SLS malzemesinin gerçek davranışını temsil etmeyebilir. Hesap sonucu da pilot testin yerine geçmez; hangi bölgenin ve hangi yük durumunun dikkatle inceleneceğini belirlemeye yardım eder.
Yük tarifini tamamlamak için bir “olay listesi” hazırlamak faydalıdır. Normal kavrama, en uzak erişim, yön değiştirme, bırakma ve bakım sırasında elle müdahale farklı olaylardır. Tasarım yalnız nominal taşıma hareketini dikkate alırsa, sık gerçekleşen fakat kısa süren bir başka durumda zorlanabilir. Bu liste, robot programını değiştirmek için bir talimat değil, tasarımın hangi koşullar hakkında veri istemesi gerektiğini gösteren bir kayıt olarak kullanılır.
Kütle merkezinin yerini de modelin yanında belirtin. Aynı kütledeki iki uç ekipman, bağlantı noktasından farklı uzaklıklarda yoğunlaşmışsa robot üzerindeki etkileri aynı değildir. Boş çene ile ürün tutulurken oluşan düzen ayrı değerlendirilir. Robot üreticisinin yük ve atalet sınırları, ilgili sistemin gerçek bileşenleriyle kontrol edilir. Sadece basılı parçanın tartılması, bütün uç ekipmanın değerlendirilmesi anlamına gelmez.
Temas tasarımında sürtünmeye tamamen güvenmek yerine geometrinin nasıl yardım ettiğini inceleyin. Bir dayama yüzeyi, parçanın hareketini belirli yönde sınırlayabilir; ancak yanlış konumda bir dayama, kavrama sırasında parçayı zorlayabilir. Şekle uyan yüzeyin geniş olması, ürünün toleransının yok sayılmasına izin vermez. Parça en küçük ve en büyük kabul edilen boyutlarındayken nasıl oturacağı düşünülmelidir.
Bir temas numunesi bu soruyu ucuz ve anlaşılır biçimde araştırabilir. Bütün gövde yerine yalnız temas geometrisinin değiştiği küçük örnekler üretilebilir. Örneklerin üzerindeki kimlik, hangi geometriye ait olduklarını korur. Deneme sırasında ürün yüzeyindeki iz, oturma hissi ve çıkarma davranışı kaydedilir. Bu çalışma, nihai yük doğrulaması değildir; hangi temas biçiminin daha ayrıntılı denenmeye değer olduğunu belirler.
Yük yolu incelenirken keskin köşeleri yuvarlatmak gibi genel tasarım tercihleri tek başına yeterli kabul edilmez. Yuvarlatmanın bağlantı erişimini, ürün boşluğunu veya temizlenebilirliği değiştirip değiştirmediği de görülmelidir. Bir bölgede yapılan iyileştirme başka bir bölgede yeni bir kısıt oluşturabilir. Bu nedenle yerel ayrıntı değişikliklerini bütün montaj içinde tekrar incelemek gerekir.
4. Referans yüzeyleri, bağlantılar ve değiştirilebilir temas parçaları
Fikstürün tüm yüzeyleri aynı öneme sahip değildir. Bir yüzey yalnız hacim doldururken başka bir yüzey parçanın konumunu belirler. Tasarımda bu ayrım görünür olmalıdır. Referans yüzeylerini, boşluk verilen yüzeyleri ve operatörün dokunduğu bölgeleri farklı görevlerle tanımlamak, hem üretimi hem kontrolü kolaylaştırır.
Parçayı çok sayıda sert noktadan zorlayarak yerleştirmek, tolerans değişimine duyarlı bir düzen oluşturabilir. Ürünün gerçek geometrisi CAD nominalinden biraz farklı olduğunda fikstür parçayı esneterek yerine oturtabilir. Bu durumda montaj başarılı görünür, fakat bırakıldığında parça geri yaylanır. Hangi serbestliklerin tutulacağı, hangilerinin kontrollü bırakılacağı tasarımın başında ele alınmalıdır.
Bağlantı noktaları da yalnız delik çapından ibaret değildir. Vida başının oturduğu yüzey, sıkma kuvvetinin yayıldığı alan, tekrar sökme sayısı ve bağlantıya erişim birlikte değerlendirilir. Gerekli görülen metal insert veya burçlar, üreticinin ve bağlantı elemanı tedarikçisinin uygun yöntemiyle tasarlanmalıdır. Her SLS deliğine aynı insert işlemi uygulanabileceği varsayılmamalıdır.
Aşınması beklenen yüzeyleri değiştirilebilir yapmak çoğu zaman gövdeyi tamamen değiştirmekten daha yönetilebilirdir. Örneğin iki temas pedi tek bir taşıyıcıya bağlanabilir. Pedin revizyonu ve gövdenin revizyonu ayrı izlenir. Böylece küçük bir temas düzeltmesi, bütün robot bağlantısının yeniden tasarlanmasını gerektirmez.
Bu modülerlik yanlış montaj olasılığını da ele almalıdır. Sağ ve sol çene birbirine çok benziyorsa, fiziksel anahtarlama veya okunabilir kimlik yardımcı olabilir. Ancak işaretin okunabilirliği son işlemden sonra kontrol edilmelidir. Sadece dosya adında bulunan “sol” bilgisi, atölyedeki çıplak parçayı tanımlamaz.
Bir tasarım incelemesinde şu sırayı kullanın: önce parçanın konumu, sonra yükün aktarılması, ardından bağlantının tekrar kurulması ve en son bakım erişimi. Görsel olarak sade bir çözüm bu dört işi de karşılıyorsa değerlidir. Sadece tek parça basılabildiği için karmaşık kanallar ve kapalı cepler eklemek, temizleme ve kontrol maliyetini gereksiz artırabilir.
Geometrik ayrıntıların üretilebilirlik tarafını SLS tasarım rehberi ile birlikte değerlendirin. Özellikle kapalı boşluklar, dar kanallar ve birbirine yakın hareketli parçalar, fikstür işlevi kadar tozun çıkarılabilmesi açısından da incelenmelidir.
5. Malzemeyi çalışma ortamının tamamıyla eşleştirin
PA12 adını duymak, malzeme seçiminin bittiği anlamına gelmez. Aynı aile içindeki ürünler, katkılar ve üretim koşulları farklı olabilir. Fikstürün rijitliğe, darbe dayanımına, şekil korumaya veya esnemeye ne ölçüde ihtiyaç duyduğunu ayrı ayrı yazın. Bir özelliğin güçlü olması, diğer bütün gereksinimlerin karşılandığını göstermez.
İşletme ortamında sıcaklık çoğu zaman tek ve sabit bir değer değildir. Yardımcı soğuk başlar, çevrim içinde ısınır, vardiya sonunda soğur. Temas süresi ve aynı anda uygulanan yük önemlidir. Kısa süreli sıcak yüzey teması ile saatler boyunca yük altında bekleme aynı deney değildir. Malzeme föyündeki bir sıcaklık değeri doğrudan sürekli kullanım sınırı gibi alınmamalıdır.
Kimyasal temas da yalnız sıvının adıyla tanımlanamaz. Gerçek proses sıvısı, karışım oranı, sıcaklığı, temas süresi ve temizleme yöntemiyle birlikte düşünülür. TFA örneğinde belirli bir soğutucu ortamında olumlu sonuç bildirilmesi, bütün yağlara veya bütün temizleyicilere uygunluk anlamına gelmez. Kullanılacak gerçek sıvıyla kontrollü bir değerlendirme yapılması gerekir.
Aşınma ve yüzey kirlenmesi birbirini etkileyebilir. Talaş veya aşındırıcı toz, temas bölgesinde birikerek hem ürünü çizebilir hem oturma konumunu değiştirebilir. Geometri, kirin birikmesini azaltacak şekilde düzenlenebilir; yine de temizleme aralığı ve kontrol yöntemi tanımlanmalıdır. “Kir tutmayan tasarım” gibi mutlak bir vaat yerine, belirli bir bakım koşulunda gözlenen davranış kaydedilir.
| Ortam değişkeni | Tasarımda sorulacak soru | Pilot sırasında tutulacak kayıt |
|---|---|---|
| Sıcaklık ve süre | Yükle birlikte şekil değişimi bekleniyor mu? | Kullanım koşulu ve ölçüm zamanı |
| Proses sıvısı | Temas kesintili mi, sürekli mi? | Gerçek sıvı ve maruz kalma düzeni |
| Toz veya talaş | Temas alanında birikim oluyor mu? | Temizlik öncesi ve sonrası görünüm |
| Tekrarlı sıkma | Bağlantı veya ped gevşiyor mu? | Kontrol aralığı ve gözlenen değişim |
| Ürün yüzeyi | İz, sürtünme veya renk aktarımı var mı? | Kabul edilen örnekle karşılaştırma |
Esnek temas isteniyorsa TPU ayrı bir aday olabilir; fakat bir tutucunun tamamını esnek yapmak her zaman doğru değildir. Gövdenin konum koruması ve pedin uyumu farklı işlerdir. Genel SLS malzeme seçimi ile esnek TPU tasarımı, bu iki görevi ayrı değerlendirmek için kullanılabilir.
6. Bambu Lab FDM, SLA ve SLS arasında deneme kapıları kurun
Üretim yardımcısının ilk denemesinde her zaman nihai malzemeye ihtiyaç yoktur. Bağlantı deliklerinin konumu, operatörün el erişimi veya ürünün fikstüre giriş yönü erken bir modelle kontrol edilebilir. Bu aşamada Bambu Lab FDM, uygun geometri ve malzemeyle form ve montaj denemesi için değerlendirilebilir. Erken modelin görevi, hangi sorunun henüz test edilmediğini de açık bırakmaktır.
Bir FDM prova parçasının yerine oturması, nihai yük altında çalışacağı anlamına gelmez. Katman yönü, yüzey, malzeme ve üretim yöntemi değiştiğinde davranış da değişebilir. Bu nedenle prova kaydına “yalnız montaj kontrolü” gibi bir kullanım kapsamı yazılmalıdır. Aksi halde hızlı hazırlanmış bir prototip, fark edilmeden üretim yardımcısına dönüşebilir.
SLA, küçük ayrıntı veya belirli bir yüzey gereksiniminin öne çıktığı bazı yardımcılar için aday olabilir. Ancak reçinenin çalışma ortamına ve yük durumuna uygunluğu ayrı değerlendirilir. SLS ise destek gerektirmeyen karmaşık geometriler ve aynı iş içinde birden fazla yardımcı üretme olanağı açısından incelenebilir. Hiçbiri görev tanımından bağımsız olarak doğru seçenek değildir.
Pacific Rim Tonewoods vakasında FDM, CNC ve SLS aynı atölyenin araçları arasında yer alıyor. Kaynak, SLS uç ekipmanların geliştirilmesini anlatırken CNC’nin varlığını ortadan kaldırmıyor. Bu örnekten çıkarılacak ders, teknolojileri tek bir kazanan seçmek için karşılaştırmak değil, doğrulama aşamalarına göre görevlendirmektir.
Basit bir geçiş düzeni kurulabilir: önce fiziksel sığma ve erişim, sonra seçilen nihai malzemeyle işlev, ardından kontrollü üretim denemesi. Her aşamanın geçiş ölçütü farklıdır. İlk aşamada birkaç temas noktası ve hareket zarfı incelenirken, son aşamada çevrim boyunca davranış, bakım ve ürün kalitesi gözlenir.
Bu akışta dosya revizyonları karışmamalıdır. Prova modeline eklenen geçici boşluk, üretim modelinde unutulursa bağlama kalitesi etkilenebilir. FDM için açılmış bir duvar veya bölünmüş geometri, SLS sürümüne otomatik taşınmamalıdır. Her yöntemin dosyası aynı gereksinim kaydına bağlı, fakat kendi üretim kapsamıyla tanımlanmalıdır.
İki yöntemin birlikte kullanıldığı daha geniş bir atölye düzeni için Bambu Lab FDM ve SLS iş akışı yardımcı olur. Buradaki seçim, bir markaya sonuç atfetmekten çok, her denemenin hangi belirsizliği azalttığını göstermeye dayanır.
7. Üç gerçek vaka, üç farklı üretim sorusunu gösteriyor
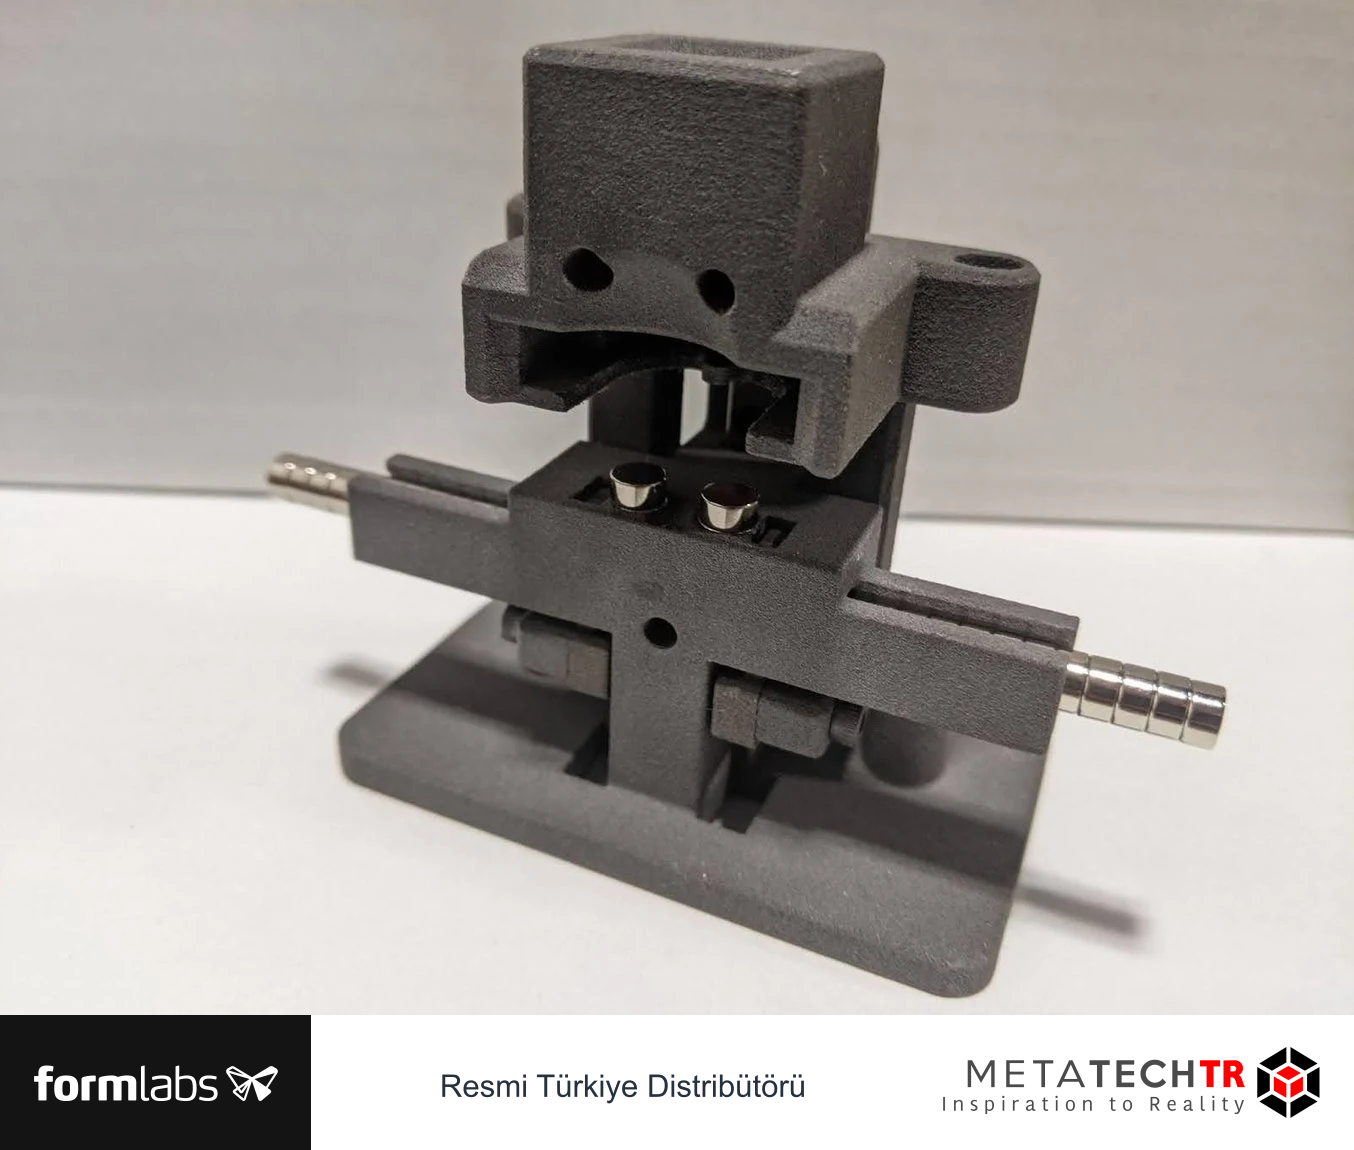
TFA örneği, değişken ürün geometrileri ile standart tezgâh arasındaki arayüze odaklanır. Pens pedleri ve montaj yardımcıları, ana ürünün şekline uyarlanır. Bu yaklaşım, her yeni siparişte ana makineyi değiştirmek yerine arayüz parçasını değiştirme düşüncesini destekler. Ancak kaynakta anlatılan dönen tezgâh uygulaması, başka bir tezgâhta doğrudan uygulanacak bir tasarım tarifi değildir.
Eaton’ın Olean fabrikasını konu alan inceleme ise tek bir fikstürden daha geniş bir organizasyon yapısını gösterir. Merkezi bilgi birikimi, yerel üretim problemleriyle buluşur. Yardımcıların tasarlanması kadar, uygun teknolojinin seçilmesi ve tesisler arasında deneyim aktarılması da önem kazanır. Kaynaktaki yatırım geri dönüşü ve değiştirilmiş fikstür oranı Eaton’ın kendi değerlendirmesidir.
Pacific Rim Tonewoods’ta konu, ahşap üretiminin robotik yardımcılarla desteklenmesidir. Uç ekipman, kablo düzenleme parçaları ve sensör bağlantıları aynı otomasyon çevresinde düşünülür. Hafiflik tek başına amaç değildir; işlevlerin birleştirilmesi, servis erişimi ve sistemin bakım sırasında anlaşılabilir kalması da tasarımın parçasıdır.
Bu vakalar arasında önemli farklar vardır. TFA’daki temas ortamı ile ahşap işleme ortamı aynı değildir. Eaton’daki üretim akışı ve organizasyon büyüklüğü küçük bir atölyeye aynen taşınamaz. Pacific Rim Tonewoods kaynağında geçen Fuse 1 deneyimi de yeni bir modelin performans kanıtı olarak sunulamaz. Vaka, kullanılan sistem ve tarih bağlamında okunmalıdır.
Üçünü birleştiren ortak nokta, yardımcının belirli bir üretim darboğazına cevap vermesidir. Hiçbirinde yalnız “daha hafif bir parça yaptık” cümlesi yeterli açıklama değildir. Hangi işi kolaylaştırdığı, hangi ekipmanın zamanını serbest bıraktığı veya hangi montajı düzenlediği önemlidir.
Benzer bir yardımcı otomotiv atölyesinde kullanılacaksa, üretim sırasında görev yapan aparat ile araç üzerinde kalacak parçanın kabul kapsamı ayrılır. Otomotiv atölyesinde SLS üretim yardımcıları, bu sınırı sektör uygulamaları üzerinden ele alır. Fikstürde alınan olumlu sonuç, aynı geometrinin yol kullanımı için uygun olduğu anlamına gelmez.
Kendi proje toplantınızda bu vakaları sonuç hedefi olarak değil, soru üretmek için kullanın. Bizim arayüzümüz nerede değişiyor? Hangi ekip üretim sorununu en iyi görüyor? Yardımcı bozulduğunda kim değiştirecek? Soruların cevapları bulununca, başka bir fabrikanın yüzdesini kopyalamaya ihtiyaç kalmadan kendi pilotunuzun ölçütleri belirlenebilir.
8. Pilot planını çevrim sayısından önce kabul ölçütleriyle kurun
Pilotun ne kadar süreceği sorusu önemlidir; fakat önce neyin başarı sayılacağı belirlenmelidir. Bir tutucu belirli sayıda çevrimi tamamlayabilir, yine de ürün üzerinde kabul edilmeyen izler bırakabilir. Bir dayama kırılmayabilir, ancak konum değişimi nedeniyle sonraki işlemde hataya yol açabilir. Bu yüzden pilotun sonucu yalnız “çalıştı” veya “kırılmadı” şeklinde kaydedilmemelidir.
İlk kontrol, baskı parçasının kendisiyle ilgilidir. Doğru revizyon, doğru malzeme kaydı, uygun temizlik, bağlantı yüzeyleri ve kritik ölçüler doğrulanır. Sonra makine dışında montaj ve erişim incelenir. Bu aşamada parçanın yük altında davranışını değerlendirmeden önce, yanlış montaj veya mekanik çakışma gibi daha temel sorunlar bulunabilir.
Kontrollü işlev denemesi, tesisin ilgili sorumlularının belirlediği güvenli düzen içinde yürütülür. Robotik hücrelerde hareket programı, uç ekipman ve iş parçası birlikte değerlendirilir. SLS parçasının ayrı olarak kabul edilmesi, robot sisteminin yeniden değerlendirilmesi gereğini ortadan kaldırmaz. Koruyucu düzenler ve makinenin kendi kullanım şartları bu rehberin verdiği genel tasarım çerçevesinden önce gelir.
Pilot formunda başlangıç durumu, kontrol noktaları ve durdurma ölçütleri bulunmalıdır. Örneğin bağlantı gevşemesi, beklenmeyen şekil değişimi, ürün üzerinde yeni iz oluşması veya sensör konumunun değişmesi araştırma gerektiren belirtilerdir. Hangi belirtide kimin karar vereceği önceden belirlenirse, üretim baskısı altında doğaçlama karar verme ihtiyacı azalır.
| Pilot aşaması | İncelenen konu | Kaydedilecek kanıt |
|---|---|---|
| Parça kabulü | Revizyon, yüzey, ölçü | Kontrol kaydı ve parça kimliği |
| Kuru montaj | Oturma, erişim, çakışma | Fotoğraf ve montaj gözlemi |
| Kontrollü işlev | Kavrama, bırakma, konum | Deneme koşulu ve gözlenen davranış |
| Üretim denemesi | Ürün kalitesi ve süreklilik | Ürün kontrolü ve duruş notları |
| Deneme sonrası | Aşınma, gevşeme, şekil | Başlangıçla karşılaştırma |
Numune miktarı ve deneme süresi, kullanımın sonuçlarına ve değişkenliğine göre belirlenmelidir. Her fikstüre uygulanabilecek tek bir çevrim sayısı yoktur. Pilotun amacı yalnız dayanım göstermek değil, hangi kontrolün gerçek kullanımda anlamlı olduğunu öğrenmektir. İlk denemede gereksiz görünen bir ölçü daha sonra kritik çıkabilir; kayıt düzeni bu öğrenmeyi görünür tutmalıdır.
Pilot sırasında aynı anda çok sayıda değişiklik yapmaktan kaçının. Malzeme, çene şekli ve sıkma düzeni birlikte değişirse iyileşmenin sebebi belirsizleşir. Mümkün olduğunda değişkenleri sırayla ele almak, sonraki revizyonun gerekçesini daha sağlam kurar.
Kurgusal bir örnekte, boyalı bir kapak parçasını montaj istasyonuna taşıyan iki çeneli yardımcı düşünelim. Mevcut sorun kapağın düşmesi değil, zaman zaman görünür yüzeyde iz oluşması olsun. Bu durumda ilk hedef kavrama kuvvetini artırmak değildir. Önce izin hangi bölgede, hangi ürün varyantında ve çevrimin hangi aşamasında oluştuğu kaydedilir. Böylece tasarım çalışması, sorunla ilgisiz bir “daha güçlü çene” hedefinden uzaklaşır.
İlk tasarımda sert gövde korunup değiştirilebilir temas pedleri eklenebilir. İkinci tasarımda temas yüzeyi kapağın görünmeyen kenarına taşınabilir. İki seçenek aynı ürün örnekleriyle ve tanımlı montaj düzeninde karşılaştırılır. Bir tasarım iz bırakmıyorsa fakat kapağın istasyonda referansa oturmasını zorlaştırıyorsa başarı sayılmaz. Taşıma ve bırakma işlevleri birlikte değerlendirilir.
Deneme formu, ürün örneğinin kimliğini de tutmalıdır. Önceden çizilmiş bir kapak yeni çenenin hatası sanılabilir; farklı bir boya partisi ise sonuçları değiştirebilir. Başlangıç fotoğrafı ve kabul edilmiş yüzey örneği, bu karışıklığı azaltır. Fotoğrafın ışığı ve açısı mümkün olduğunca benzer tutulur; aksi halde aynı izin görünürlüğü çekim koşuluna göre değişebilir.
Pilot tamamlandığında yalnız en iyi örnek seçilip sunulmaz. Uygun bulunanlar, inceleme gerekenler ve denemeyi durduran belirtiler birlikte değerlendirilir. Eğer sorun yalnız belirli bir kapak varyantında oluşuyorsa, tek ortak çene yerine varyanta özel ped gerekip gerekmediği tartışılır. Bu kararın stok ve yanlış montaj etkileri de hesaba katılır.
Kabul edilen çözümün kullanım kapsamı somut yazılır: hangi kapak ailesi, hangi temas pedi, hangi montaj düzeni ve hangi kontrol şekli. Gelecekte kapak yüzeyi veya geometrisi değişirse bu kayıt tekrar değerlendirme için başlangıç sağlar. Böylece pilot yalnız bugünkü sorunu çözmez; yarın hangi değişikliğin önemli olduğunu da tarif eder.
Bu varsayımsal pilot, ürün ve deneme planını birlikte ele alır. Amaç, bir pilotun sorudan kanıta nasıl ilerleyeceğini göstermektir. Gerçek uygulamada kabul sınırları, ürünün sahibi ve ilgili üretim sorumlularıyla belirlenir. Sonuçlar gözlenmeden çevrim süresi, iz bırakmama veya kullanım ömrü taahhüdü verilmez.
9. Ölçü kontrolünü parçanın gerçekten oturduğu durum üzerinden yapın
Fikstürün serbest halde ölçülmesi yararlıdır; ancak görevini çoğu zaman montajlı durumda yapar. Bağlantı vidaları sıkıldığında gövde şekil değiştirebilir. Temas pedi takılınca referans düzlemi kayabilir. Bu nedenle serbest parça ölçüsü ile montajlı işlev kontrolü birbirini tamamlar. İkisini tek bir “ölçüler uygun” satırına sıkıştırmak bilgi kaybettirir.
Kritik ölçüler görevden türetilmelidir. Bir dayamada iki referans yüzeyinin konumu, dış gövde genişliğinden daha önemli olabilir. Bir robot çenesinde açık ve kapalı konumdaki temas ilişkisi belirleyicidir. Sensör braketinde bağlantı deliğinin ölçüsü kadar sensörün yönü de önem taşır. Kontrol planı, kolay ölçülen ayrıntılardan değil, işlevi değiştiren ayrıntılardan başlamalıdır.
Ölçüm aracının parçaya uyguladığı kuvvet de sonucu etkileyebilir. Esnek pedin kumpasla sıkıştırılması, gerçek temas durumundan farklı bir değer verebilir. İnce bir gövde referans yüzeyine bastırıldığında düz görünebilir. Ölçüm yöntemi, parçanın kendisini değiştirmeden veya değişimi bilinçli olarak tanımlayarak kullanılmalıdır.
Varsayımsal bir çene takımında sağ çene tek başına, sol çene tek başına ve iki çene birlikte incelenir. Tekil parçalar çizime uyduğu halde montajdaki simetri hatası nedeniyle ürün bir tarafa kayıyorsa sorun eşleşme düzeyindedir. Bu durumda yalnız tekil toleransı daraltmak çözüm olmayabilir; referans sistemi veya montaj sırası yeniden ele alınır.
Ürüne temas eden yüzeylerde görsel kontrol de işlevsel olabilir. Keskin bir kalıntı, yabancı parçacık veya son işlemden kalan düzensizlik ürün yüzeyine iz verebilir. Bu sebeple son işlem kabulü, yalnız temiz görünümle sınırlandırılmaz. Dar ceplerin ve temas bölgelerinin temizliği SLS son işlem akışı ile birlikte kontrol edilir.
Ölçüm sonuçlarının zamanını kaydetmek de faydalıdır. Üretimden hemen sonra, montajdan sonra ve kullanım denemesi sonrasında alınan değerler farklı soruları yanıtlar. Aralarındaki değişim, malzeme, montaj ve kullanım etkilerini ayırmaya yardımcı olur. Daha kapsamlı bir boyutsal yaklaşım için SLS ölçü ve montaj kontrolü kullanılabilir.
10. Bakım erişimi ve değişim süresi tasarımın içinde olmalı
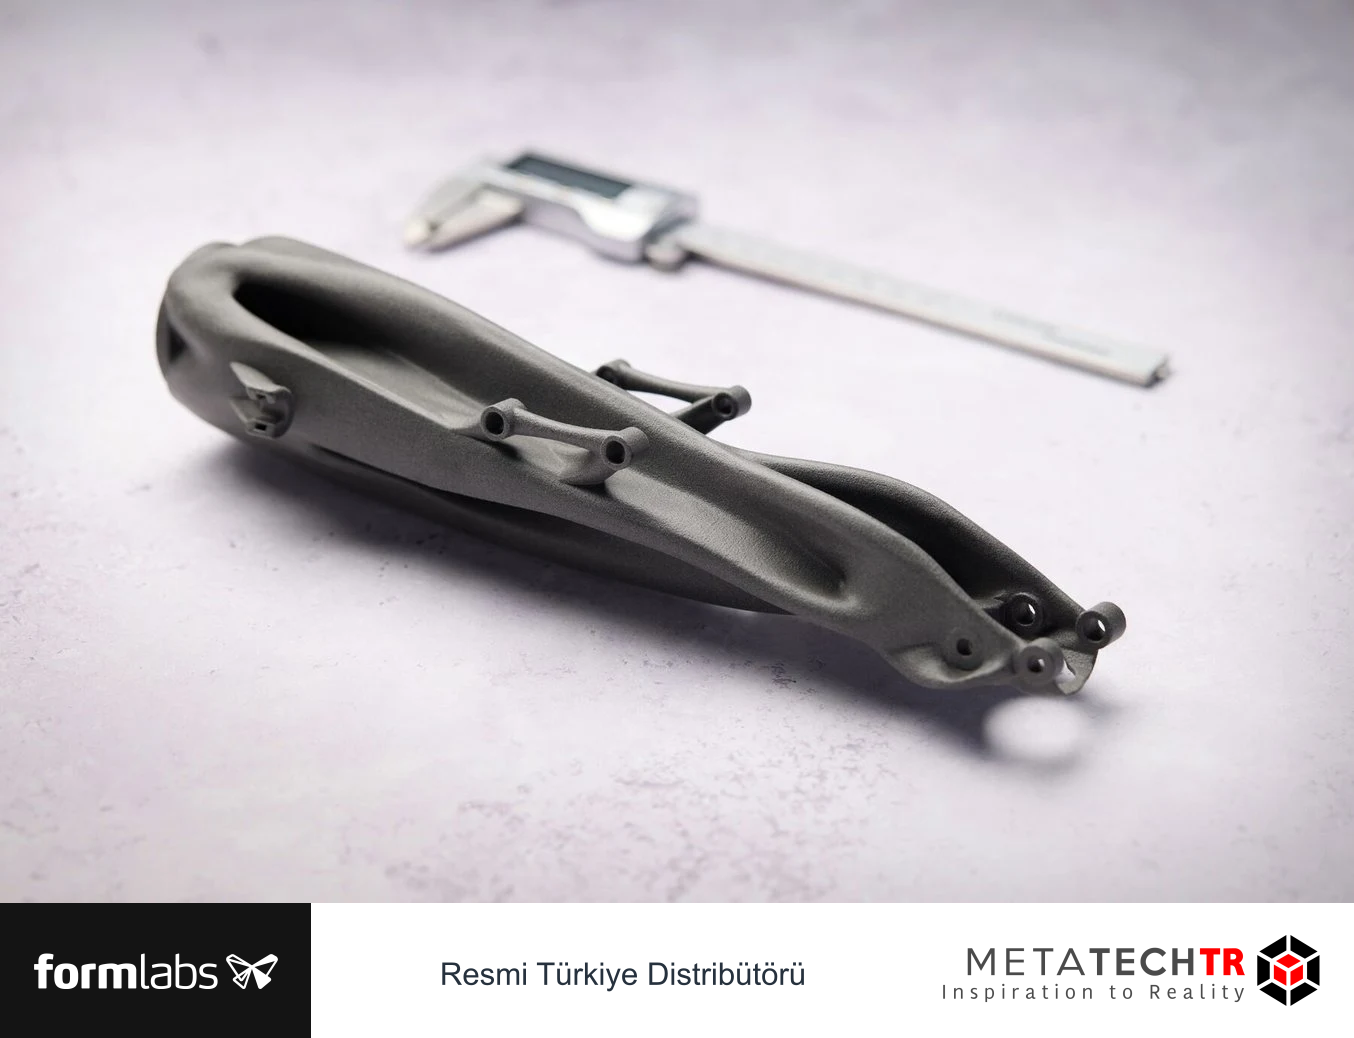
Bir yardımcı yalnız yeni olduğu gün değerlendirilirse, üretim gerçekliği eksik kalır. Operatörün onu temizleyebilmesi, bakım personelinin bağlantıya erişebilmesi ve aşınan parçanın doğru biçimde değiştirilebilmesi gerekir. Bakımı için çevresindeki birçok parçanın sökülmesi gereken hafif bir tutucu, zaman içinde beklenenden daha pahalı hale gelebilir.
Önce aşınması veya kirlenmesi beklenen bölgeleri işaretleyin. Ürüne temas eden ped, hareketli kablonun sürttüğü yüzey ve sık sökülen bağlantı noktası farklı bakım davranışlarına sahiptir. Hepsinin aynı kontrol aralığında ele alınması gerekmeyebilir. Kontrol aralığı, pilotta gözlenen davranış ve proses gereksinimiyle oluşturulur; başka bir işletmenin çevrim sayısından alınmaz.
Değiştirilebilir parçalarda tanımlama önemlidir. Bir pedin ölçüsü değiştiğinde eski stokla karışması önlenmelidir. Parçanın üzerinde okunabilir bir kimlik, ilgili çizim ve malzeme kaydıyla ilişki kurar. Kimlik işaretinin kendisi de temas veya yük bölgesini zayıflatmamalıdır. Küçük parçalar için ayrı taşıma ve saklama düzeni gerekebilir.
Bakım sırasında yanlış montajı önleyen fiziksel ayrıntılar değerlidir. Tek yönde oturan bir bağlantı veya farklı konumlu delik düzeni, yalnız talimat yazmaktan daha doğrudan yardımcı olabilir. Bununla birlikte montajın zorlaştırılması hedef değildir. Anahtarlama, erişimi ve temizliği bozuyorsa tasarım yeniden dengelenmelidir.
Yedek üretim planı da bakımın parçasıdır. Dosyanın bulunabilmesi yeterli olmaz; hangi malzeme ve son işlemle üretileceği, hangi ölçülerin kontrol edileceği ve kimin serbest bırakacağı bilinmelidir. SLS kalite kayıtları, bu bilgilerin tekrar üretimde korunmasına yardımcı olur. Böylece yedek parça, eski dosyanın rastgele yeniden basılması olmaktan çıkar.
Kablo ve hortum düzenlemesinde bakım görevi özellikle görünürdür. Pacific Rim Tonewoods örneğinde özel kelepçeler, hareketli sistemde kabloların konumunu düzenlemek için kullanılıyor. Kendi uygulamanızda ise kablo çapı, bükülme davranışı, hareket zarfı ve servis sırasında çıkarılma biçimi ayrıca incelenmelidir. Aynı görünen iki kablonun bakım gereksinimi farklı olabilir.
Bakım değerlendirmesini pilotun sonuna bırakmayın. Bakım personelinin erken tasarım incelemesine katılması, erişilemeyen bir vidayı veya temizlenemeyen cebi henüz dijital modeldeyken gösterebilir. Bu katkı, baskı süresinden çok daha büyük bir yeniden çalışma yükünü önleyebilir.
Bakım kartını hazırlarken “kontrol edildi” kutusunun yanına gözlemin yerini de yazın. Örneğin temas pedinin kenarı, bağlantı çevresi ve kablo geçişinin iç yüzeyi ayrı kontrol bölgeleri olabilir. Aynı fotoğraf açılarıyla başlangıç kaydı tutulması, küçük değişimlerin sonraki kontrolde fark edilmesini kolaylaştırır. Fotoğraf ölçümün yerine geçmez; gözlemin aynı bölgeye yönelmesini sağlar.
Yedek parçanın değişim sonrası kontrolü de kartta yer almalıdır. Yeni pedin takılmasıyla yalnız eski aşınma ortadan kalkmaz; yeni bir montaj yapılmış olur. Parçanın kimliği, doğru yönde oturması ve ürünle teması tekrar gözden geçirilir. Özellikle operatörün alışkanlıkla aynı ayarı kullanması, yeni revizyon için doğru kabul edilmemelidir.
Kullanım dışına çıkarılan yardımcılar inceleme amacıyla saklanacaksa kabul edilmiş yedeklerle karışmayacak şekilde ayrılır. Hasarlı örneğin üzerindeki kimlik ve olay kaydı korunur. Böylece daha sonra yapılan tasarım toplantısında yalnız sözlü hatırlamaya dayanılmaz. Aynı hasarın başka bir parçada görülmesi halinde geçmiş kayıtla karşılaştırma yapılabilir ve düzeltmenin gerçekten etkili olup olmadığı anlaşılabilir.
Son olarak, bakım görevini yerine getirecek kişinin ulaşamadığı bir kayıt pratikte işe yaramaz. Kısa kontrol kartı atölyede erişilebilir, ayrıntılı tasarım geçmişi ise ilgili dosya paketinde bulunabilir. İki kayıt aynı parça kimliğine bağlandığında günlük kullanım ile mühendislik bilgisi arasında kopukluk oluşmaz.
11. Bir pilotun ekonomik karşılığını doğru sınırlarla hesaplayın
Fikstür projesinin ekonomik değerlendirmesi yalnız toz tüketiminden oluşmaz. Tasarım, baskı hazırlığı, son işlem, bağlantı elemanları, kontrol, pilot denemesi ve bakım kayıtları birlikte düşünülür. İlk parçanın maliyeti ile doğrulanmış tasarımın tekrar üretim maliyeti ayrı gösterilmelidir. İlk denemenin bütün öğrenme yükünü her yedeğe dağıtmak da, bu yükü tamamen yok saymak da yanıltıcıdır.
Karşılaştırma birimi açık olmalıdır. Bir metal fikstür ile bir basılı ped aynı ürün değildir. Basılı çözüm mevcut metal taşıyıcıyı kullanıyorsa taşıyıcının maliyeti ve bakım rolü hesaba katılır. Tek başına ucuz bir temas parçasını, bütün bir metal takımın bedeliyle karşılaştırmak doğru sınır kurmaz.
Varsayımsal bir çalışma sayfasında toplam proje yükü şu başlıklarda izlenebilir: tasarım ve doğrulama zamanı, üretim ve son işlem, satın alınan standart bileşenler, kabul kontrolü, kullanım sırasında bakım ve planlanan yedekler. Bu başlıklar para birimi içermeden de karşılaştırma yapılmasını sağlar. Gerçek teklifler ve işçilik kayıtları geldiğinde aynı tabloya yerleştirilir.
Fayda tarafında zamanın niteliği ayrılmalıdır. Operatörün işlem başına daha az hareket yapması, tezgâhın başka işe ayrılabilmesi ve sipariş değişimine daha hızlı hazırlanılması farklı faydalardır. Bunların her biri gerçekten ölçülebiliyorsa değerlendirmeye alınır. Aynı kazanımın hem işçilik tasarrufu hem kapasite artışı olarak iki kez yazılmamasına dikkat edilir.
Örneğin kurgu bir montaj yardımcısı, parçanın elle hizalanmasını azaltıyor olsun. Ölçülecek şey yalnız çevrim süresi değildir; yanlış yerleştirme, tekrar kontrol ve operatörün işi bırakıp ayar yapması da gözlenebilir. Yeni yardımcı çevrimi kısaltırken ayar süresini uzatıyorsa toplam etki üretim miktarına bağlı olacaktır. Bu yüzden tek bir iyi çevrimden sonuç çıkarmak yerine temsilî bir üretim düzeni değerlendirilir.
TFA ve Eaton kaynaklarındaki sayısal sonuçlar, kendi maliyet ve üretim koşullarının sonucudur. Bunlar METATECHTR için geri dönüş taahhüdü veya Türkiye’de geçerli fiyat olarak kullanılmaz. Tesis ölçeğinde yatırım düşünülüyorsa işletme içi SLS kapasite değerlendirmesi, tekil iş maliyeti için ise SLS maliyet hesabı ayrı bir çerçeve sunar.
Ekonomik kararı teknik kabulden önce kesinleştirmeyin. Ucuz bir yardımcı, ürün kalitesini belirsiz hale getiriyorsa ekonomik üstünlük iddiası eksiktir. Teknik olarak uygun bulunan alternatifler arasında maliyet ve akış karşılaştırması yapmak daha sağlam bir sıradır.
Yenileme sıklığının bilinmediği ilk projelerde tek bir kesin yıllık maliyet yazmak yerine birkaç kullanım senaryosu hazırlayın. Sık değişen ürün ailesi ile yıllarca sabit kalan ürün ailesi aynı tasarım emeğini farklı biçimde kullanır. Tasarım tekrar kullanılabiliyorsa bu avantajı, hangi arayüzlerin sabit kaldığını göstererek açıklayın. Her yeni üründe gövde yeniden kuruluyorsa “yalnız ped değişiyor” varsayımı geçerli değildir.
Beklenmeyen duruşun bedeli de tahminle büyütülmemelidir. Mevcut kayıt varsa gerçekleşmiş duruş ve nedenleri incelenir; kayıt yoksa pilot boyunca veri toplanır. Yardımcının stokta hazır bulunması değerli olabilir, ancak hangi arızanın gerçekten bu yedekle çözülebileceği belirlenmelidir. Genel üretim kaybının tamamını tek bir fikstür projesinin faydası olarak yazmak, kararın güvenilirliğini azaltır.
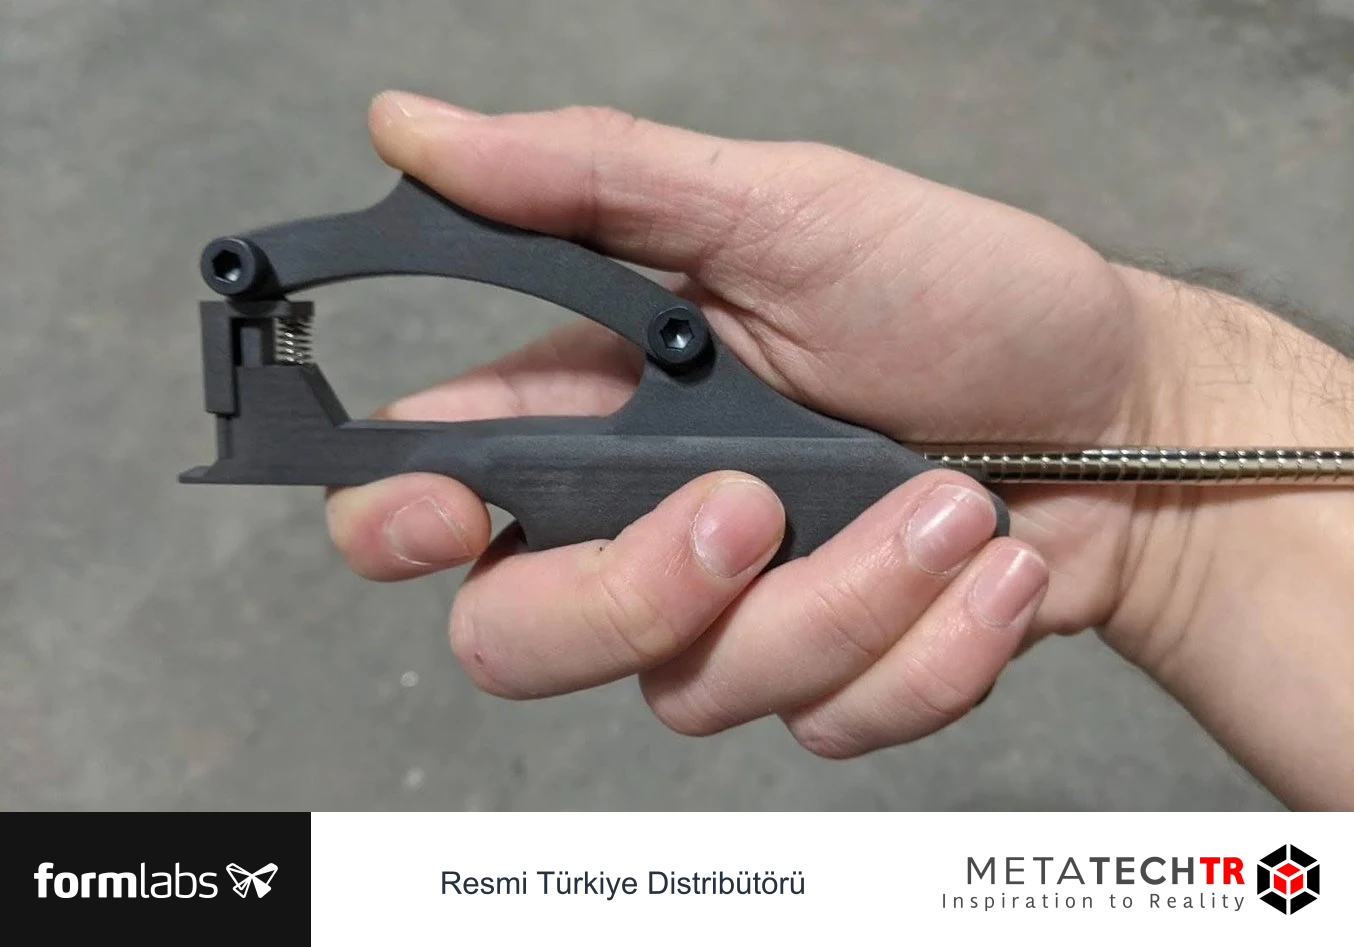
12. Belirtileri doğrudan malzeme hatası saymadan araştırın
Bir çenenin ürün üzerinde iz bırakması, her zaman malzemenin fazla sert olduğunu göstermez. Temas alanı beklenenden küçük olabilir, ürün yanlış referansa dayanıyor olabilir veya temas yüzeyinde kalıntı bulunabilir. İlk tepki olarak malzemeyi değiştirmek, geometrik sorunu gizleyebilir. Belirtiyi, olası nedenleri ve doğrulama adımını ayrı kaydetmek daha faydalıdır.
Gevşeme de çok nedenli bir belirtidir. Bağlantı düzeni, sıkma yöntemi, gövdenin yük altında davranışı veya bakım sırasında yanlış parça kullanılması etkili olabilir. Bir vidanın yeniden sıkılması geçici olarak sorunu ortadan kaldırsa bile kök neden çözülmüş sayılmaz. Özellikle aynı belirti tekrar ediyorsa başlangıçtaki tasarım varsayımları gözden geçirilir.
| Belirti | Önce ayrıştırılacak olasılıklar | Uygun inceleme yönü |
|---|---|---|
| Ürün üzerinde iz | Dar temas, kir, yüksek yerel basınç | Temas izi ve yüzey durumu |
| Konumun değişmesi | Referans sorunu, montaj esnemesi, aşınma | Montajlı ölçüm ve başlangıç karşılaştırması |
| Bağlantı gevşemesi | Bağlantı tasarımı, kullanım yükü, montaj farkı | Bağlantı kaydı ve yük yolu |
| Çatlak veya kırık | Geometri, darbe, ortam, üretim değişimi | Kullanım olayı ve parça geçmişi |
| Kablo sürtünmesi | Hareket zarfı, kelepçe konumu, servis değişikliği | Tüm hareket boyunca gözlem |
Bu tablo bir arıza teşhisi değildir; incelemenin tek bir varsayıma kilitlenmesini önler. Beklenmeyen hasar görülen bir parça, sebebi anlaşılmadan üretime geri verilmemelidir. İlgili sistemin bakım ve güvenlik düzeni içinde değerlendirilir.
Parçanın geçmişi yoksa araştırma zorlaşır. Malzeme lotu, baskı işi, son işlem ve revizyon bilgileri aynı kimliğe bağlanmalıdır. İki aynı görünümlü çeneden biri sorun çıkarıyorsa, üretim veya kullanım geçmişindeki farklar incelenebilir. Kayıt yokluğunda bütün farklar “SLS bazen böyle yapıyor” gibi açıklamasız bir genellemeye dönüşür.
Düzeltme sonrasında yalnız sorunlu belirtiyi değil, değişikliğin yan etkilerini de kontrol edin. Temas alanını büyütmek kavramayı iyileştirebilir, ancak parça yerleştirme erişimini azaltabilir. Gövdeyi kalınlaştırmak şekil değişimini azaltabilir, fakat uç ekipmanın ağırlığını artırabilir. Her düzeltme, önceki kabul ölçütlerine geri bağlanmalıdır.
Bu araştırma kültürü, başarısız pilotu da yararlı hale getirir. Pilotun durdurulması projenin boşa gittiği anlamına gelmez. Hangi gereksinimin karşılanamadığı açık biçimde gösterilebiliyorsa, sonraki teknoloji veya tasarım seçimi daha doğru yapılabilir.
13. Onaylı yardımcının tekrar üretimi de bir üretim işidir
Bir fikstürün ilk örneği kabul edildikten sonra iş bitmiş sayılmaz. Aynı yardımcının farklı bir baskı işinde, farklı bir malzeme lotuyla veya değiştirilmiş son işlemle üretilmesi yeni değişkenler yaratabilir. Her tekrarda bütün geliştirme programını baştan yapmak gerekmeyebilir; fakat hangi bilgilerin korunacağı ve hangi değişikliklerin yeniden değerlendirme doğuracağı belirlenmelidir.
Asgari tekrar üretim paketi, geometri dosyası, revizyon, malzeme tanımı, bağlantı bileşenleri, kritik kontrol noktaları ve kullanım kapsamını içerir. Son işlem görsel görünümü veya temas ölçüsünü etkiliyorsa bu işlem de paketin parçasıdır. Sadece STL dosyasının saklanması, üretim bilgisinin tamamını korumaz.
Baskı yerleşimi de tamamen önemsiz kabul edilmemelidir. Onay sırasında kullanılan yön ve önemli proses koşulları kaydedilir. Daha yoğun bir parti hazırlamak için yönün değiştirilmesi gerekiyorsa etkisi değerlendirilir. SLS parti planlama rehberi, kapasite ile onaylı parça düzenini birlikte ele almak için kullanılabilir.
Parçaların depolanması kullanım öncesi karışmayı önleyecek şekilde düzenlenir. Sağ ve sol çeneler, eski ve yeni revizyonlar, kabul edilmiş ve inceleme bekleyen parçalar fiziksel olarak ayrılır. Küçük bir etiket hatası, doğru üretilmiş parçanın yanlış uygulamada kullanılmasına yol açabilir. Depolama düzeni bu nedenle yalnız lojistik ayrıntı değildir.
Bir değişiklik değerlendirmesinde iki soru yardımcı olur: değişen şey işlevi etkiliyor mu ve mevcut kanıt bu yeni durumu kapsıyor mu? Örneğin okunabilirliği artırmak için yük taşımayan bir alana kimlik eklemek ile temas pedinin şeklini değiştirmek aynı kapsamda değildir. Kararın gerekçesi kısa da olsa kaydedilmelidir.
Üretim yardımcısı farklı bir hatta kullanılacaksa “aynısı” ifadesine dikkat edin. Tezgâh bağlantısı, ürün yüzeyi, çevrim veya temizlik yöntemi değişmiş olabilir. Dosya aynı kalsa bile kullanım bağlamı değişir. Yeni hat için görev tanımı ve kabul ölçütleri yeniden gözden geçirilir.
Bu düzenin amacı bürokrasi oluşturmak değildir. Bir operatör veya mühendis değiştiğinde, yardımcının neden bu biçimde tasarlandığının anlaşılmasını sağlamaktır. Tekrar üretilebilirlik, yalnız yazıcının aynı şekli çıkarması değil, işletmenin aynı işlevi bilinçli biçimde kurabilmesidir.
14. İlk proje toplantısını somut bir dosyayla başlatın
Bir SLS fikstür projesini başlatmak için kusursuz bir model gerekmeyebilir; fakat açık bir sorun tanımı gerekir. Mevcut yardımcının fotoğrafı, ürünün teknik resmi, temas bölgeleri ve yaşanan sorun bir araya getirildiğinde görüşme çok daha verimli olur. “Bunu basabilir miyiz?” sorusu yerine “Bu görevi hangi tasarım ve doğrulamayla karşılayabiliriz?” sorusu sorulabilir.
Toplantı dosyasında ürün varyantlarını ayrı gösterin. Tek bir nominal geometriye göre tasarlanan yardımcı, gerçek üretimdeki varyasyonları karşılamayabilir. Ürünün kabul edilen ölçü aralığı, yüzey durumu ve yükleme yönü bilinirse temas tasarımı daha doğru kurulur. Görünür yüzeylerde iz bırakmama beklentisi varsa bunun nasıl değerlendirileceği de belirtilir.
Makine bağlantısı için mevcut arayüzün ölçüsü ve erişim durumu paylaşılmalıdır. Standart bileşenler, kablo ve hortumlar, bakım sırasında sökülmesi gereken parçalar modelin çevresine dahil edilir. Yalnız basılacak parçanın dosyası, çevresindeki çakışmaları göstermeyebilir. Basit bir montaj modeli bile bu açıdan değerlidir.
İlk toplantının sonunda üç çıktı hedefleyin: pilotun kapsamı, eksik veriler ve kabul planının sahibi. Tasarım sorumlusu, proses sorumlusu ve kalite veya bakım ekibinin görevleri açık olursa deneme sırasında karar bekleme azalır. Üretim miktarı veya teslim süresi, bu teknik kapsam anlaşılmadan kesinleşmiş varsayılmamalıdır.
METATECHTR ile yapılacak bir uygulama değerlendirmesine bu dosyayla başlamak, cihaz konuşmasını gerçek üretim ihtiyacına bağlar. Formlabs ürün grubunu incelerken cihazın yanında malzeme, son işlem, kontrol ve ekip gereksinimlerini de aynı proje içinde ele alın. Fuse 1+ 30W ürün kaydı cihaz düzeyinde başlangıç bilgisi sunar; belirli fikstürün uygunluğu ise proje verileriyle değerlendirilir.
Sık sorulan “metal fikstür tamamen kalkar mı?” sorusunun tek cevabı yoktur. Hibrit bir düzen, metal taşıyıcı ile değiştirilebilir SLS temas parçalarını birleştirebilir. “İlk baskıyı doğrudan hatta takabilir miyiz?” sorusunda ise esas konu baskının tamamlanması değil, tanımlı kontrollerin tamamlanmasıdır. “Başka tesiste çalışan tasarımı kullanabilir miyiz?” sorusu da kullanım koşullarının eşleşmesini gerektirir.
İyi bir başlangıç projesi, yalnız çalışan bir aparat bırakmaz. Görev tanımını, ölçülebilir kabulü, bakım yaklaşımını ve tekrar üretim kaydını birlikte oluşturur. Bu yapı kurulduğunda sonraki yardımcılar daha hızlı değerlendirilebilir; çünkü ekip hangi soruları sorması ve hangi kanıtı toplaması gerektiğini bilir.