SLS İçin Tasarım: Et Kalınlığı, Delikler, Kanallar ve Hareketli Parçalar
3D Yazıcı Hakkında
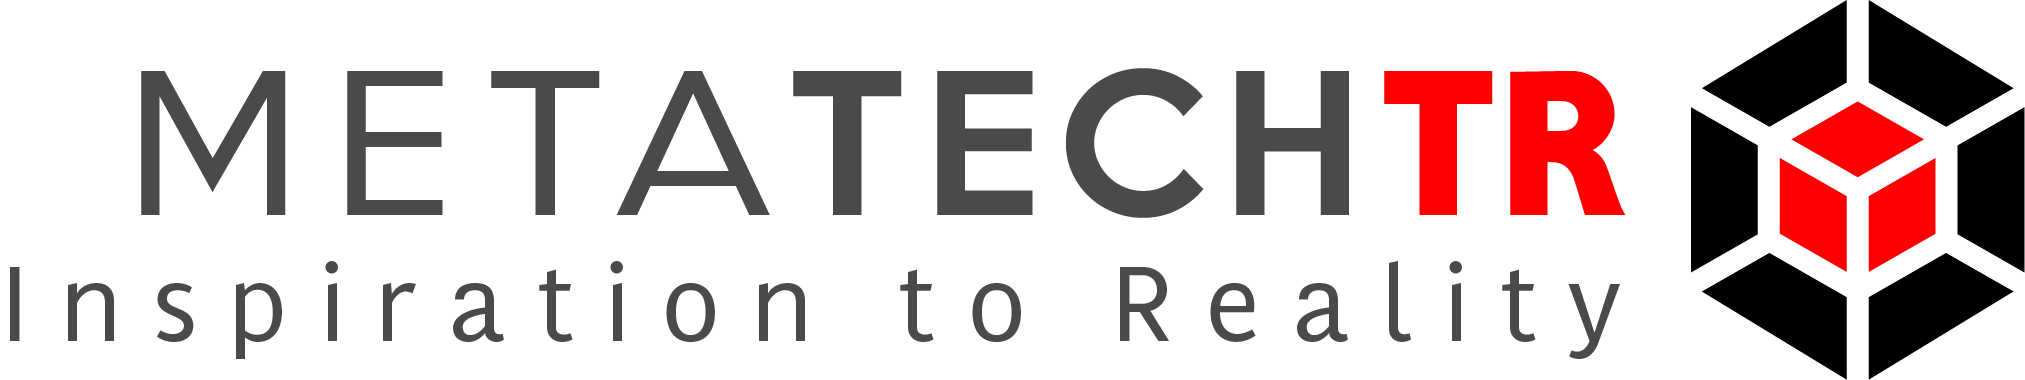
SLS için tasarım yapmak, CAD modelinin yazıcı hacmine sığmasını sağlamaktan ibaret değildir. Parçanın basılabilmesi, tozdan çıkarılabilmesi, temizlenebilmesi, ölçülebilmesi ve görevini yerine getirebilmesi birlikte düşünülmelidir. Ekranda kusursuz görünen kapalı bir kanal, içindeki toz çıkarılamıyorsa teslim edilebilir bir tasarım değildir. Hareketli bir mekanizma da yalnız parçaları birbirine değmeden çizilmiş olduğu için çalışmaz.
Kısa cevap: kritik geometrileri önce tanımlayın; malzeme ve cihaz için güncel üretici sınırlarını kontrol edin; ardından gerçek bağlantı ve temizleme koşullarını temsil eden küçük denemeler yapın. Duvar, delik ve hareket boşluğu için her SLS uygulamasına uyan tek bir sayı vermek doğru değildir. Malzeme, boyut, yön, çevre ve son işlem tasarım sonucunu birlikte etkiler.
Bu rehber, SLS ile işlevsel muhafaza, bağlantı, kanal, aparat ve hareketli parça geliştiren ekipler içindir. Üretim planlama ve parti yerleşiminin ayrıntıları ayrı tutulur; burada geometriyi baskıdan sonraki yaşantısıyla birlikte ele alacağız. Amaç yalnız ilk numuneyi elde etmek değil, hangi özelliğin neden çalıştığını anlayarak tekrarlanabilir bir tasarım oluşturmaktır.
1. SLS özgürlüğünü üretilebilirlik sorularıyla birlikte kullanın
SLS, polimer toz yatağında seçili bölgelerin birleştirilmesine dayanan bir üretim yöntemidir. Çevredeki toz, baskı sırasında parçanın geometrisini destekleyen ortamın parçasıdır. Bu özellik, ayrı destek yapılarının tasarım üzerindeki bazı kısıtlarını azaltır. Ancak çevredeki tozun daha sonra uzaklaştırılması gerekir; geometrik özgürlüğün temizleme sorumluluğu vardır.
Bir parçayı yalnız dış yüzeyinden incelemek bu nedenle yeterli olmaz. Kesit görünüşleri açın, kapalı hacimleri belirleyin ve parçanın her iç bölgesine nasıl ulaşılacağını düşünün. İnce kanallar, keskin dönüşler ve birbirine bağlı küçük odacıklar ekranda kolayca modellenebilir. Bu bölgelerin fiziksel olarak denetlenebilmesi ise ayrı bir mühendislik sorusudur.
Tasarım incelemesinde beş kapı kullanabilirsiniz. Birinci kapı, cihaz ve malzeme için üretilebilirliktir. İkinci kapı, çıkarma ve temizlemedir. Üçüncü kapı, montaj ve işlevdir. Dördüncü kapı, ölçüm ve kabuldür. Son kapı ise bakım ve kullanım sonrası değişimdir. Bir kapıdan geçmek diğerlerini otomatik olarak açmaz.
| İnceleme kapısı | Temel soru | Tasarımda aranacak karşılık |
|---|---|---|
| Üretilebilirlik | Seçilen süreç bu özelliği oluşturabiliyor mu? | Güncel tasarım sınırı ve deneme |
| Temizlenebilirlik | Toz ve işlem kalıntısı çıkarılabiliyor mu? | Açıklık, erişim ve kontrol yolu |
| İşlev | Parça yük ve hareket altında görevini yapıyor mu? | Geometri, bağlantı ve test |
| Kabul | Doğru üretildiği gösterilebiliyor mu? | Referans yüzey ve ölçüm planı |
| Bakım | Yıpranan bölüm değiştirilebiliyor mu? | Sökülebilirlik ve erişim |
Üretim yöntemi değiştiğinde eski tasarımı yalnız dosya biçimini değiştirerek aktarmakla yetinmeyin. Talaşlı imalat için tasarlanmış kalın bir blok, SLS içinde gereksiz kütle ve karmaşık termal davranış yaratabilir. Enjeksiyon için ayrılmış parçalar ise başka bir birleştirme düzenine uygun olabilir. Buna karşılık her şeyi tek parçada toplamak da her zaman yararlı değildir.
Formlabs'ın Fuse tasarım rehberi, duvar geçişleri, toz çıkarma açıklıkları, küçük özellik denemeleri ve yerleşimin birlikte ele alınmasını önerir. Bu temel yaklaşımın uygulamadaki karşılığı, modelin yalnız yazdırılabilir olup olmadığını değil, bütün üretim zincirinde yönetilebilir olup olmadığını sorgulamaktır.
İlk incelemenin çıktısı, işaretlenmiş bir CAD görünüşü olabilir. Kritik yüzeyleri, temizleme erişimlerini ve test edilecek bölgeleri farklı notlarla gösterin. Tasarımcı ve operatör böylece aynı modelde farklı sorunları sessizce varsaymak yerine ortak bir kontrol alanı oluşturur.
2. Referans yüzeyleri ve kritik özellikleri en başta belirleyin
Bir parçanın yüzlerce ölçüsü olabilir; bunların hepsi aynı işlevsel öneme sahip değildir. Tasarımın hangi yüzeyden konumlandığını ve hangi özelliğin başka parçayla ilişki kurduğunu belirlemek, hem üretim kararını hem de kabul yöntemini sadeleştirir. Kritik olmayan bir dış kontur için gereksiz hassasiyet istemek kaynak tüketebilir; kritik delik konumunu belirsiz bırakmak ise montajı durdurabilir.
Örneğin bir sensör braketi düşünün. Braketin tabanı makineye oturuyor, iki delik bağlantıyı sağlıyor ve üst yuva sensörün yönünü belirliyor. Bu durumda taban, delik konumları ve sensör yuvası arasındaki ilişki önemlidir. Dış kenardaki küçük görsel değişim aynı derecede etkili olmayabilir. Teknik resim bu hiyerarşiyi anlatmalıdır.
Ölçüm referansını tasarım referansıyla ilişkilendirin. Parçayı masaya rastgele yatırarak ölçmek, gerçek montajdaki oturma biçimini temsil etmeyebilir. Özellikle esnek veya ince duvarlı parçalar farklı destek noktalarında farklı görünebilir. Ölçüm sırasında parçanın nasıl tutulduğu kayıt altına alınmalıdır.
Bir özellik listesinde şu alanlar yararlıdır:
| Özellik | Görev | İlişkili unsur | Kontrol biçimi |
|---|---|---|---|
| Ana oturma yüzeyi | Konumu belirler | Makine gövdesi | Uygun referansla ölçüm |
| Bağlantı deliği | Montajı sağlar | Vida veya pim | Boyut ve konum kontrolü |
| Kılavuz kanal | Hareketi yönlendirir | Kayan parça | Geometri ve işlev denemesi |
| İnce kol | Esneme sağlar | Kilit mekanizması | Kuvvet ve tekrar kontrolü |
| Dış kapak yüzeyi | Görünüm ve koruma | Kullanıcı ortamı | Yüzey ve montaj incelemesi |
Bu liste malzeme seçimine de yön verir. Bir özellik fazla eğiliyorsa sorun yalnız boyutsal doğruluk değildir; rijitlik gereksinimi de vardır. Bir klips kırılıyorsa yalnız nominal ölçüye bakmak yeterli olmaz. Malzeme, geometri ve kullanım hareketi birlikte incelenir. SLS malzeme seçimi rehberi, bu gereksinimlerin doğru adaylara çevrilmesini tamamlar.
Kritik yüzeyleri son işlemden koruma ihtiyacı varsa tasarım aşamasında işaretleyin. Boyama, kaplama veya mekanik düzeltmenin etkisi, kabul edilecek son parçanın ölçülerine dahil edilir. Baskıdan yeni çıkmış parçanın ölçüsünü doğru kabul edip son işlemi ayrı bir kozmetik aşama saymak uygun olmayabilir.
Ayrıca özelliklerin birbirine bağımlılığını görünür kılın. Delik doğru çapta olabilir fakat yanlış konumdaysa montaj başarısız olur. Bir yuva tek başına uygun görünebilir fakat diğer yüzeyle açısı yanlışsa işlev kaybolur. Tasarım doğrulaması, bağımsız ölçüleri işlevsel ilişkilerinden koparmamalıdır.
3. Duvar kalınlığını tek bir minimum değere indirgemeyin
Et kalınlığı seçimi, “ne kadar ince basılabilir?” sorusundan daha geniştir. Duvarın uzunluğu, çevresindeki destek, yük yönü, bağlantı noktaları ve kullanım ortamı önemlidir. Küçük bir kenar dudağı ile geniş bir muhafaza paneli aynı kalınlıkta olsa bile aynı davranışı göstermez.
Üreticinin minimum özellik bilgisi, geometrinin oluşturulabilirliği için bir başlangıç sağlar. Bu değer, parçanın uygulamadaki yükü taşıyacağı veya şekil değiştirmeyeceği garantisi değildir. Tasarımın işlevsel kalınlığı, gerçek gereksinim ve test üzerinden belirlenmelidir. Özellikle büyük düz yüzeylerde yalnız minimum değere yaklaşmak yerine bütün panel davranışı değerlendirilir.
Duvarı kalınlaştırmak da tek yönlü iyileştirme değildir. Kütle artar, montaj esnekliği değişir ve kalın bölge ile ince bölge arasındaki geçiş belirginleşebilir. İşlevsel olarak gerekli olmayan katı hacimleri korumak yerine kabuk, nervür veya ayrı bağlantı çözümü düşünülebilir. Ancak bu değişiklikler temizlenebilirlik ve yük yoluyla birlikte ele alınmalıdır.
Tutarlı kesitler ve kademeli geçişler tasarım incelemesinde özellikle önemlidir. Ani kalınlık değişimlerinin bulunduğu bölgeleri kesitte işaretleyin. Vida kolonunun ince duvara bağlandığı yer, geniş bir tabanın dar kola dönüştüğü bölge veya kapalı bir cebin köşesi aday inceleme alanlarıdır. Her köşeyi aynı yarıçapla yuvarlamak yerine görevi ve çevresindeki alanı değerlendirin.
Bir panel denemesinde şu sırayı kullanabilirsiniz. Önce gerçek montaj sınırlarını ve yükü tanımlayın. Ardından düz duvar, uygun nervürlü duvar ve farklı bağlantı düzeni gibi tasarım adayları oluşturun. Malzeme ve işlem koşullarını mümkün olduğunca sabit tutarak sehim, montaj ve yüzey sonucunu karşılaştırın. Böylece “daha kalın daha iyi” varsayımı yerine işlev üzerinden karar verilir.
Duvar üzerinde delik veya kabartma varsa bunların etkisini de değerlendirin. Etiket için açılan derin oyuk, zaten ince olan bölgeyi zayıflatabilir. Büyük bir pencere, çevredeki bağlantıların yükünü değiştirebilir. Dış görünüş için eklenen doku, küçük klipsin gerçek kesitini etkileyebilir.
İçi boşaltılmış tasarımda kaçış açıklıkları unutulmamalıdır. Malzeme tasarrufu için oluşturulan boşluk, içeride toz bırakarak ağırlık ve temizlik hedefini bozabilir. Duvar ve iç hacim kararları ayrı dosyalarda yürütülmemelidir.
Son olarak numuneyi yalnız masada değil, gerçek montajda kontrol edin. Bağlantı vidaları sıkıldığında duvarın nasıl oturduğunu ve serbest kaldığında biçiminin değişip değişmediğini görün. Parçanın montajla zorla düzeltilmesi, tasarımın sorunsuz olduğu anlamına gelmez; ileride oluşabilecek gerilimin başlangıcı olabilir.
4. Delikler, yuvalar ve pimler için işlevsel boşluk zinciri kurun
Delik tasarlarken ilk soru, içine neyin gireceğidir. Serbest geçen vida, konumlandırma pimi, dönen mil ve sıkı oturan insert aynı delik gereksinimini taşımaz. Nominal çapın yanında bağlantının nasıl çalışacağı tanımlanmalıdır. Aksi halde bütün deliklere aynı toleransı vermek kolay fakat yanıltıcı bir çözüm olur.
Eşleşen iki parçayı birlikte değerlendirin. Bir deliğin uygunluğu yalnız kendi ölçüsüne değil, içine giren parçanın boyutuna ve biçimine de bağlıdır. Yuvarlaklık, eksen ilişkisi, yüzey ve montaj yönü gerçek davranışı etkileyebilir. Tek noktadan alınan çap ölçüsü, uzun bir kanalın tamamını temsil etmeyebilir.
Basit boşluk hesabı, hangi değişkenlerin kontrol edilmesi gerektiğini gösterir. Deliğin en küçük kabul edilen çapı ile pimin en büyük kabul edilen çapı arasındaki fark, bu basitleştirilmiş örnekte en küçük çapsal boşluktur. Bu hesap form hatası, yüzey ve hizalamayı tek başına kapsamaz; yalnız boyut zincirinin bir bölümünü görünür kılar.
Tamamen öğretici bir örnekte, kabul aralığı 10,10–10,20 mm olan bir delik ile 9,95–10,00 mm olan bir pim düşünelim. En küçük çapsal boşluk 10,10 eksi 10,00, yani 0,10 mm olur. En büyük boşluk 10,20 eksi 9,95, yani 0,25 mm olur. Bu değerler SLS tasarım önerisi değildir; yalnız iki tolerans aralığının nasıl birleştiğini gösteren varsayımsal sayılardır.
Gerçek projede uygun boşluk, kullanım ve üretim denemesiyle belirlenir. Dönen parçada serbest hareket istenirken konumlandırma görevinde fazla boşluk sorun olabilir. Boyama veya kaplama varsa son yüzey durumu hesaba katılır. Montajın sıcaklıkta veya nemde değişip değişmediği de gerekiyorsa değerlendirilir.
Küçük bir kupon üzerinde farklı delik ve pim eşleşmeleri denemek yararlıdır. Fakat kupon gerçek parçanın yönünü, çevre kesitini ve son işlemini yeterince temsil etmelidir. Kalın bir test bloğunda çalışan bağlantı, ince ve esneyen bir kulakta farklı davranabilir. Kupon sonucunu tam parçaya aktarırken bu farklar yazılmalıdır.
Delik sonradan işlenecekse bu karar da tasarımda görünür olmalıdır. İşleme erişimi, tutma yüzeyi, referans ve bırakılacak pay üretimciyle birlikte belirlenir. Her deliğin sonradan düzeltileceğini varsaymak, SLS tasarımını gereksiz bir ek iş zincirine dönüştürebilir. Yalnız işlev için gerekli özelliklerde uygun işlem planı kurun.
5. Kapalı hacimleri ve kanalları temizleme yolu üzerinden tasarlayın
SLS iç boşluklarını tasarlarken görünmez tozu düşünmek gerekir. Parça içinde kalan sinterlenmemiş toz, geometrinin çizimde boş görünmesine rağmen fiziksel olarak dolu kalmasına yol açabilir. Bu nedenle kaçış açıklıkları, temizleme erişimi ve kontrol yöntemi tasarımın asli unsurlarıdır.
Bir kanalın iki ucunun açık olması yararlı bir başlangıçtır; ancak tek başına bütün iç yüzeyin temizleneceğini kanıtlamaz. Daralma, keskin dönüş, kör cep veya iç kafes, akışı ve erişimi zorlaştırabilir. Kanalın gerçek uzunluğu ve kesitiyle temizlik denemesi yapılmalıdır. Gerekirse tasarım kesitlere ayrılarak veya erişim pencereleri eklenerek yeniden düzenlenir.
Kaçış deliğini yalnız en az görünür yere koymayın. Deliğin konumu tozun çıkabileceği yönü, temizleme aracının erişimini ve sonradan denetimi etkiler. İşlevsel yüzeye açılacak bir deliğin kapatılması gerekiyorsa kapatma yöntemi de tasarıma dahildir. Sonradan rastgele tıkaç eklemek, yeni bir bağlantı ve sızdırmazlık sorusu yaratır.
İç kanallı bir parçanın inceleme formu şöyle kurulabilir:
| Bölge | Tasarım sorusu | Doğrulama |
|---|---|---|
| Ana giriş ve çıkış | Akış ve erişim için yeterli mi? | Tam ölçekli deneme |
| Kör uç | Toz birikebilecek alan var mı? | Kesit veya uygun inceleme |
| Dar geçiş | Temizlik sırasında tıkanıyor mu? | Kontrollü temizleme ve kontrol |
| Keskin dönüş | Araç veya akış erişimi var mı? | Temsilî kanal numunesi |
| Kapatılacak açıklık | Son montaj nasıl yapılacak? | Bağlantı ve işlev testi |
Kanala yalnız hava üfleyip dışarıdan temiz görünmesini yeterli kabul etmeyin. Uygulamanın gerektirdiği iç yüzey temizliği ve kabul yöntemi belirlenmelidir. Temizliğin nasıl doğrulanacağı bilinmiyorsa tasarımın erişilebilirliği yeniden düşünülür. Özellikle hassas ürün, akış veya temas gereksinimlerinde görünmeyen bölgeler göz ardı edilemez.
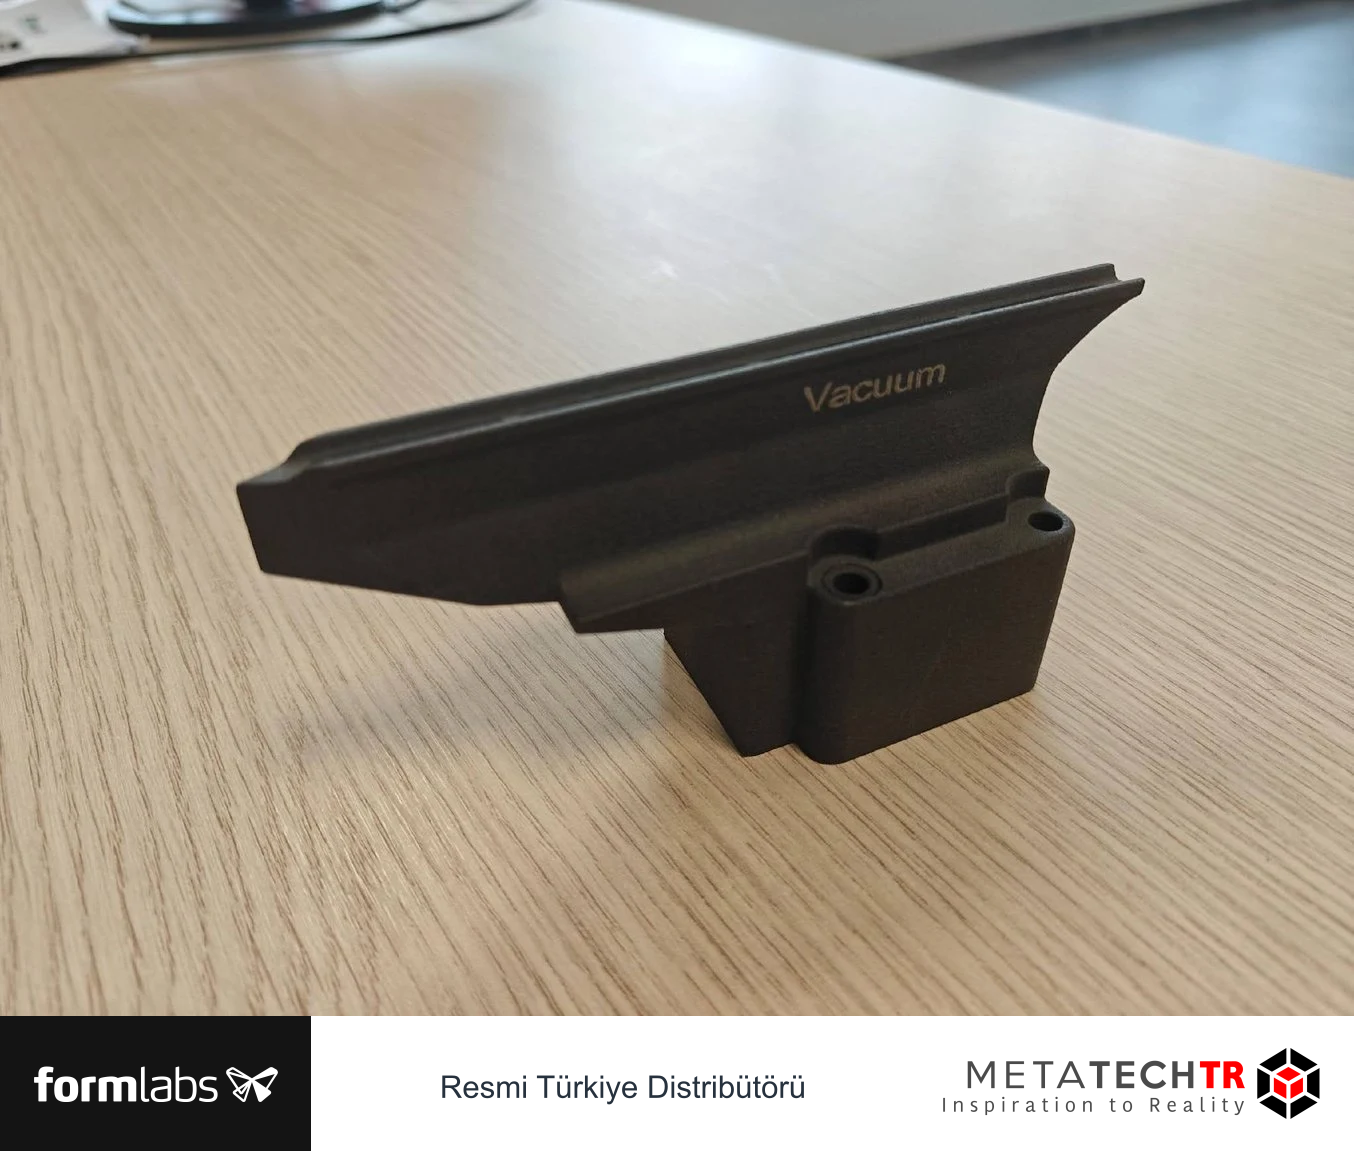
TLM'nin 2026 üretim vakası, destekle bütünleşmiş hava giriş ve emiş aksesuarlarını gösterir. Bu örnek, kanal ve montaj geometrisinin birlikte ele alınabileceğini anlatır. Fotoğraftaki parçanın varlığı, sizin kanalınızın aynı temizlenebilirlik, akış veya temas uygunluğuna sahip olduğunu göstermez. Kendi kullanım koşulları ayrıca doğrulanır.
İç yapıyı sadeleştirmek çoğu zaman etkili bir seçenektir. Birden fazla küçük odayı tek erişilebilir hacimde toplamak veya bakım için sökülebilir kapak kullanmak, tek parça üretim avantajının bir kısmından vazgeçebilir. Buna karşılık temizlik ve denetim kolaylaşabilir. Tasarımın başarısı, en karmaşık iç yapıyı basabilmekle değil, kullanım boyunca yönetilebilir çözüm oluşturmakla ölçülür.
Öğretici bir örnek olarak, tek girişten üç çıkışa dağılan bir hava manifoldu düşünelim. CAD üzerinde üç kol aynı kesitte olabilir; fakat bir kol daha uzun ve iki dönüşlü olduğu için temizleme erişimi farklıdır. İlk denemede yalnız kısa, düz kolu basmak bütün manifoldu temsil etmez. En zor kolun gerçek uzunluğu, dönüşleri ve çevre duvarıyla birlikte denenmesi gerekir. Deneme parçasına inceleme için ek erişim açılmışsa, bu açıklığın üretim tasarımında bulunup bulunmayacağı da kayıt edilir.
Temizlik denemesinden sonra parçayı keserek iç bölgeyi incelemek geliştirme aşamasında bilgi sağlayabilir. Böyle bir inceleme, o numunenin içini gösterir; sonraki bütün parçaların temiz olduğunu otomatik olarak kanıtlamaz. Seri kabul için uygulanabilir bir kontrol yöntemi ayrıca kurulmalıdır. İç yüzey her parçada denetlenemiyorsa süreç doğrulaması, tasarım erişimi ve kabul planı birlikte ele alınır.
Manifoldun akış görevi de bağımsız olarak değerlendirilir. Tozun çıkarılabilmesi, istenen akışın elde edildiğini göstermez. Giriş ve çıkış bağlantıları, iç yüzey, basınç kaybı ve kullanım koşulları ilgili uygulama testiyle incelenir. Bu iki soruyu ayırmak önemlidir: temizlenebilir kanal üretim açısından yönetilebilir olabilir, fakat akış görevini karşılamayabilir. Tam tersi durumda da iyi akış tahmini, temizlenemeyen tasarımı kabul edilebilir yapmaz.
6. Hareketli parçalar için baskı boşluğu ile çalışma boşluğunu ayırın
SLS, bazı hareketli düzeneklerin birlikte üretilmesini mümkün kılar. Fakat birlikte basılmış parçaların ayrılabilmesi, hareketin kullanıma uygun olmasıyla aynı şey değildir. İlk boşluk, çevredeki tozun çıkarılması ve yüzeylerin serbest kalması için gerekir. Çalışma boşluğu ise mekanizmanın yük, sürtünme ve tekrar altında doğru davranmasını sağlamalıdır.
Menteşe, kaydırıcı ve mafsal tasarımlarında hareketin tamamını inceleyin. Mekanizma başlangıç konumunda serbest olabilir fakat hareket sonunda sıkışabilir. Bir yüzeyin diğerine yaklaşması, küçük geometrik hataların etkisini büyütebilir. CAD çakışma kontrolü gereklidir; fiziksel yüzey ve işlem etkilerini tek başına temsil etmez.
Önce mekanizmanın hangi parçalarının birlikte üretilmesinin değer yarattığını belirleyin. Montaj sayısını azaltmak, kaybolan küçük parçaları önlemek veya karmaşık bir iç bağlantıyı oluşturmak yararlı olabilir. Ancak aşınan elemanın değiştirilememesi, temizleme erişiminin kapanması veya testin zorlaşması bu kazancı azaltabilir.
Bir hareketli düzenek için şu sorulara cevap verin:
- Toz hangi açıklıklardan çıkarılacak?
- İlk hareket hangi yöntemle ve hangi sınırlar içinde başlatılacak?
- Hareket boyunca daralan veya sıkışan bölge var mı?
- Yük altında yüzeyler birbirine farklı biçimde temas ediyor mu?
- Kullanım sonrası oluşan boşluk veya sürtünme nasıl değerlendirilecek?
- Aşınan bölüm gerektiğinde değiştirilebiliyor mu?
Bütün mekanizmayı tek seferde denemek yerine kritik mafsal veya kaydırıcı bölgesini küçük numunede test edin. Birden fazla boşluk adayı hazırlanabilir; her adayın kimliği açık olmalıdır. Adaylar aynı yönde ve aynı son işlemle üretilirse tasarım farkının etkisi daha kolay anlaşılır. Sonuç başarılı olduğunda tam parçadaki çevre geometrisinin etkisi ayrıca kontrol edilir.
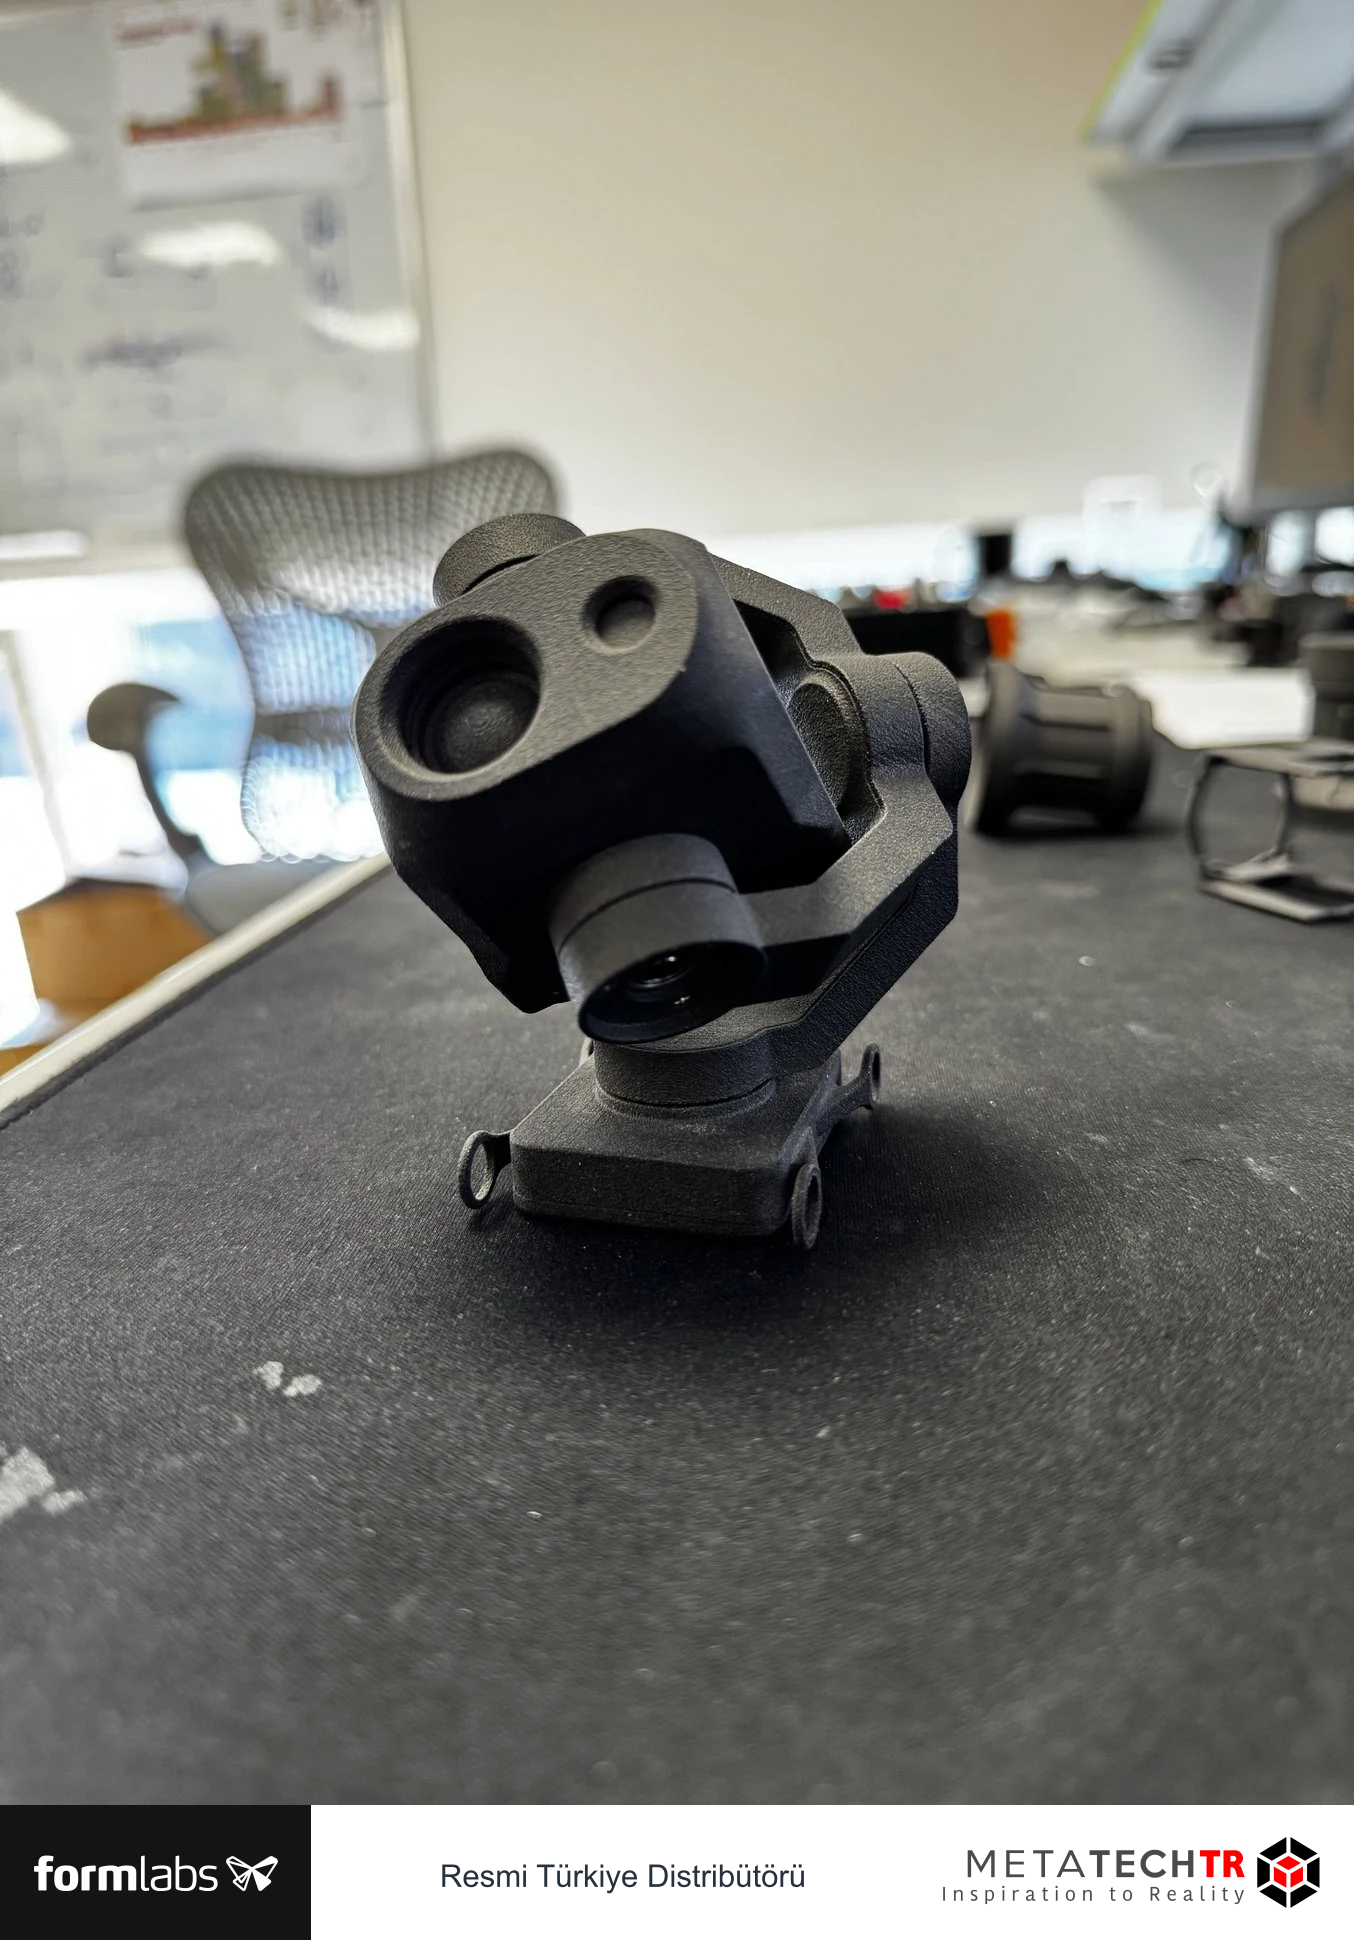
ORQA'nın mafsallı kamera bağlantısı örneği, birbirine geçen parçaların işlevsel bir üründe kullanılmasını gösterir. Kaynak vakayı, bütün birlikte basılan mekanizmaların doğrudan kullanıma hazır olduğu şeklinde okumamak gerekir. Hareket kalitesi ve tolerans ilişkisi tasarımın kendi görevine bağlıdır.
Yağlama veya ek yüzey işlemi düşünülüyorsa malzeme uyumu ve bakım koşulu da değerlendirilir. Sürtünmeyi azaltan işlem başka bir yüzeyin tutuşunu veya temizliğini etkileyebilir. Mekanizma için uygun çözüm, yalnız ilk hareketi kolaylaştıran değil, kullanım döngüsünde kabul edilebilir kalan çözümdür.
7. Klips ve ince kolları montaj hareketinden geriye doğru tasarlayın
Klips tasarımında sık yapılan hata, parçanın yalnız kilitli konumunu modellemektir. Oysa en yüksek şekil değişimi çoğu zaman montaj veya sökme sırasında oluşur. Geometri, kilitli haldeki görünümden önce bu hareket yolunu karşılayacak şekilde düşünülmelidir.
Klipsin nasıl yaklaştığını, hangi yüzeyin ilk temas ettiğini ve hangi bölümün esnediğini çizim üzerinde gösterin. Operatörün uyguladığı kuvvetin yönü, giriş yüzeyinin açısı ve kolun serbest uzunluğu birlikte değerlendirilir. Montaj sırasında başka bir parçaya çarpan kol, tasarlanan hareketi yapamayabilir.
Klips kökünde ve kesit geçişlerinde oluşan yerel zorlanmalar önemlidir. Ani köşeyi yumuşatmak veya esneyen bölgeyi daha uygun dağıtmak aday çözüm olabilir. Ancak her tasarım için tek bir yarıçap veya oran vermek doğru değildir. Malzeme, kol uzunluğu, hareket miktarı ve çevredeki boşluk denemeye dahil edilir.
Bir klipsin başarısı yalnız kırılmaması değildir. Takma kuvveti, tutma davranışı, sökme imkânı ve tekrardan sonra kalan biçim değişimi birlikte incelenir. Çok zor takılan fakat güçlü tutan bir klips montaj sırasında ürüne zarar verebilir. Kolay takılan fakat titreşim veya kullanım hareketinde açılan klips de görevini karşılamaz.
Aşağıdaki test ayrımı yararlıdır:
| Test anı | Gözlenecek davranış | Tasarım sorusu |
|---|---|---|
| İlk temas | Yönlenme ve sürtünme | Giriş yüzeyi doğru mu? |
| En fazla esneme | Kuvvet ve yerel şekil değişimi | Kol hareketi karşılayabiliyor mu? |
| Kilitlenme | Oturma ve geri dönüş | Parça doğru konuma geliyor mu? |
| Kullanım | Tutma ve boşluk | Bağlantı görevini koruyor mu? |
| Sökme | Erişim ve hasar | Bakım senaryosu mümkün mü? |
Sökülmesi planlanmayan bağlantıda bile yanlış montaj veya kalite kontrol senaryosu düşünülmelidir. Hatalı parça nasıl ayrılacak, bütün ürün mü kaybedilecek, yoksa kontrollü bir sökme yolu var mı? Tek kullanımlık kilit ile servis sırasında açılacak kapak farklı tasarım gerektirir.
FDM ile erken montaj sırasını görmek yararlı olabilir; fakat FDM klipsin kuvvet ve kırılma davranışı SLS doğrulaması sayılmaz. Geometri öğrenmesi tamamlandıktan sonra gerçek SLS malzemesiyle deneme yapılır. Sürekli esneme veya daha yumuşak temas gerekiyorsa malzeme seçimi yeniden açılabilir; SLS TPU tasarım rehberi farklı bir davranış ailesini değerlendirir.
8. Vida, insert ve metal bağlantıları bir montaj sistemi olarak değerlendirin
Polimer gövdeye metal vida eklemek, iki malzemenin birlikte çalıştığı bir bağlantı oluşturur. Delik, baş oturma yüzeyi, sıkma işlemi, çevre duvarı ve yük yolu birlikte tasarlanmalıdır. Yalnız vidanın nominal çapını bilmek, bağlantının uygunluğunu belirlemek için yeterli değildir.
Önce bağlantının görevini ayırın. Vida iki yüzeyi sıkıştırıyor mu, konumu mu koruyor, yoksa tekrarlı sökülüp takılacak servis bağlantısı mı oluşturuyor? Yük vida üzerinden mi, temas eden yüzeylerden mi aktarılıyor? Bu sorular, doğrudan diş, insert, somun cebi veya geçme delik gibi seçeneklerin karşılaştırılmasını sağlar.
Insert kullanımı otomatik olarak en iyi çözüm değildir. Montaj yöntemi, çevre malzeme miktarı ve erişim gereksinimi değerlendirilir. Insertin yerleştiği bölge ince veya zayıf destekliyse, bağlantı elemanının kendisi güçlü olsa bile gövde başarısız olabilir. Uygun uygulama yöntemi ilgili insert ve malzeme talimatıyla belirlenmelidir; bütün SLS parçalarına tek sıcaklık veya tork önerilmez.
Somun cebi tasarlanıyorsa somunun takılma yolu ve dönmesini önleyen yüzeyler düşünülür. Cep erişilemez halde bırakılırsa montaj sırasında somunu yerleştirmek güçleşebilir. Fazla boşluk, sıkma sırasında somunun dönmesine yol açabilir; yetersiz boşluk ise yerleştirmeyi zorlaştırabilir. Kupon denemesi burada da yararlıdır.
Bağlantı yükünü daha geniş alana dağıtan çözümler değerlendirilebilir. Pul, ayrı baskı plakası veya uygun oturma yüzeyi gibi unsurlar, yerel basıncı etkiler. Ancak ek parçalar montaj sayısını ve servis ihtiyaçlarını artırır. Tasarımın bütün yaşamı düşünülerek seçim yapılmalıdır.
| Bağlantı seçeneği | Tasarımda ele alınacak konu | Kabulde kontrol |
|---|---|---|
| Geçme vida ve somun | Erişim, baş oturma ve somun tutma | Montaj, sıkma ve tekrar |
| Gömülü insert | Yerleşim yöntemi ve çevre kesit | Dönme, çıkma ve gövde hasarı |
| Doğrudan diş | Malzeme ve kullanım amacı | İlk montaj ve gerekiyorsa tekrar |
| Metal pim | Boyut zinciri ve yük aktarımı | Oturma, hareket ve yerinden çıkma |
| Ayrı bağlantı plakası | Yük dağılımı ve ek montaj | Konum ve gevşeme davranışı |
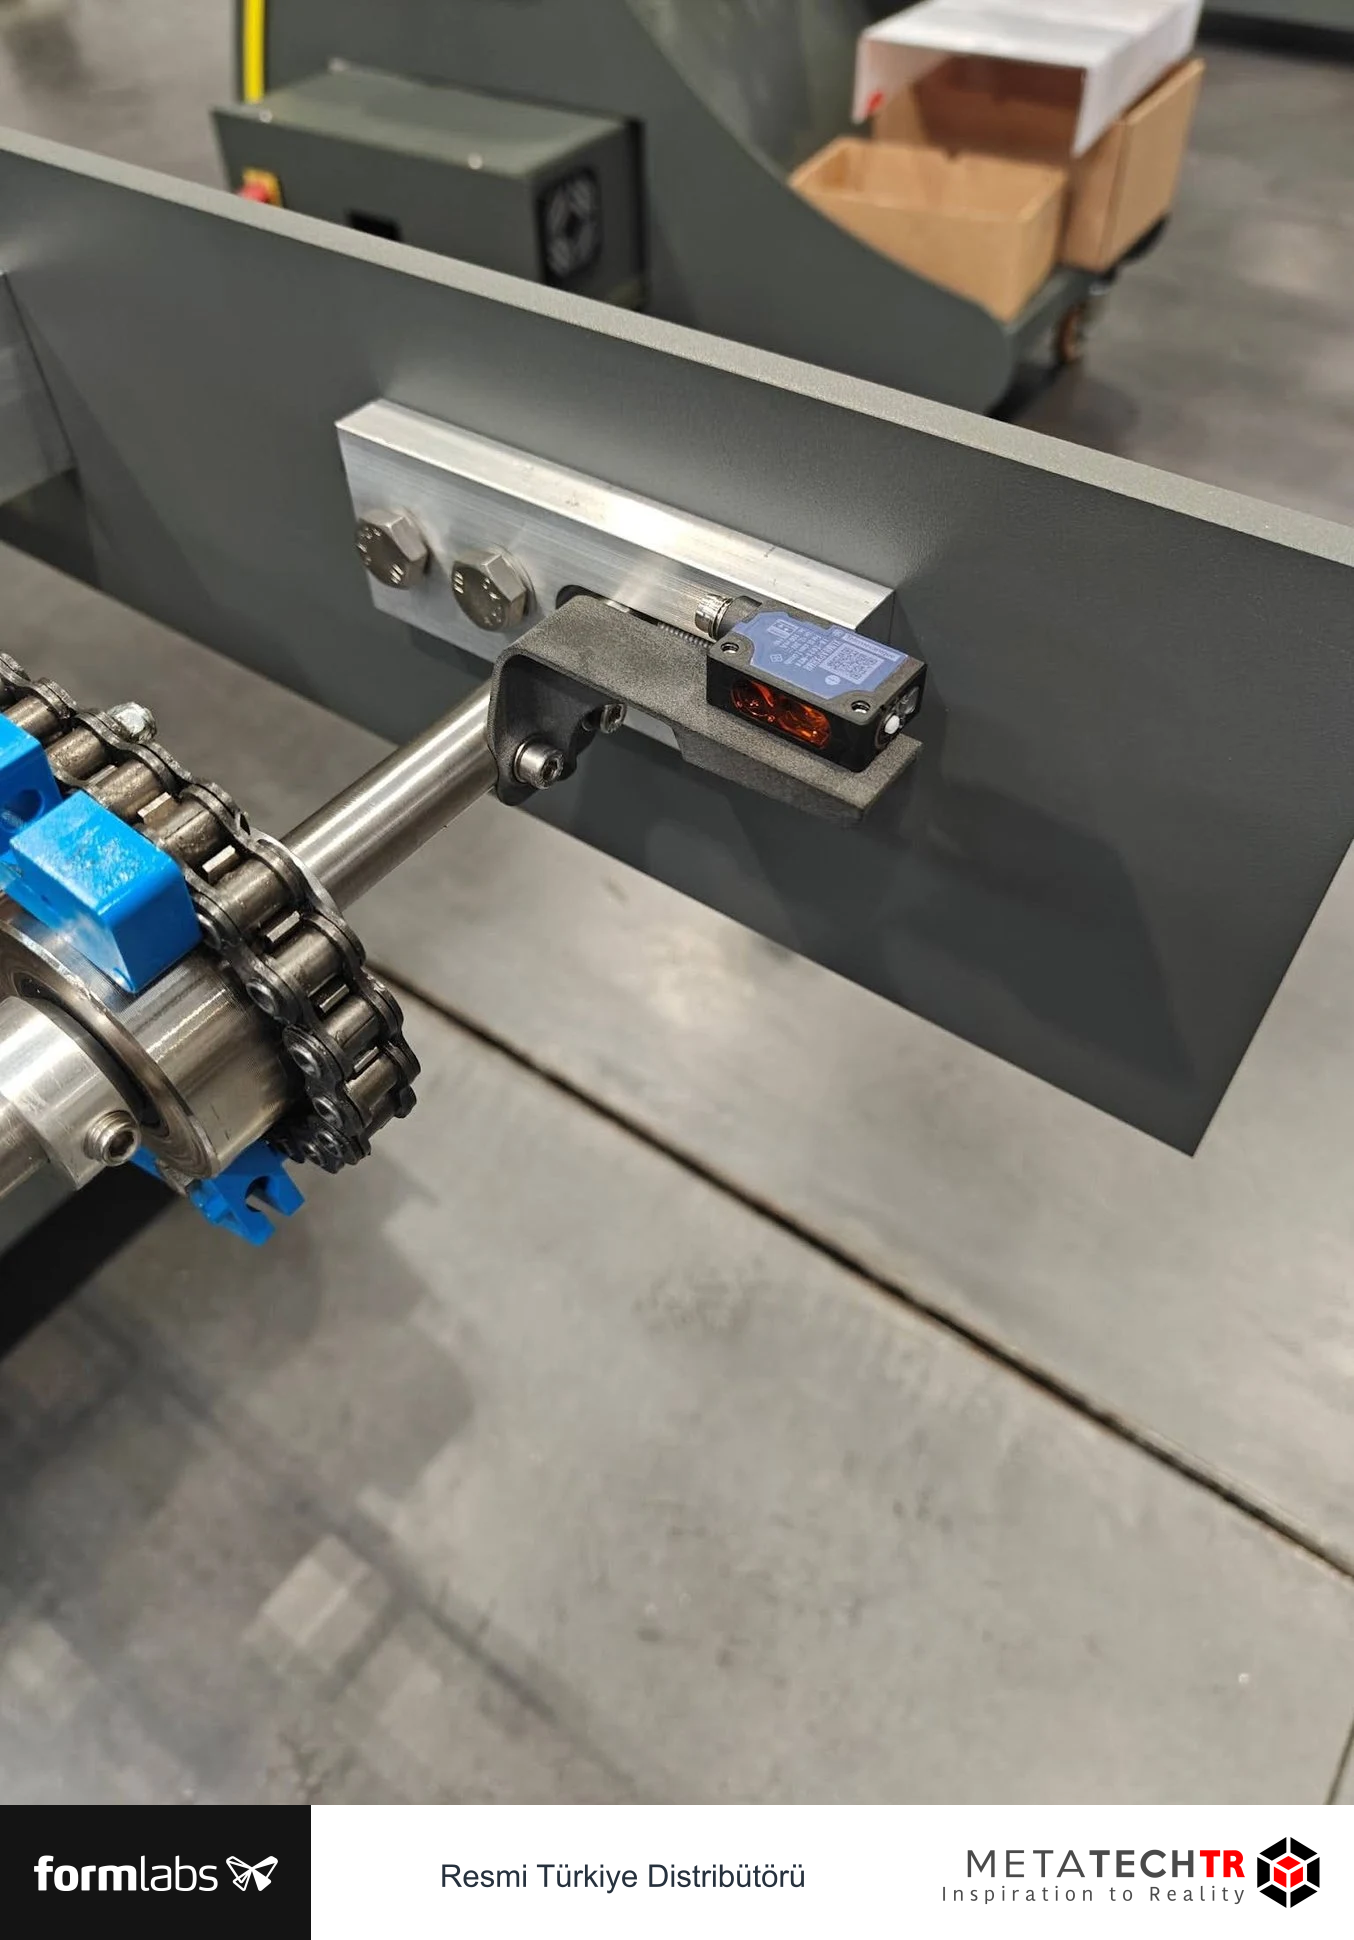
TLM'nin müşteriye teslim edilen makine bileşenleri arasında vida ve cıvatalarla mevcut makine düzenine takılan SLS parçalar bulunur. Bu, eklemeli üretimin bütün metal bağlantıları ortadan kaldırması gerekmediğini gösterir. Kaynakta görülen bağlantı, sizin yük veya bakım koşulunuz için hazır bir tasarım reçetesi değildir.
Deneme sırasında yalnız sıkma anını değil, bekleme ve kullanım sonrasını da inceleyin. Polimer gövdenin zamanla davranışı, bağlantının işlevini etkileyebilir. Gerekli kontrol sıklığı uygulamaya göre belirlenir. Bağlantıyı her denemede farklı biçimde sıkmak yerine tanımlı bir montaj yöntemi kullanmak, sonuçların karşılaştırılmasını kolaylaştırır.
Ayrıca sökme aletine erişimi kontrol edin. CAD modelinde vida yerleştirmek kolaydır; gerçek tornavida, anahtar veya operatör eli daha fazla alan ister. Bu erişim sorunu, ilk mekanik testten önce basit bir montaj provasında görülebilir.
Bir bağlantı denemesinin düzeni gerçek kullanımın yük yolunu korumalıdır. Örneğin iki vidalı braket, testte tek vidasından asılırsa gerçek montajdan farklı zorlanabilir. Bu deney özel olarak tek bağlantı hasarını araştırmak için yapılabilir; fakat normal çalışma koşulunun sonucu diye kaydedilmemelidir. Benzer şekilde geniş bir metal plaka üzerinde sıkılan numune, gerçek üründeki ince gövde üzerinde farklı oturabilir. Test raporunda karşı parçanın malzemesi, temas yüzeyleri ve sıkma sırası belirtilirse bu farklar daha sonra değerlendirilebilir. Bağlantı onayı yalnız SLS parçanın adına değil, birlikte çalışan montaj düzenine verilir.
9. Parça birleştirme ile tek parça tasarım arasında bilinçli seçim yapın
SLS, birden fazla işlevi tek gövdede toplama olanağı sunabilir. Ayrı braket, kanal ve bağlantı yüzeyini birleştirmek montaj adımlarını azaltabilir. Ancak parça sayısının azalması, toplam işin mutlaka azalacağı anlamına gelmez. Temizleme, ölçüm, bakım ve yeniden üretim kapsamı da değişir.
Birleştirme kararını işlev bazında inceleyin. Birbirine göre sabit konumda kalması gereken iki unsurun tek gövdede üretilmesi yararlı olabilir. Farklı hızda aşınan veya farklı malzeme isteyen bölümler ise ayrı kalmalıdır. Ucuz bir temas pedinin aşınması, bütün büyük gövdenin atılmasına yol açıyorsa tek parça çözümün bakım maliyeti artabilir.
TLM'nin 2026 anlatımında, daha önce farklı imalat parçalarından oluşan bazı bileşenlerin tek parça olarak yeniden düzenlenmesi yer alır. Bu vaka, SLS tasarımının yalnız eski parçanın kopyası olmadığını gösterir. Bununla birlikte her birleştirme için işlevsel kabul ve üretim erişimi yeniden değerlendirilmelidir.
Karar tablosu şu şekilde kurulabilir:
| Soru | Tek gövde lehine durum | Ayrı parça lehine durum |
|---|---|---|
| Konum ilişkisi | Sabit ve hassas ilişki gerekli | Ayar veya değişim gerekli |
| Malzeme görevi | Aynı özellikler yeterli | Rijit ve yumuşak alanlar farklı |
| Temizlik | İç yüzeylere erişim açık | Birleşince kapalı bölge oluşuyor |
| Bakım | Birlikte değişim kabul ediliyor | Bir bölüm sıkça yenileniyor |
| Kabul | Bütün özellikler ölçülebiliyor | İç özellik denetlenemiyor |
| Hata etkisi | Tek hata küçük kayıp oluşturuyor | Küçük kusur büyük gövdeyi kaybettiriyor |
Büyük parçayı bölmek de yalnız yazıcı hacmine sığdırma yöntemi değildir. Bölünme, temizleme erişimi ve farklı yönlerde üretim için fırsat yaratabilir. Buna karşılık birleşim çizgisi, tolerans zinciri ve montaj işi eklenir. Bölme düzlemi görünür yüzey, yük ve sızdırmazlık gereksinimiyle birlikte seçilmelidir.
Birleşim türünü seçerken yapıştırma, mekanik bağlantı veya başka yöntemlerin malzemeye uygunluğu doğrulanır. Yapıştırıcı kullanılacaksa yüzey hazırlığı ve kullanım ortamı üretici belgeleriyle değerlendirilir. Sadece ilk gün sağlam görünen bir birleşim, uzun süreli kullanım için yeterli kanıt değildir. Mekanik bağlantıda ise alet erişimi ve bağlantı elemanlarının tedariki düşünülür.
Parça birleştirmeyi ölçmek için yalnız “önce üç, sonra bir parça” ifadesini kullanmayın. Montaj süresi, kritik konum ilişkisi, kontrol adımı ve değişim maliyeti gibi sonuçları da kaydedin. Bazı tasarımlarda parça sayısı azalırken kabul kontrolü zorlaşabilir. Bu değiş tokuşun görünür olması gerekir.
Birleştirilmiş tasarımı ilk denemede tamamen üretmek yerine kritik bağlantı bölgesini test etmek yararlıdır. Sonra tam gövdeye geçilir ve ölçek etkisi kontrol edilir. Böylece yerel bağlantı sorunu nedeniyle büyük parçayı tekrar tekrar üretme riski azalır.
10. Yazı, doku ve kimlik bilgisini işlevi bozmadan yerleştirin
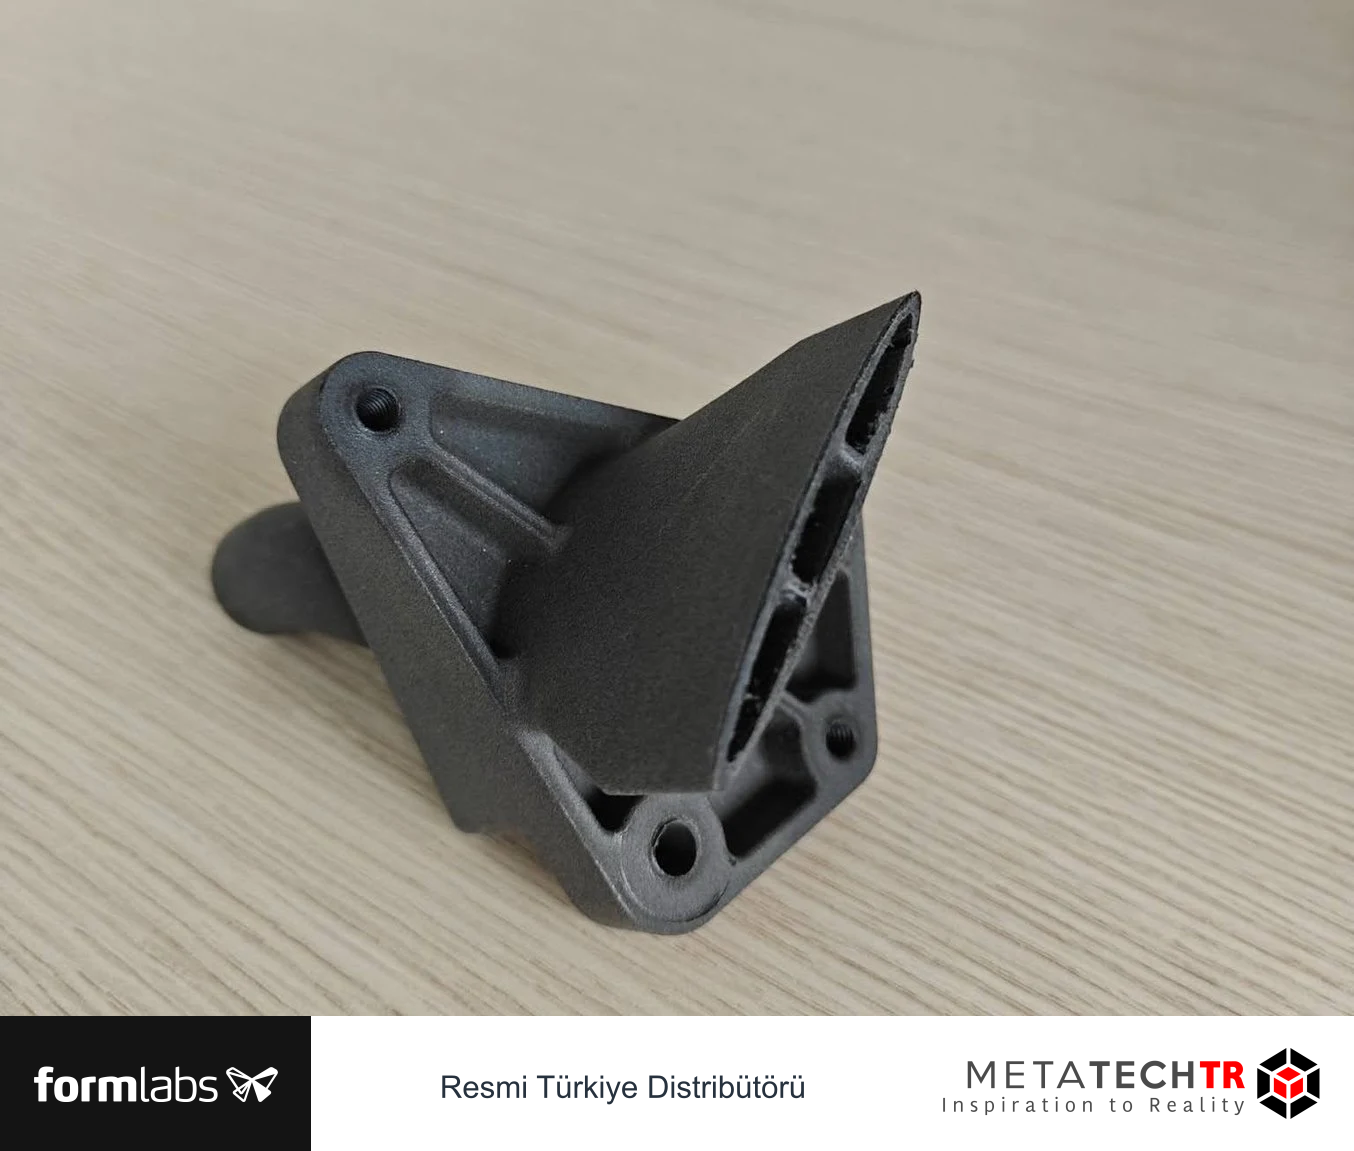
Parçanın üzerine kimlik eklemek izlenebilirliği kolaylaştırabilir. Ancak yazı ve doku da geometridir; duvar kalınlığını, temas yüzeyini ve temizlenebilirliği etkileyebilir. Bu nedenle etiketleme, tasarım bittikten sonra rastgele eklenen dekorasyon gibi ele alınmamalıdır.
Önce hangi bilginin fiziksel parçada bulunması gerektiğini belirleyin. Parça kodu, revizyon veya kısa yön işareti yararlı olabilir. Bütün üretim kaydını yüzeye sığdırmaya çalışmak ise okunabilirliği azaltabilir. Kısa bir kodun ayrıntılı kayıtla eşleştirilmesi çoğu durumda daha düzenlidir.
Kabartma ve oyma arasında seçim yaparken yüzeyin görevini düşünün. Oturma yüzeyindeki kabartma montajı bozabilir. İnce duvardaki derin oyma kesiti azaltabilir. Temizlik gerektiren yüzeyde çok küçük ve derin karakterler toz tutabilir. Görünür dış yüzeyde ise yazının okunabilirliği ile kozmetik beklenti birlikte ele alınır.
Formlabs'ın Ekim 2024 PreForm duyurusu, model üzerinde etiket ve doku eklenmesini anlatır. Bu yazılım olanakları iş akışını kolaylaştırabilir; fakat değiştirilen modelin hangi sürümünün üretildiği yine kaydedilmelidir. CAD dosyası ile baskı hazırlığında değiştirilen model arasında fark varsa, yalnız CAD revizyonunu saklamak yeterli olmayabilir.
Kimlik bölgesini belirlerken parça kullanımdayken görünür olup olmayacağını da düşünün. Servis ekibinin bütün mekanizmayı sökmeden kodu okuyabilmesi yararlı olabilir. Buna karşılık operatörün tuttuğu bölgede kabartma rahatsızlık yaratabilir. İlgili kullanıcıyla basit bir erişim ve okuma denemesi yapılabilir.
Doku için de aynı yaklaşım geçerlidir. Kavrama yüzeyine eklenen desen, eldivenli kullanımda farklı hissedilebilir. Kir biriken ortamda küçük oyuklar temizliği zorlaştırabilir. Bir fotoğrafta iyi görünen doku, kullanımda gerekli işlevi sağlamayabilir. Numune gerçek temas koşuluyla değerlendirilmelidir.
| Yüzey unsuru | Tasarım kontrolü | Son parçada kontrol |
|---|---|---|
| Parça kodu | Konum, boyut ve duvar etkisi | Okunabilirlik ve kayıt eşleşmesi |
| Revizyon işareti | Değişiklik yönetimiyle uyum | Doğru sürümün üretildiği |
| Yön oku | Montaj sırasında görünürlük | Yanlış takmayı gerçekten azaltması |
| Kavrama dokusu | Temas ve temizleme | Gerçek kullanıcı ve ortam denemesi |
| Logo veya yazı | Onaylı kaynak ve yerleşim | Doğru marka ve yüzey kalitesi |
Örneğin METATECHTR adına hazırlanan üretimlerde marka tek parça olarak METATECHTR yazılır. Logo kullanılacaksa onaylı özgün çizim korunur; üretilebilirlik nedeniyle değişiklik gerekiyorsa bu değişiklik ayrı onaya ve doğrulamaya konu olur. Tasarımcı, yalnız yazdırmayı kolaylaştırmak için marka biçimini kendiliğinden değiştirmemelidir.
Kimlik planını paketlemeyle de bağlayın. Küçük parçada kod için alan yoksa parti tepsisi, ambalaj ve kayıt eşleşmesi önem kazanır. İşaretleme yöntemi ne olursa olsun, benzer parçaların son işlem sırasında karışması önlenmelidir. Yazılımda model adı bulunması, fiziksel parçanın kimliğinin korunduğunu tek başına göstermez.
11. Küçük özellik denemelerini sistemli bir deney haline getirin
Küçük bir bağlantı kuponu basmak, rastgele deneme yapmaktan daha değerlidir; yeter ki sorusu açık olsun. Deneme hangi belirsizliği azaltacak, hangi değişken sabit tutulacak ve hangi sonuçla karar verilecek önceden yazılmalıdır. Aksi halde birkaç numune elde edilir fakat bir sonraki tasarım adımı yine sezgiye kalır.
Örneğin bir geçme bağlantıda üç farklı boşluk adayı karşılaştırılabilir. Bu örnek sayı bir standart değil, deney düzeni fikridir. Adaylar aynı malzeme, yön ve son işlemle hazırlanır; kimlikleri karıştırılmaz. Her birinde montaj kuvveti, boşluk hissi ve sökme davranışı aynı yöntemle değerlendirilir. Test amacı yalnız takılabilme ise uzun ömür sonucu çıkarılmaz.
Numune, gerçek özelliğin çevresini yeterince temsil etmelidir. Bir deliğin etrafında gerçek parçada ince duvar varsa, çok kalın kupon kullanmak montaj davranışını değiştirebilir. Bir klipsin kökü gövdeyle birlikte esniyorsa, kökü tamamen sabitlenen test parçası farklı sonuç verir. Temsil edilemeyen koşullar raporda açıkça belirtilir.
Deneme kayıt formu şu alanları içerebilir:
| Alan | Neden gerekli? |
|---|---|
| Soru | Denemenin kapsamını sınırlar |
| Sabit değişkenler | Sonucun karşılaştırılabilirliğini sağlar |
| Aday farkı | Hangi tasarım değişikliğinin denendiğini gösterir |
| Numune kimliği | Fiziksel parçayı kayıtla eşleştirir |
| İşlem durumu | Temizleme ve son işlem farklarını görünür kılar |
| Ölçüm ve gözlem | Kararın kanıtını oluşturur |
| Sonraki adım | Denemenin tasarıma etkisini belirler |
Ölçülebilir sonuç ile kullanıcı hissini birlikte kaydetmek gerekebilir. Bir kapak bağlantısında kuvvet ölçümü değerli olabilir; fakat operatörün yanlış açıyla takma eğilimi de tasarım sorunudur. Bu gözlem sayısal sonuç yerine geçmez, onu tamamlar. Mümkünse montaj sırası ve başarısız hareketler de belgelenir.
İlk başarılı adaydan sonra tam parçaya geçin ve bağlam etkisini kontrol edin. Büyük gövde, uzun mesafe veya farklı ısı dağılımı küçük kuponun sonuçlarını değiştirebilir. Kuponu gerçek parçanın garantisi değil, belirsizliği azaltan ara adım olarak kullanın.
Sonraki üretimlerde aynı özellik değişmeden kullanılacaksa onaylı deneme ve tasarım revizyonunu ilişkilendirin. Yeni malzeme, yeni işlem veya geometri değişikliği olduğunda hangi testin yeniden yapılacağı bilinsin. Böylece öğrenilen bilgi yalnız denemeyi yapan kişinin hafızasında kalmaz.
Başarısız numuneler de saklanmaya değer olabilir. Çatlak yeri, sıkışan bölge veya temizlenmeyen kanal, tasarım tartışmasında uzun sözlü açıklamadan daha açık kanıt sunar. Numunelerin kimliği korunursa tekrar eden sorunun eski bir sorunun geri dönüşü olup olmadığı anlaşılır.
12. Yönlendirme ve yerleşim kararını tasarım onayına bağlayın
Parça yönü yalnız yazıcıya sığdırma kararı değildir. Kritik yüzeyler, özelliklerin oluşumu, temizleme erişimi ve üretim düzeniyle ilişkilidir. Tasarımın kabulü belirli bir yön ve işlem kombinasyonunda verilmişse, bu koşullar kaydedilmelidir. Sonraki işte yapılan değişikliklerin etkisi görünmez kalmamalıdır.
SLS için ayrı destek yapıları gerekmemesi, bütün yönlerin aynı sonucu vereceği anlamına gelmez. Özellikle ince, uzun veya hassas bağlantı içeren parçalarda yön seçimi deneme planının parçası olabilir. Malzeme ve cihaz için güncel üretici önerileri esas alınır; başka bir malzemenin başarılı yönü otomatik olarak kopyalanmaz.
Yön değerlendirmesinde kritik özelliği önceleyin. Bir parçanın en küçük hacme sığan yönü, önemli deliğin veya geniş yüzeyin en uygun yönü olmayabilir. Yerleşim verimi ile parça kabulü arasında bir tercih varsa bu açıkça görünür olmalıdır. Daha çok parça yerleştirmek, daha çok kabul edilmiş parça teslim etmekle aynı değildir.
Şubat 2025 PreForm duyurusu, SLS otomatik yerleşiminde hazne duvarına mesafe kontrolünü anlatır. Bu tarihli özellik, yerleşim kararının yalnız parçalar arası çakışma kontrolünden ibaret olmadığını gösterir. Burada belirli bir sürümün sayısal önerisini bütün malzeme ve cihazlar için evrensel kural olarak kullanmıyoruz; güncel profil ve talimat ayrıca kontrol edilmelidir.
Tasarım dosyasına bir yön notu eklenebilir. Bu not, onaylı konumu gösteren görünüş, kritik yüzey işareti ve deneme kaydına bağlantı içerebilir. Yazılımın kaydettiği iş dosyası da saklanır. Yalnız ekran görüntüsü, malzeme ve işlem ayarlarının tamamını korumayabilir.
Parçanın geometrisi yön kilitlemeyi gerektiriyorsa, bunun parti kapasitesine etkisi üretim planına aktarılır. Aynı parça serbest döndürülemediğinde otomatik yerleşim farklı sonuç verebilir. Tasarımcı bu kısıtı son anda bildirirse planlanan iş yeniden düzenlenmek zorunda kalabilir.
Küçük ve kırılgan parçalar için taşıma veya parti kafesi düşünülüyorsa geometri, temizleme ve parça çıkarma birlikte değerlendirilir. Kafes parçayı korurken tozun çıkmasını engellememeli; açma işlemi kritik yüzeye zarar vermemelidir. Kafes kullanımının ayrıntıları güncel yazılım ve son işlem talimatıyla kontrol edilir.
Bu rehberin sınırı tek parçanın tasarımına kadar uzanır. Farklı siparişlerin aynı haznede birleştirilmesi, teslim önceliği ve iş dosyası düzeni için SLS yerleşim ve parti planlama rehberine geçin. Tasarımın koyduğu kısıtlar orada üretim planına çevrilir; kapasite baskısıyla sessizce kaldırılmaz.
13. Bambu Lab FDM provasıyla geometri sorularını erken çözün
SLS tasarımını doğrularken bütün soruların aynı üretim yöntemiyle cevaplanması gerekmez. Bambu Lab FDM ile erken montaj provası, dış biçim, erişim, kablo güzergâhı ve parça bölünmesi gibi konularda yararlı olabilir. Böylece SLS numune turu, daha önce görülebilecek temel yerleşim hatalarıyla harcanmaz.
Örneğin büyük bir muhafazanın iki yarısı tasarlanıyorsa, erken FDM parçalarla vida erişimi ve montaj sırası kontrol edilebilir. Kapak açıldığında kablonun sıkışması veya parçanın çevredeki makineye çarpması, malzeme dayanımından bağımsız bir geometri sorunudur. Bu sorunları çözmek için önce nihai yüzey kalitesine ulaşmak gerekmez.
Ancak test amacını parça üzerine ve kayda yazın. FDM numunesi “montaj sırası provası” için üretilmişse, SLS malzemesinin yük veya ömür kanıtı olarak kullanılamaz. Aynı geometri farklı süreçlerde farklı davranabilir. Erken yöntemin yararı, sınırı açık olduğunda artar.
Bambu Lab'ın Kit Crafters tasarım vakası, modüler parçaların ve bağlantıların yinelemeli geliştirilmesini gösterir. Bu örnek, tasarımın tek baskıda tamamlanmadığını anlatır. Oyuncak bağlantısının sonucu endüstriyel SLS klips veya mafsal onayı değildir; süreçler ayrı kanıtlar üretir.
Bir geometri öğrenme planında sorular şöyle ayrılabilir:
| Tasarım sorusu | Erken prova | Son doğrulama |
|---|---|---|
| El ve alet erişimi | Uygun ölçekli FDM montaj | Gerçek ürün düzeni |
| Dış çakışmalar | FDM biçim denemesi | Nihai ölçü kontrolü |
| Parça bölme yeri | FDM montaj sırası | Gerçek bağlantı ve yük |
| SLS kanal temizliği | Temsili fikir yeterli olmaz | Gerçek SLS kanal numunesi |
| SLS klips davranışı | Hareket yolu görülebilir | Gerçek malzeme ve işlem |
| Son yüzey kabulü | Yalnız görsel fikir | Nihai son işlemli parça |
Bu yaklaşım, her denemede aynı soruları tekrar sormayı da önler. Erken provada kapatılan konular listelenir; açık kalan mekanik, boyutsal ve yüzey soruları SLS testine taşınır. Tasarım revizyonu bu sırada değişirse hangi erken sonuçların hâlâ geçerli olduğu yeniden gözden geçirilir.
FDM için yapılan geçici değişiklikleri nihai CAD modeline karıştırmayın. Destek veya montaj provası için eklenen yardımcı unsur, SLS tasarımında gereksiz kalabilir. Dosyalar açık biçimde ayrılmalı ve üretime gönderilen modelin doğru revizyon olduğu doğrulanmalıdır. “Son dosya” gibi belirsiz adlandırmalar yerine anlamlı revizyon kaydı kullanın.
Yöntemler arası iş bölümünü daha geniş ele almak için Bambu Lab FDM ve SLS rehberine bakabilirsiniz. Buradaki temel karar, her yöntemin hangi belirsizliği azaltacağıdır. Nihai kabul, gerçek malzeme ve gerçek üretim koşullarıyla ilgili gereksinimleri karşılamalıdır.
14. Baskıya gönderilecek tasarım paketini birlikte kapatın
Tasarımın baskıya hazır olması, yalnız dosyanın açılabilmesi değildir. Üretimci hangi modelin geçerli olduğunu, hangi özelliklerin kritik olduğunu ve teslimde neyin kabul edileceğini anlayabilmelidir. Eksik tanımlanan bir paket, iyi üretim ekipmanıyla bile yanlış parçanın doğru şekilde üretilmesine yol açabilir.
Dosya paketinde CAD modeli, gerekiyorsa teknik resim, malzeme tanımı, son işlem isteği ve kabul ölçütleri bulunur. Modelin birimi ve revizyonu açık olmalıdır. Dışa aktarılan ağ dosyası kullanılıyorsa ayrıntıların yeterince temsil edildiği kontrol edilir. Düşük çözünürlüklü bir aktarım, CAD üzerinde düzgün görünen eğriyi çokgenli hale getirebilir.
Aktarılan dosyayı yeniden açarak kontrol etmek bu nedenle yararlıdır. Yalnız dosya adının doğru görünmesine güvenmeyin. Bilinen bir dış ölçüyü ve kritik küçük özelliği karşılaştırın; birim hatası, eksik gövde veya yanlış görünürlük durumu varsa üretimden önce düzeltin. Montaj dosyasında yardımcı parçalar bulunuyorsa hangi gövdelerin basılacağı açıkça listelensin. Referans olarak eklenen metal parça yanlışlıkla üretim modeli sayılmamalıdır.
Kritik özellik listesini üretimciyle paylaşın. Delik, oturma yüzeyi, hareket boşluğu ve temizlenecek kanal gibi alanlar yalnız tasarımcının zihninde kalmamalıdır. Eğer bir bölgenin sonradan işlenmesi veya korunması gerekiyorsa bunun kapsamı belirlenir. “Gerekirse düzeltilebilir” ifadesi, hangi değişikliklere izin verildiği bilinmeden kullanılmamalıdır.
Gönderim öncesi kontrol şu sırayla yürütülebilir:
- Doğru parça ve revizyon açılır.
- Birim, ölçek ve dış boyutlar kontrol edilir.
- Kapalı hacimler ve temizleme yolları incelenir.
- Kritik duvar, delik ve bağlantılar işaretlenir.
- Malzeme, yön kısıtı ve son işlem tanımlanır.
- Kabul yöntemi ve numune onay kapsamı yazılır.
- Üretim sonrası değişikliklerin nasıl kaydedileceği belirlenir.
Bu listeyi otomatik bir onay damgası gibi kullanmayın. Her satırın arkasında anlaşılır bilgi olmalıdır. “Kanal kontrol edildi” deniyorsa hangi kanalın nasıl temizleneceği ve nasıl kabul edileceği bilinmelidir. “Ölçü uygun” deniyorsa hangi referans ve toleransın kullanıldığı açık olmalıdır.
Tasarım paketinin son görüşmesine mümkünse üretim ve kalite sorumlularını da dahil edin. Operatör temizleme erişimi sorununu, kalite sorumlusu ölçüm zorluğunu, montaj ekibi ise alet erişimini fark edebilir. Bu geri bildirimler tasarım özgürlüğünü azaltmak için değil, parçanın gerçek iş akışında çalışmasını sağlamak için kullanılır.
İlk numune sonrası değişiklikler tek bir revizyon kaydında toplanmalıdır. Delik büyütme, köşe değiştirme veya etiket taşıma küçük görünebilir; fakat eski dosyanın yanlışlıkla tekrar üretilmesi aynı sorunu geri getirebilir. Onaylı numune, CAD revizyonu ve üretim işi arasında açık ilişki kurun.
METATECHTR ile SLS tasarım değerlendirmesi için model, kullanım açıklaması ve kritik özellik listesini birlikte hazırlayın. Formlabs ürün grubunda yer alan sistemleri incelerken yalnız cihaz hacmini değil, malzeme ve son işlem düzenini de değerlendirin. Fuse 1+ 30W için hazırlanacak numune planı, parçanızın gerçek geometri sorularını cevaplamalıdır. Dışarıdan üretim alacaksanız teklif ve parça kabul rehberi, bu bilgileri karşılaştırılabilir talebe dönüştürür.