SLS Malzeme Seçimi: PA12, Esnek Tozlar ve Uygulama Gereksinimleri
3D Yazıcı Hakkında
SLS için doğru malzeme, en yüksek katalog değerine sahip toz değildir. Parçanın yük altında nasıl davranması gerektiğini, hangi ortamda çalışacağını ve teslimde hangi ölçütlerle kabul edileceğini karşılayan malzemedir. Rijit bir muhafaza, tekrar açılan bir mandal ve sıkışarak darbe karşılayan bir tampon aynı seçim tablosuyla değerlendirilemez. Üçü de aynı yazıcı ailesinde üretilebilse bile tasarım, son işlem ve doğrulama ihtiyaçları farklıdır.
Kısa cevap şu: önce parçanın görevini tanımlayın; sonra aday malzeme ailesini, ilgili tozun tam ürün adını ve uygulanabilir üretim sürecini belirleyin. Ardından yalnız standart çekme numunesini değil, gerçek parçadaki kritik geometriyi de deneyin. Renk, temizlenebilirlik, montaj ve tedarik koşullarını bu kararın sonuna bırakmayın.
Bu rehber, PA12 tabanlı seçenekler ile esnek SLS malzemeleri arasında ilk teknik eleme yapmak isteyen tasarımcılar, üretim mühendisleri ve satın alma ekipleri içindir. Belirli bir ürüne evrensel yük, sıcaklık veya kullanım ömrü atamaz. Böyle bir değer ancak doğru malzeme verisi, üretim koşulları ve uygulamaya uygun test birlikte ele alındığında anlam kazanır. Bir malzemenin standart numunede iyi görünmesi, tasarladığınız parçanın otomatik olarak uygun olduğu anlamına gelmez.
1. Toz adından önce parçanın görevini yazın
Malzeme görüşmelerinin çoğu “PA12 yeterli olur mu?” sorusuyla başlar. Bu soruya yararlı cevap vermek için önce “neyi yapması yeterli olacak?” sorusunu çözmek gerekir. Bir kapağın görevi elektronik bileşenleri taşımak olabilir; başka bir kapak yalnız tozdan korur. Benzer dış görünüş, aynı mekanik gereksinimi doğurmaz.
Gereksinimi mümkün olduğunca gözlenebilir davranışa çevirin. “Sağlam olmalı” yerine “montaj vidası sıkılırken yuva çatlamamalı”; “esnek olmalı” yerine “belirlenen boşluğu kapatırken montaj yüzeyine aşırı kuvvet uygulamamalı” yazın. Birden fazla beklenti varsa önceliklerini ayırın. Görsel renk farkı kabul edilebilirken konumlandırma hatası kabul edilemeyebilir.
İlk görüşmede aşağıdaki kısa form, uzun bir malzeme listesinden daha yararlıdır:
| Gereksinim alanı | Yazılacak bilgi | Belirsiz bırakılırsa oluşan risk |
|---|---|---|
| Parçanın görevi | Taşıma, koruma, konumlandırma, sıkıştırma veya temas | Yanlış özellik üzerinden seçim |
| Yük biçimi | Sabit, değişken, darbe, eğilme veya sıkışma | Uygun olmayan numune testi |
| Kullanım ortamı | Sıcaklık aralığı, nem, sıvılar, ışık ve temizlik | İlk montajdan sonra değişen davranış |
| Kritik yüzey | Delik, oturma yüzeyi, kanal, temas bölgesi | Genel ölçü kontrolünün kusuru kaçırması |
| Ömür beklentisi | Tek kullanım, bakım aralığı veya tekrar sayısı | İlk denemenin kalıcı uygunluk sanılması |
| Kabul yöntemi | Ölçüm, montaj, işlev, görünüm veya birleşik test | Tarafların farklı kalite tanımlaması |
Bu tabloyu doldurmak için her değerin baştan bilinmesi gerekmez. Bilinmeyen alanı açıkça işaretlemek, varsayımı gerçek gibi kullanmaktan daha iyidir. Örneğin temizlik sıvısının ticari adı biliniyor fakat bileşimi bilinmiyorsa, malzeme seçimi için güncel güvenlik ve teknik belge istenir. Kullanıcının tahmini, kimyasal uyumluluk kanıtının yerini tutmaz.
Parça ailesi de seçim kapsamını değiştirir. Aynı muhafazanın farklı boyutlarını üretmek, aynı malzemeyi kullanmayı kolaylaştırabilir; ancak büyük sürümde geniş düz yüzey veya daha uzun vida aralığı ortaya çıkabilir. Küçük parçanın başarılı sonucu büyük sürüme doğrudan taşınmamalıdır. Aile içinde en zor geometri, en yüksek yük ve en belirgin çevre koşulu ayrı aday olarak seçilir.
Bu aşamanın çıktısı “en iyi toz” adı değil, kısa bir gereksinim sayfasıdır. METATECHTR ile yapılacak teknik değerlendirmede CAD dosyasının yanına bu sayfayı eklemek, malzeme önerisinin hangi sorunu çözmesi beklendiğini netleştirir.
2. PA12, PA11 ve TPU aynı sorunun alternatifleri değildir
PA12 ve PA11 poliamid aileleridir; TPU ise termoplastik poliüretan ailesidir. Aile adları ilk yönlendirmeyi sağlar, fakat ürün formülasyonu, üretim parametreleri ve parça geometrisi bilinmeden sonuç garantisi vermez. “Naylon” sözcüğü, farklı tozların birbirinin yerine kullanılabileceği anlamına gelmez.
PA12 tabanlı seçenekler, rijit veya sınırlı esneme gerektiren birçok muhafaza, bağlantı ve işlevsel prototip için değerlendirmeye alınabilir. Esnek bir temas, sıkışma veya yastıklama görevinde TPU gibi elastomerik malzeme ailesi daha ilgili bir başlangıç olabilir. PA11 ile PA12 arasındaki ayrım ise uygulamanın süneklik, rijitlik, çevre ve geometri beklentileriyle birlikte ele alınmalıdır.
Bu ayrım bir başarı sıralaması değildir. Çok yumuşak bir tampon iyi çalışırken aynı malzeme hassas konumlandırma braketi için uygun olmayabilir. Rijit bir parça montajı doğru tutarken hareketli bir klipsin istenen biçimde açılmasına izin vermeyebilir. “Daha dayanıklı” ifadesi, dayanıklılığın hangi hasar türüne karşı ölçüldüğü belirtilmedikçe eksiktir.
| Parçanın baskın ihtiyacı | İlk araştırılacak yön | Ayrıca kontrol edilecek konu |
|---|---|---|
| Montaj konumunu koruma | Rijit poliamid seçenekleri | Yük altındaki sehim ve bağlantı tasarımı |
| Açılıp kapanan geometri | Sünek davranış ve uygun tasarım | Yerel şekil değiştirme, tekrar ve kalıcı değişim |
| Sıkışarak temas oluşturma | Esnek malzeme ve geometri birlikteliği | Kuvvet, yer değiştirme ve toparlanma |
| Görünür renkli yüzey | Renk ve son işlem için uygun başlangıç | Boya veya kaplamanın ölçüye etkisi |
| Hafif koruyucu yapı | Malzeme, duvar ve iç yapı birlikte | Darbe senaryosu ve bağlantı güvenliği |
| Kimyasal ortam | Belirli ürünün güncel uyumluluk verisi | Gerçek sıvı, süre, sıcaklık ve gerilme |
Tablodaki yönler, cihaz uyumluluğu beyanı değildir. Seçilen tozun hangi yazıcı, yazılım, donanım ve son işlem düzeniyle kullanılabildiği ayrıca doğrulanır. Aynı ailedeki yeni bir ürün, mevcut malzemenin doğrudan yerine geçirilemeyebilir.
PA11 ile PA12 arasında ayrıntılı uygulama elemesi yapıyorsanız PA11 ve PA12 test kriterleri rehberi bu iki aileye odaklanır. Sıkışma ve tekrarlı esneme ana sorun ise SLS TPU tasarım rehberi daha doğru sonraki adımdır. Buradaki amaç bütün aileleri tek tabloda kesin sıralamak değil, yanlış adayları erken ayırmaktır.
3. Malzeme veri sayfasını aynı koşullar altında okuyun
Teknik veri sayfası, malzeme kararının başlangıç belgesidir. Ancak tablodaki her değer gerçek parçanın her yönde göstereceği sonuç değildir. Numune biçimi, test standardı, koşullandırma, baskı yönü ve son işlem belirtilmeden yapılan karşılaştırma eksik kalır. İki tablonun aynı sütun başlığına sahip olması, aynı deneyi anlattıklarını kanıtlamaz.
Önce ürünün tam adını ve belge sürümünü kaydedin. Ardından özelliklerin hangi deneyle elde edildiğini inceleyin. Çekme dayanımı ile eğilme davranışı farklı sorulara cevap verir. Kopma uzaması da kullanımdaki güvenli esneme miktarı olarak okunmamalıdır. Bir numunenin kopmadan önce ulaştığı son durum, tekrar tekrar çalışacak bir mekanizma için uygun çalışma noktası değildir.
Rijitlik ile dayanımı özellikle ayırın. Rijitlik, yük altında ne kadar şekil değiştirildiğiyle ilgilidir. Dayanım ise belirli bir hasar veya sınır durumuna kadar taşınabilen yükle ilişkilidir. Parça kırılmadan fazla eğiliyorsa işlevini yine kaybedebilir. Kamera taşıyıcısında görüntü yönünün değişmesi veya sensör yuvasının konum kaçırması buna örnektir.
Bir karşılaştırma tablosuna sayıları yazmadan önce şu alanları yan yana koyun:
| Karşılaştırma alanı | Aday A | Aday B |
|---|---|---|
| Tam ürün adı ve belge tarihi | Belgeden alınır | Belgeden alınır |
| Test standardı ve numune durumu | Aynı olup olmadığı kontrol edilir | Farklıysa işaretlenir |
| Baskı yönü | Belirtilen yön kaydedilir | Aynı yönle karşılaştırılır |
| Koşullandırma | Sıcaklık, nem ve süre kaydedilir | Eksik bilgi istenir |
| Son işlem durumu | Ham, temizlenmiş veya ek işlemli | Aynı duruma getirilir |
| Uygulama testi bağlantısı | Hangi gereksinimi temsil ettiği yazılır | Aynı soru cevaplanır |
Bu formdaki boş hücre, otomatik olarak kötü malzeme anlamına gelmez. Karşılaştırmanın henüz tamamlanmadığını gösterir. Eksik koşulları varsayarak küçük sayısal farklardan büyük sonuçlar çıkarmayın.
Veri sayfasındaki ısıl özellikler de dikkatli okunmalıdır. Belirli yük altında yapılan bir standart test, parçanın belirtilen sıcaklıkta sınırsız süre çalışacağı anlamına gelmez. Isı, süre, mekanik gerilme ve çevre birlikte değerlendirilir. Bir klips kısa süreli sıcak montajı atlatabilir; aynı klips sürekli gerilim altında zamanla biçim değiştirebilir.
Son olarak dosyayı yalnız satın alma klasöründe bırakmayın. Numune siparişi, üretim kaydı ve kabul raporunda aynı ürün adı ve belge sürümüne referans verin. Böylece aylar sonra malzeme değiştiğinde hangi kararın hangi bilgiye dayandığı anlaşılır.
Karşılaştırmayı küçük bir bağlantı kolu üzerinden düşünelim. Tasarım ekibi ilk adayın daha yüksek çekme dayanımına, ikinci adayın ise daha yüksek rijitliğe sahip olduğunu görüyor olsun. Kolun asıl görevi bir sensörü belirli konumda tutmaksa, kırılma gerçekleşmeden oluşan hareket işlevi bozabilir. Bu durumda ilk sorulacak soru “hangisi daha geç kopuyor?” değil, “gerekli yükte sensörün yer değiştirmesi kabul ediliyor mu?” olur. Malzeme tablosu adayları tanıtır; gerçek kol testi işlevi doğrular.
Aynı kol üründe darbe de alıyorsa ikinci bir deney gerekir. Rijitlik testini geçen adayın darbede aynı sıralamayı koruyacağı varsayılmaz. Çekme, eğilme ve darbe sonuçları tek bir puana dönüştürülürken fiziksel anlamları kaybolmamalıdır. Zorunlu gereksinimlerden biri karşılanmıyorsa, diğer özelliklerin yüksek olması otomatik telafi oluşturmaz.
Bu örnekte standart numune verisi ile parça testini birbirinin rakibi gibi görmek de yanlıştır. Standart veri aday elemesini ve tekrarlanabilir karşılaştırmayı destekler. Parça testi ise geometri, bağlantı ve kullanım koşulunu ekler. İki kanıt birlikte kullanıldığında, gereksiz aday sayısı azalırken gerçek uygulama sorusu açık kalmaz. Test sonucunu dosyaya eklerken ölçülen davranışı ve karşılanan gereksinimi yan yana yazmak, ileride yalnız yüksek sayı seçme alışkanlığını önler.
4. PA12 seçeneklerini tek bir varsayılan malzeme gibi kullanmayın
PA12 ailesi için yapılan ilk seçim, projenin sonraki bütün aşamalarında otomatik olarak geçerli kalmaz. Aynı ailede renk, formülasyon ve hedef uygulama bakımından farklı ürünler bulunabilir. Kullanıcının istediği “PA12” ifadesi, teklif ve üretim kaydında tam ürün adına dönüştürülmelidir.
Formlabs'ın Ekim 2024 malzeme duyurusu, Nylon 12 White Powder ile Nylon 12 Tough Powder seçeneklerini farklı ihtiyaçlar üzerinden anlatır. White seçeneğinde renk ve son işlem, Tough seçeneğinde sünek davranış ve üretim özellikleri öne çıkar. Bu tarihli açıklama, bütün uygulamalarda birinin diğerinin yerine geçeceği şeklinde yorumlanmamalıdır.
Aynı muhafazayı düşünün. İçeride kalan bir bağlantı parçasında öncelik konum ve montaj olabilir. Dışarıdan görülen kapakta renk tutarlılığı öne çıkabilir. Tekrarlı açılan mandalda ise deformasyon ve kullanım döngüsü daha önemlidir. Ürün ailesinin bütün parçalarını aynı tozla basmak operasyonu basitleştirebilir; fakat bu kolaylık, teknik gereksinimi karşılamanın yerine geçmez.
Adayları azaltırken “hangi özelliğe ihtiyacım var?” kadar “hangi işlemi yapmayabilirim?” sorusunu da sorun. Başlangıç renginin uygun olması, bazı yüzey beklentilerini kolaylaştırabilir. Bununla birlikte son işlem tamamen ortadan kalkmış sayılmaz. Toz uzaklaştırma, yüzey kontrolü ve kabul adımları yine gerekir. Boyama planlanıyorsa son yüzeyin parçanın işlevine etkisi ayrıca değerlendirilir.
Görünür parçalarda numuneyi gerçek kullanım ışığında incelemek yararlıdır. Masadaki güçlü aydınlatma altında iyi görünen renk, üründeki gölgeli bölgede farklı algılanabilir. Farklı partilerden yan yana takılan kapaklarda küçük ton ayrımları daha görünür olur. Bu nedenle kabul örneğini yalnız fotoğrafla değil, mümkünse fiziksel referansla tanımlayın.
Malzeme değiştirmeyi küçük satın alma değişikliği olarak ele almayın. Aynı CAD dosyası korunmuş olsa bile boyutsal sonuç, montaj kuvveti veya son işlem davranışı değişebilir. Değişiklik formunda neden, etkilenen parçalar ve tekrar yapılacak kontroller bulunmalıdır. Özellikle müşteri onaylı bir üründe yeni tozun kullanılması, önceki onayın kapsamını sessizce genişletmemelidir.
Renk ve yüzey seçenekleri kararın ana nedeni haline geldiyse SLS boyama ve kaplama rehberi seçimi tamamlar. Malzeme ailesi burada belirlenir; dekoratif son işlemin ayrıntıları ise ayrı bir kabul planıyla yönetilir.
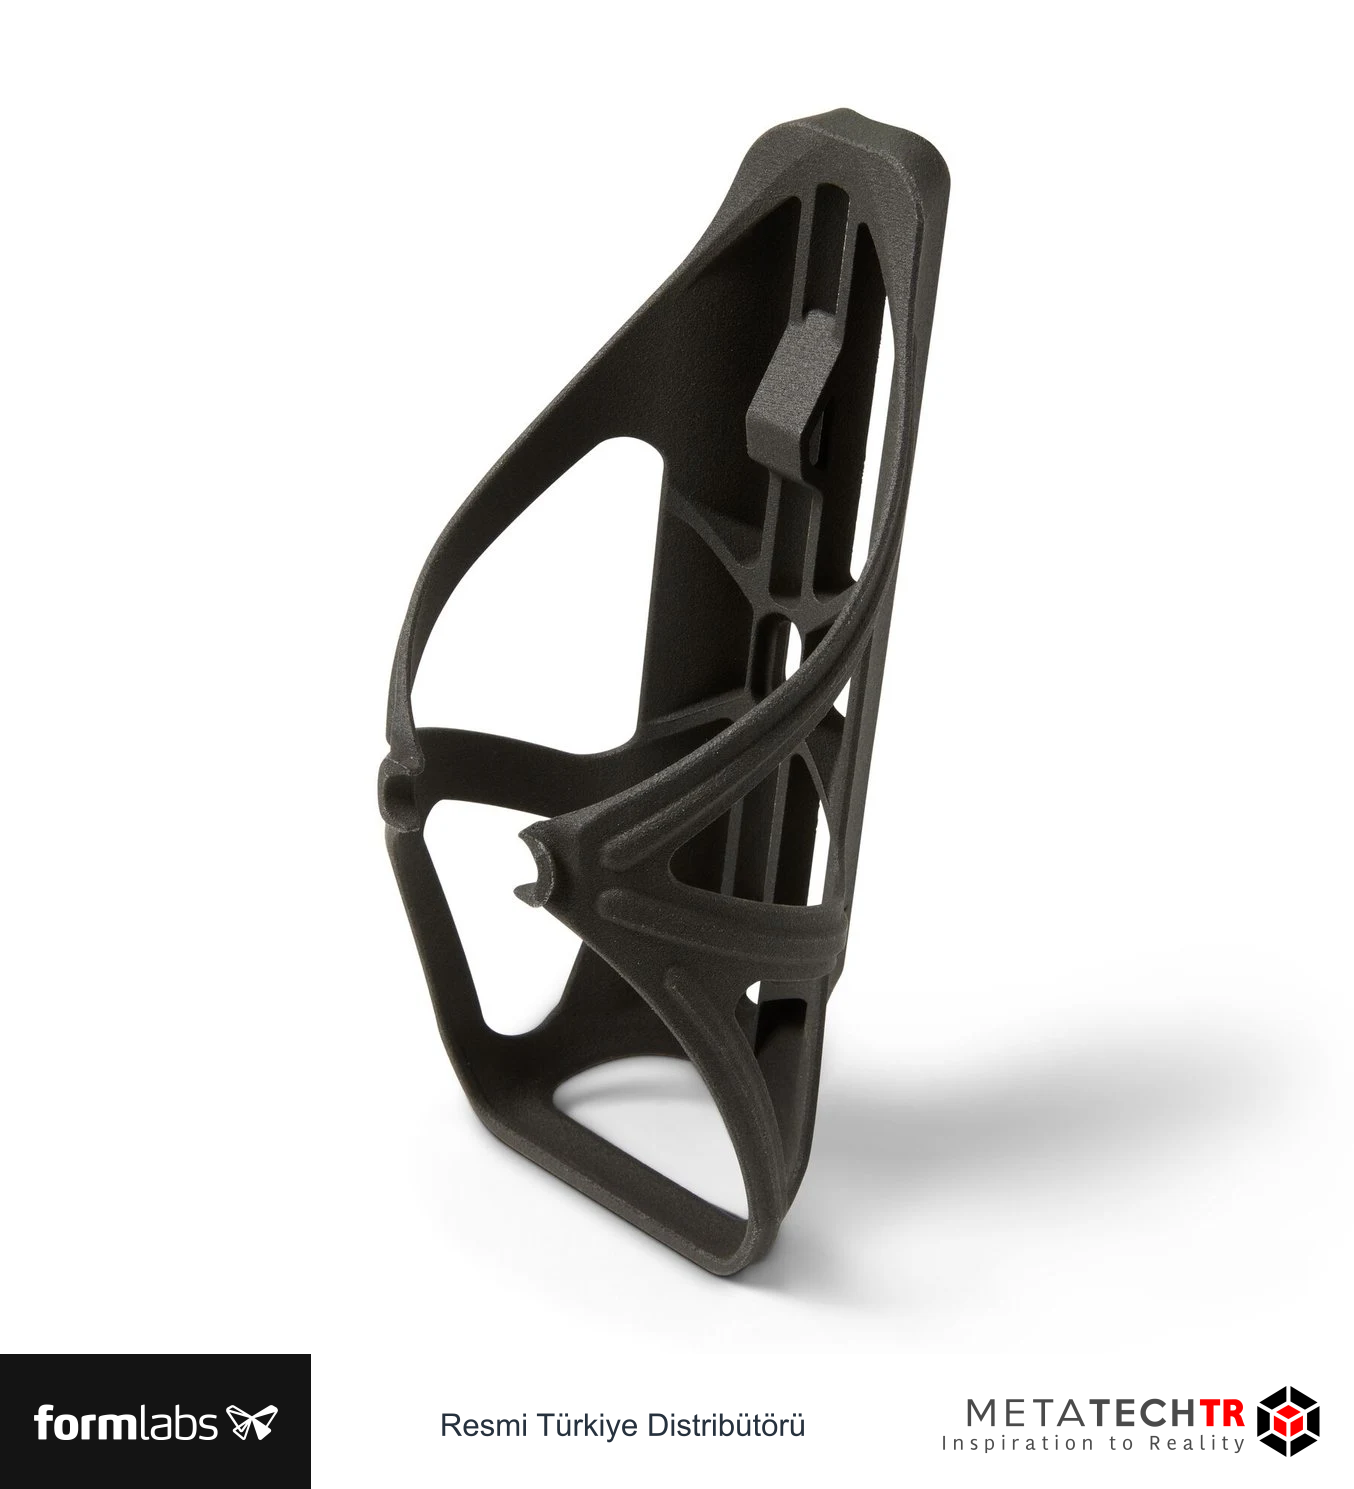
5. Esneklik, malzeme ile geometrinin ortak sonucudur
Esnek bir parça tasarlarken yalnız sertlik adını seçmek yeterli değildir. Aynı malzemeden üretilen kalın bir blok ile ince bir köprü aynı kuvvette aynı miktarda bükülmez. İç boşluk, duvar kalınlığı, temas alanı ve yükün uygulandığı yön, kullanıcının hissettiği davranışı belirler.
Bu nedenle “daha yumuşak bir toz” aramadan önce hangi hareketin istendiğini tanımlayın. Parça bükülecek mi, sıkışacak mı, gerilecek mi, yoksa bir yüzeye uyum mu sağlayacak? Darbe sırasında enerji karşılayan bir tamponla, sürekli sıkışık duran bir conta benzeri elemanın çalışma senaryosu farklıdır. Burada conta sözcüğü otomatik sızdırmazlık veya basınç uygunluğu anlamına gelmez; bunlar ayrıca doğrulanması gereken görevlerdir.
Sıkışma uygulamasında kuvvet ve yer değiştirmeyi birlikte kaydedin. Yalnız “elle rahat sıkılıyor” gözlemi, farklı numuneleri karşılaştırmak için yetersizdir. Aynı temas yüzeyi, aynı hareket mesafesi ve aynı test düzeni kullanıldığında adaylar arasında daha anlamlı fark görülebilir. Ölçüm düzeneğinin gerçek montajı ne kadar temsil ettiği de not edilmelidir.
Bir tampon için örnek değerlendirme sırası şöyle olabilir:
- Montaj alanı ve çevredeki boşluklar tanımlanır.
- Beklenen hareket aralığı ve temas biçimi yazılır.
- Farklı geometriler aynı malzeme ve işlem koşuluyla hazırlanır.
- Aynı yer değiştirmede oluşan kuvvet karşılaştırılır.
- Tekrardan sonra kalıcı biçim değişimi incelenir.
- Uygulamadaki çevre koşullarıyla yeniden değerlendirme yapılır.
Bu sıra bir üretici test standardının yerine geçmez; tasarım denemesinin değişkenlerini düzenler. Kullanımın güvenlik veya mevzuat boyutu varsa ilgili gereksinimler ayrıca uygulanır.
ORQA'nın 2025 vaka anlatımı, Nylon 12 ile TPU 90A kullanımını farklı parça görevlerine ayırır. Rijit bağlantılar ile hassas bileşenleri koruyan yastıklama parçaları aynı ürün geliştirme ortamında bulunur. Buradan çıkarılabilecek ders, tek malzemeyle bütün parçaları çözmek değil, görevi malzeme ve geometriye bağlamaktır. Vakadaki belirli üretim süresi veya miktarı başka bir atölye için teslim taahhüdü değildir.
Esnek parçanın yüzeyi de işlevsel olabilir. Temas eden yüzeyin sürtünmesi, temizliği ve tekrar sonrası görünümü önem taşıyabilir. Yalnız ilk sıkışma denemesini geçen parçayı tamamlanmış ürün saymayın. Montajdan çıkarıldığında eski biçimine ne kadar döndüğünü, bir sonraki takılışta davranışın değişip değişmediğini de izleyin.
6. Dolgulu seçenekleri yalnız daha yüksek rijitlik üzerinden seçmeyin
Cam veya karbon gibi dolgu içeren malzemeler, uygulamaya göre farklı özellik dengeleri sunabilir. Ancak dolgu adını görmek, malzemeyi otomatik olarak bütün yönlerden daha iyi yapmaz. Rijitlik, darbe davranışı, yüzey, kütle, işlenebilirlik ve temas koşulları birlikte ele alınmalıdır.
Örneğin bir ölçüm fikstüründe düşük sehim önemli olabilir. Buna karşılık operatörün sıkça esnettiği bir mandalda, aynı ölçüt tek başına yeterli değildir. İlk parça konumunu korumalı; ikinci parça ise belirli hareketi hasarsız tekrarlamalıdır. Birindeki avantaj diğerinin tasarım amacını zorlaştırabilir.
Dolgulu malzemeyi aday listesine aldığınızda parça yüzeyinin neye temas ettiğini yazın. Temas edilen ürün kozmetik yüzeye sahipse iz bırakma, sürtünme veya aşınma ayrıca değerlendirilir. Kılavuz yüzey, kayar eş veya yumuşak kaplama ile temas varsa yalnız hacimsel mekanik özelliklere bakmak yeterli olmaz.
Vida ve insert bölgeleri de ayrı incelenmelidir. Bağlantının taşıdığı yük, sıkma işlemi ve montaj tekrarları malzeme seçiminden bağımsız düşünülemez. “Daha rijit” bir gövde, kötü tasarlanmış bir vida yuvasını otomatik olarak güvenilir hale getirmez. Gerilmenin yoğunlaştığı köşe ve ince kesitler, tasarımda ele alınmalıdır.
| Seçim gerekçesi | Sorulacak karşı soru | Numunede görülecek kanıt |
|---|---|---|
| Daha az sehim | Hangi yükte ve hangi mesafede? | Gerçek montajda yer değiştirme |
| Daha kararlı konum | Çevre ve süre etkisi biliniyor mu? | Koşullandırma sonrası ölçüm |
| Daha dayanıklı aparat | Hangi aşınma veya hasar türüne karşı? | Temas ve tekrar denemesi |
| Daha iyi görünüm | Son işlem sonrası yüzey kabulü nedir? | Onaylı fiziksel referans |
| Daha hafif tasarım | Kütle mi, rijitlik/kütle dengesi mi hedefleniyor? | Aynı işlevi sağlayan tasarım karşılaştırması |
Bir malzemenin katkısı elektriksel bir görev için öneriliyorsa ayrı dikkat gerekir. Karbon içerdiği bilgisi tek başına kontrollü elektrostatik davranış, iletkenlik veya belirli bir elektronik kullanım uygunluğu kanıtı değildir. İlgili özelliğin ürün belgesinde tanımlanması ve uygulama testinin yapılması gerekir. Malzeme adından ek yetenek üretmeyin.
Bu aşamada uygun aday bulunamıyorsa malzemeyi zorlamak yerine geometriyi veya üretim yöntemini yeniden değerlendirmek daha verimli olabilir. Metal insert, ayrı temas pedi veya çok parçalı tasarım, tek gövdeden beklenen çelişkili görevleri ayırabilir. Birleştirme kararının montaj, bakım ve kalite kontrol yükü de tasarıma eklenmelidir.
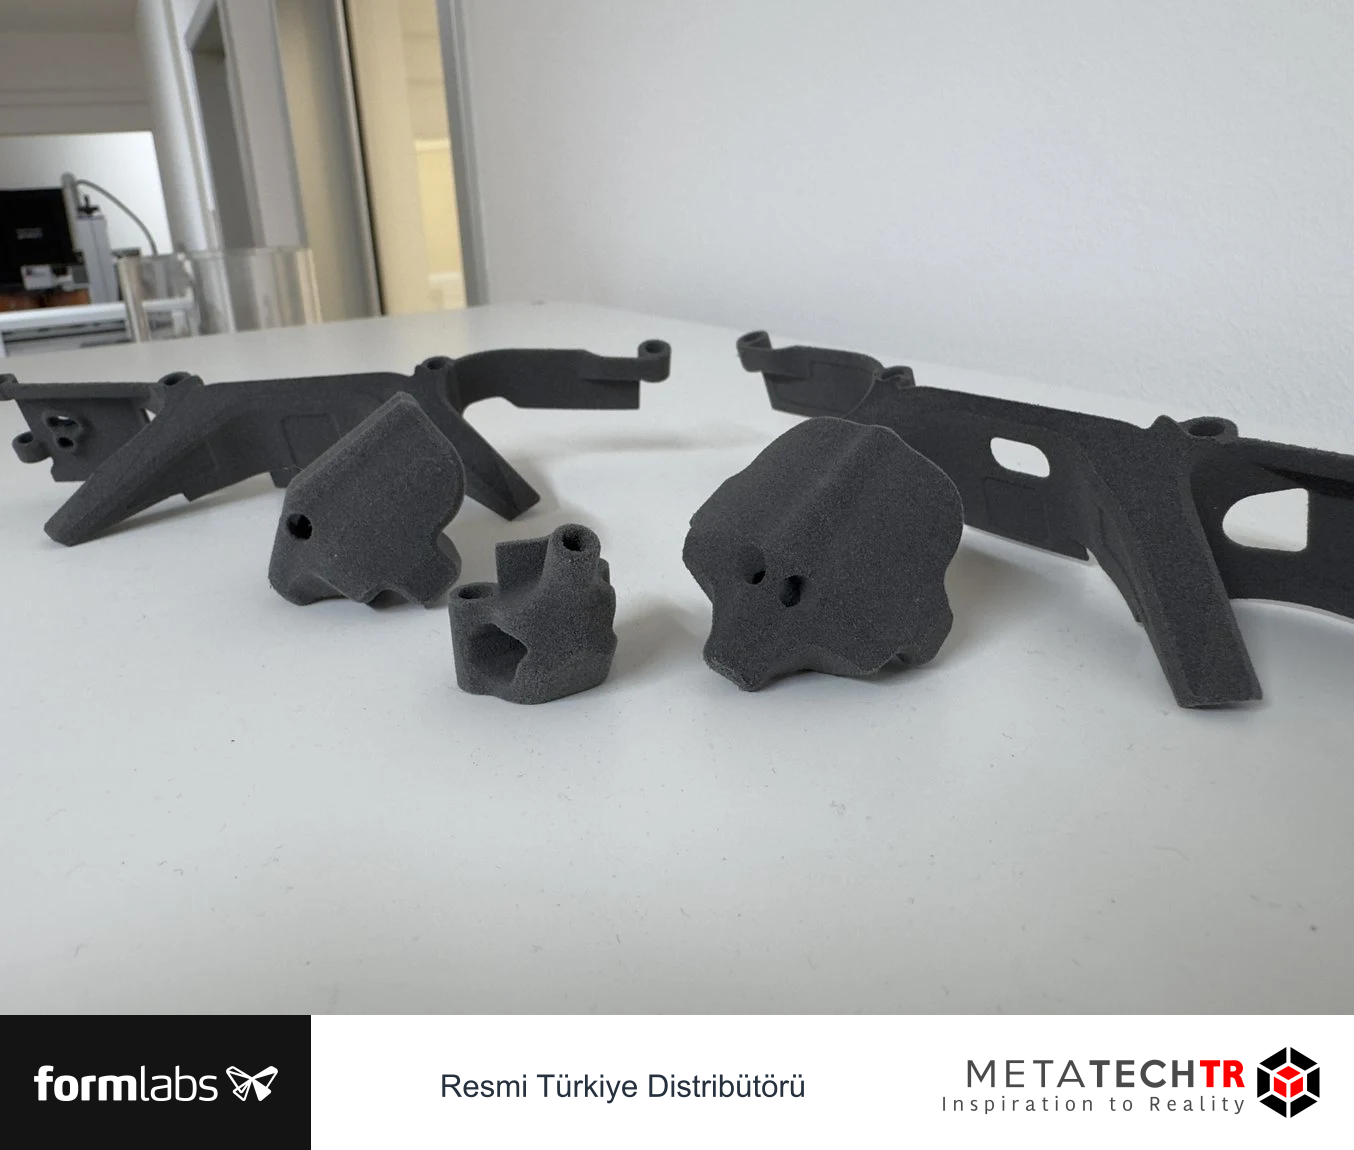
7. Nem, sıcaklık ve kimyasal ortamı ayrı satırlara ayırın
Kullanım ortamını “atölye koşulları” diye tanımlamak çoğu zaman yeterli değildir. Atölyede kuru rafta bekleyen parça ile soğutma sıvısına sıçramalı temas eden aparat aynı koşullarda çalışmaz. Nem, sıcaklık, sıvı teması ve mekanik gerilme birbirinden ayrı kaydedilmeli, daha sonra birlikte değerlendirilmelidir.
Polimerlerde çevrenin etkisi yalnız görünür hasar şeklinde ortaya çıkmayabilir. Boyutsal değişim, rijitlik kaybı, kalıcı şekil değişimi veya yüzey davranışındaki değişiklik de işlevi bozabilir. Parça kırılmadığı halde konumlandırma görevini kaybetmiş olabilir. Bu nedenle kabul kriteri yalnız çatlak aramakla sınırlanmamalıdır.
Kimyasal değerlendirmede sıvının adı kadar bileşimi ve konsantrasyonu önemlidir. Temizlik ürünleri, kesme sıvıları veya yağlar ticari isim altında farklı formüllere sahip olabilir. Üreticinin uyumluluk tablosunda bir kimyasalın bulunması, karışımın her sıcaklıkta ve her süre boyunca uygun olduğu anlamına gelmez. Gerilim altındaki gerçek parça, yüksüz küçük numuneden farklı davranabilir.
Örnek bir çevre test kaydı şu alanları içerebilir:
| Kayıt | Açıklama |
|---|---|
| Numune kimliği | Ürün adı, lot, parça revizyonu ve baskı işi |
| Ortam | Sıvı veya nem koşulu; bilinen bileşim |
| Sıcaklık ve süre | Gerçek kullanım senaryosundan türetilen koşullar |
| Mekanik durum | Serbest, sıkılı, eğilmiş veya montajda |
| Başlangıç ölçümü | Kritik ölçüler, kütle ve işlev kaydı |
| Son kontrol | Ölçü, görünüm, bağlantı ve işlev değişimi |
Test koşullarını seçerken gerçek kullanımı temsil etmek gerekir. Daha sıcak veya daha yoğun bir ortam kullanmak her zaman aynı bozulmayı daha hızlı üretmez. Hızlandırılmış test ile gerçek kullanım arasındaki ilişki teknik olarak gerekçelendirilmelidir. Aksi halde sonuç, yalnız test edilen koşul için bilgi verir.
Isı konusunda da tek sayıya sığınmayın. Kısa süreli temas, uzun süreli çalışma ve mekanik yük altında bekleme ayrı senaryolardır. Parçanın sıcak bir gövdeye vidalanması, havada aynı sıcaklığa maruz kalmasından farklı yük ve genleşme koşulları yaratabilir.
Gıda teması, cilt teması veya medikal kullanım söz konusuysa genel malzeme seçimi tablosu yeterli olmaz. Güncel ürün belgeleri, kullanım amacı ve üretim süreci birlikte değerlendirilir. Bir blogdaki tarihli vaka veya renk seçeneği bu uygunluğu kendiliğinden sağlamaz. Bu rehberdeki endüstriyel eleme adımları, bu uygulamalar için uygunluk belgesi olarak kullanılamaz.
8. Geometri, malzeme seçimindeki gizli değişkendir
Bir malzemenin uygun görünmesine rağmen parçanın başarısız olmasının nedeni bazen toz değil, geometri olur. Keskin köşeler, ani kesit geçişleri, uzun ince kollar ve erişilemeyen iç bölgeler farklı sorunlar yaratabilir. Malzemeyi değiştirmeden önce hasarın nerede başladığını ve o bölgenin hangi görevi üstlendiğini inceleyin.
Örneğin klips sürekli aynı köşeden kırılıyorsa yalnız kopma uzaması daha yüksek bir ürün aramak yeterli olmayabilir. Bükülme uzunluğu, giriş açısı, montaj hareketi ve yerel kalınlık birlikte değerlendirilmelidir. Daha kalın yapmak da her zaman çözüm değildir; montaj için gereken kuvveti artırarak başka bir bölgede hasar oluşturabilir.
Muhafazalarda ise geniş yüzeyler, vida kolonları ve kenar bağlantıları birlikte çalışır. Tek bir standart numune, bu karmaşık yük yolunu temsil etmez. Montaj sırasında eğilen kapak, vida sıkıldığında hizaya gelse bile içinde kalıcı gerilim taşıyabilir. Sonradan oluşan çatlak, başlangıçtaki montaj uyumsuzluğuyla ilişkili olabilir.
Tasarım denemesinde aynı anda bütün değişkenleri değiştirmeyin. İlk seride malzemeyi sabit tutup geometriyi karşılaştırmak, hangi değişikliğin etkili olduğunu anlamayı kolaylaştırır. İkinci seride seçilen geometri farklı malzemelerde denenebilir. İki aday farklı geometri, farklı yön ve farklı son işlemle üretilmişse sonuç yalnız malzemeye bağlanamaz.
Aşağıdaki küçük deney matrisi bu ayrımı görünür kılar:
| Numune grubu | Sabit tutulanlar | Değiştirilen unsur | Cevaplanan soru |
|---|---|---|---|
| Geometri denemesi | Toz, yön, işlem, test | Köprü veya duvar tasarımı | Hangi şekil daha uygun? |
| Malzeme denemesi | Tasarım, test ve kabul yöntemi | Tam malzeme ürünü | Hangi aday gereksinimi karşılıyor? |
| İşlem denemesi | Tasarım ve malzeme | Onaylı işlem seçeneği | Teslim yüzeyi işlevi etkiliyor mu? |
| Tekrar denemesi | Seçilen kombinasyon | Üretim partisi | Sonuç tekrarlanabiliyor mu? |
Üretilebilirlik ayrıca kontrol edilir. İç kanaldaki tozun çıkarılabilmesi, hareketli boşluğun açılması ve dar bölgelerin incelenebilmesi tasarım kararlarıdır. Bu alanları temizleyemiyorsanız iyi mekanik değerler sorunu çözmez. SLS için tasarım rehberi, duvar, delik ve kanal geometrilerini bu nedenle malzemeden ayrı fakat bağlantılı ele alır.
Parçanın görevi değiştiğinde aynı seçim yeniden açılmalıdır. Prototipte yalnız elle gösterilen bir mekanizma, müşteriye teslim edilen üründe sürekli çalışacaksa artık başka bir doğrulama düzeyine ihtiyaç duyar. Başarılı gösterim, üretim onayı değildir. Malzeme kararı, tasarımın hangi olgunluk aşaması için verildiğiyle birlikte kaydedilmelidir.
9. Renk ve son işlem de malzeme gereksinimidir
Renk çoğu projede son toplantıya bırakılır. Oysa başlangıç malzemesinin rengi, gözenekli yüzey yapısı, son işlem yöntemi ve hedef görünüm birlikte değerlendirilmelidir. Sonradan eklenecek boya veya kaplamanın bütün farkları kapatacağı varsayımı, maliyet ve kabul sorunlarına yol açabilir.
Görünür bir parçada üç farklı soru vardır. İstenen renk elde edilebiliyor mu? Aynı ürünün farklı parçaları birbirine yeterince benziyor mu? Kullanım ve temizlik sonrasında görünüm kabul edilebilir kalıyor mu? İlk numunenin güzel görünmesi yalnız birinci sorunun bir kısmını cevaplar.
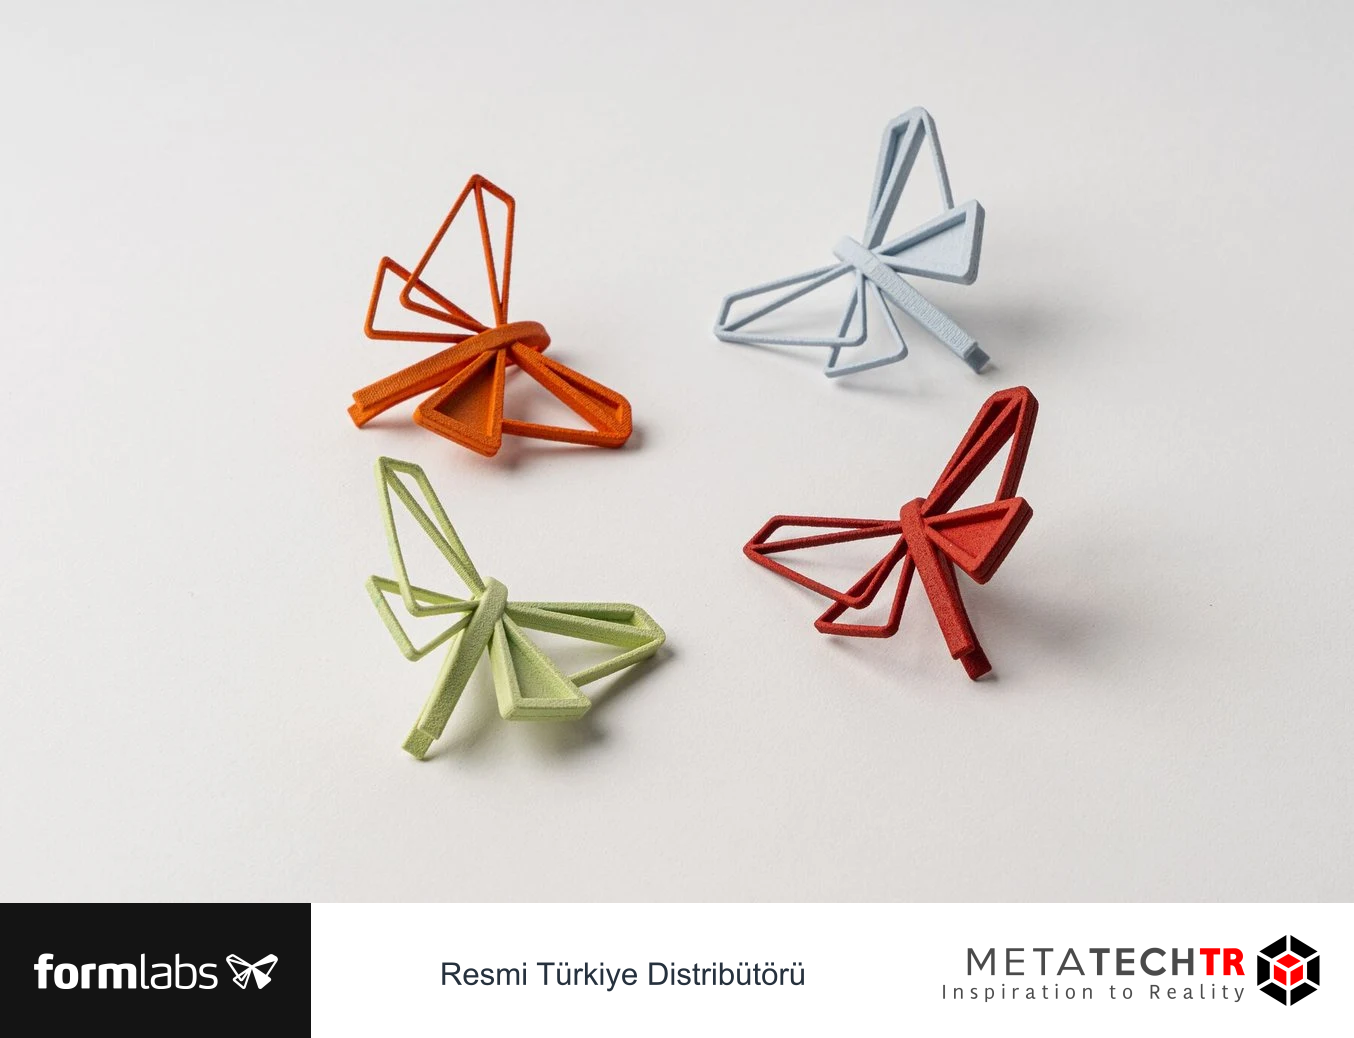
Formlabs'ın Nylon 12 White tanıtımındaki boyanmış örnekleri, açık renk başlangıç malzemesinin renkli son işlem için nasıl değerlendirildiğini gösterir. Buradaki fotoğraflar, her renk kodunun her geometride aynı biçimde elde edileceği anlamına gelmez. Ekran, ışık, yüzey dokusu ve işlem partisi algılanan rengi etkileyebilir.
Görsel kabul için bir referans seti hazırlayın. Kabul edilen yüzey, sınırda kalan yüzey ve reddedilen belirgin kusur mümkün olduğunca fiziksel örneklerle tanımlanabilir. Her örneğin hangi ışıkta ve hangi mesafeden inceleneceği belirtilirse değerlendirme daha tutarlı olur. Çok yakından yapılan kozmetik inceleme ile ürünün normal kullanım görünümü aynı amaç değildir.
Son işlem ölçüyü de etkileyebilir. Oturma yüzeyleri, klips boşlukları, dişli bağlantılar ve sürtünme bölgeleri işlem planında ayrıca işaretlenmelidir. Bu bölgelerin maskelenmesi veya başka şekilde korunması gerekiyorsa işlemciyle önceden görüşülür. Tamamlanmış parçanın montajı, yüzey işlemi öncesindeki parçayla aynı kabul edilmez.
Esnek parçalarda kaplamanın hareketle uyumu da değerlendirilir. Malzeme esneyebiliyor diye kaplamanın aynı hareketi sorunsuz takip edeceği varsayılamaz. Çatlama, soyulma veya temas davranışının değişmesi kullanım denemesinde izlenir. Dekoratif hedef, parçanın temel işlevini bozuyorsa malzeme ve yüzey seçimi birlikte yeniden ele alınır.
Temizlik son işlemi ile dekoratif son işlemi karıştırmayın. Toz uzaklaştırma ve yüzey hazırlığı, teslim edilebilir parçanın temel adımlarıdır. Renk verme ve kaplama ise ek gereksinimlere cevap verir. Fuse Sift ve Fuse Blast iş akışı ilk gruba, boyama ve görsel kabul rehberi ikinci gruba odaklanır. Bu ayrım, teklifte hangi işlemin dahil olduğunun açık yazılmasını da sağlar.
10. Malzeme çeşitliliği üretim düzenini değiştirir
Bir tozun teknik olarak uygun olması, işletmede kolayca uygulanabileceği anlamına gelmez. Malzeme değişimi, ayrı saklama, izlenebilirlik, temizlik ve son işlem düzeni gerektirebilir. Bu gereksinimler başlangıçta görülmezse küçük bir yeni uygulama bütün üretim planını etkileyebilir.
WLD'nin 2024 vaka anlatımı, malzeme çeşitliliğinin operasyonel karşılığını gösterir. Firma farklı tozları birden fazla Fuse 1+ 30W üzerinde organize eder; Nylon 12 ile diğer tozların çıkarma ve hazırlık düzenleri aynı şekilde yürütülmez. Bu, her işletmenin aynı ekipmanı alması gerektiği anlamına gelmez. Çeşitliliğin yalnız katalog seçimi olmadığına işaret eder.
Yeni aday için aşağıdaki süreç sorularını da cevaplayın:
- Mevcut cihaz ve donanım seçilen tam ürünle uyumlu mu?
- Kullanılacak profil ve yazılım sürümü üretici tarafından destekleniyor mu?
- Malzeme değişimi için hangi temizlik ve ekipman adımları gerekiyor?
- Açılmış, geri kazanılmış ve hazırlanmış toz nasıl tanımlanacak?
- Son işlemde hangi malzeme ve parça kısıtları bulunuyor?
- Numune üretiminden sonra seri işlerin takvimi nasıl etkilenecek?
Bu soruların cevabı üreticinin güncel talimatından alınmalıdır. Başka bir firmanın “birkaç saatte değiştirdik” ifadesi, sizin cihazınız ve malzemeniz için prosedür değildir. ORQA vakasında anlatılan malzeme geçişi de kendi ekipmanı ve çalışma koşulları içindeki deneyimdir.
Toz yenileme ve karışım oranlarını genel bir SLS kuralı gibi kullanmayın. Oran, ürün ve süreç koşullarına bağlıdır. Bir duyurudaki oranı başka bir toza taşımak, maliyet ve kalite hesabını aynı anda bozabilir. Kullanılabilir geri kazanılmış malzeme miktarı, üretim portföyü ve süreç kayıtlarıyla birlikte değerlendirilir. Ayrıntılı kayıt düzeni için SLS toz yönetimi rehberine geçebilirsiniz.
Açık malzeme seçenekleri de ayrı bir kategori olarak düşünülmelidir. Bir platformun üçüncü taraf malzemelere izin vermesi, her tozun doğrulanmış üretim reçetesiyle geldiği anlamına gelmez. Araştırma serbestliği ile müşteri siparişine hazır süreç farklı şeylerdir. Deneysel malzemeyi standart üretim malzemesi gibi sunmadan önce süreç geliştirme ve doğrulama kapsamı tanımlanmalıdır.
Bazen en doğru karar, düşük hacimli özel malzemeyi dışarıdan hizmetle almak olabilir. Bu durumda işletme ana malzemesindeki düzenini korurken yeni uygulamayı deneyebilir. Hizmet alımı bir başarısızlık değil, belirsizliği kontrollü öğrenme yoludur. SLS hizmeti için teklif ve kabul rehberi, bu denemenin aynı gereksinimlerle karşılaştırılmasını sağlar.
11. Numune planını gerçek parçanın riskli bölgelerinden kurun
Malzeme numunesi istemek yararlıdır; fakat elinize gelen genel tanıtım parçası projenizin bütün sorularını cevaplamaz. Dokuyu, rengi ve genel hissi gösterebilir. Gerçek bağlantı kuvveti, iç kanal temizliği veya vida yuvasının davranışı için kendi geometrinizden kanıt gerekir.
İlk numune setini üç katmanda kurabilirsiniz. Birinci katman malzemeyi tanımaya yarayan basit örnektir. İkinci katman kritik özelliği temsil eden küçük kupondur. Üçüncü katman gerçek montaj parçasıdır. Böylece her başarısızlıkta büyük ve pahalı bir bütün parçayı tekrar üretmek yerine, sorunun nerede oluştuğu daha hızlı anlaşılır.
Kritik özellik kuponu, yalnız şekli küçültülmüş rastgele bir parça değildir. Gerçek duvar, delik, köşe, bağlantı ve işlem koşulunu anlamlı biçimde temsil etmelidir. Örneğin vida yuvası deneniyorsa bağlantı çevresindeki malzeme miktarı ve desteklenen yüzeyler de değerlendirilir. Gerçek üründeki esnek çevreyi tamamen rijit bir blokla değiştirmek sonucu yanıltabilir.
Bir numune siparişinde aşağıdaki bilgiler bulunabilir:
| Dosya veya kayıt | İçerik |
|---|---|
| CAD ve revizyon | Denenecek geometri ve değişiklik tarihi |
| Gereksinim sayfası | Yük, ortam, kullanım ve kabul ölçütleri |
| Malzeme tanımı | Tam ürün adı; izin verilen alternatif varsa kapsamı |
| İşlem tanımı | Baskı yönü, kabul edilen son işlem ve teslim durumu |
| Ölçüm planı | Kritik ölçüler, yöntem ve ölçüm zamanı |
| İşlev denemesi | Montaj sırası, tekrar ve gözlenecek hasar |
| Sonuç formu | Geçti, kaldı veya ek bilgi gerekiyor kararı |
İki malzemeyi karşılaştırırken aynı kabul kriterini kullanın. Birine yalnız görsel inceleme, diğerine ağır montaj denemesi uygulamak adil bir karşılaştırma oluşturmaz. Numune sayısı ve dağılımı da uygulamanın riski ve değişkenliğiyle gerekçelendirilmelidir; her proje için tek evrensel adet önermek doğru olmaz.
Numuneleri kimliksiz bırakmayın. Birbirine benzeyen gri parçalar kısa sürede karışabilir. Malzeme, revizyon, yön ve işlem bilgisi ayrı kayıtla eşleştirilmeli; işaretlemenin parçanın işlevini etkilemediği görülmelidir. Test sonunda en iyi parçayı seçmek kadar, hangi koşulda üretildiğini bilmek önemlidir.
Asıl denemeden önce ölçüm ve montaj sırasını bir kez prova etmek de yararlıdır. Aparat parçayı yanlış yerden tutuyorsa veya ölçüm ucu esnek yüzeyi gereğinden fazla bastırıyorsa, malzemeler arasındaki fark düzeneğin etkisiyle karışabilir. Prova sırasında kayıt formunun doldurulabilir olup olmadığı da görülür. Testi yapan kişinin yorum eklemesi gereken alan bırakın; yalnız geçti veya kaldı kutusu beklenmeyen davranışı anlatmaya yetmeyebilir. Örneğin parça kabul edilen kuvvet aralığında çalışmış fakat ses, sürtünme veya yüzey izi üretmiş olabilir. Bu gözlem doğrudan ret nedeni olmayabilir, ancak ürün kararından önce değerlendirilmesi gereken yeni bir sorudur.
Başarılı sonuçtan sonra da kararın kapsamını yazın. “Montaj provası için uygun” ile “müşteriye gönderilecek sürekli kullanım parçası için onaylı” aynı ifade değildir. Bir sonraki aşamaya geçerken gereken ek testleri bu kayda bağlayın. Böylece numune başarısı, sessizce sınırsız kullanım onayına dönüşmez.
Örneğin iki parçadan oluşan bir taşıma kutusu için kapak, kilit ve iç tampon düşünülsün. İlk denemede kapağın dış biçimi kontrol edilir; ikinci denemede kilit açma kuvveti incelenir; tampon ise ayrı sıkışma düzeneğinde değerlendirilir. Bu üç sonucu tek “kutu başarılı” satırına indirmek bilgi kaybettirir. Kapak uygunken kilidin değişmesi veya tamponun başka malzemeye geçmesi gerekebilir. Her bileşen kendi görevine göre kayıt altına alınır.
Numune kodunu da buna göre kurabilirsiniz. Proje adı, parça revizyonu ve aday malzeme kodundan oluşan kısa bir kimlik, fiziksel parçayı sonuç formuna bağlar. Kodun içine bütün işlem bilgisini sıkıştırmak gerekmez; ayrıntılar kayıt tablosunda tutulabilir. Önemli olan, aynı kimliğin iki farklı kombinasyona verilmemesidir. Bir testten sonra geometri değiştiyse yeni revizyon açılır.
Ayrıca iyi görünen örneği seçerek diğerlerini gözden çıkarmayın. Bir grubun bazı parçaları geçip bazıları kalıyorsa bu değişkenlik de sonuçtur. Üretim konumu, son işlem ve ölçüm yöntemi incelenmeden yalnız başarılı örneğin fotoğrafını karar dosyasına koymak eksik kanıt oluşturur. Deneme sonunda başarısız parçaların hangi koşulları paylaştığını görmek, malzeme değiştirmekten önce daha etkili bir düzeltme sağlayabilir.
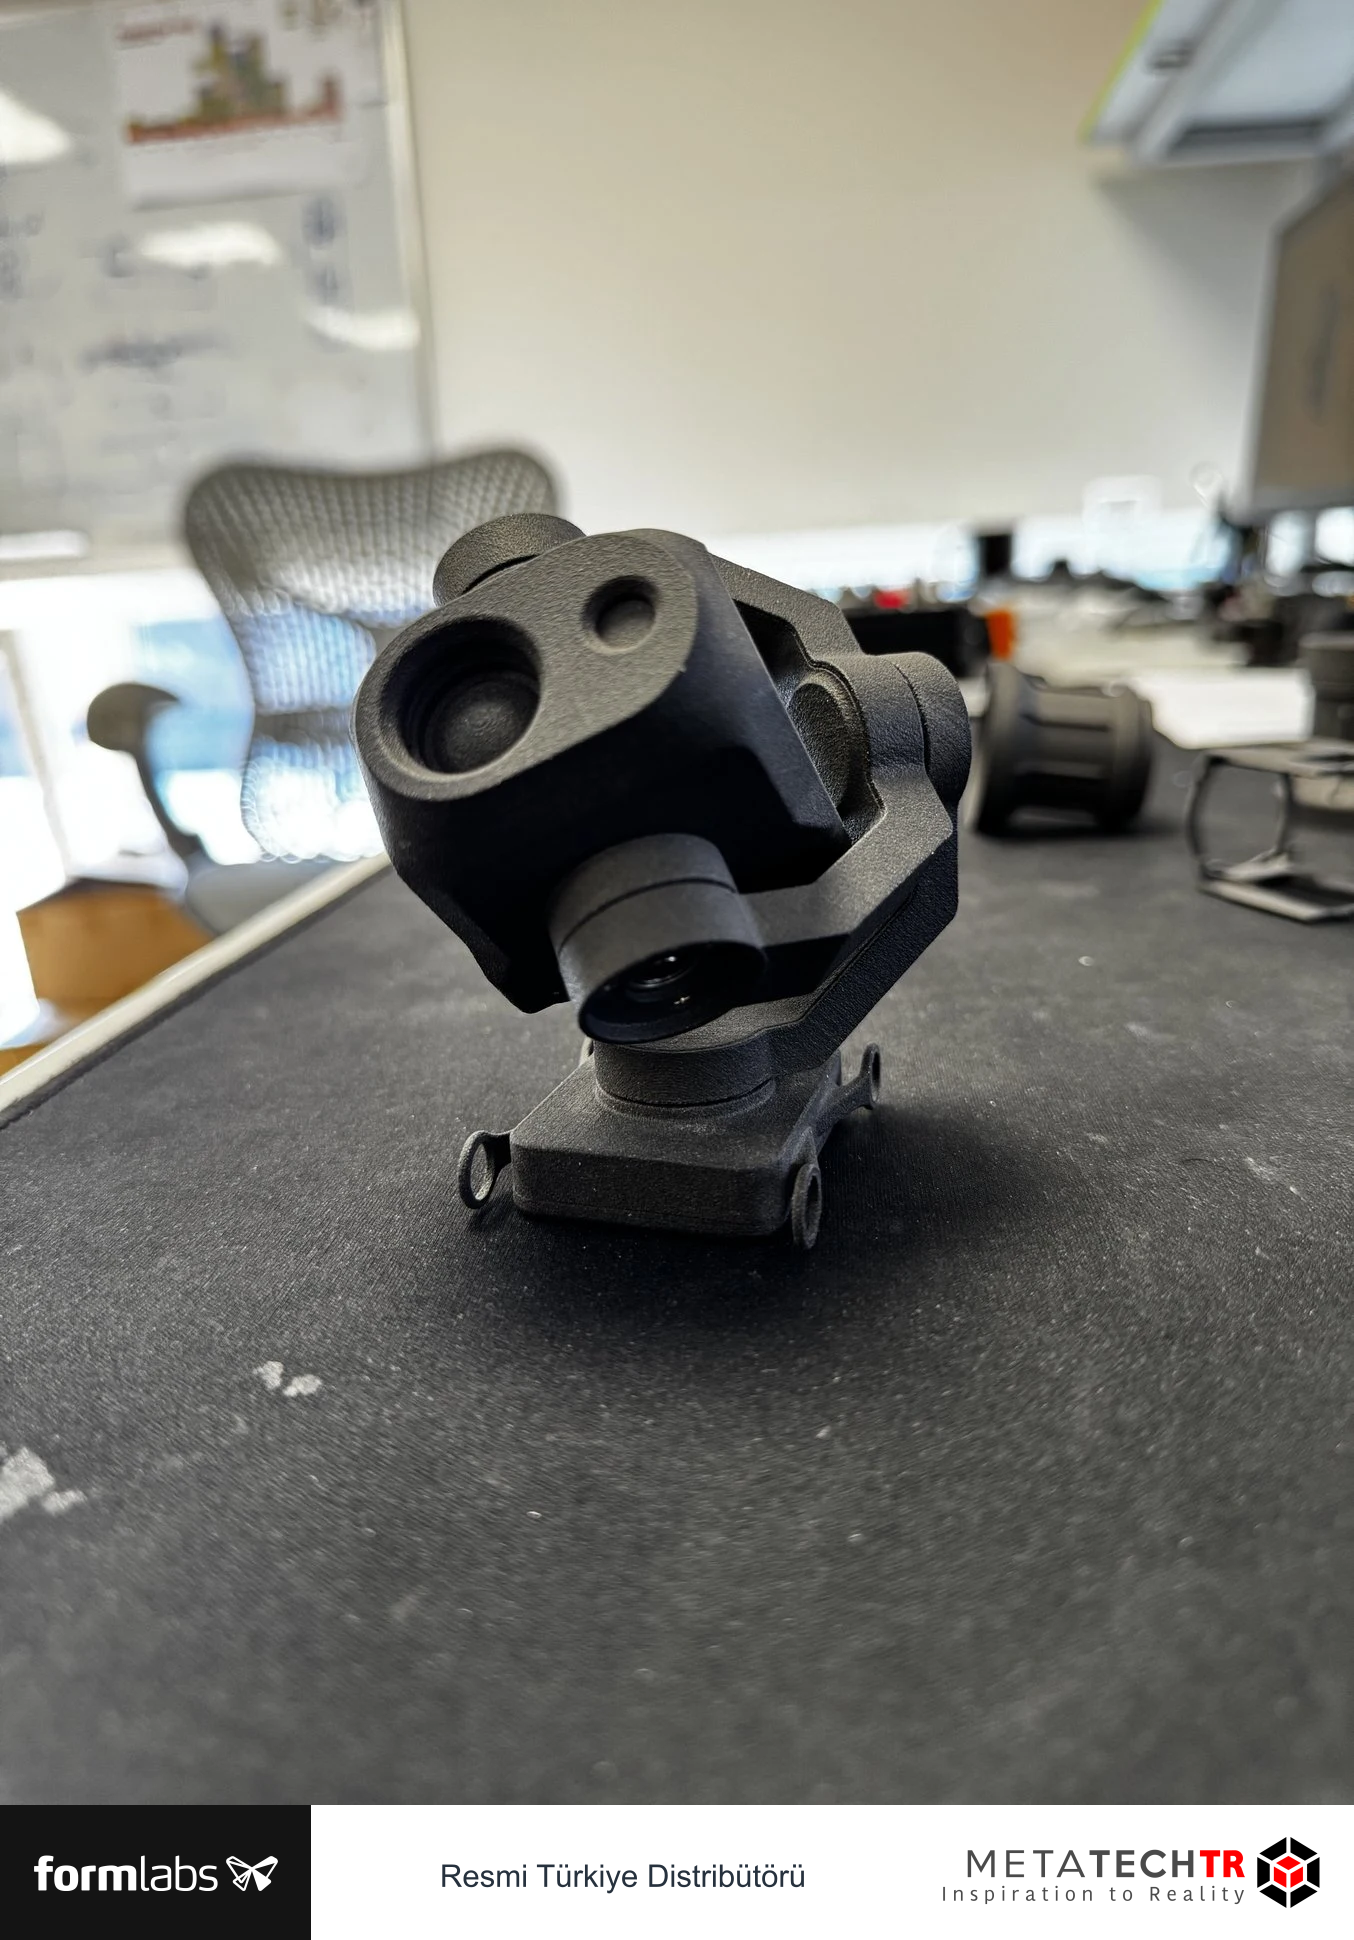
12. Başarısız numuneyi yalnız malzemeye bağlamayın
Bir parça kırıldığında ilk tepki daha dayanıklı bir toz aramak olabilir. Ancak kırılma, yanlış montaj, geometrik gerilim yoğunlaşması, işlem farkı veya kullanım senaryosunun eksik tanımlanmasıyla da ilişkili olabilir. Malzemeyi hemen değiştirmek, sorunu geçici olarak gizleyebilir ve asıl nedeni belirsiz bırakabilir.
Önce hasarın yerini ve zamanını kaydedin. İlk montaj sırasında mı oldu, bekleme sonunda mı görüldü, yoksa tekrarlı kullanımda mı başladı? Kırık yüzeyin fotoğrafı, montaj öncesi ölçüm ve uygulanan hareket birlikte değerlendirilir. Hasarlı parçayı temizleyip atmak yerine kimliğiyle saklamak, sonraki karşılaştırmayı kolaylaştırır.
Aşağıdaki tablo bir teşhis başlangıcıdır; tek başına kesin neden belirlemez:
| Gözlenen sorun | Önce incelenecek alan | Kontrollü sonraki deneme |
|---|---|---|
| Aynı köşeden kırılma | Gerilim yoğunlaşması ve montaj yolu | Geometriyi değiştirip diğer koşulları sabit tutma |
| Kırılmadan fazla eğilme | Rijitlik gereksinimi ve kesit | İşlevsel sehim ölçümü |
| Montajın çok sıkı olması | Boyut zinciri ve son işlem | Kritik ölçüleri ayrı kontrol etme |
| Esnek parçanın biçimini koruması | Sıkışma süresi ve toparlanma | Aynı çevrimde geri dönüş kaydı |
| Renk veya yüzey farkı | İşlem partisi ve referans | Aynı ışıkta fiziksel karşılaştırma |
| Bazı parçaların farklı davranması | İş kimliği, yön, konum ve işlem | İzlenebilir tekrar üretimi |
Numune başarısızlığında “bir boy büyütelim” yaklaşımı da dikkat ister. Kalınlık artırmak rijitliği değiştirebilir fakat ağırlığı, montaj kuvvetini ve baskı davranışını da etkiler. Tasarım değişikliği hangi sorunu hedeflediği belirtilerek yapılmalıdır. Aksi halde sonraki testte iyileşmenin nedenini ayırmak güçleşir.
Ölçüm hatasını da dışlamayın. Farklı kişiler parçayı farklı yüzeylerden referanslayabilir. Esnek parça ölçülürken uygulanan kuvvet sonucu değiştirebilir. Ölçüm yöntemi, malzeme davranışına uygun olmalı ve mümkün olduğunca tekrarlanabilir kurulmalıdır. Birkaç farklı ölçümün ortalamasını almak, yanlış referans seçimini düzeltmez.
Gerçek kullanım ile laboratuvar denemesi arasındaki farkları yazın. Test edilen parça tek başına dururken üründe başka bir gövdeye sıkılmış olabilir. Kullanıcı hareketi, montaj sırası veya temizlik adımı testte bulunmayabilir. Bu farklar belirlenmeden yalnız malzeme tablosuna dönmek eksik bir değerlendirmedir.
Başarısızlık kaydı, sonraki tasarım için bilgi üretmelidir. “PA12 olmadı” gibi geniş bir sonuç yerine, belirli ürünün belirli geometride hangi koşulda hangi gereksinimi karşılayamadığını yazın. Böyle bir kayıt hem yeni malzeme adayını hem de tasarım değişikliğini daha doğru seçmenizi sağlar.
13. Bambu Lab FDM ile erken kararları hızlandırın
SLS malzeme seçimi, her erken denemenin SLS ile yapılmasını gerektirmez. Bambu Lab FDM ekosistemi, uygun uygulamalarda dış biçim, montaj erişimi, kablo yolu, vida yerleşimi ve kullanıcı etkileşimi gibi soruların erken cevaplanmasına yardımcı olabilir. Bu görevler, nihai SLS malzemesinin mekanik doğrulamasından ayrılmalıdır.
Örneğin bir muhafazanın kapağını açarken tornavida erişimi yoksa önce malzeme değil geometri değiştirilmelidir. Böyle bir sorunu erken FDM provasında görmek, sonraki SLS numune turunu daha verimli hale getirebilir. Aynı şekilde ürünün elde tutulması veya çevredeki bileşenlerle çakışması, yöntemler arası erken tasarım çalışması için uygundur.
Bunun karşılığında FDM numunesinin sonucu, SLS parçanın dayanım veya yüzey kanıtı olarak kullanılmaz. Katman düzeni, malzeme formu ve üretim süreci farklıdır. Aynı CAD dosyasını kullanmak, yöntemleri mekanik olarak eşdeğer yapmaz. Erken numunenin etiketi bu nedenle yalnız parça adı değil, test amacı da içermelidir.
Bambu Lab'ın Kit Crafters vaka anlatımı, modüler oyuncak tasarımında bağlantılar ve tasarım yinelemeleri için FDM kullanımını gösterir. Bu örnek, hızlı tasarım öğrenmesi açısından anlamlıdır. Endüstriyel SLS malzemesinin yük taşıma yeterliliği veya ömrü için kanıt olarak kullanılmaz.
Yöntemler arasında görev paylaşımı yaparken bir test matrisi hazırlayın:
| Soru | Erken FDM provası | Nihai SLS kombinasyonu |
|---|---|---|
| Parça çevre bileşenlere sığıyor mu? | Yararlı başlangıç | Son boyutlarla tekrar kontrol |
| Montaj aletine erişim var mı? | Uygun tasarım provası | Gerekirse doğrulama |
| Kullanıcı hareketi anlaşılır mı? | Ergonomi ve sıra denemesi | Gerçek yüzey ve kuvvetle kontrol |
| Parça belirlenen yükü taşıyor mu? | SLS sonucu sayılmaz | Uygulamaya uygun test gerekir |
| Esnek temas beklentiyi karşılıyor mu? | Yalnız ön fikir verebilir | Gerçek malzeme ve geometriyle test |
| Son görünüm kabul ediliyor mu? | Temsili olabilir | Nihai yüzeyle kabul gerekir |
Bu ayrım bütçeyi yalnız daha ucuz yöntem seçerek değil, yanlış soruyu pahalı aşamada sormayı önleyerek kullanır. Erken denemeler tamamlandığında hangi soruların kapandığı ve hangilerinin açık kaldığı yazılır. Son numune planı böylece gereksiz tekrarlar yerine gerçek belirsizliklere odaklanır.
Daha geniş yöntem paylaşımı için Bambu Lab FDM ve SLS iş bölümü rehberi kullanılabilir. Amaç bir yöntemi bütün uygulamalar için üstün ilan etmek değil, her soruya uygun kanıtı en doğru aşamada üretmektir.
14. Seçimi bir malzeme adıyla değil karar dosyasıyla tamamlayın
İyi bir malzeme kararı, toplantı sonunda söylenen tek bir ürün adından daha fazlasıdır. Hangi parçalar için geçerli olduğu, hangi koşullarda denendiği ve değişiklik olduğunda hangi kontrollerin tekrarlanacağı belirli olmalıdır. Bu kayıt, tasarımcı değiştiğinde veya sipariş başka bir üretim dönemine taşındığında kararın anlamını korur.
Karar dosyasının ilk sayfasında parça görevi ve kritik gereksinimler bulunur. İkinci bölümde değerlendirilen adaylar ve elenme nedenleri yazılır. Seçilen ürünün tam adı, belge sürümü, üretim ve son işlem tanımı eklenir. Son bölümde numune sonuçları ve kullanım sınırları yer alır. Dosyanın uzun olması değil, kararın tekrar anlaşılabilir olması önemlidir.
Adayları değerlendirirken bütün ölçütlere aynı ağırlığı vermeyin. Zorunlu gereksinim ile tercih ayrılmalıdır. Parça montajda konumunu korumuyorsa hoş renk bu eksiği telafi edemez. Benzer biçimde, görünür ürün için zorunlu renk kabulünü karşılamayan bir aday mekanik olarak başarılı olsa bile tamamlanmış çözüm olmayabilir.
Basit bir karar tablosu kullanılabilir:
| Ölçüt | Tür | Sonuç | Karara etkisi |
|---|---|---|---|
| Kritik montaj işlevi | Zorunlu | Geçti / kaldı / belirsiz | Kalmışsa aday durdurulur |
| Ortam koşulu | Zorunlu | Kanıt ve test kaydı | Belirsizse ek doğrulama gerekir |
| Görsel kabul | Uygulamaya bağlı | Referansla karşılaştırma | Son işlem seçimini etkiler |
| Tekrarlanabilirlik | Üretim gereği | Farklı işlerden sonuç | Seri kullanım kapsamını belirler |
| Operasyon uygunluğu | İşletme gereği | Ekipman ve iş akışı | İç üretim veya hizmet seçimi |
| Toplam maliyet | Ticari tercih | Aynı kapsamlı hesap | Teknik açıdan uygun adaylar arasında kıyas |
Maliyeti yalnız kilogram fiyatına indirgemeyin. Kabul edilen parça sayısı, işlem yükü, test, yeniden üretim ve malzeme yönetimi aynı kapsamda değerlendirilmelidir. Bu hesabın ayrıntıları SLS parça maliyeti rehberinde ele alınır. Burada temel ilke, teknik açıdan uygun olmayan bir malzemeyi düşük başlangıç fiyatıyla seçmemektir.
Son kararda alternatif kullanımını da tanımlayın. “Eşdeğer malzeme kullanılabilir” ifadesi, eşdeğerliğin hangi özellik ve testlerle gösterileceği yazılmadıkça belirsizdir. Değişiklikte yalnız satın alma değil tasarım, üretim ve kalite sorumluları da aynı bilgiye ulaşmalıdır.
Karar dosyasına bir değişiklik tetikleyicisi listesi eklemek yararlıdır. Malzeme ürününün veya formülasyonunun değişmesi, yeni bir cihazda üretime geçilmesi, kritik geometrinin revizyonu, son işlem değişikliği ve kullanım ortamının genişlemesi bu listeye girebilir. Her değişiklik bütün testlerin baştan yapılmasını gerektirmeyebilir; fakat etkisinin değerlendirilmesini gerektirir. Hangi kontrollerin tekrarlanacağı değişikliğin dokunduğu gereksinimlerden türetilir.
Örneğin yalnız görünmeyen bir köşedeki yazı değiştiğinde kapsam sınırlı olabilir. Buna karşılık montaj kulağının kalınlığı değişirse yük yolu, sehim ve bağlantı kontrolü yeniden gündeme gelir. Renk için uygulanan yeni kaplama da kritik boşluğu veya esnek hareketi etkileyebilir. “CAD neredeyse aynı” ifadesi, değişikliğin işlevsel etkisini açıklamaz.
Kararın sahibi de belirlenmelidir. Tasarım sorumlusu geometriyi, üretim sorumlusu işlem uygulanabilirliğini, kalite sorumlusu kabul kaydını ve satın alma sorumlusu tedarik tanımını aynı sürüm üzerinden takip eder. Küçük ekiplerde bu görevler aynı kişide olabilir; yine de karar alanları ayrı yazılır. Böylece yeni sipariş geldiğinde eski konuşmaların hatırlanmasına bağımlı kalınmaz. Seçilmiş malzeme, uygulanabilir ve izlenebilir bir üretim tanımına dönüşür.
METATECHTR ile değerlendirmeye hazırlanırken CAD dosyası, kritik ölçüler, kullanım ortamı, hedef adet, son yüzey beklentisi ve mevcut test sonuçlarını bir araya getirin. Formlabs ürün grubunu incelerken cihaz adıyla birlikte malzeme ve son işlem kapsamını da görüşün. Fuse 1+ 30W ürün sayfası başlangıç noktası olabilir; nihai uygunluk belirli toz, donanım ve uygulama için ayrıca değerlendirilir.