SLS ile Nihai Parça Üretimi: Prototipten Kontrollü Ürüne Geçiş
3D Yazıcı Hakkında
Bir prototipin çalışması, müşteriye teslim edilecek ürünün hazır olduğu anlamına gelmez. Prototip çoğu zaman tek bir soruyu yanıtlar: Parça sığıyor mu, mekanizma hareket ediyor mu, kullanıcı şekli beğeniyor mu? Nihai parça ise bütün kullanım beklentilerini aynı anda karşılamalı ve sonraki üretimlerde de aynı tanıma göre teslim edilebilmelidir.
SLS bu geçişte, karmaşık geometrileri ve değişken ürün ailelerini kalıpsız üretme olanağı sunar. Ancak kalıbın olmaması, üretim tanımının da gereksiz olduğu anlamına gelmez. Malzeme, geometri, yönlendirme, son işlem, montaj ve kabul ölçütleri birlikte tanımlanmadığında, aynı dosyadan çıkan parçalar hakkında farklı beklentiler oluşabilir.
Bu rehberin kısa cevabı şudur: SLS ile nihai parçaya geçiş, “basılabiliyor” kararından “tanımlı kullanımda kabul edilebiliyor” kararına geçmektir. Bunun için ürün gereksinimleri, temsilî numuneler, işlev testleri, kontrollü ilk parti ve değişiklik kuralları gerekir. Bir başka şirketin başarılı uygulaması fikir verir; sizin parçanızın uygunluğunu kanıtlamaz.
Burada müşteriye teslim edilen makine bileşenleri, muhafazalar, aksesuarlar ve benzeri ürün parçaları ele alınıyor. Kurum içinde kalan bir montaj yardımcısı için SLS fikstür ve robot tutucu rehberi daha doğrudan bir çerçeve sunar. Üretim yöntemlerinin ekonomik karşılaştırması ise küçük seri SLS ve enjeksiyon değerlendirmesinde ayrıntılandırılır.
1. “Nihai kullanım” etiketini görev tanımına dönüştürün
Nihai kullanım geniş bir ifadedir. Bir makinenin görünür kapağı, içerideki sensör desteği ve kullanıcının her gün bastığı bir mandal aynı şartlarla değerlendirilmez. Üçü de müşteriye teslim edilir; fakat arızalarının sonucu, maruz kaldıkları ortam ve kabul yöntemleri farklıdır. Bu nedenle “end-use malzeme” ifadesi tek başına ürün tanımı oluşturmaz.
Önce parçanın ürün içindeki görevini yazın. Taşıyor mu, koruyor mu, yönlendiriyor mu, bir arayüz mü oluşturuyor? Ardından parçanın çalışmadığı durumda ne olacağını düşünün. Yalnız görünüm mü etkilenir, montaj durur mu, başka bir bileşen zarar görebilir mi? Bu değerlendirme, hangi kontrollerin öncelikli olduğunu belirlemeye yardım eder.
Kullanım ortamını yalnız “iç mekân” veya “sanayi” şeklinde bırakmayın. Isı kaynakları, temizlik maddeleri, nem, güneş ışığı, sürtünme ve yükün süresi ayrı sorulardır. Bir muhafaza doğrudan yük taşımıyor olabilir; fakat içindeki bileşenin ısısı veya vidaların sürekli sıkma etkisi önem taşıyabilir. Parça görevini çevresindeki sistemle birlikte yerine getirir.
Kullanıcı davranışı da gereksinimin parçasıdır. Montaj yalnız eğitimli servis personeli tarafından mı yapılacak, son kullanıcı parçayı söküp takabilecek mi? Kullanıcının yanlış yönde takma ihtimali var mı? Ürün taşınırken basılı parça yük alıyor mu? Bunlar çizimde görünmeyebilir, ancak teslim edilen ürünün gerçek yaşamını belirler.
| Gereksinim alanı | Belirsiz ifade | Daha kullanışlı tanım yaklaşımı |
|---|---|---|
| Dayanım | Sağlam olsun | Yükün yönü, süresi ve uygulanma noktası |
| Görünüm | Güzel dursun | Görünür yüzeyler ve onaylı örnek |
| Montaj | Tam otursun | Eşleşen bileşenler ve kritik arayüzler |
| Ortam | Atölyede çalışsın | Gerçek sıcaklık, temas ve temizleme koşulları |
| Servis | Kolay değişsin | Erişim, sökme sırası ve yanlış montajın önlenmesi |
İlk gereksinim listesi eksik olabilir. Önemli olan eksikleri gizlemek yerine işaretlemektir. Bilinmeyen çalışma sıcaklığı veya belirsiz temizleme yöntemi, malzeme seçimini doğrudan etkileyebilir. Bu veri gelene kadar uygunluk kararı koşullu tutulabilir; yalnız numunenin iyi görünmesine dayanarak tamamlanmış sayılmaz.
Ürün tanımının sahibi de belirlenmelidir. Tasarımcı, üretici ve müşteri farklı beklentiler taşıyorsa, testin neyi kanıtladığı konusunda anlaşmazlık çıkar. Başlangıçta ortak bir görev tanımı oluşturmak, sonradan yapılan yüzey veya ölçü tartışmalarını azaltır.
Gereksinimlerin birbiriyle çatışabileceğini de baştan kabul edin. İnce ve hafif bir muhafaza istenirken vida bağlantısının çok kez sökülmesi beklenebilir. Kesintisiz bir dış yüzey istenirken içerideki kanalın temizlenmesi için erişim gerekebilir. Bu çatışmaları gizlemek yerine alternatif tasarımlarda hangi beklentinin nasıl karşılandığı gösterilir. Böylece seçim yalnız estetik beğeniye veya ilk üretim kolaylığına dayanmaz.
Bir gereksinim kaydında “zorunlu”, “tercih edilen” ve “henüz belirlenmemiş” ayrımı kullanışlıdır. Zorunlu arayüz, örneğin mevcut metal parçaya bağlantı olabilir. Tercih edilen özellik, daha az görünür birleşim çizgisi olabilir. Henüz belirlenmemiş özellik ise müşteri tarafından paylaşılmamış temizleme düzenidir. Bu ayrım, eksik verinin yanlışlıkla serbest tasarım alanı sayılmasını önler.
2. Prototipten ürüne geçiş için ayrı karar kapıları kullanın
Ürün geliştirmede bütün numuneler aynı amaçla üretilmez. Bir model yalnız dış ölçüyü gösterebilir, bir diğeri montajı deneyebilir, üçüncüsü nihai malzemeyle işlevi değerlendirebilir. Bu ayrım korunmadığında, erken aşamadaki bir örnek gereğinden fazla anlam taşır. “Bu numuneyi beğenmiştik” cümlesi, hangi özelliğin onaylandığını açıklamaz.
İlk kapı gereksinimlerin yeterliliğidir. Çizim tamamlanmış görünse bile kritik kullanım koşulları bilinmiyorsa üretim hazırlığı eksiktir. İkinci kapı tasarımın üretilebilirliğidir: toz çıkarma, duvar geçişleri, montaj erişimi ve kontrol edilebilirlik incelenir. Üçüncü kapı ise seçilen üretim tanımıyla elde edilen numunenin işlevsel değerlendirmesidir.
Dördüncü kapı kontrollü ilk partidir. Tek bir başarılı numune, birden fazla parçanın aynı beklentiyle teslim edilebildiğini göstermeyebilir. İlk parti; parçalar arasındaki değişkenliği, son işlem kapasitesini, montaj düzenini ve kabul kaydını birlikte sınar. Burada yalnız yazıcının çalışması değil, bütün teslim akışı değerlendirilir.
Bu kapılar birbirini tamamen ayıran duvarlar değildir. İşlev denemesi tasarımın değişmesini gerektirebilir; ilk parti, görünür yüzey kabulünün yeterince açık olmadığını gösterebilir. Önemli olan geri dönüşün nedenini kaydetmek ve hangi onayın yeniden ele alınacağını bilmektir. Her değişiklikte bütün süreci sıfırlamak gerekmez, ancak etkilenen kanıt gözden geçirilir.
Bambu Lab FDM erken form, el erişimi ve montaj provasında uygun bir araç olabilir. Bu aşamada hızlı bir fiziksel model, CAD üzerinde fark edilmeyen bir servis engelini gösterebilir. Ancak FDM prova numunesinin sonucu, SLS nihai malzemesinin dayanım veya çevre uygunluğu sonucu olarak sunulmaz. Teknoloji değiştiğinde doğrulanması gereken sorular tekrar tanımlanır.
SLA da bazı ince detay veya görünüm sorularında değerlendirilebilir. Yöntem seçimi, testin amacına bağlanmalıdır. Bir yüzey numunesinin beğenilmesi ile yük taşıyan bir parçanın kabulü ayrı kararlardır. Bambu Lab FDM ve SLS birlikte üretim düzeni, bu görev paylaşımını daha geniş bir geliştirme akışı içinde ele alır.
Her kapının çıktısı kısa olabilir: onaylanan özellikler, açık kalan sorular ve bir sonraki denemenin amacı. Böylece prototipler yalnız rafta birikmez; ürün kararlarının kanıtı haline gelir. Nihai üretime geçildiğinde ekip, hangi sonuçların gözleme, hangilerinin varsayıma dayandığını görebilir.
3. Malzeme adını değil, ürün ve proses tanımını sabitleyin
“PA12 kullanacağız” demek malzeme ailesini daraltır; fakat üretim tanımını tamamlamaz. Üretici, ürün sürümü, uygun cihaz ve proses koşulları birlikte değerlendirilir. Aynı aile adı altında farklı özelliklere sahip ürünler bulunabilir. Katkılı, renklendirilmiş veya farklı uygulamaya yönelik seçeneklerin birbirinin yerine kullanılabileceği varsayılmamalıdır.
Malzeme seçimi görev tanımından başlamalıdır. Rijit bir destek, esneyerek çalışan bir klips ve darbe alan bir muhafaza farklı dengeler ister. En yüksek tekil değer her zaman en uygun ürün anlamına gelmez. Rijitlik artışı, gereken esnemenin azalmasına; yumuşaklık artışı, montaj konumunun değişmesine yol açabilir. Geometri ve malzeme birlikte değerlendirilir.
Teknik föydeki verinin hangi koşullarda elde edildiği önemlidir. Numune şekli, test yöntemi, şartlandırma ve üretim koşulu, sonucun anlamını belirler. Bu veriler adayları karşılaştırmak için yararlıdır; gerçek ürünün bütün davranışını temsil etmez. Özellikle farklı kaynaklardan alınmış değerler aynı deneyin sonucu gibi yan yana dizilmemelidir.
Kısa süreli bir çekme sonucu ile uzun süre yük altında şekil koruma sorusu farklıdır. Bir bağlantı, ilk montajda rijit görünse de sürekli yük altında zamanla farklı davranabilir. Aynı şekilde darbe deneyi, yavaş ve tekrarlı bükülmenin bütün etkilerini açıklamaz. Ürün için gerekli davranışın adı açıkça konursa, malzeme belgesinden hangi bilginin alınabileceği ve hangi uygulama denemesinin gerektiği daha kolay görülür.
Ortam etkilerini de yalnız başlangıç özelliklerinden ayırın. Kullanım boyunca nem, ışık veya kimyasal temas söz konusuysa, başlangıçta kabul edilen görünüm ve işlevin nasıl korunacağı değerlendirilir. Bu etkiler için evrensel bir değişim oranı varsayılmaz. Gerçek malzeme ürünü, parça geometrisi ve kullanım koşullarıyla ilişkili kanıt aranır. Gereksinim yoksa gereksiz test eklenmez; gereksinim varsa yalnız genel aile adıyla kapatılmaz.
Proses tanımı yalnız baskıdan oluşmaz. Toz geçmişi, karışım yönetimi, yerleşim, soğuma ve son işlem parçanın üretim kaydına dahildir. Bunların ayrıntısı üretici talimatları ve işletmenin doğrulanmış akışıyla belirlenir. Burada amaç evrensel bir reçete vermek değil, kabul edilen parçanın nasıl üretildiğinin kaybolmamasını sağlamaktır.
Nylon ve esnek toz seçim rehberi, ilk adayları ayırmaya yardım eder. PA11 ile PA12 arasında seçim gerekiyorsa uygulama ve test karşılaştırması daha ayrıntılı sorular sunar. Esnek bir ürün için ise sertlik adından önce geometri ve sıkışma davranışını ele alan SLS TPU rehberi kullanılabilir.
Malzemenin değişmesi, yalnız satın alma alternatifi olarak görülmemelidir. Tedarik kolaylığı nedeniyle farklı bir ürüne geçmek, daha önce alınan işlev veya yüzey onayını etkileyebilir. Değişikliğin kapsamı değerlendirilir; hangi testin veya numunenin yeniden gerektiği belirlenir. “İkisi de nylon” gerekçesi tek başına yeterli değildir.
Ürün tanımı sabitlenirken gelecekteki değişiklikler tamamen yasaklanmış olmaz. Aksine, neyin değiştiğinin anlaşılacağı bir başlangıç noktası oluşturulur. Bu başlangıç olmadan iyileştirme de ölçülemez; yeni parçanın daha iyi olduğuna ilişkin yorumlar yalnız izlenim düzeyinde kalabilir.
4. Müşterinin gördüğü arayüzleri tasarımın merkezine alın
Nihai parçada bütün yüzeyler aynı işlevi görmez. Kullanıcının dokunduğu tutamak, montajcıya bakan bağlantı yüzeyi ve ürünün içinde kalan kanal farklı beklentiler taşır. Tasarım incelemesinde bu yüzeyleri görevlerine göre ayırmak, hem son işlemi hem kabulü daha anlaşılır hale getirir.
Görünür yüzeyler için yalnız renk söylemek yeterli değildir. Doku, parlaklık, ışık altında algılanan farklar ve diğer bileşenlerle uyum da önemlidir. Bir müşteri doğal mat yüzeyi kabul edebilir; başka biri boyalı metal parçayla benzer görünüm isteyebilir. Bu beklentiler üretim başladıktan sonra ortaya çıkarsa, ilk kabul edilen numune ile teslim edilen ürün arasında anlaşmazlık doğar.
Montaj arayüzleri için eşleşen gerçek bileşenler kullanılmalıdır. Vida, insert, conta, ray veya elektronik kartın yalnız nominal modeli bazı sorunları göstermeyebilir. Tedarikçiden gelen parçanın ölçü değişimi ve montaj sırası da değerlendirilir. Basılı parçanın kendi ölçüleri uygun olsa bile bütün montaj zorlanabilir.
Kullanıcının servis sırasında erişeceği bölgeler ayrıca incelenir. Bir kapağın kolay basılması, kolay sökülebileceği anlamına gelmez. Vida erişimi, kablo çıkışı ve parçanın tutulacağı alanlar ürünün yaşamı boyunca önem taşır. Sökme sırasında zorlanan ince bir tırnak, ilk montaj testinde fark edilmeyebilir.
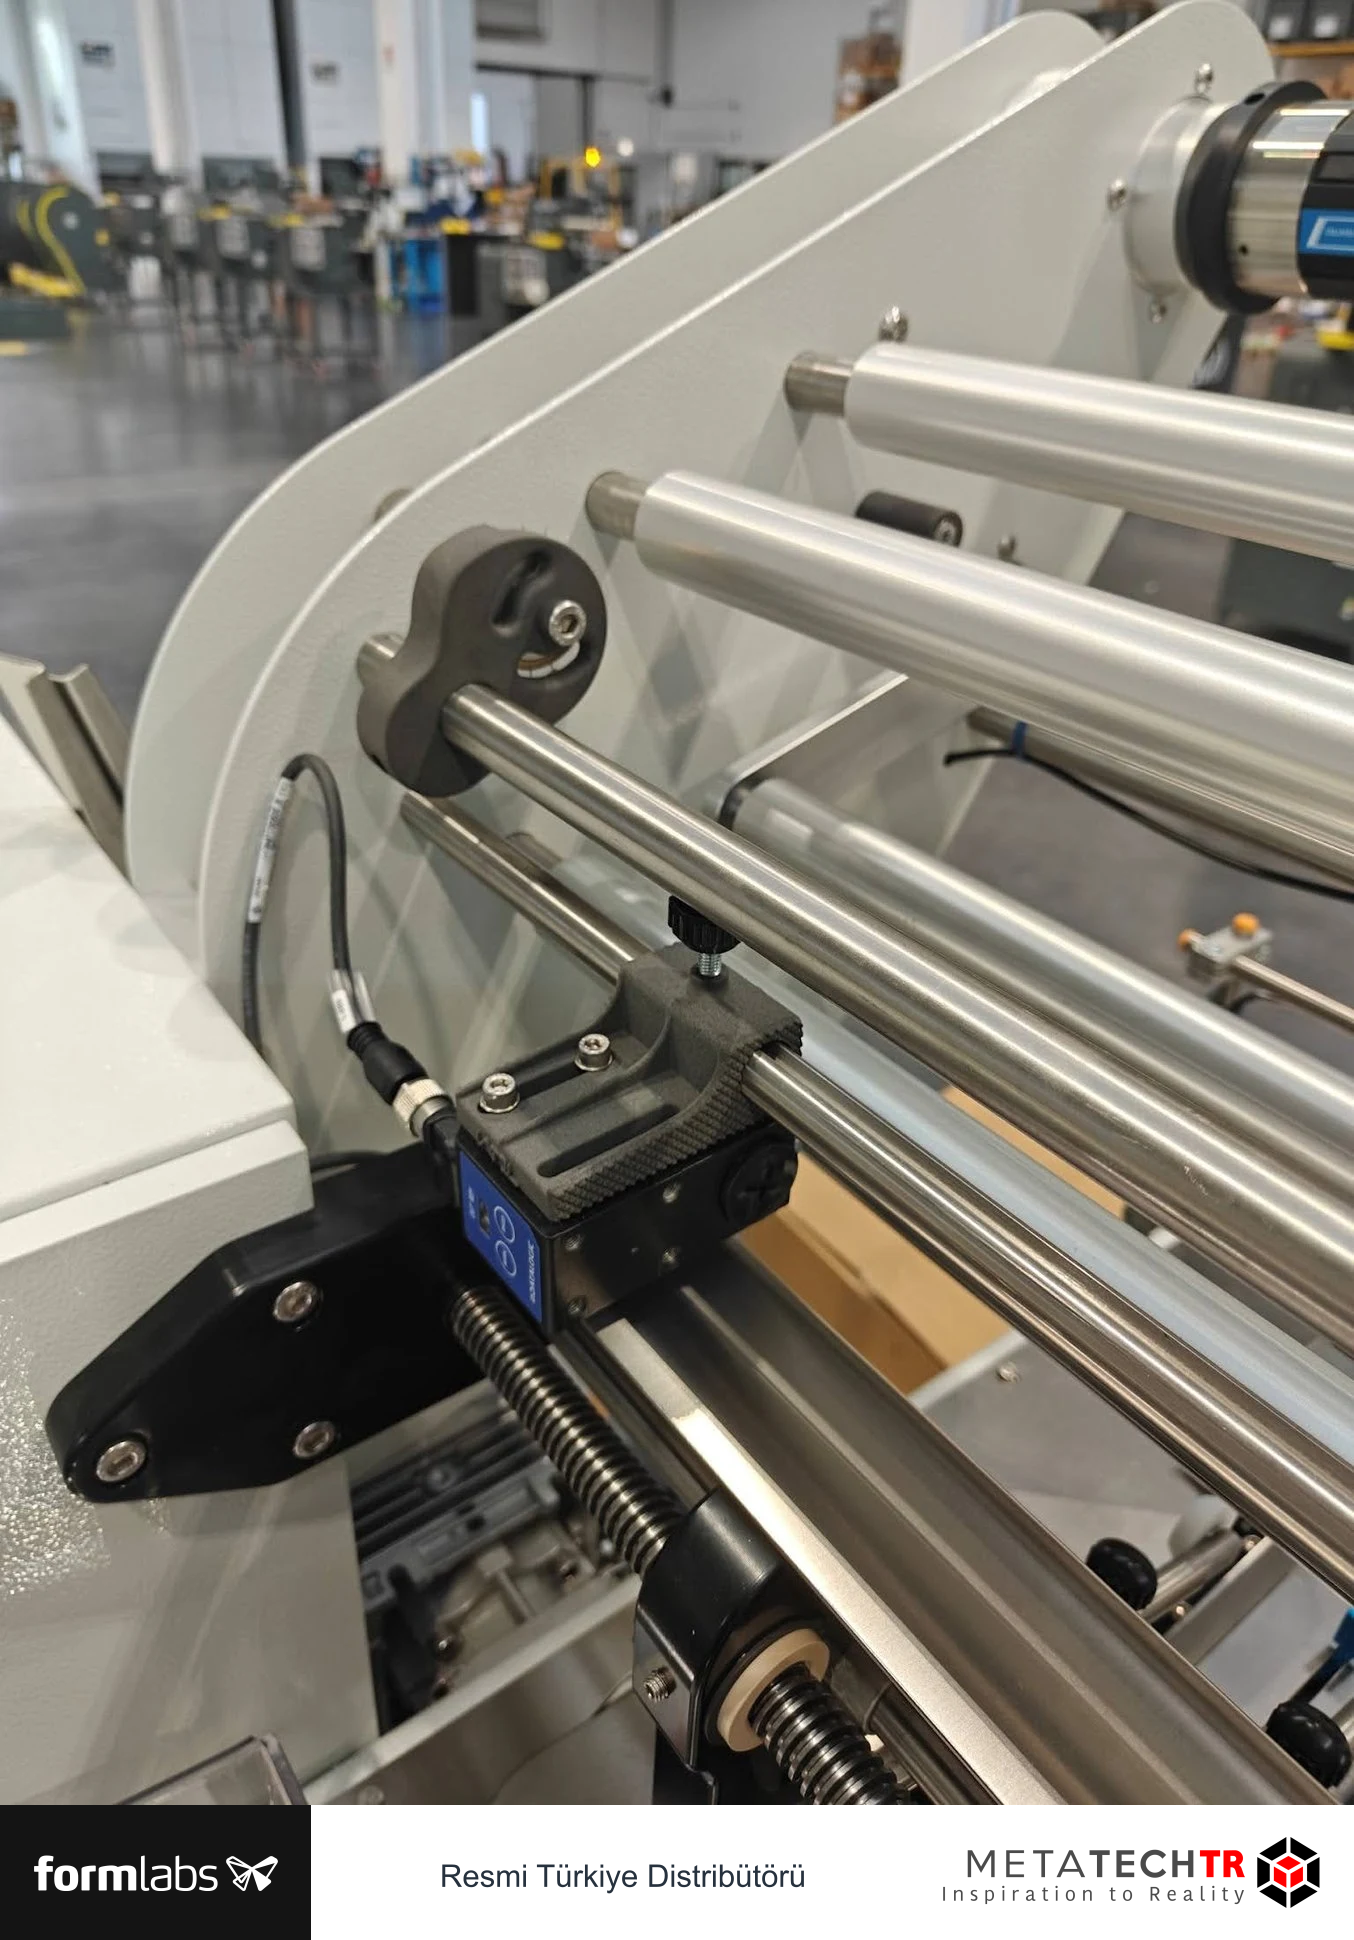
TLM’nin flow-pack makine bileşenleri vakası bu ayrımı somutlaştırır. Kaynakta iç bileşenler ile daha görünür parçalar için farklı yüzey yaklaşımları anlatılır. Bu, bütün parçaları aynı dekoratif işleme göndermek yerine kullanım ve görünüm ihtiyacına göre değerlendirme düşüncesini destekler. Kaynak, herhangi bir kaplamanın evrensel uygunluğunu kanıtlamaz.
Parça birleştirme kararı da arayüz üzerinden verilmelidir. Birkaç bileşeni tek geometride toplamak montajı azaltabilir; fakat servis sırasında yalnız küçük bir bölümün değiştirilmesini zorlaştırabilir. Birleşik iç kanalların temizlenebilirliği ve kontrol edilebilirliği de değerlendirilir. Parça sayısının azalması tek başına tasarımın iyileştiğini göstermez.
Tasarım incelemesinin sonunda görünür yüzey, kritik montaj yüzeyi ve serbest yüzey ayrımı çizim veya açıklamalı modelde gösterilebilir. Bu bilgi, SLS son işlem ile boyama ve kaplama kabulü arasında doğru görev paylaşımını kurar. Üretim ekibi hangi bölgede neyin önemli olduğunu açık biçimde görür.
5. Üretilebilirlik ile doğrulanabilirlik aynı toplantıda ele alınmalı
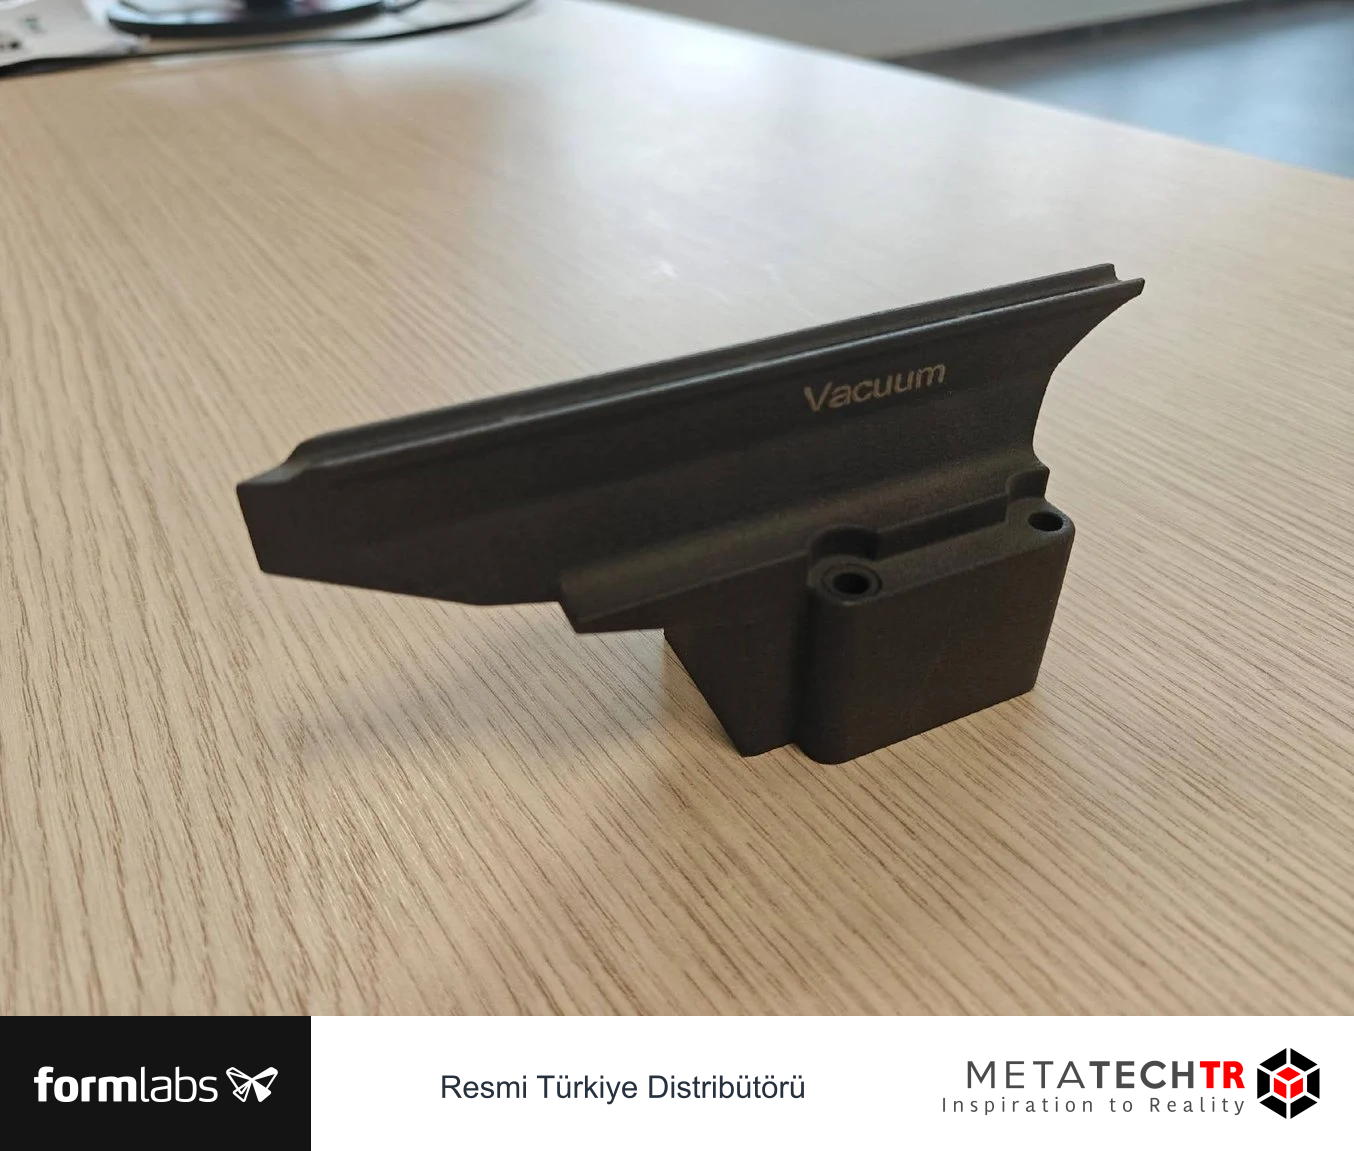
Bir geometri basılabiliyor olabilir; fakat iç yüzeylerinin temizliği veya kritik ölçüsünün kontrolü çok zor olabilir. Nihai üründe bu sorun teslim aşamasına taşınır. Bu nedenle tasarımın üretilebilirliği kadar doğrulanabilirliği de değerlendirilmelidir. Görülemeyen bir kanal, yalnız geometrik başarıyla kabul edilemez.
Tozun çıkarılması gereken yollar açıkça belirlenir. Kapalı hacimler, uzun dar geçişler ve birbirine bağlanan cepler için uygunluk, güncel üretici tasarım rehberi ve uygulama denemesiyle incelenir. Evrensel bir delik çapı her geometriye çözüm olmaz. Kanalın kıvrımı ve erişimi, tekil çap kadar önem taşıyabilir.
Kritik ölçünün nasıl kontrol edileceği de tasarımın bir girdisidir. Ölçüm cihazının ulaşamadığı bir yüzey varsa alternatif yöntem veya tasarım değişikliği gerekebilir. Ürünün kabulünü belirleyen özelliğin ölçülemez bırakılması, son aşamada öznel kararlara yol açar. Tasarımcı ile kalite ekibinin erken görüşmesi bu riski azaltır.
Hareketli veya geçmeli ayrıntılarda numune stratejisi yararlıdır. Bütün ürünü defalarca üretmek yerine, arayüzün belirleyici kısmını temsil eden küçük örnekler değerlendirilebilir. Ancak küçük örneğin ürünün tamamını ne ölçüde temsil ettiği açıklanmalıdır. Büyük gövdenin şekil değişimi veya montaj yükü, küçük kuponda bulunmayabilir.
Varsayımsal bir muhafazada kapak tırnağı, vida yuvası ve kablo çıkışı üç ayrı geliştirme sorusu oluşturabilir. Tırnak için takma ve sökme davranışı, vida yuvası için bağlantı düzeni, kablo çıkışı için erişim ve sürtünme incelenir. Bu ayrım, bir numunenin başarısızlığını bütün ürünün malzemesine bağlamadan araştırmaya yardım eder.
Parçanın yönü ve yerleşimi kabul edilen üretim tanımının parçasıysa kaydedilmelidir. Daha fazla parça sığdırmak için yapılan değişiklik, sonuç üzerinde etkisiz varsayılmaz. SLS yerleşim ve parti planlama, kapasite ile kontrol edilen üretim düzenini birlikte düşünmek için yardımcıdır. SLS geometrik tasarım rehberi ise ince duvar, kanal ve bağlantı ayrıntılarını derinleştirir.
Üretilebilirlik incelemesinin çıktısı yalnız “uygun” damgası olmamalıdır. Kritik bölgeler, denenmesi gereken ayrıntılar ve kontrol yöntemi belirtilirse, ilk numune çalışması daha hedefli yapılabilir. Böylece hata keşfi son teslimata bırakılmaz; tasarımın doğal bir aşamasına dönüşür.
Hava veya sıvı yolu içeren parçalarda kanalın açık olması ile işlevin karşılanması ayrı konulardır. Geometri içinde bir yol bulunması, gerekli akışın sağlandığını ya da parçanın sızdırmaz olduğunu kendiliğinden göstermez. Kullanım böyle bir beklenti içeriyorsa değerlendirme yöntemi ayrıca tanımlanır. Dış yüzeyin düzgün görünmesi, iç kanalın durumuna ilişkin yeterli kanıt değildir.
Bir parçanın gıda paketleme makinesinde bulunması da doğrudan gıda teması için uygun olduğu anlamına gelmez. TLM örneğindeki makine bağlamı, bütün malzeme ve yüzeylerin her temas türüne onaylı olduğunu göstermez. Kendi ürününüzde temasın olup olmadığı, temasın niteliği ve ilgili gereksinimler açıkça belirlenmelidir. Aynı yaklaşım başka özel kullanım alanları için de geçerlidir.
Kontrol edilebilirlik açısından sökülebilir tasarım bazen tek parça geometriden daha yararlı olabilir. İç yüzeyi görülebilen iki parça, birleşim doğrulaması gerektirir; kapalı tek parça ise iç temizlik ve muayene sorusunu büyütebilir. Karar yalnız montaj adedine göre verilmez. İşlev, bakım, temizlik ve kabul yönteminin toplamı karşılaştırılır.
Numune üzerinde yapılan kesit incelemesi gibi yöntemler gerekiyorsa, bu numunenin sevkiyat parçasından ayrı olduğu kaydedilir. İncelenen örneğin üretim koşulları ve hangi partiye ait olduğu korunur. Böylece yalnız fotoğrafı bulunan, fakat hangi üretimi temsil ettiği bilinmeyen bir kesit yerine, belirli bir soruyu yanıtlayan kanıt elde edilir. Her yöntem her üründe gerekli değildir; seçim kontrol edilmesi gereken özelliğe bağlıdır.
6. İşlev testini ürünün gerçek sorusuna bağlayın
Bir testin değerini karmaşıklığı değil, hangi kararı desteklediği belirler. Basit bir montaj kontrolü önemli bir arayüz sorusunu çözebilir. Pahalı bir test ise gerçek kullanım koşuluyla ilişkisi kurulmadığında sınırlı bilgi verir. Önce ürünün hangi davranışının kabul edileceği, sonra bunu nasıl gözleyeceğiniz belirlenmelidir.
Bir muhafaza için düşme, kapak açma, bağlantı dayanımı veya çevre etkisi farklı sorulardır. Hepsinin aynı numunede ve aynı sırada yapılması her zaman doğru olmaz; önceki deneme sonraki sonucu etkileyebilir. Test planında numunelerin hangi amaçla kullanılacağı ve hangi sıranın uygulanacağı açık tutulur. Gerekli uzmanlık ve uygun yöntem, ürünün kullanım alanına göre seçilir.
Tekrarlı kullanımda yalnız son durum değil, değişimin gelişimi önemlidir. Bir mandal ilk denemede iyi çalışıp zamanla tutma hissini değiştirebilir. Bir bağlantı gevşeyebilir veya temas yüzeyi aşınabilir. Kontrol aralıkları ve ölçülen özellikler, bu değişimi yakalayacak şekilde belirlenir. Her ürün için geçerli tek bir çevrim hedefi verilmez.
Çevre etkileri değerlendirilirken gerçek koşula yakınlık aranır. Sıcaklık, sıvı teması ve yükün birlikte bulunduğu durum, bu etkilerin ayrı ayrı incelenmesinden farklı olabilir. Teknik föydeki bir sonuç başlangıç bilgisi sağlar; ürünün gerçek koşullardaki kabul kararını tek başına taşımaz. Gerektiğinde uygun laboratuvar veya yetkin uzmanla yöntem belirlenir.
| Ürün sorusu | Olası kanıt yaklaşımı | Tek başına yeterli olmayan gösterge |
|---|---|---|
| Montaj uygun mu? | Gerçek eş parçayla tanımlı montaj | Yalnız dış boyut ölçüsü |
| Kullanıcı yüzeyi uygun mu? | Onaylı örnek ve kullanım değerlendirmesi | Tek bir stüdyo fotoğrafı |
| Tekrarlı işlev korunuyor mu? | Tanımlı kullanım ve ara kontroller | İlk başarılı hareket |
| Ortam etkisi kabul edilebilir mi? | Gerçek koşullarla ilişkili değerlendirme | Genel malzeme ailesi adı |
| Parti tutarlı mı? | Planlı numune ve üretim kayıtları | En iyi parçanın seçilmesi |
Test sonucunun sınırını yazmak, sonucu zayıflatmaz. “Bu numune, şu koşullarda, şu ölçütü karşıladı” ifadesi kullanışlıdır. “Çok sağlam çıktı” ifadesi ise başka bir mühendis veya müşteri için yeniden kullanılabilir bilgi taşımaz.
Düzenlemeye tabi, güvenlikle ilişkili veya özel temas gerektiren ürünlerde ilgili şartlar ayrıca değerlendirilmelidir. Bir blog vakası, malzeme adı veya standart numune raporu bütün ürün için onay anlamına gelmez. Bu rehber ürün geliştirme çerçevesi sunar; uygulamaya özgü uygunluk değerlendirmesinin yerini almaz.
Test planında başarısızlığın tanımı önceden yazılmalıdır. Yalnız kırılma değil, işlevin kabul edilemez biçimde değişmesi de önemlidir. Kapağın açılabilmesi fakat kapalı kalamaması, kanalın görünürde sağlam olup gereken akışı karşılayamaması veya bağlantının montaj sırasında zorlanması farklı başarısızlıklardır. Ürün sorusuna uygun ölçüt konmadığında ekip yalnız en görünür hasarı arayabilir.
Bir sonucu karşılaştırırken başlangıç numunesi ve ölçüm düzeni korunmalıdır. Test öncesi değer bilinmiyorsa test sonrası küçük bir farkın anlamı belirsiz kalır. Ölçüm tekrarı ve aracın parçayla teması da kaydedilir. Özellikle esnek veya ince geometrilerde ölçüm yönteminin yarattığı değişim, ürünün kullanımda gösterdiği değişimle karıştırılmamalıdır.
7. TLM ve ArtNova örnekleri hangi kararları görünür kılıyor?
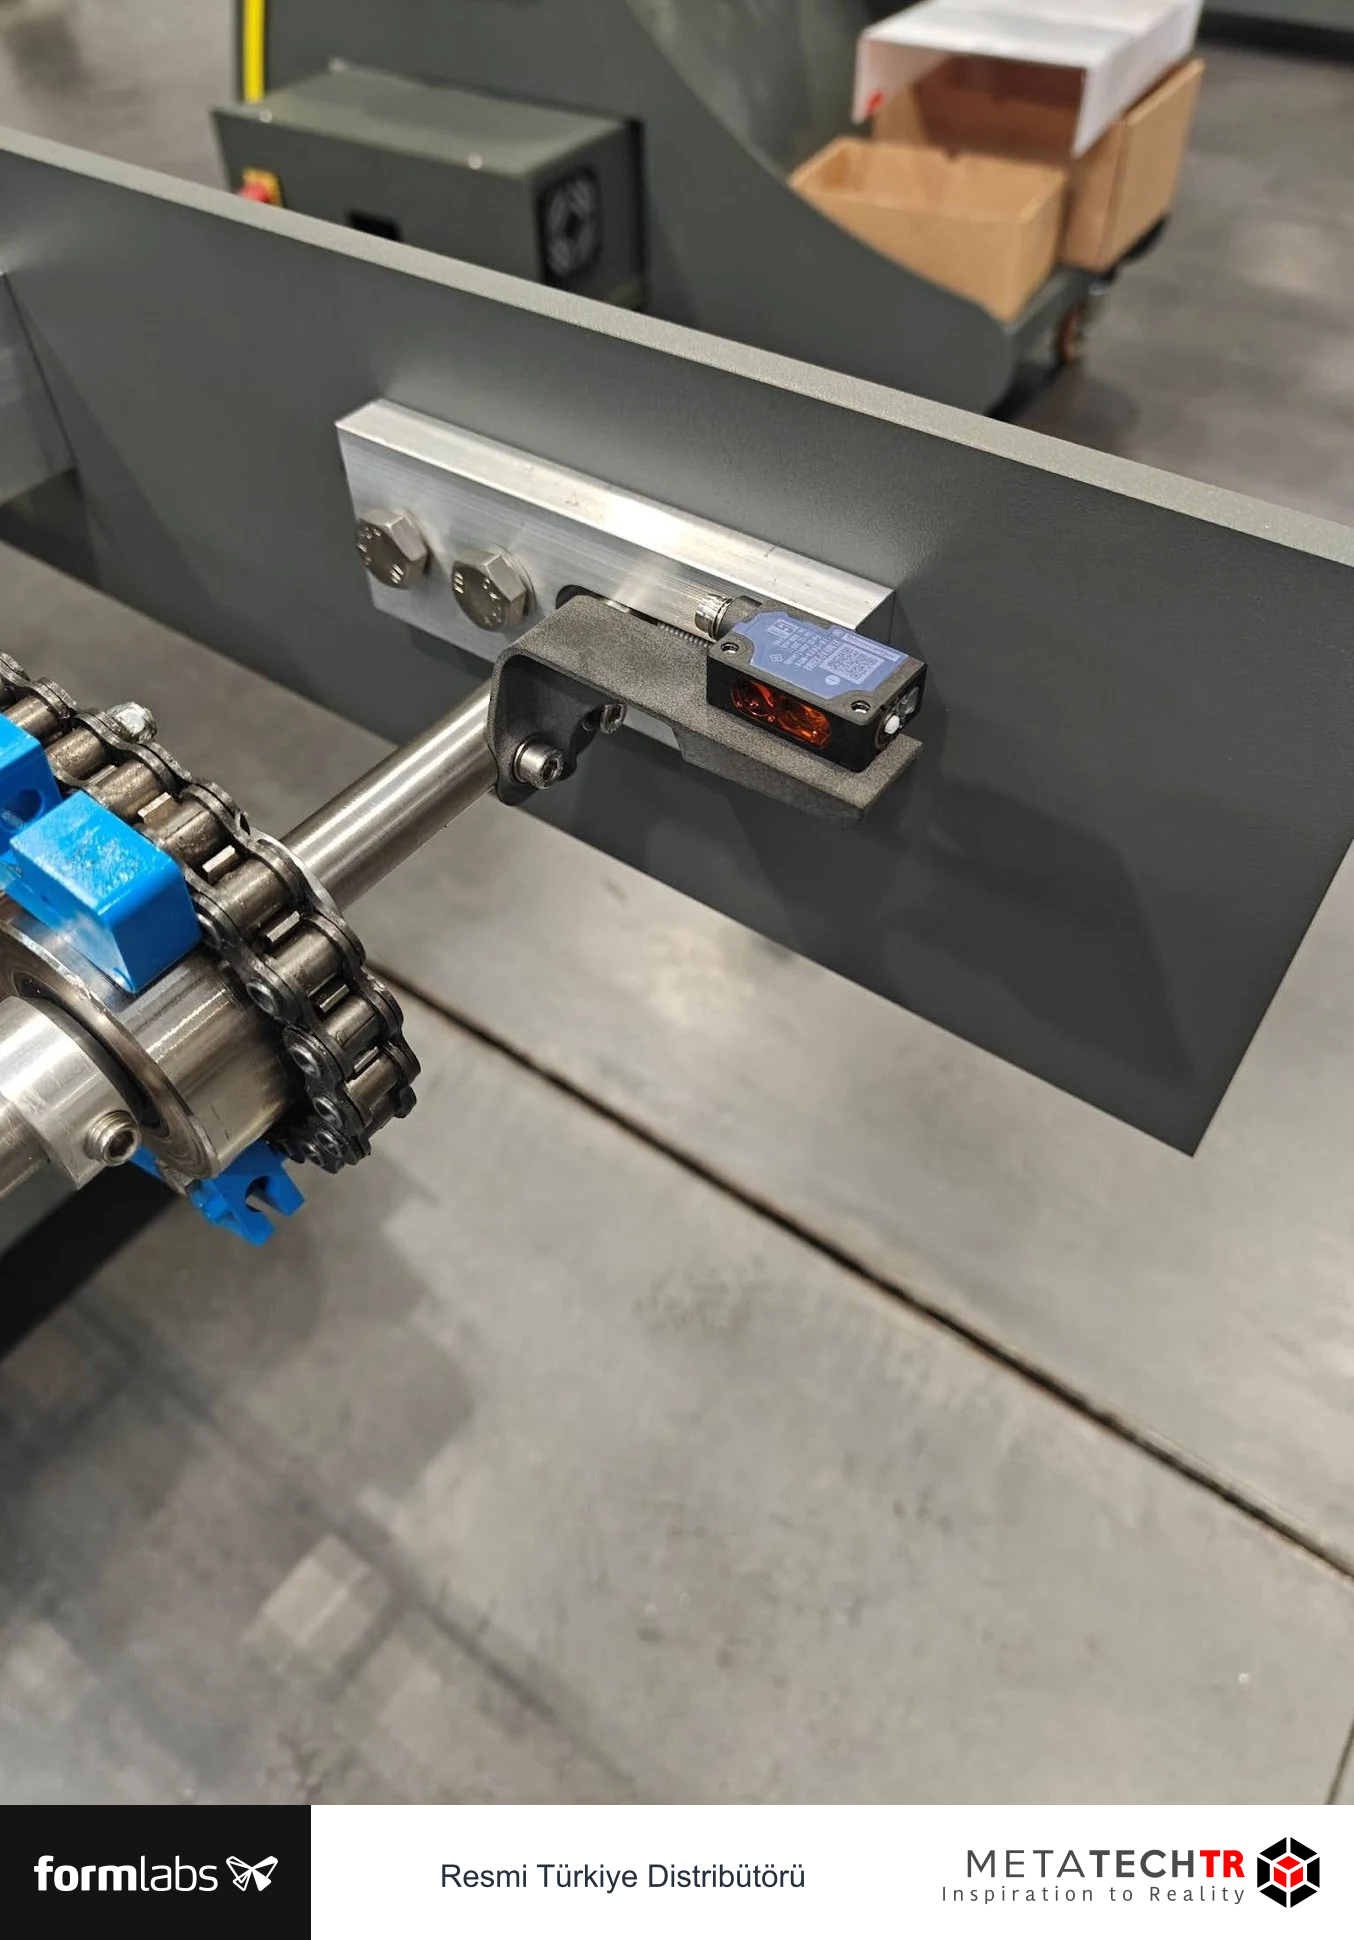
TLM örneğinde SLS parçalar, müşterilere gönderilen flow-pack makinelerinin bileşenleri olarak kullanılıyor. Hava emiş aksesuarları, sensör destekleri, kapaklar ve çeşitli bağlantı parçaları kaynakta gösteriliyor. Bu, nihai kullanımın yalnız bağımsız bir tüketici ürünüyle sınırlı olmadığını gösterir. Basılı parça daha büyük bir makinenin arayüzü olabilir.
Kaynakta bazı çok parçalı düzenlerin tek bir geometride toplanması anlatılıyor. Bu yaklaşım, montaj ve tasarım esnekliği açısından değerlendirilebilir. Ancak kendi ürününüzde birleştirmenin servis ve kontrol etkisi ayrıca incelenmelidir. TLM’nin bir bileşende yarar görmesi, bütün metal veya plastik parçaların tek parça basılması gerektiği anlamına gelmez.
ArtNova’nın bisiklet aksesuarları vakası farklı bir bağlam sunar. Ürün ailesi, kullanıcıya görünen yüzeyler ve değişen aksesuar geometrileri önem kazanır. Kaynakta Fuse 1+ 30W ve Nylon 12 ile üretim anlatılır. Önceki FDM deneyimine ilişkin yorumlar ise o işletmenin ürün ve görünüm beklentisine aittir; bütün FDM uygulamalarına genellenmez.
Bu iki örnek, nihai ürün için tek bir kalite tanımı olmadığını gösterir. Makine içindeki görünmeyen bir destek ile bisiklet üzerinde görünen bir aksesuar aynı yüzey beklentisine sahip olmayabilir. Buna rağmen her ikisinde de ürünün görevini karşılaması, montajının anlaşılır olması ve tekrar üretimde tanımın korunması gerekir.
TLM kaynağındaki İtalya teşvikleri Türkiye’de geçerli bir program olarak alınmaz. Aynı şekilde vakalarda verilen üretim sıklığı, parça adedi veya maliyet değerlendirmeleri genel kapasite sözü değildir. Bunların yerine aktarılabilir kararları kullanmak daha faydalıdır: değişken ürün ailesi, arayüzlerin birleştirilmesi, görünür yüzey ayrımı ve müşteri ihtiyacına göre üretim.
ArtNova gibi kullanıcı geri bildirimine yakın bir işte değişiklik hızı değerli olabilir. Ancak her hızlı değişiklik doğrudan sevkiyata aktarılmaz. Yeni bağlantı veya yeni yüzey, daha önce alınan kabulün hangi bölümünü etkiliyor sorusu sorulur. Tasarım esnekliğinin ürün disipliniyle birlikte kullanılması gerekir.
Bu vakaları incelerken kendi ürününüz için bir eşleştirme tablosu hazırlayın. Kaynaktaki hangi problem sizde de var, hangi koşul farklı, hangi sonuç aktarılabilir bir soru üretiyor? Bu yaklaşım, vaka yazısını bir başarı vaadi yerine tasarım toplantısında kullanılabilir bir araştırma aracına dönüştürür.
8. İlk parti, yalnız daha çok numune üretmek değildir
İlk parti, ürün tanımının gerçek üretim akışına taşındığı aşamadır. Tek numunede elle çözülen bir ayrıntı, birden fazla parçada işçilik veya tutarlılık sorunu haline gelebilir. Parçaların ayrılması, temizlenmesi, montajı, kontrolü ve paketlenmesi birlikte ele alınır. Böylece ilk parti, yalnız baskı kapasitesini değil teslim düzenini de değerlendirir.
Partiye girecek revizyon önceden sabitlenmelidir. Aynı iş içinde eski ve yeni sürümlerin bulunması gerekiyorsa kimlikleri açık tutulur. Karşılaştırma amacıyla üretilen deneme parçaları ile müşteriye gönderilebilecek parçalar ayrılır. Fiziksel olarak benzer görünmeleri, aynı kabul durumuna sahip oldukları anlamına gelmez.
Numune seçimi yalnız en temiz veya en kolay ölçülen parçalar üzerinden yapılmamalıdır. Parçanın iş içindeki konumu, varyantı ve son işlem durumu gibi ilgili değişkenler değerlendirmeye alınır. Numune planının kapsamı ürünün sonuçlarına ve süreçteki belirsizliğe göre belirlenir. Her ürün için aynı adet veya aynı yüzdeyi önermek doğru değildir.
İlk parti sırasında işçilik adımlarını gözlemlemek faydalıdır. Bir kanalın temizlenmesi beklenenden uzun sürüyorsa bu yalnız zaman sorunu olmayabilir; temizliğin tutarlılığı da etkilenebilir. Montajda sürekli düzeltme gerekiyorsa tasarım veya üretim tanımı gözden geçirilir. Bu işlerin görünmez biçimde operatör becerisine bırakılması, sonraki partilerde değişkenlik yaratabilir.
Kabul edilen parça miktarı ile basılan parça miktarı ayrı kaydedilmelidir. Yeniden işlem gören, test için kullanılan ve sevkiyata uygun bulunan parçalar farklı kategorilerdir. Maliyet veya kapasite hesabında yalnız baskı çıktısını kullanmak, gerçek teslim verimini göstermez. Bu ayrım SLS maliyet değerlendirmesinde de önemlidir.
İlk parti sonunda yalnız ürün ölçüleri konuşulmaz. Kontrol yöntemi uygulanabilir mi, kayıtlar anlaşılır mı, ambalaj yüzeyi koruyor mu, montaj personeli aynı sırayı izleyebiliyor mu? Bu soruların cevapları, üretime devam kararının parçasıdır. Bir sorun görülmesi, ilk partinin başarısız bir yatırım olduğu anlamına gelmez; henüz müşteri teslimine dönüşmemiş bir belirsizliğin bulunmasıdır.
Parti serbest bırakma sorumlusu açık olmalıdır. Tasarım onayı ile sevkiyat onayı aynı kişide olabilir veya farklı ekiplerde bulunabilir. Önemli olan kararın hangi kanıta dayandığının bilinmesidir. Baskıyı başlatan kişinin işi tamamlaması, otomatik olarak ürünün müşteriye hazır olduğu anlamına gelmez.
9. Kurgusal bir muhafaza projesinde kanıt zincirini kurmak
Örnek olarak, endüstriyel bir ölçüm cihazının taşıma sırasında korunmasını ve montajını sağlayan iki parçalı bir muhafaza düşünelim. Bu varsayımsal örnek, karar sırasını somutlaştırır. Muhafaza bir ana gövde, sökülebilir kapak ve metal bağlantı elemanlarından oluşsun. Kullanıcı beklentisi, kartın yerine oturması, kablo çıkışının erişilebilir kalması ve görünür yüzeyin onaylı örnekle uyumlu olmasıdır.
İlk aşamada Bambu Lab FDM ile yalnız kart yerleşimi ve kablo erişimi denenebilir. Bu model, seçilen SLS malzemesinin çevre veya dayanım davranışını temsil etmez. Prova sonunda kartın bir köşesinde montaj aracı için yeterli alan bulunmadığı görülürse geometri düzeltilir. Böylece daha pahalı veya daha ayrıntılı denemeden önce fiziksel bir arayüz sorunu çözülür.
İkinci aşamada seçilen SLS malzemesiyle numune üretilir. Gövde ve kapağın eşleşmesi, bağlantı yüzeyleri, iç temizliğin kontrol edilebilirliği ve yüzey görünümü incelenir. Kapak kapanırken bir duvarı zorladığı görülürse bu durum “montaj oluyor” diye kabul edilmez. Zorlamanın kaynağı, eşleşen parçalar ve ölçüm yöntemiyle araştırılır.
Üçüncü aşamada ürünün gerçek kullanımından türetilen denemeler yapılır. Kapak servis amacıyla açılıp kapanacaksa bu işlev ayrı incelenir. Kablo hareketi varsa çıkış bölgesindeki temas değerlendirilir. Ortam etkileri gerekiyorsa uygun yöntem ve uzmanlıkla planlanır. Deneme koşulları belirlenmeden genel bir dayanım sınıfı ilan edilmez.
İlk partide farklı gövde ve kapak eşleşmeleri kontrol edilir. Yalnız birlikte geliştirilmiş tek çiftin uygun olması, bütün parçaların birbirinin yerine kullanılabildiğini göstermeyebilir. Ürünün değiştirilebilirlik beklentisi varsa kabul planı bunu açıkça ele alır. Eşleşmiş takım olarak teslim edilecekse de bu durum kimlik ve servis bilgisine yansıtılır.
Görünür yüzey için müşteriyle onaylı bir örnek tutulur. Fakat bu örnek ölçü kabulünün yerine geçmez. Yüzeyi uygun, kapağı zorlanan bir parça kabul edilmez; ölçüleri uygun, görünür yüzeyi beklentiyi karşılamayan bir parça da doğrudan sevk edilmez. Farklı kabul alanları birbirini iptal etmez, birlikte değerlendirilir.
Bu projede üretim tanımı; geometri revizyonu, malzeme, son işlem, bağlantı bileşenleri ve kontrol planı olarak kaydedilir. Daha sonra kablo çapı veya kart tedarikçisi değişirse hangi arayüzlerin etkilendiği görülebilir. Ürün geliştirme esnekliği korunur, fakat değişiklikler önceki kanıtın kapsamıyla ilişkilendirilir.
Son teslim dosyası müşteriye gereksiz bütün üretim ayrıntılarını yüklemek zorunda değildir. Kullanıcı için gereken montaj, bakım ve parça kimliği bilgisi ayrı; üretici için gerekli süreç kaydı ayrı tutulabilir. İki bilgi grubu aynı ürün revizyonuna bağlı olduğunda, servis sırasında doğru parçanın bulunması kolaylaşır.
Bu muhafaza için bir kanıt matrisi hazırlanabilir. Her satır bir gereksinimi, karşısındaki sütunlar tasarım karşılığını, kontrol yöntemini ve mevcut durumu gösterir. Böylece bir yüzeyin kabul edilmiş olması bütün ürünün kabulü gibi okunmaz. Açık kalan bir konu, üretim toplantısında hangi kararın henüz verilmediğini görünür kılar.
| Gereksinim | Tasarımdaki karşılık | Kanıtın sınırı |
|---|---|---|
| Kartın yerine oturması | İç dayamalar ve bağlantı noktaları | Gerçek kart varyantlarıyla montaj görülmeli |
| Kapağın servis erişimi | Sökülebilir bağlantı ve el erişimi | İlk kapanma, tekrar servis davranışını tek başına kanıtlamaz |
| Kablo çıkışı | Geçiş bölgesi ve çevre boşluğu | Kablo tipinin değişmesi yeniden değerlendirilir |
| Görünür yüzey | Belirlenmiş bitirme işlemi | Fiziksel örnek yalnız tanımlı görünüm beklentisini gösterir |
| Tekrar üretim | Revizyon ve kontrol paketi | Yeni malzeme veya proses değişikliği ayrıca ele alınır |
Bu matrisin yararı, çok sayıda belge üretmekten çok kararları birbirine bağlamasıdır. Bir değişiklik önerildiğinde etkilenen satırlar bulunabilir. Kablo çıkışı büyütülürse kart dayaması etkilenmiyor olabilir; fakat yakın duvarın şekli değişiyorsa yüzey veya bağlantı kontrolü yeniden gerekebilir. Karar, değişikliğin gerçek etkisine göre verilir.
İlk parti sonrası müşteri değerlendirmesi geldiğinde aynı matris güncellenebilir. Kullanıcı kapağın tutuşunu zor bulduysa bunun yeni bir gereksinim mi, önceki gereksinimin eksik tanımı mı olduğu anlaşılır. Geri bildirim doğrudan rastgele bir geometri düzeltmesine dönüşmek yerine, ürün tanımı içinde yerini bulur. Sonraki sürümün neden değiştiği böylece açık kalır.
10. Görünüm kabulünü kelimelerden fiziksel örneğe taşıyın
“Siyah ve düzgün” ifadesi farklı kişiler için farklı anlamlara gelebilir. SLS yüzeyinin doğal dokusu, boyama veya başka bitirme işlemleri sonrasında da algılanabilir. Parlaklık, ışık yönü ve komşu malzeme görünümü etkiler. Bu nedenle görünümün önemli olduğu bir üründe yalnız metinsel tarif çoğu zaman yetersiz kalır.
Onaylı örnek, beklentiyi somutlaştırır. Örneğin hangi yüzeylerin öncelikli olduğu, küçük farkların nerede kabul edileceği ve hangi kusurların araştırılacağı belirlenebilir. Örneğin zamanla kirlenmesi veya aşınması da dikkate alınır; referansın korunması ve gerektiğinde yeniden değerlendirilmesi gerekir. Yıpranmış bir numune yeni üretimin güvenilir ölçütü olmayabilir.
Renk kabulünde fotoğraf yardımcıdır, fakat ekran ve ışık koşulları sonucu değiştirebilir. Müşterinin ekranındaki görüntü ile fiziksel ürün aynı görünmeyebilir. Renk veya doku kritikse fiziksel numune ve tanımlı değerlendirme koşulu tercih edilir. Sayısal renk hedefi kullanılacaksa ölçüm yöntemi ve değerlendirme sınırı da uzmanlıkla belirlenmelidir.
Yüzey işleminin işlevsel etkisi ayrıca kontrol edilir. Kaplama bir geçmeyi daraltabilir, işaretin okunabilirliğini değiştirebilir veya temas yüzeyini etkileyebilir. Dış görünüm iyileşirken montaj sorunu oluşmaması için kritik bölgeler belirlenir. Bazı yüzeylerin maskelenmesi gerekiyorsa bu bilgi üretim tanımında açık olmalıdır.
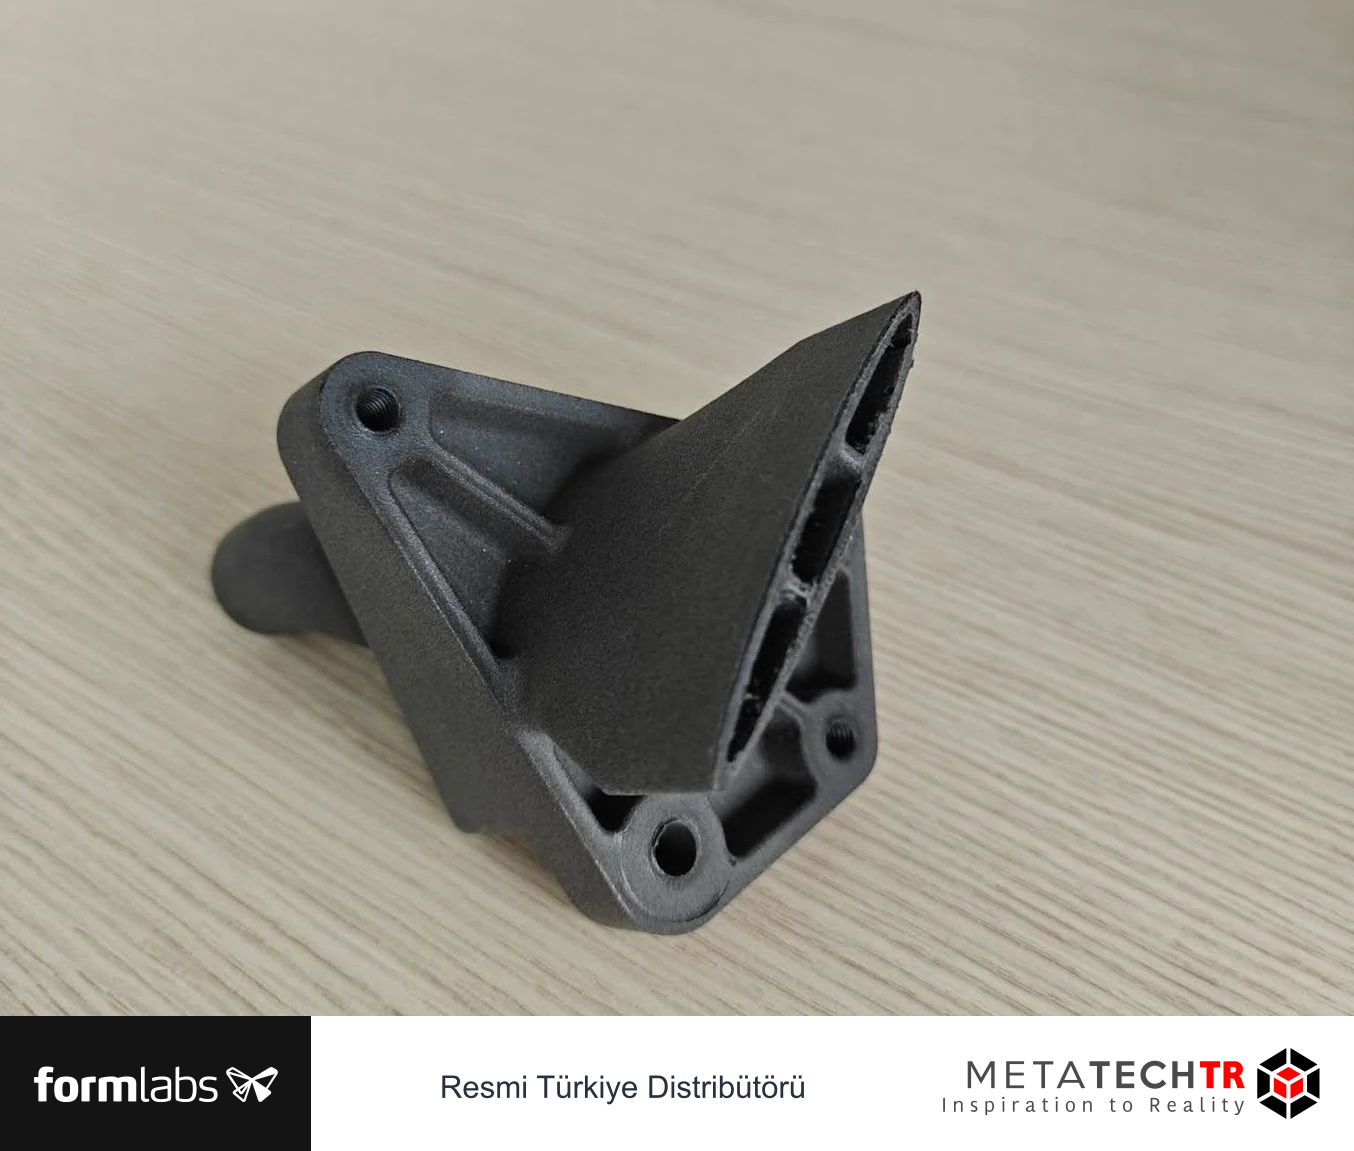
TLM örneğinde görünür parçaların siyah renklendirilmesi anlatılır. Bu vaka, estetik bütünlüğün makine bileşenlerinde de önem taşıdığını gösterir. Ancak kullanılan yaklaşım bütün ürünlerde aynı renk, sürtünme veya dayanım sonucu verecekmiş gibi aktarılmaz. Gerçek parçanın malzemesi ve kullanım şartıyla değerlendirme yapılır.
Bir görünüm değişikliği müşterinin ürünü tanımasını da etkileyebilir. Önceki sürümle aynı işlevi gören parça farklı renkteyse servis ekibi bunu farklı malzeme sanabilir. Bu nedenle renk veya doku değişikliği yalnız pazarlama kararı olarak görülmez; ürün kimliği ve servis iletişimiyle de ilişkilendirilir.
Doğal yüzey, boyama, kaplama ve diğer bitirme seçeneklerini ayrıntılı karşılaştırmak için SLS yüzeyini tamamlama rehberi kullanılabilir. Nihai parça açısından temel soru, en parlak yüzeyin hangisi olduğu değil, kabul edilen görünümün ölçü ve işlevle birlikte tekrar elde edilip edilemediğidir.
11. Değişiklikleri hızla yapın, etkilerini izsiz bırakmayın
Kalıpsız üretimin değerlerinden biri tasarımı değiştirebilmektir. Ancak müşteriye teslim edilen üründe değişiklik, yalnız yeni bir dosya kaydetmek değildir. Parçanın eşleştiği bileşenler, servis düzeni ve önceki kabul kanıtı etkilenebilir. Değişiklik hızının yararlı olması için neyin değiştiğinin anlaşılabilir kalması gerekir.
Değişiklikleri yalnız büyük ve küçük diye ayırmak bazen yetersizdir. Görünüşte küçük bir delik kayması montajı etkileyebilir; daha büyük bir dış yüzey düzeltmesi işlev açısından önemsiz olabilir. Değerlendirme, geometrik büyüklükten çok görev ve arayüz etkisine dayanmalıdır. Kritik yüzey, bağlantı veya malzeme değişimi özellikle incelenir.
| Değişiklik | İlk sorulacak soru | Muhtemel yeniden değerlendirme alanı |
|---|---|---|
| Temas yüzeyi şekli | Eş parçayla ilişki değişti mi? | Montaj ve işlev |
| Malzeme ürünü | Önceki kanıt yeni ürünü kapsıyor mu? | Malzeme ve kullanım koşulları |
| Son işlem | Ölçü veya yüzey işlevi etkileniyor mu? | Görünüm ve kritik arayüz |
| Kimlik işareti | Okunabilirlik veya geometri etkileniyor mu? | Tanımlama ve ilgili yüzey |
| Üretim yeri veya ekipmanı | Onaylı süreçte hangi farklar var? | Süreç ve temsilî numune |
Revizyon bilgisi yalnız dosya adında kalmamalıdır. Fiziksel parçanın, paketinin veya ilgili üretim kaydının doğru sürüme bağlanması gerekir. Özellikle eski ve yeni sürüm birlikte kullanılabiliyorsa uyumluluk açıkça belirtilir. Bir kapağın yeni gövdeyle çalışması, eski gövdeyle de çalışacağını göstermez.
Stoktaki parçaların durumu değişiklik kararının parçasıdır. Eski sürüm kullanılabilir mi, yalnız belirli ürünlerde mi kullanılacak, incelemeye mi alınacak? Bu sorular cevaplanmadan yeni sürüm üretmek, atölyede iki farklı beklentinin aynı anda bulunmasına yol açar. Kararın kim tarafından verildiği ve hangi kapsamı taşıdığı kaydedilir.
Müşteri geri bildirimi tasarım için değerlidir; ancak her geri bildirim aynı türde değildir. Görünüm tercihi, servis zorluğu ve işlevsel hata farklı inceleme yolları gerektirir. Tek bir yorumdan bütün ürünü değiştirmek yerine, olayın koşulları ve tekrar edilebilirliği anlaşılır. Gerekirse kontrollü numune ile yeni çözüm değerlendirilir.
Bu konunun kayıt tarafı SLS lot ve değişiklik yönetimi içinde ayrıntılandırılır. Burada ürün sahibinin temel görevi, hızlı değişiklik yapabilme olanağını müşteriye karşı tutarlı bir ürün tanımıyla birlikte kullanmaktır.
12. Ambalaj, montaj ve servis ürünün devamıdır
Parça baskı ve kabul aşamasından uygun çıkabilir; ancak taşıma sırasında yüzeyi zarar görebilir veya ince bir bölgesi yük altında kalabilir. Nihai ürün değerlendirmesi, parçanın müşteriye nasıl ulaşacağını da kapsar. Ambalaj, sadece kutuya sığdırma işi değildir; kabul edilen durumu sevkiyat boyunca koruma aracıdır.
Parçaların birbirine temas etmesi görünür yüzeylerde iz oluşturabilir. Hareketli veya ince ayrıntılar korumasız bırakılırsa taşıma sırasında zorlanabilir. Ambalaj tasarımı, ürünün hassas bölgelerine göre yapılır. Her parçaya aynı torba veya aynı dolgu malzemesi kullanmak, farklı geometrilerin ihtiyaçlarını karşılamayabilir.
Montajlı ve demonte teslim arasında da fark vardır. Montajlı ürün daha az kullanıcı işlemi gerektirebilir, fakat taşıma hacmi ve yük yolu değişebilir. Demonte ürün ise doğru bağlantı elemanları ve anlaşılır montaj bilgisi ister. Teslim şekli değiştiğinde ürünün kontrolü ve ambalajı yeniden değerlendirilir.
Kullanıcıya verilen bilgi, üretim dosyasının tamamı olmak zorunda değildir. Doğru parça kimliği, kullanım kapsamı, montaj yönü ve gerekli bakım bilgisi açık olmalıdır. Gereksiz teknik ayrıntı kullanıcıyı zorlayabilir; eksik kritik bilgi ise yanlış kullanım oluşturabilir. Bilginin miktarı, kullanıcının vermesi gereken kararlara göre seçilir.
Servis için yedek parça sunulacaksa eski sürümlerle ilişki belirlenir. Aynı dış görünüşteki yeni parça farklı bağlantı gerektiriyorsa bu fark görünür kılınır. Dijital dosyanın bulunması, eski ürünle uyumluluğun otomatik korunduğu anlamına gelmez. SLS dijital yedek parça rehberi, bu devamlılığı ayrı bir konu olarak ele alır.
Teslim sonrasında gelen geri bildirimlerde ürün kimliği ve koşulların kaydı önemlidir. Hangi revizyon, hangi parti ve hangi kullanım durumu söz konusu? Bu bilgiler yoksa sorun üretim, tasarım veya kullanım kaynaklı olarak ayrılamaz. Müşteriden gereksiz ayrıntı istemeden doğru bilgiyi toplayacak kısa bir geri bildirim düzeni kurulabilir.
Bir teslim kontrolünde parça, paket ve belge eşleşmesi birlikte görülmelidir. Doğru parçanın yanlış belgeyle gönderilmesi de hata yaratabilir. Nihai ürünün kabul edilmiş halini korumak, üretimden müşteriye kadar süren bir iş olarak ele alındığında son anda yapılan düzeltmeler azalır.
13. Dış hizmet ve işletme içi üretimde aynı ürün sorularını sorun
SLS üretiminin dışarıda veya işletme içinde yapılması, ürün gereksinimlerini değiştirmez. Değişen şey, bilgilerin kimde bulunduğu ve hangi aşamada paylaşılması gerektiğidir. Dış hizmette malzeme, son işlem ve kabul beklentileri teklif dosyasına açıkça aktarılır. İşletme içinde ise aynı bilgiler ekipler arasında kaybolmadan taşınmalıdır.
Dış hizmet sağlayıcıya yalnız geometrik dosya gönderilmesi, nihai ürün beklentisini yeterince açıklamayabilir. Kritik ölçüler, görünür yüzeyler, montaj ilişkileri ve kullanım kapsamı paylaşılır. Üretici hangi özellikleri doğrulayabileceğini, hangileri için ek numune veya değerlendirme gerektiğini açıklar. Bu konuşma yapılmadan verilen genel “yüksek kalite” ifadesi her iki taraf için farklı anlam taşıyabilir.
Birden fazla sağlayıcıdan gelen numuneler karşılaştırılırken aynı kabul tanımı kullanılmalıdır. Malzeme, son işlem veya teslim kapsamı farklıysa yalnız birim fiyatı karşılaştırmak yanıltıcı olur. Biri temizlenmiş ham parça, diğeri boyanmış ve kontrol edilmiş montaj sunuyor olabilir. Karşılaştırmanın kapsamı eşitlenir veya farklar açıkça gösterilir.
İşletme içi üretimde de örtük bilgiler sorun yaratabilir. Tasarımcı, son işlem ekibinin kritik yüzeyi bildiğini varsayabilir; operatör ise bütün parçaları aynı temizlik düzenine sokabilir. Ürün tanımının kısa ve erişilebilir olması, kişisel hafızaya bağımlılığı azaltır. Süreç büyüdükçe bu düzen daha önemli hale gelir.
Dışarıda doğrulanan bir ürünü içeri almak, yalnız dosya transferi değildir. Üretim tanımındaki farklar, kontrol araçları ve son işlem düzeni incelenir. Önceki kabul kanıtının yeni akışı kapsayıp kapsamadığı değerlendirilir. Benzer şekilde içerideki yoğunluk nedeniyle dışarıya verilen bir işte de aynı ürün beklentisi korunmalıdır.
Dış sipariş paketi için SLS hizmet alımı rehberi, tesis ve ekip kararı için işletme içi SLS yatırım rehberi kullanılabilir. Bu iki kararın amacı farklıdır: biri belirli parçanın doğru teslimini, diğeri işletmenin sürdürebileceği üretim düzenini ele alır.
Her iki modelde de ürün sahibinin görevi ortadan kalkmaz. Gereksinimi tanımlamak, kabul kanıtını değerlendirmek ve değişikliklerin etkisini yönetmek gerekir. Üretim teknolojisi bu sorumlulukları kolaylaştırabilir; fakat belirsiz bir ürün tanımını kendiliğinden tamamlayamaz.
14. Üretime geçiş toplantısında hangi dosyalar hazır olmalı?
Üretime geçiş toplantısı yalnız “numuneyi beğendik” kararıyla bitmemelidir. Geometri, malzeme, kullanım kapsamı ve kabul yöntemi aynı sürümü anlatmalıdır. Bir çizim eski, numune yeni ve teklif farklı son işlem içeriyorsa üretim başlamadan önce bu uyumsuzluk çözülür. Dosyaların çokluğu değil, birbirleriyle tutarlılığı önemlidir.
Toplantıya ürün gereksinim özeti, güncel geometri, kritik arayüzleri gösteren çizim, onaylı görünüm örneği ve test sonuçlarının kısa özeti getirilebilir. Açık kalan sorular ayrı işaretlenir. Henüz tamamlanmamış bir test, onaylanmış gibi gösterilmez; üretime devam kararının hangi sınırla verildiği açıklanır.
İlk parti planı da somut olmalıdır. Hangi varyantlar üretilecek, numuneler nasıl seçilecek, hangi kontrol sonucu sevkiyatı durduracak? Bu soruların sahibi belirlenir. Planın ayrıntısı ürünün önemine ve sürecin belirsizliğine göre değişebilir; amaç herkesin aynı kararı aynı kanıtla verebilmesidir.
Değişiklik kuralı ilk sevkiyattan önce anlaşılmalıdır. Malzeme veya yüzey değiştiğinde kime haber verilecek, hangi dosya güncellenecek ve eski stok ne olacak? Bu konular ancak sorun çıktığında konuşulursa hızlı üretim avantajı karar karmaşasına dönüşebilir. Başlangıçta kısa bir düzen kurmak daha az yük yaratır.
METATECHTR ile yapılacak teknik görüşmede ürün dosyasını bu kapsamla paylaşmak, cihaz ve malzeme konuşmasını gerçek ihtiyaca bağlar. Formlabs ürün grubunu incelerken yalnız yazıcıyı değil, üretim sonrası işlemleri ve kontrol gereksinimini de değerlendirin. Fuse 1+ 30W ürün sayfası cihaz için bir başlangıç noktasıdır; belirli nihai parçanın uygunluğu kendi kanıtıyla kararlaştırılır.
Sık sorulan “kalıpsız üretimde tasarımı her an değiştirebilir miyiz?” sorusuna teknik olarak değişiklik yapılabilir cevabı yetmez. Ürün açısından önceki onayın etkilenip etkilenmediği de sorulur. “Bir numune yeterli mi?” sorusunda ise numunenin hangi değişkenleri temsil ettiği önemlidir. “Nihai parça için tek bir doğru malzeme var mı?” sorusunun cevabı görev, ortam ve kabul beklentisine bağlıdır.
SLS ile ürün geliştirmede güçlü sonuç, yalnız başarılı bir baskı değildir. Tasarımın neden seçildiği, numunenin neyi kanıtladığı, partinin hangi şartlarla kabul edildiği ve sonraki değişikliğin nasıl değerlendirileceği birlikte anlaşılır hale gelir. Böylece kalıpsız üretimin esnekliği, müşteriye teslim edilen ürünün tutarlılığıyla aynı süreçte korunur.