SLS Son İşlem: Fuse Sift, Fuse Blast ve Teslime Hazır Parça
3D Yazıcı Hakkında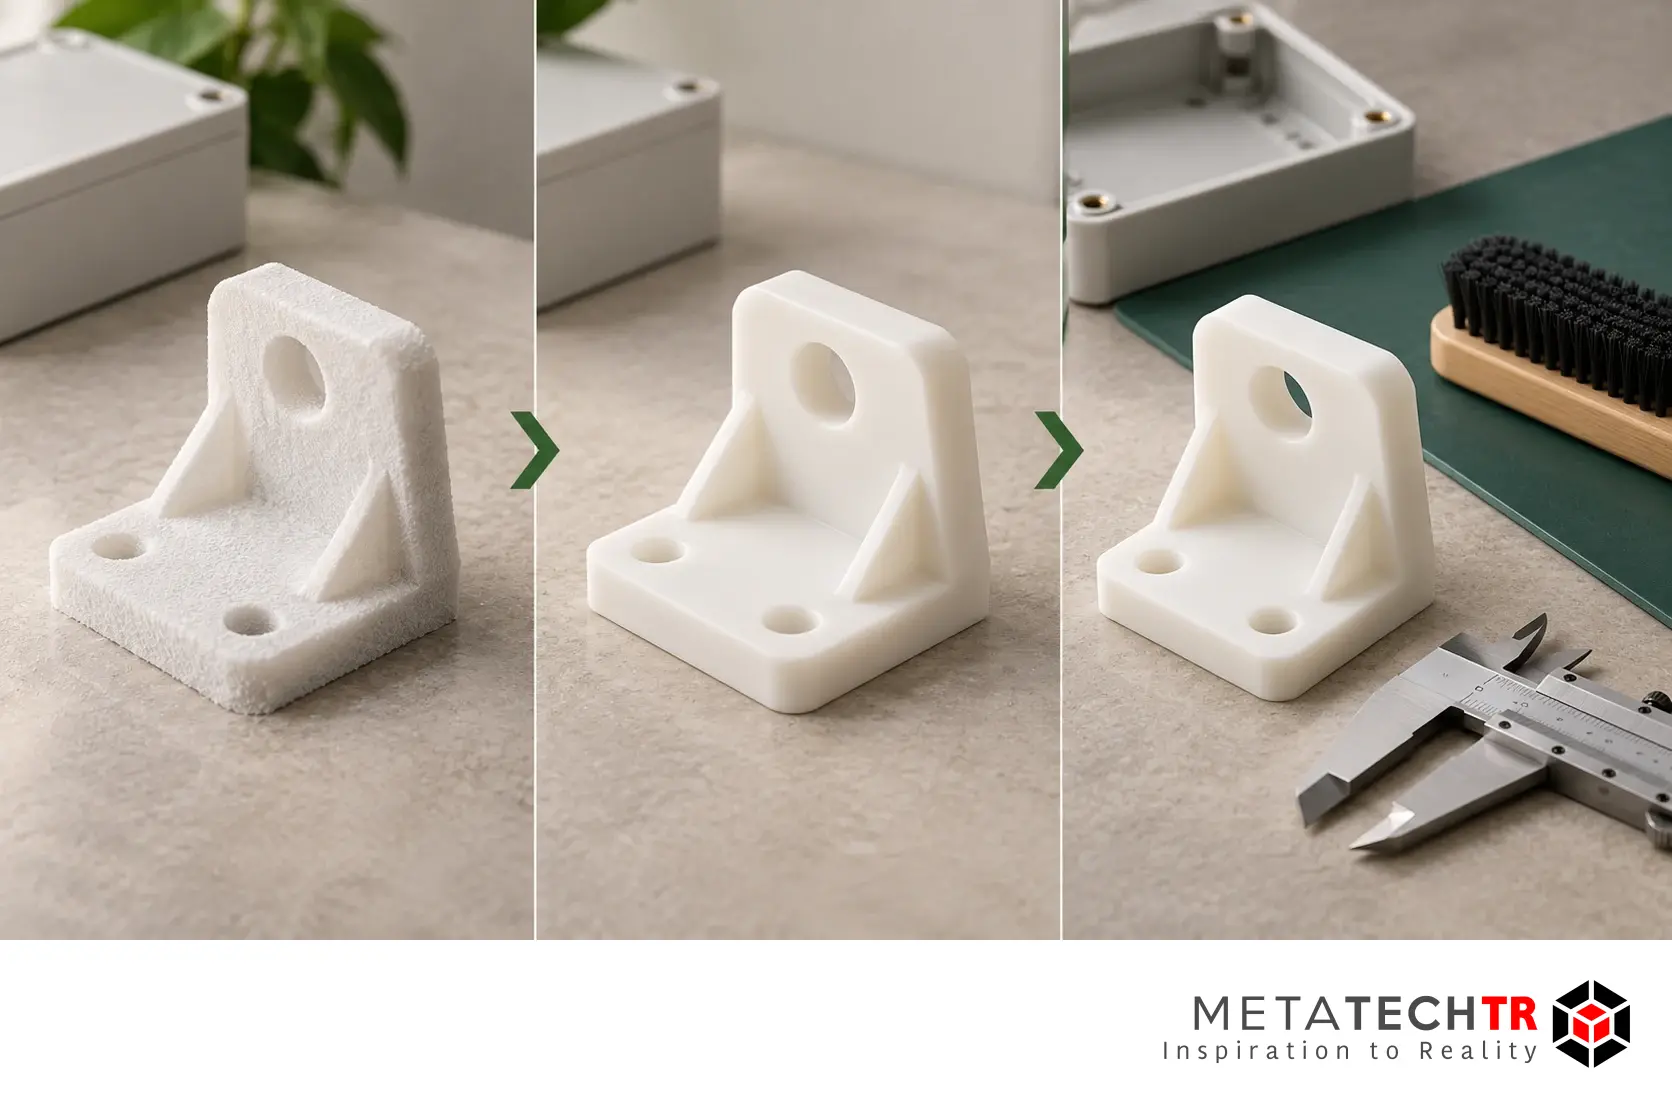
SLS baskının tamamlanması, parçanın teslim edilebilir olduğu anlamına gelmez. Parça önce uygun koşullarda çıkarılmalı, tozdan arındırılmalı, kimliği korunmalı ve gereksinimlerine göre kontrol edilmelidir. Yüzeyi temiz görünen bir parçanın iç kanalı hâlâ kontrol bekliyor olabilir. Güzel görünen bir kapak da montaj ölçüsü uygun değilse tamamlanmış ürün sayılmaz.
Kısa cevap: Fuse Sift ile parça çıkarma ve toz geri kazanımını, Fuse Blast ile temizleme ve ilgili yüzey işlemlerini ayrı görevler olarak planlayın. Son işlem rotasını geometri, malzeme ve kabul beklentisine göre kurun. İşin bittiğini cihaz çevriminin sonu değil, parçanın belirlenmiş kontrolleri geçmesiyle tanımlayın.
Bu rehber, SLS parçaları prototipten üretim teslimine hazırlayan ekipler içindir. Cihaz kullanım kılavuzunun yerine geçmez; basınç, süre, sıcaklık veya medya için evrensel reçete vermez. Seçilen malzeme ve ekipmanın güncel talimatları esas alınır. Burada iş akışının nasıl bölüneceği, hangi parçaların birlikte işleneceği ve teslim kararının hangi kanıtlara dayanacağı açıklanır.
1. Parçanın dört farklı durumunu açıkça tanımlayın
Son işlemde karışıklığın önemli bir nedeni, farklı aşamalardaki parçalara aynı “hazır” ifadesinin kullanılmasıdır. Baskısı tamamlanan, tozdan çıkarılan, temizlenen ve kabul edilen parça farklı durumdadır. Bu durumlar fiziksel taşıma ve kayıt üzerinde ayırt edilmelidir.
Baskısı tamamlanan parça hâlâ hazne ve toz keki içinde olabilir. Çıkarılmış parçada yüzey ve boşluklarda kalıntı bulunabilir. Temizlenmiş parça ise ölçüm, hareket veya görsel kontrol bekleyebilir. Kabul edilmiş parça bütün tanımlı gereksinimleri karşılamış ve doğru siparişe ayrılmış olmalıdır.
Bu ayrım, operatörün yaptığı işi küçümsemek için değil, devralan kişinin neyi kontrol etmesi gerektiğini açıklamak için kullanılır. “Temizlendi” etiketi, “ölçüldü” anlamına gelmez. Aynı şekilde ölçümden geçen parça, yanlış renkte veya eksik set içinde teslim edilemez.
| Durum | Tamamlanmış iş | Hâlâ gereken kontrol |
|---|---|---|
| Baskı tamamlandı | Yazdırma işlemi | Uygun çıkarma koşulu |
| Parça çıkarıldı | Toz kekinden ayrılma | Yüzey ve boşluk temizliği |
| Temizleme tamamlandı | Tanımlı temizleme rotası | Ölçü, işlev ve görünüm |
| Kabul edildi | Belirlenmiş kontroller | Doğru paketleme ve teslim |
Bir parça için bütün kontrollerin aynı yoğunlukta yapılması gerekmez. Basit iç aparatla hassas müşteri bileşeninin kabul kapsamı farklı olabilir. Ancak fark baştan tanımlanmalıdır. Kontrol yapılmaması, kontrolün gereksiz olduğunun bilinçli kararı olmalı; unutulmuş bir adım olmamalıdır.
Durum etiketine iş kimliği ve parça grubu ekleyin. Aynı tepside farklı işler bulunuyorsa ayırma yöntemi açık olmalıdır. Özellikle küçük parçaların kimliği kaybolursa sonradan doğru ölçüyü veya siparişi bulmak zorlaşabilir. SLS parti planlama rehberi, baskı öncesindeki grup bilgisinin sonraki aşamalara taşınmasını açıklar.
Son işlem rotası oluşturulurken parça üzerinde yapılacak bütün değişiklikler düşünülür. Temizleme, parlatma, boyama, kaplama veya ek işleme aynı kapsamda değildir. Hangisinin gerekli olduğu teknik resim, numune onayı ve müşteri beklentisiyle belirlenir. Varsayılan olarak her parçaya bütün işlemleri uygulamak hem gereksiz iş hem yeni değişken yaratabilir.
Başlangıçta bu durumları tek sayfalık bir akışta göstermek yararlıdır. Operatör, kalite ve paketleme ekibi aynı adları kullandığında devralma daha açık olur. İş akışının ilk kazanımı daha hızlı çevrim değil, yanlış tamamlanma varsayımının azalmasıdır.
2. Hazneden çıkarma için takvim ile süreç koşulunu karıştırmayın
Bir işin baskı tahmini bitmiş olabilir; fakat parça çıkarma koşulu henüz oluşmamış olabilir. Soğutma ve hazne durumu, son işlem takviminin gerçek parçasıdır. Sıradaki iş bekliyor diye bu adım kendiliğinden kısalmaz.
Formlabs'ın soğutma değerlendirmesi, belirli malzeme ve cihaz koşullarında erken çıkarma ile boyutsal sapma arasındaki ilişkiyi anlatır. Bu tarihsiz yardımcı kaynak, farklı geometri ve malzemelerde tek sıcaklık kuralı olarak okunmamalıdır. Güncel cihaz talimatı ve malzemeye özgü süreç bilgisi önceliklidir.
Haznenin durumu açık kaydedilmelidir. Hangi iş içeride, hangi malzeme kullanıldı ve bir sonraki aşamaya geçiş için hangi koşul bekleniyor? Vardiya değişiminde bu bilgi yalnız sözlü aktarılmamalıdır. Belirsiz “dokunulabilir gibi” değerlendirmesi yerine üretici talimatı izlenir.
Formlabs'ın güncel SLS güvenlik kaynağı, sıcak yüzeyler ve tozla çalışma için ilgili önlemleri açıklar. Malzemeye ait güvenlik bilgi formu da temel kaynaktır. Bu rehberde işletmenin kurulumunu görmeden koruyucu ekipman veya çıkarma sıcaklığı reçetesi verilmez.
Çıkarma öncesinde iş listesi hazır olmalıdır. Hazneden hangi parçaların çıkması bekleniyor, hangi küçük veya kırılgan unsurlar var, hangi gruplar ayrı tutulacak? Bu bilgi, parçalar ortaya çıktıktan sonra CAD dosyasında aranmaya başlanmamalıdır. Özellikle farklı tasarımcıların modellerini içeren işlerde adet ve kimlik listesi önemlidir.
| Hazne devri bilgisi | Amaç |
|---|---|
| İş ve malzeme kimliği | Doğru süreç ve kayıt |
| Beklenen parça grupları | Eksik veya karışan parçayı fark etme |
| Hassas geometri notu | Uygun işleme rotası |
| Soğutma/işlem durumu | Erken geçişi önleme |
| Sonraki istasyon | Taşıma ve kaynak planı |
| Sorumlu kişi | Devralmanın açıklığı |
Parça çıkarma sırasında görülen hasar veya olağan dışı durum kaydedilir. Sonraki temizleme aşamasında ortaya çıkan kusurun başlangıçta var olup olmadığını bilmek önemlidir. Her parçanın ayrıntılı fotoğrafı gerekmeyebilir; fakat sorunlu durumun kimliği korunmalıdır.
Planlamada bu aşamaya gerçek zaman ayırın. Birden fazla hazne veya cihaz varsa aynı anda çıkan işlerin operatör ve alan ihtiyacı artabilir. Yazıcı sayısı çoğaldığında çıkarma ve taşıma düzeni aynı kaldıysa yeni bir darboğaz oluşabilir. Bu nedenle son işlem kapasitesi baskı kapasitesinden ayrı ölçülmelidir.

3. Fuse Sift'in görevini parça temizleme kabulünden ayırın
Fuse Sift, parça çıkarma ve toz geri kazanım akışında önemli bir rol üstlenir. Ancak parçanın toz kekinden ayrılmış olması, bütün yüzeylerin teslim için yeterince temiz olduğu anlamına gelmez. Geometri ve sonraki işlem rotası bu ayrımı belirler.
Çıkarma aşamasında iki çıktı oluşur: parçalar ve geri kazanılan malzeme. Bu iki akışın kimliği ayrı korunmalıdır. Parçalar ilgili iş ve siparişe bağlanırken, toz da kendi kullanım durumu ve geçmişiyle kaydedilir. Temiz parça rotası ile yeniden kullanılacak toz rotası birbirine karıştırılmaz.
SLS toz yönetimi rehberi, yeni, geri kazanılmış ve hazırlanmış toz durumlarını ayrıntılandırır. Son işlem açısından önemli nokta, geri kazanımın kontrolsüz bir ortak kaba dökme işlemi olmamasıdır. Hangi malzemenin hangi işten geldiği ve sonraki kullanıma nasıl değerlendirildiği bilinmelidir.
Sift üzerinde ne kadar ön temizleme yapılacağı, sonraki ekipman ve güncel üretici iş akışıyla ilişkilidir. Fuse Blast ile kullanılan rota ile farklı bir medya kabini için gereken rota aynı varsayılmaz. Eski bir vakadaki kısa işlem süresini bütün ekipmanlara taşımak uygun değildir.
Eylül 2024 tarihli Fuse ekosistemi duyurusu, Glovebox Panel ve Parts Carrier gibi çalışma alanı ve taşıma yardımcılarını tanıtır. Bu unsurlar akışın düzenini destekler. Yine de parça kimliği, uygun taşıma kabı ve temiz/tozlu alan ayrımı işletmede açık biçimde kurulmalıdır.
| Sift aşamasındaki karar | Kontrol edilecek konu |
|---|---|
| Hangi iş açılıyor? | Malzeme ve parça listesi |
| Parçalar nereye ayrılıyor? | Grup kimliği ve taşıma düzeni |
| Geri kazanılan toz nereye gidiyor? | Kap ve kullanım durumu |
| Hassas parça var mı? | Sonraki işlem rotası |
| Olağan dışı durum görüldü mü? | Gözlem ve değerlendirme kaydı |
| İş tamamlandı mı? | Beklenen adet ve alan durumu |
İç kanallar, dar cepler ve küçük delikler bu aşamada özel dikkat gerektirebilir. Erişim sorunu varsa yalnız daha uzun uğraşarak çözmeye çalışmak yerine tasarım geri bildirimi gerekir. Temizlenebilirlik, parçanın tasarım özelliğidir. SLS için tasarım rehberi, kaçış açıklıkları ve erişimi üretim öncesinde ele alır.
Sift'ten çıkan parçaları “son işlem tamamlandı” diye etiketlemek yerine doğru durumla yönlendirin. Bir sonraki operatör hangi işlemin yapıldığını ve neyin beklediğini bilsin. Bu basit ayrım, eksik temizliğin paketleme aşamasında fark edilmesini azaltmaya yardımcı olur.
Ayrıca iş alanının yeni işe hazırlanması, önceki parçaların taşınmasıyla aynı kayıt içinde düşünülmelidir. Yanlış malzeme veya önceki işten kalan küçük parça, sonraki işin kimliğini bozabilir. Ekipman bakım ve temizlik adımları ise güncel üretici talimatıyla yürütülür.
4. Parçaları şekil, hassasiyet ve kabul rotasına göre gruplandırın
Aynı baskıdan çıkan bütün parçaların aynı temizleme grubuna girmesi gerekmez. Büyük, ağır, ince, kırılgan veya birbirine dolanabilen geometriler farklı davranabilir. Malzeme aynı olsa bile işlem rotası farklı olabilir. Gruplandırma, yalnız kolay sayım için değil, parçanın korunması ve doğru sonuç için yapılır.
Önce kritik geometrileri belirleyin. İnce kollar, küçük pimler, hareketli mafsallar, dar kanallar ve görünür yüzeyler işaretlenebilir. Tasarım ekibinin verdiği not, operatörün parçayı ilk kez gördüğünde tahmin yürütmesini azaltır. Kritik unsur görünmüyorsa kesit veya yakın görünüş eklenebilir.
Parçanın boyutu kadar biçimi de önemlidir. Küçük bir kapalı gövde, aynı kütlede uzun ince bir koldan farklı işlem ihtiyacı yaratabilir. Birkaç parça birbirine takılabiliyorsa otomatik grup işlemi sırasında ayrılmaları zorlaşabilir. Bu nedenle sadece gram veya dış boyut üzerinden rota seçilmez.
| Parça özelliği | Değerlendirilecek işlem konusu |
|---|---|
| İnce kol veya pim | Mekanik temas ve hasar riski |
| Büyük gövde | Ekipmana sığma ve erişim |
| Dar iç kanal | Kalıntı çıkarma ve doğrulama |
| Hareketli düzenek | Boşlukların açılması ve hareket kontrolü |
| Küçük benzer parçalar | Kimlik ve sayım |
| Kozmetik yüzey | İşlem izi ve referans kabul |
| Farklı son yüzey talebi | Ayrı rota ve paketleme |
Küçük parçalar için kafes veya taşıma yardımcıları düşünülebilir. Ancak yardımcı yapı, tozun uzaklaşmasını engellememeli ve açılırken parçaya zarar vermemelidir. Güncel yazılım ve ekipman talimatı kontrol edilir. Kafes kullanılması, hassas parçanın bütün işleme koşullarında korunacağı garantisi değildir.
İlk kez üretilen geometri için küçük bir deneme grubu hazırlamak yararlıdır. Büyük siparişin tamamını aynı rotaya vermeden önce yüzey, ölçü ve hasar durumu incelenir. Deneme sonucu başarılıysa rota kaydedilir; sonraki değişikliklerde hangi unsurun yeniden değerlendirileceği bilinir.
Gruplandırma kararı sipariş önceliğiyle de ilişkilidir. Bir acil parçayı uygun olmayan başka grupla birlikte işlemek, çevrim sayısını azaltabilir fakat hasar veya karışma riskini artırabilir. Termin baskısı, geometri uygunluğunu ortadan kaldırmaz. Planlama ve kalite sorumluları aynı bilgi üzerinden karar vermelidir.
Farklı malzemelerin aynı ekipmanda işlenebilmesi veya medya geçişi konusu ayrıca doğrulanır. Görsel benzerlik, uyumluluk kanıtı değildir. Bir önceki malzemenin iş akışını yeni ürüne otomatik taşımak yerine üretici önerileri ve uygulama denemesi birlikte kullanılır.
Grup kaydı mümkün olduğunca kısa tutulabilir: iş kimliği, parça listesi, malzeme, kritik not, seçilen rota ve kabul kontrolü. Bu bilgi işlem sonrası da korunursa, iyi veya kötü sonucun hangi gruba ait olduğu anlaşılır.

5. Fuse Blast temizliğini otomatik kalite onayı sanmayın
Fuse Blast, SLS parçalardaki gevşek ve yüzeye bağlı tozu uzaklaştırmak için medya, hava ve parça hareketini kullanan son işlem sistemidir. Otomatik çevrim, operatörün sürekli elle temizleme işini azaltabilir. Bununla birlikte her geometrinin kabul kriteri işlem sonunda kontrol edilmelidir.
Formlabs'ın Kasım 2023 tanıtımı, dönen sepet, iyonizasyon ve medya ayrımı gibi sistem özelliklerini anlatır. Buradaki tarihli süre ve iş gücü yüzdeleri her iş için garanti değildir. Baskı, soğutma, ölçüm ve paketleme gibi adımların tamamı tek kısa temizleme süresine dahil edilmiş sayılmaz.
İyonizasyon, yüzeyde toz ve medya kalıntısının tutulmasını azaltmaya yönelik sistem işlevinin parçasıdır. Bu özellik, uygulamanızdaki belirli temizlik standardının otomatik olarak karşılandığını kanıtlamaz. Özellikle iç boşluk, hassas temas veya özel temizlik gereksiniminde kabul yöntemi ayrıca tanımlanır.
Medya ayrımı da sınırsız kullanım anlamına gelmez. Ekipmanın bakım, kontrol ve uygun medya gereksinimleri takip edilir. Medyanın durumu veya ekipman performansı değiştiğinde aynı çevrim adı aynı sonucu vermeyebilir. İşlem kaydında kullanılan rota ve ilgili bakım durumu izlenebilir olmalıdır.
Bir son işlem onayı aşağıdaki soruları cevaplar:
- Bu parça ailesi seçilen işlem rotasında yeterince temizleniyor mu?
- İnce veya hassas özelliklerde hasar oluşuyor mu?
- Kritik ölçü ve montaj davranışı kabul ediliyor mu?
- Görünür yüzeyde istenmeyen iz veya farklılık var mı?
- İç bölgeler için gereken kontrol yapılabiliyor mu?
- Kimlik ve adet işlem boyunca korunuyor mu?
Çevrim seçimi, malzeme ve geometri için güncel üretici yönlendirmesine dayanmalıdır. Başka bir firmanın kullandığı basınç veya süreyi doğrudan kopyalamak uygun değildir. Özel ayar geliştirme gerekiyorsa kontrollü deneme ve kayıt yapılır. İlk başarılı sonuç, bütün parça ailelerine yayılmaz.
Autotiv'in 2023 vaka anlatımı, otomasyonun elle temizlemede yaşanan iş yükü ve parça hasarı sorunlarına nasıl cevap verdiğini gösterir. Firma farklı üreticinin büyük SLS sistemiyle birlikte Fuse Blast kullanır. Bu vaka, entegrasyonun mümkün olabileceğini gösterir; her cihaz, malzeme ve geometri için uyumluluk garantisi değildir.
Otomasyonun yararını değerlendirirken işlem öncesi ve sonrası aynı kabul yöntemini kullanın. Yeni sistemde kontrol azaltılıp eski sistemde ayrıntılı kontrol yapılırsa karşılaştırma adil olmaz. Daha temiz görünen yüzey, ölçü ve işlev verisiyle birlikte değerlendirilmelidir.
6. Otomatik grup işlemi ile elle müdahaleyi ayrı kararlar olarak yönetin
Otomatik çevrim ve elle işlem birbirinin mutlak rakibi değildir. Bazı geometriler grup halinde verimli biçimde işlenebilir; bazı büyük veya hassas bölgeler ek dikkat gerektirebilir. Karar, operatörün alışkanlığından önce parçanın ihtiyacıyla gerekçelendirilmelidir.
Elle müdahale planlanıyorsa hangi bölge için gerekli olduğu yazılmalıdır. “Biraz daha temizle” gibi belirsiz talimat yerine belirli cep, delik veya yüzey işaretlenir. İşlemin uygun yöntemi ekipmanın güncel talimatından alınır. Operatörün gelişigüzel daha yüksek etki uygulaması, hassas geometriyi bozabilir.
Otomatik işlemden sonra her parçada aynı bölge için uzun ek iş gerekiyorsa, bunun nedeni araştırılmalıdır. Geometri erişimi, gruplandırma, uygun çevrim veya malzeme rotası gözden geçirilir. Ek işin kalıcı hale gelmesi, tasarım veya süreç iyileştirmesi fırsatını gösterebilir.
İşlem rotası kaydında otomatik ve aktif çalışma süreleri ayrı tutulabilir. Otomatik çevrim sürerken operatör başka işe geçebilir; fakat yükleme, boşaltma, inceleme ve ek işlem yine insan kaynağı kullanır. Yalnız çevrim süresini işçilik süresi saymak da, otomasyon nedeniyle işçiliği sıfır varsaymak da eksiktir.
| İş bileşeni | Kayıt yaklaşımı |
|---|---|
| Grubu hazırlama | Kimlik, adet ve uygunluk kontrolü |
| Yükleme/boşaltma | Aktif çalışma süresi |
| Otomatik çevrim | Ekipman meşguliyeti |
| Ek elle işlem | Bölge ve gerekçe |
| Son kontrol | Kabul yöntemi ve süre |
| Yeniden işlem | Neden ve tekrar sayısı |
Bir parça tekrar işlenecekse önce ilk sonucun neden yetersiz olduğu belirlenir. Tekrarlı işlem, yüzeyi veya ölçüyü değiştirebilir. İzin verilen tekrarın sınırı uygulama ve üretici yönlendirmesiyle değerlendirilir. “İyi görünene kadar devam” yaklaşımı, ölçü ve işlevin gözden kaçmasına yol açabilir.
Operatörün geri bildirimi değerlidir. Parçayı tutmak zor, erişim sınırlı veya kimlik okumak güç olabilir. Bu bilgi tasarım ekibine aktarılırsa yeni revizyonda işlem kolaylaşabilir. Son işlem bilgisi yalnız atölyede kalmamalı, ürün tasarımına dönmelidir.
Autotiv vakasında elle çalışma yükünün yanında küçük parçaların zarar görmesi de tartışılır. Bu ayrım önemlidir: otomasyon yalnız daha az dakika harcamak için değil, işin daha tutarlı yürütülmesini değerlendirmek için de kullanılır. Bu kazanımlar, Autotiv'in uygulama koşulları çerçevesinde değerlendirilmelidir.

7. İç kanalları ve dar bölgeleri dış yüzeyden ayrı kontrol edin
Dış yüzey temizliği, iç kanalın temizliğini tek başına göstermez. Dar cepler, dönüşlü kanallar ve hareketli boşluklar özel kabul yöntemi gerektirebilir. Bu gereksinim son işlem başladıktan sonra keşfedilirse tasarım ve teslim planı etkilenir.
Önce iç bölgenin görevini tanımlayın. Hava geçişi, mekanik hareket, kablo yönlendirme veya yalnız ağırlık azaltma farklı gereksinimler oluşturur. İşlev için gereken temizlik düzeyi ve inceleme yöntemi buna göre belirlenir. Genel “tozsuz” ifadesi her uygulama için aynı anlamı taşımaz.
Tasarımda yeterli erişim yoksa son işlem ekipmanı sorunu tamamen çözemeyebilir. Kaçış açıklığı, kanal kesiti ve inceleme yolu tasarımın parçasıdır. SLS geometri rehberindeki temizlenebilirlik yaklaşımı bu nedenle baskı öncesinde kullanılmalıdır. Temizlenemeyen kapalı hacim, yüksek dolulukla başarılı bir baskı elde edilse bile teslim sorununa dönüşür.
| İç özellik | Kontrol sorusu | Tasarıma geri bildirim |
|---|---|---|
| Düz kanal | Giriş ve çıkış yeterli mi? | Erişim açıklığı |
| Dönüşlü kanal | Kör bölgede kalıntı kalıyor mu? | Dönüş ve kesit düzeni |
| Dar cep | Kontrol aracı ulaşabiliyor mu? | Erişim veya bölünme |
| Hareketli boşluk | Parçalar serbest ve tutarlı hareket ediyor mu? | Boşluk ve geometri denemesi |
| Kapalı hacim | İçerik çıkarılabiliyor mu? | Kaçış yolu veya tasarım değişikliği |
Geliştirme aşamasında kesit incelemesi veya başka uygun doğrulama yöntemi bilgi sağlayabilir. Ancak bir numunenin kesilerek temiz bulunması, bütün üretim parçalarının otomatik olarak aynı olduğunu göstermez. Seri süreç için uygulanabilir kontrol ve doğrulama kapsamı belirlenmelidir.
İç kanalın temizliği ile akış performansını da ayırın. Temizlenmiş kanal istenen akışı sağlamayabilir; iyi akış tahmini yapılan kanal ise üretimden sonra kalıntı taşıyabilir. İki soru farklı kanıt ister. Kabul planı bunları tek gözlemde birleştirmemelidir.
Medikal veya başka özel temas gerektiren uygulamalarda genel SLS temizleme rotası yeterli kabul edilmez. İlgili malzemenin kullanım talimatı, onaylı süreç ve uygulama gereksinimleri üstündür. Endüstriyel bir blog örneği, bu alanlarda uygunluk veya temizlik doğrulaması yerine geçmez.
İç bölgede sorun görülürse parça kimliği ve uygulanan işlem kaydedilir. Aynı geometride tekrar eden sorun, tasarımın temizleme erişimini iyileştirme gerekçesi olabilir. Son işlem ekibinin gözlemi, sonraki tasarım revizyonunda somut değişikliğe dönüşmelidir.
8. Ölçü ve montaj kabulünü son işlem durumunda yapın
Parçanın kabul edileceği durum, ölçüm planında açık olmalıdır. Baskıdan çıkarılmış, temizlenmiş, parlatılmış veya kaplanmış parça aynı yüzey durumuna sahip değildir. Kritik ölçü ve bağlantı kontrolü, teslim edilecek gerçek durumla ilişkilendirilmelidir.
Önce hangi özelliklerin son işlemden etkilenebileceğini belirleyin. Küçük delikler, ince kenarlar, geçme yüzeyleri, mafsal boşlukları ve görünür yüzeyler aday alanlardır. Bir işlemin etkisi bütün parçada aynı olmayabilir. Genel dış ölçü uygunken yerel bağlantı davranışı değişebilir.
Ölçüm zamanı ve referansı da önemlidir. Esnek bir parça farklı biçimde tutulduğunda farklı ölçülebilir. İnce bir gövde masaya bastırılarak ölçülürse gerçek montajdaki durum temsil edilmeyebilir. Kontrol yöntemi, parçanın malzeme ve geometri davranışına uygun seçilir.
Bir kabul planında boyut ile işlev birbirini tamamlar. Delik çapı uygun olabilir fakat montajda hizalama sorunu bulunabilir. Hareketli parça elle açılabilir fakat beklenen yük altında sürtünme artabilir. Bu nedenle yalnız tek ölçünün geçmesi bütün ürünün uygun olduğu anlamına gelmez.
| Kontrol alanı | Sorulacak soru | Kayıt |
|---|---|---|
| Kritik ölçü | Tanımlı aralıkta mı? | Ölçüm ve yöntem |
| Oturma yüzeyi | Gerçek montajda düzgün yerleşiyor mu? | Referans ve gözlem |
| Hareket | Gerekli aralıkta tutarlı mı? | İşlev denemesi |
| Yüzey | Kalıntı veya işlem izi kabul ediliyor mu? | Görsel referans |
| Bağlantı | Takma, tutma ve sökme uygun mu? | Montaj koşulu |
| Kimlik | Doğru parça ve revizyon mu? | İş kaydı eşleşmesi |
İlk numune için işlem öncesi ve sonrası karşılaştırma yapmak yararlı olabilir. Böylece bir farkın baskıdan mı yoksa son işlemden mi geldiği daha açık görülür. Her üretim parçasında aynı yoğunlukta ölçüm gerekip gerekmediği ise uygulamanın kalite planına göre belirlenir. Geliştirme denemesi ile rutin kabul birbirine karıştırılmaz.
Ölçüm sonucu sınırda olduğunda yalnız daha fazla parlatma veya temizleme ile düzeltmeye çalışmayın. İzin verilen yeniden işlem ve etkisi değerlendirilir. Bir boyutu düzeltirken başka bir yüzeyi veya bağlantıyı bozmak mümkündür. Uygun olmayan parça, görünüşü iyileşti diye otomatik kabul edilmez.
Boyutsal sapmaların ayrıntılı incelemesi için SLS ölçüm ve çarpılma rehberi kullanılabilir. Buradaki temel ilke, kabulün teslim durumuna dayanmasıdır. Son işlem ekibi ile kalite ekibi aynı parça durumunu konuşmalıdır.
Kayıtta “kontrol edildi” yerine sonucu ve kapsamı belirtin. Hangi ölçüler, hangi işlev ve hangi yüzey incelendi? Böylece daha sonra gelen müşteri geri bildirimi ilgili kanıtla karşılaştırılabilir. Kabul kaydı, parçanın hiç sorun yaşamayacağına dair sınırsız bir vaat değil, belirlenen gereksinimlerin o kapsamda doğrulanmasıdır.
9. Temizleme, parlatma ve renklendirme için ayrı hedefler koyun
SLS son işleminde bütün yüzey değişikliklerini aynı “bitirme” başlığı altında toplamak kolaydır. Fakat temizleme, parlatma, boyama ve kaplama farklı amaçlara hizmet eder. Hangisinin gerekli olduğu, parça görevi ve kabul beklentisinden türetilmelidir.
Temizleme, gevşek veya yüzeye bağlı toz ve ilgili kalıntıların tanımlı biçimde uzaklaştırılmasıyla ilgilidir. Parlatma yüzey hissini ve görünümünü değiştirebilir. Boyama renk verir; kaplama ise seçilen ürüne ve uygulamaya göre başka yüzey özellikleri ekleyebilir. Bu işlemlerin birbirinin yerine geçtiği varsayılmaz.
Formlabs'ın Eylül 2024 Polishing System duyurusu, Fuse Blast için ek parlatma sistemini ayrı bir seçenek olarak anlatır. Kaynak, yüzeyin sıkıştırılarak düzenlenmesini ve gözenekliliğin tamamen ortadan kalkmadığını belirtir. Bu nedenle parlatılmış görünüm, sızdırmazlık veya bütün kaplama işlevlerinin sağlandığı anlamına gelmez.
Bir dış muhafaza için temiz ve tutarlı mat yüzey yeterli olabilir. Fotoğrafta görünen tüketici ürününde renk ve doku beklentisi farklı olabilir. İç makine bileşeninde ise kozmetik hedef sınırlı fakat montaj ve kalıntı kontrolü önemli olabilir. Her parçaya aynı son işlem rotasını vermek gereksiz iş yaratabilir.
| Hedef | Değerlendirilecek işlem | Ayrı doğrulama |
|---|---|---|
| Temiz temas yüzeyi | Uygun temizleme rotası | Kalıntı ve işlev |
| Daha düzgün yüzey hissi | Uygun parlatma seçeneği | Ölçü ve yüzey kabulü |
| Belirli renk | Boyama veya renklendirme | Fiziksel renk referansı |
| Özel yüzey işlevi | Uygun kaplama sistemi | Malzeme ve kullanım testi |
| Görsel tutarlılık | Tanımlı işlem ve referans | Parti karşılaştırması |
Parlatma veya renk işlemi planlanıyorsa kritik yüzeyler işaretlenmelidir. Geçme boşlukları, vida bölgeleri veya sürtünme yüzeyleri ek işlemden etkilenebilir. Maskelenmesi veya ayrı değerlendirilmesi gereken bölgeler tasarım ve kalite ekibiyle belirlenir.
Esnek malzemelerde yüzey işleminin hareketle uyumu ayrıca önemlidir. Esneyen gövde ile daha farklı davranan kaplama arasında sorun oluşabilir. Yalnız ilk görünüm değil, kullanım hareketi ve çevre koşulları da değerlendirilir. Genel bir cihaz özelliği, bu uygunluğu otomatik sağlamaz.
Renk ve kaplama ayrıntıları için SLS yüzeyini tamamlama rehberi doğru sonraki adımdır. Bu rehberin odağı ise parçanın temiz, kimliği korunmuş ve kabul edilmiş olarak o aşamaya ulaşmasıdır. Dekoratif işlem, eksik temizliği veya boyutsal uygunsuzluğu gizlemek için kullanılmaz.
Numune onayında son durumun fotoğrafı kadar fiziksel referansı da yararlıdır. Işık, ekran ve yüzey açısı görünümü değiştirebilir. Referansın hangi işlemle üretildiği kayıtlı olursa sonraki partiler aynı hedefle karşılaştırılabilir.
Öğretici bir sipariş örneğinde aynı malzemeden üç parça düşünelim: makine içinde kalan bağlantı, kullanıcının gördüğü kapak ve hava yönlendiren kanal. Bağlantının temel kabulü montaj ve temiz yüzey olabilir. Kapağın kabulüne renk ve görsel tutarlılık eklenir. Kanal için ise iç bölgenin temizliği ve işlevsel akış ayrıca ele alınır. Bu üç parçayı yalnız aynı tozdan basıldıkları için tek son yüzey sınıfına koymak, bazı gereksinimleri eksik bırakabilir veya gereksiz işlem yaratabilir.
Sipariş formunda bu nedenle parça bazında son durum yazılır. Kapak için onaylı renk örneği bulunurken bağlantı için yalnız tanımlı temizleme rotası olabilir. Kanalın kabul kaydı farklı bir kontrol içerebilir. Operatör hangi parçanın hangi aşamadan sonra duracağını görmelidir. Her parçayı en uzun rotadan geçirmek kaliteyi otomatik artırmaz; ölçü, maliyet ve termin üzerinde yeni etkiler oluşturabilir.
Bu ayrım müşterinin beklentisini de netleştirir. “Yüzeyi bitmiş” ifadesi yerine temizlenmiş, belirli yüzey işlemi uygulanmış ve ilgili kabulü geçmiş durum tanımlanır. Böylece numune onayında beğenilen sonucun üretim siparişinde hangi işlemle tekrar edileceği anlaşılır. Görsel referans ile işlem kaydı birlikte tutulduğunda, yalnız fotoğrafın yorumuna bağlı karar verilmez.

10. İşçilik, çevrim ve bekleme süresini ayrı ölçün
Son işlem verimini anlamak için tek bir süre yeterli değildir. Operatörün aktif çalışma süresi, ekipmanın çevrim süresi ve parçanın bekleme süresi ayrı ölçülmelidir. Otomasyon birini azaltırken başka aşama sınırlayıcı hale gelebilir.
Örneğin cihaz otomatik çalışırken operatör kontrol veya paketleme yapabiliyorsa çevrim süresinin tamamı işçilik değildir. Buna karşılık yükleme, boşaltma, sayım ve son kontrol yine aktif iş gerektirir. Bu adımları sıfır saymak, gerçek kapasite hesabını olduğundan iyi gösterir.
Tamamen öğretici bir örnekte, bir grup için hazırlık 8 dakika, yükleme ve boşaltma toplam 5 dakika, otomatik çevrim 12 dakika ve kabul kontrolü 10 dakika olsun. Aktif çalışma, bu basitleştirilmiş durumda 23 dakikadır; otomatik çevrimle birlikte ardışık toplam 35 dakikadır. Başka işler paralel yapılabiliyorsa takvim farklı olabilir. Bu sayılar Fuse Blast performans verisi değildir.
Bu örneğe bir de 40 dakika kalite sırası bekleme eklendiğini düşünelim. Cihaz çevrimini birkaç dakika kısaltmak, toplam teslim zamanındaki asıl beklemeyi çözmeyebilir. Doğru iyileştirme, hangi sürenin gerçekten sınırlayıcı olduğuna bağlıdır. Bekleme süresini işlem süresiyle karıştırmak yanlış yatırım kararına yol açabilir.
| Süre türü | Örnek içerik | İyileştirme alanı |
|---|---|---|
| Aktif işçilik | Ayırma, yükleme, kontrol | İş düzeni ve yardımcı araç |
| Otomatik çevrim | Ekipmanın çalışması | Uygun rota ve kapasite |
| Bekleme | Operatör, ekipman veya onay sırası | Takvim ve kaynak düzeni |
| Yeniden işlem | Eksik temizlik veya kusur düzeltme | Tasarım ve süreç incelemesi |
| Paketleme | Set ve sipariş hazırlığı | Kimlik ve akış düzeni |
Parti büyüklüğü değiştiğinde işçilik her zaman aynı oranda değişmez. Çok sayıda küçük parçanın sayımı uzun sürebilir; birkaç büyük parçanın iç bölgeleri daha fazla dikkat isteyebilir. Bu nedenle yalnız kilogram başına süreyle bütün işleri karşılaştırmak eksik kalabilir.
Gerçek kayıtlardan parça aileleri oluşturmak daha yararlıdır. Benzer geometri ve kabul rotasına sahip işler birlikte incelenir. Böylece karmaşık kanal parçasıyla basit bağlantı elemanı aynı ortalamada kaybolmaz. Ortalama değer yanında değişkenliğin nedeni de anlaşılır.
Maliyet hesabına girerken kabul edilen parça sayısını kullanın. Aynı işlem sonunda daha fazla parça zarar görüyorsa kısa çevrim gerçek kazanç olmayabilir. SLS parça maliyeti rehberi, malzeme ve işlem verisini daha geniş hesapta birleştirir. Son işlem kaydı bu hesabın güvenilir girdisidir.
Bir cihazın tanıtımındaki kısa süre, bütün siparişler için teslim vaadi olarak kullanılmamalıdır. Numune, geometri, miktar ve kabul kapsamı farklı olabilir. METATECHTR adına verilecek uygulama değerlendirmesi, gerçek iş dosyasına ve doğrulanmış kapasiteye dayanmalıdır.
Aktif işçilik ölçülürken aynı kişinin paralel görevleri iki kez sayılmamalıdır. Otomatik çevrim sırasında başka bir siparişin kontrolü yapılıyorsa, bu kontrol süresi kendi işine kaydedilir. Buna karşılık operatörün cihaz yanında bulunması gerekiyorsa zamanın bütünü serbest kapasite sayılmaz. Kayıt yöntemi gerçek çalışma biçimini temsil etmelidir. Basit bir başlangıç için hazırlama, çevrim, kontrol ve bekleme zamanları ayrı sütunlarda tutulabilir; daha ayrıntılı maliyet dağıtımı gerektiğinde bu kayıtlar kullanılır.
11. Medya ve ekipman durumunu sonuç kaydından koparmayın
Aynı parça ailesinde zamanla farklı yüzey sonucu görülüyorsa yalnız baskı malzemesini suçlamak yeterli değildir. Medya durumu, ekipman bakımı, seçilen rota ve operatör gözlemleri birlikte incelenmelidir. Son işlem de kontrol edilen bir süreçtir.
Kullanılan medyanın türü ve uygunluğu, ekipman ile malzemenin güncel talimatına göre belirlenir. Benzer görünümlü başka medya, otomatik olarak eşdeğer kabul edilmez. Farklı bir malzeme veya işlem modu kullanıldığında geçiş gereksinimleri kontrol edilir. Rastgele karışım veya doğaçlama ikame, sonuçların izlenebilirliğini bozabilir.
Bakım kayıtları üretim sonucu ile ilişkilendirilebilir olmalıdır. Filtre, ayırma sistemi veya başka bileşenle ilgili yapılan işlem ve görülen durum kaydedilir. Bu rehber bakım adımlarını veya aralıklarını yeniden tarif etmez; ilgili güncel cihaz talimatı kullanılır. Amaç, bir yüzey sorunu araştırılırken ekipman geçmişinin bulunabilmesidir.
| Kayıt alanı | Sonuç incelemesine katkısı |
|---|---|
| Ekipman kimliği | Hangi sistemde işlem yapıldığı |
| İşlem rotası | Seçilen mod ve onaylı koşul |
| Medya tanımı | Uygun ürün ve değişim bilgisi |
| Bakım durumu | İlgili kontrol ve işlem geçmişi |
| Parça grubu | Geometri ve malzeme kapsamı |
| Sonuç | Temizlik, hasar ve kabul |
| Olağan dışı gözlem | Tekrar eden belirti veya sapma |
Bir medya tüketim iyileşmesi iddiası varsa aynı kapsamla ölçülmelidir. Farklı parça miktarı, geometri veya ön temizleme düzeyi sonucu etkileyebilir. Autotiv vakasında anlatılan tüketim değişimi, kendi iş akışına ait bir sonuçtur; başka işletmeye doğrudan oran olarak taşınmaz.
Temizleme sonrası yüzeyde tekrar kalıntı görülüyorsa yalnız aynı çevrimi yeniden çalıştırmak yerine neden araştırılır. Parça taşıma kabı, temiz alanın durumu veya işlem sonrası bekleme koşulu da incelenir. Sorun cihaz içinde değil, sonraki aşamada oluşmuş olabilir.
Bakım veya medya değişikliği sonrasında ilk işin kontrol kapsamı uygulamaya göre değerlendirilir. Değişikliğin sonuç üzerindeki etkisi görülmeden bütün parçalar önceki kabul varsayımıyla teslim edilmemelidir. Bu, her durumda büyük bir test programı gerektiği anlamına gelmez; değişikliğin önemine uygun doğrulama gerekir.
Kayıtları sadece arıza olduğunda tutmak yerine normal üretimde kısa biçimde sürdürmek yararlıdır. Normal koşul bilinmezse sapmanın ne zaman başladığı anlaşılmaz. Basit ve düzenli kayıt, olaydan sonra uzun bir hafıza araştırmasından daha güvenilirdir.
Bu düzen SLS kalite kayıtları rehberiyle birlikte kullanılabilir. Son işlem verisi, malzeme, baskı ve kabul zincirinin bir parçasıdır. Ayrı dosyada unutulmuş bakım bilgisi, üretim kararına bağlandığında daha anlamlı hale gelir.

12. Üretici vakalarını kendi parçanız için doğru sorulara dönüştürün
Vaka yazıları, başka işletmelerin hangi sorunla karşılaştığını ve nasıl çözüm aradığını gösterir. Ancak aynı cihazı almak, aynı üretim sonucu veya yatırım dönüşünü otomatik oluşturmaz. Vakanın bağlamını kendi parça portföyünüzden ayırmak gerekir.
Autotiv'in Kasım 2023 vakasında, büyük bir başka marka SLS yazıcıdan çıkan Nylon 12 parçaların temizlenmesi anlatılır. Artan küçük parça siparişleri, elle çalışma yükü ve bazı parçalarda hasar yaşanması önemli sorunlardır. Fuse Blast, bu iş akışında değerlendirilir.
Bu vakadan alınacak sorular şunlardır: Bizde son işlem hangi parça ailesinde yoğunlaşıyor? Elle tutma sırasında hasar oluşuyor mu? İç bölgeler tekrar işleme gerektiriyor mu? İşlem sonrasında kontrol ve paketleme sırası nasıl yönetiliyor? Bunlar doğrudan kendi kayıtlarınızla cevaplanabilir. Kaynağın basınç, süre veya medya tüketimini kopyalamak gerekmez.
Formlabs'ın Fuse Blast tanıtımındaki Labconco anlatımı, temizliğin prototip ve makine bileşenlerinde yüzey hissi ve çalışma deneyimiyle birlikte değerlendirildiğini gösterir. Bu örnek, son işlemin yalnız kozmetik olmadığını hatırlatır. Ancak belirli bir makinede gözlenen iyileşme, sizin ürününüzde aynı enerji veya hareket sonucu oluşacağı anlamına gelmez.
WLD vakası ise çok malzemeli üretim ve büyüyen sipariş yükü bağlamını sunar. Burada yazıcı sayısı, malzeme akışı ve son işlem kapasitesi birlikte düşünülür. Küçük tek cihazlı bir işletmenin aynı organizasyonu kurması gerekmez; kendi darboğazını ölçmesi gerekir.
| Vaka bağlamı | Kendi işletmenizde sorulacak soru |
|---|---|
| Autotiv: çok sayıda küçük parça | Kimlik, hasar ve temizleme işçiliği nasıl? |
| Labconco: işlevsel bileşenler | Yüzey ve kalıntı işlevi etkiliyor mu? |
| WLD: çok malzemeli üretim | Rotalar ve ekipman kapasitesi dengeli mi? |
| Tüketici yüzeyi hedefi | Görsel kabul fiziksel referansla tanımlı mı? |
| Büyüyen sipariş adedi | Kontrol ve paketleme aynı hızda büyüyor mu? |
Vaka sonucunu yerel hedefe çevirirken önce ölçülebilir başlangıç durumu kurun. Mevcut aktif işçilik, yeniden işlem, hasar ve kabul kayıtları toplanır. Yeni rota aynı parça ve kabul kapsamıyla denenir. Böylece sonuç cihaz anlatımından değil, uygulama karşılaştırmasından çıkar.
Örneklem ve test kapsamı parçanın riskine göre belirlenir. Çok farklı geometrileri tek küçük denemede başarılı görmek, bütün portföyün doğrulandığı anlamına gelmez. Benzer aileler gruplandırılır; en zor özellikler ayrıca ele alınır.
Vakalardan öğrenmenin en yararlı yolu, sonucu ezberlemek değil, sorunun yapısını anlamaktır. Kendi sorununuz farklıysa çözüm de farklı olabilir. Otomasyon, tasarım değişikliği, iş gruplama veya kontrol düzeni birlikte değerlendirildiğinde daha dengeli karar verilir.
13. Karma atölyede FDM yardımcılarını doğru görevlerde kullanın
Bambu Lab FDM, uygun uygulamalarda montaj provası, ölçüm fikstürü veya temiz parça organizasyonu için yardımcı tasarımlar üretmede değerlendirilebilir. Bu yardımcılar SLS son işlem cihazının doğrulanmış bileşenleri yerine geçmez. Kullanıldıkları ortam ve temas koşulları ayrıca değerlendirilmelidir.
Örneğin kabul edilmiş temiz parçaların set halinde kontrol edilmesi için bir yerleştirme şablonu tasarlanabilir. Şablon, doğru parçanın doğru konuma yerleşmesini ve eksik bileşenin görülmesini kolaylaştırabilir. Ancak hassas yüzeyle temas, ölçüm referansı ve kullanım sırasında aşınma değerlendirilir. Yardımcı parça yanlış konumlandırıyorsa kontrolü kolaylaştırmak yerine hatayı gizleyebilir.
Bir başka uygun erken görev, büyük SLS parçanın montaj sırasını FDM ile prova etmektir. Böylece nihai SLS numune, gerçek malzeme ve son işlem sonucuna odaklanabilir. FDM yüzeyi veya mekanik davranışı, SLS temizleme başarısının yerine geçen kanıt değildir.
Tozla doğrudan temas edecek araç, vakum aksesuarı veya koruyucu ekipman için aynı serbest yaklaşım kullanılmaz. Ekipmanın güvenlik, elektriksel uygunluk ve malzeme gereksinimleri vardır. Onaylı parçayı yalnız geometrik olarak benzeterek değiştirmek uygunluk sağlamaz. Üretici talimatı ve ilgili değerlendirme korunur.
| Yardımcı görev | Değerlendirme sınırı |
|---|---|
| Temiz parça set şablonu | Temas, aşınma ve doğru eşleştirme |
| Montaj sırası provası | Geometri öğrenmesi; SLS performansı değil |
| Görsel iş akışı işaretleri | Açık kimlik ve doğru yerleşim |
| Ölçüm yardımcısı | Referans ve ölçüm uygunluğu |
| Toz/güvenlik ekipmanı parçası | Üretici onayı ve ilgili uygunluk gerekir |
Karma atölyede temiz ve tozlu akışın ayrımı ayrıca önemlidir. FDM destek temizliği, talaşlı imalat veya ambalaj işlemleri SLS toz alanını etkileyebilir. Ortak çalışma masası, bütün işlemlerin aynı anda yapılabileceği anlamına gelmez. Alan düzeni ve araç kimliği iş akışına göre belirlenir.
Bu bölümün amacı son işleme zorunlu bir FDM adımı eklemek değildir. Uygun yardımcı görev varsa yöntemi değerlendirmek; uygun değilse mevcut doğrulanmış düzeni korumaktır. Bambu Lab FDM ve SLS iş bölümü rehberi, bu sınırları daha geniş üretim senaryolarında ele alır.
Yardımcı bir şablon kullanıma alındığında kendi revizyonu ve kontrolü de olmalıdır. SLS parça tasarımı değişirken eski şablon kullanılmaya devam ederse yanlış kabul oluşabilir. Yardımcı araç, kalite zincirinin dışında görünmez bir unsur olarak bırakılmamalıdır.

14. Paketlemeyi son işlem zincirinin son kontrolü olarak görün
Kabul edilmiş parçanın doğru müşteriye, doğru adet ve doğru durumda ulaşması gerekir. Paketleme yalnız koruyucu malzeme seçimi değildir; kimlik, set bütünlüğü ve temizliğin korunmasıyla ilgilidir. Son işlemde yapılan doğru işler bu aşamada yanlış eşleştirmeyle bozulabilir.
Önce teslim birimini tanımlayın. Tek parça, sağ-sol takım, montaj seti veya belirli varyant grubu olabilir. Toplam adet yüksek görünürken bir set bileşeni eksik kalabilir. Paketleme listesi, baskı dosyasındaki nesne sayısından değil onaylı siparişten türetilmelidir.
Parçalar temiz duruma uygun kap ve alanda tutulmalıdır. Daha önce tozlu malzeme için kullanılan kabın uygun biçimde hazırlanıp hazırlanmadığı bilinmelidir. Görünür yüzeyler birbirine sürtünüp iz oluşturabiliyorsa koruma düzeni değerlendirilir. Hassas klips veya ince kollar taşıma sırasında yük altında bırakılmamalıdır.
| Paketleme kontrolü | Sorulacak soru |
|---|---|
| Kimlik | Doğru parça ve revizyon mu? |
| Adet | Sipariş ve set miktarı tamam mı? |
| Kabul durumu | Gerekli kontroller geçmiş mi? |
| Yüzey | Paketleme sırasında yeni kir veya iz var mı? |
| Koruma | Geometri taşımada zarar görebilir mi? |
| Belge | Gerekli kayıt ve açıklama ekli mi? |
| İzlenebilirlik | Paket iş ve parti kaydına bağlı mı? |
Teslim belgesinde hangi yüzey işleminin yapıldığı açık olabilir. Temizlenmiş, parlatılmış veya boyanmış parça tanımları karıştırılmamalıdır. Özel kabul koşulu veya numune kapsamı varsa doğru ifade kullanılır. Prototip olarak onaylanmış parça, belge üzerinde üretim uygunluğu varmış gibi sunulmaz.
Set halinde teslimde parça yönü ve varyantı da kontrol edilir. Sağ ve sol gövde birbirine benziyorsa yalnız toplam adet doğru olsa bile montaj seti eksik kalabilir. Paketleme şablonu veya görsel liste bu farkı görünür kılabilir. Ancak şablonun geçerli revizyonla eşleştiği doğrulanmalıdır; eski ürünün yerleşim düzeni yeni parçayı yanlış yönlendirebilir.
Bir uygunsuzluk fark edilirse paket tamamlandı diye göz ardı edilmez. Parçanın durumu güncellenir ve gerekirse ilgili kontrol tekrar yapılır. Son dakikada başka işten benzer parçayla değiştirmek, kimlik ve süreç koşulları doğrulanmadan yapılmamalıdır.
Paketleme etiketi fiziksel parçadan ayrılabilecekse iç kimlik düzeni de düşünülmelidir. Birden fazla sipariş aynı dış kutuda taşınıyorsa alt gruplar açıkça ayrılır. Teslim alan kişinin hangi parçanın hangi sete ait olduğunu tahmin etmesi beklenmez. Gerekli durumlarda kısa parça listesi veya onaylı görünüş eklenebilir; bu belge gerçek revizyonla eşleşmeli ve üretim kaydındaki bilgilerle çelişmemelidir.
İş kapanışında son işlem sonucu baskı kaydına geri bağlanır. Kaç parça kabul edildi, hangileri yeniden işlendi, hangi nedenle ret oluştu? Bu bilgi sonraki yerleşim ve tasarım kararlarını etkiler. Temizlik sorunu sürekli aynı kanalda oluşuyorsa tasarım; hasar aynı grupta oluşuyorsa rota; gecikme kontrolde oluşuyorsa kapasite yeniden değerlendirilir.
METATECHTR ile SLS son işlem planı görüşürken model, malzeme, hedef yüzey ve kabul beklentisini birlikte hazırlayın. Formlabs ürün grubundaki çözümler, yalnız cihaz adı üzerinden değil gerçek parça portföyüyle değerlendirilmelidir. Fuse 1+ 30W ile kurulacak üretim akışında yazıcı, toz yönetimi, temizleme ve kabul birbirini tamamlar.
Dışarıdan hizmet alıyorsanız SLS teklif ve parça kabul rehberi, hangi son işlem ve kontrolün siparişe dahil olduğunu netleştirmeye yardımcı olur. Teslime hazır parça, yalnız temiz görünen parça değildir; kimliği, işlevi, yüzeyi ve kabul kapsamı açık olan parçadır.